Редакционная ответственность за эту статью возложена на Wuhan Ooi Photoelectric Technology Co., Ltd. Написано и проверено редакционной командой Ooitech. Ознакомьтесь с нашей редакционной политикой о том, как мы пишем, где используются инструменты ИИ и как запросить исправление.
EPE-инкапсулянт: линейные пузыри и расслоение
Содержание
Краткий ответ: Пленка-инкапсулянт EPE, также называемая соэкструдированным инкапсулянтом POE, представляет собой трехслойную пленку с полиолефиновым ядром между поверхностными слоями EVA. Такая конструкция существует, чтобы получить низкую влагопроницаемость POE и устойчивость к PID без сложностей обращения с POE, поскольку поверхностные слои EVA соединяются со стеклом и задним листом так же, как обычный инкапсулянт. Линейная расслойка в модуле с ламинацией EPE обычно связана с одной из трех причин: недостаточная сшивка в слое ядра, загрязнение на поверхности стекла или заднего листа, препятствующее адгезии, или цикл ламинации, в котором подъем температуры позволил пленке течь до того, как стек установился. Линейная, а не пятнистая расслойка сама по себе является диагностическим признаком — она следует направлению потока инкапсулянта, что указывает на цикл ламинации, а не на партию материала.
Производство PV-модулей · от Джерри, Ooitech
Введение: Что такое EPE Инкапсулянт пленка?
EPE-инкапсулянтная пленка, также известная как соэкструдированный POE-инкапсулянт, представляет собой фотоэлектрический инкапсуляционный материал, производимый путем соэкструзии POE-смолы и EVA-смолы. В производстве солнечных модулей она в основном используется для сочетания удобства обработки EVA с влагобарьерными и анти-PID свойствами POE.
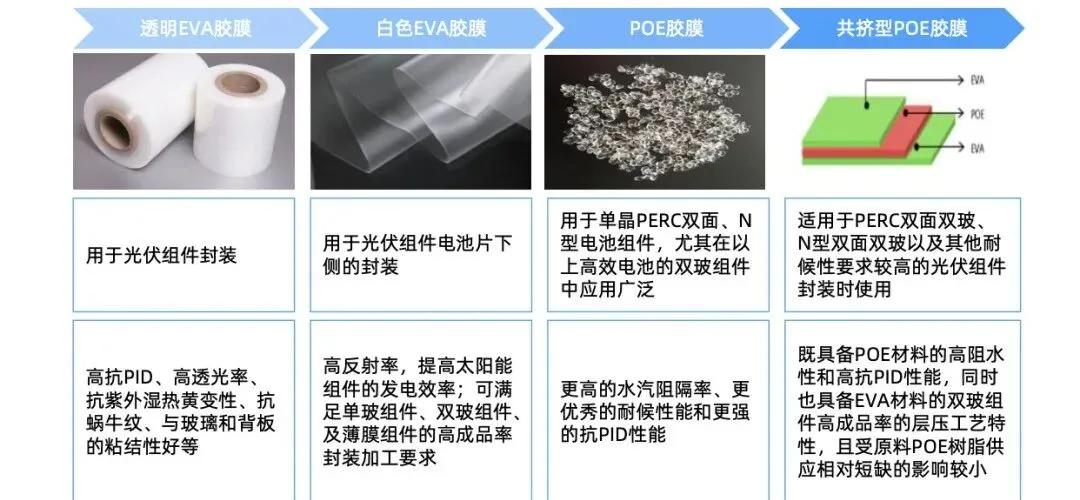
Обычная пленка EVA широко используется в производстве фотоэлектрических модулей, поскольку она обеспечивает хорошие анти-PID характеристики, высокое светопропускание, устойчивость к пожелтению под воздействием УФ-излучения и влажного тепла, устойчивость к «следам улиток» и прочную адгезию к стеклу и задняя пленка. Однако у EVA есть и ограничения, такие как относительно слабая влагобарьерная способность, более высокая паропроницаемость и более высокий риск PID при определенных условиях эксплуатации.
POE-пленка, по сравнению, имеет лучший влагобарьер, более высокую атмосферостойкость и более надежную защиту от PID. Но POE также имеет свои проблемы в обработке: его адгезия к стеклу и задней пленке обычно слабее, чем у EVA, реакция сшивки медленнее, и во время производства модулей пленка может легче скользить или смещаться, что может снизить эффективность производства.
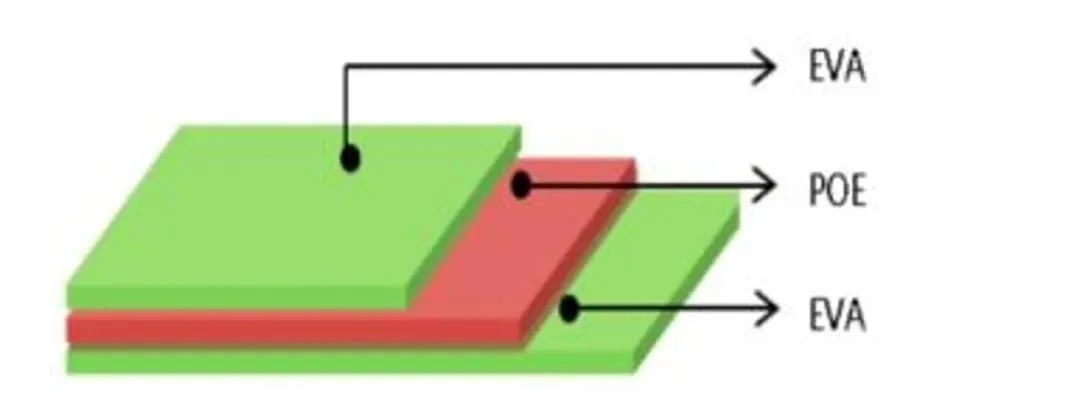
Именно поэтому была разработана EPE-пленка. Благодаря процессу соэкструзии POE оборачивается слоями EVA, образуя структуру сэндвича EVA-POE-EVA. Эта конструкция сохраняет высокий влагобарьер POE, помогая защищать солнечные элементы от водяного пара, а также сохраняет хорошую совместимость с ламинацией и более легкую обрабатываемость EVA. При нормальном производстве EPE может улучшить как надежность модуля, так и выход продукции, если материал и процесс ламинации хорошо контролируются.
Технический механизм: Почему EPE может расслаиваться при ламинации
Хотя EPE сочетает в себе преимущества EVA и POE, эти два материала ведут себя не совсем одинаково при ламинировании. Их кривые отверждения, характеристики сшивания, полярность, способность поглощать добавки и поведение при тепловом расширении различаются. Эти различия могут приводить к расслоению межслоевых границ и образованию пузырей, особенно вокруг областей паяльной ленты , где локальное давление и изменение толщины более выражены.
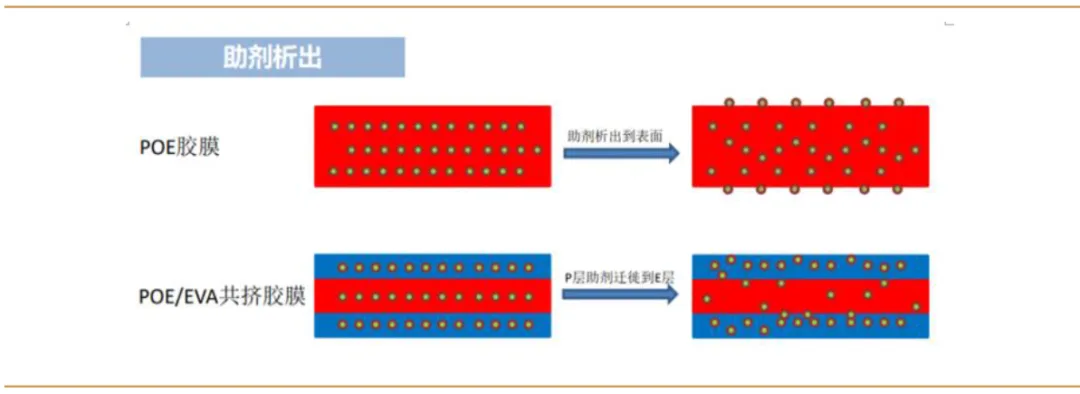
EVA и POE имеют разную полярность. EVA является полярным материалом, поэтому он хорошо совместим со многими добавками. POE менее полярен, поэтому его способность удерживать полярные добавки отличается. Со временем хранения добавки внутри слоя POE могут постепенно мигрировать в слои EVA, которые обладают более сильной полярностью и лучшей поглощающей способностью.
Эта миграция добавок изменяет внутреннюю структуру и свойства пленки EPE. В результате сила сцепления между слоями POE и EVA может снизиться. В тяжелых случаях слой POE может быть сжат, отделен или локально расслоен во время ламинации модуля. Это также одна из причин, по которой срок хранения пленки EPE обычно короче, чем у пленки из чистого EVA или чистого POE.
| Ключевой фактор | Механизм | Возможный дефект при ламинации модуля |
|---|---|---|
| Миграция добавок | Полярные добавки, такие как сшивающие агенты и стабилизаторы, со временем мигрируют из POE в EVA | Более низкая степень сшивки POE, снижение когезии, межслойное расслоение EPE |
| Несоответствие скорости сшивки | EVA обычно сшивается быстрее, чем POE, во время ламинации | Слой EVA затвердевает раньше, в то время как POE остается расплавленным, что вызывает дисбаланс межслойных напряжений |
| Разница коэффициентов термического расширения | EVA и POE демонстрируют различное расширение и усадку после отверждения | Внутренние напряжения при охлаждении, возможное межслойное разделение |
| Локальное изменение толщины | Толщина слоя POE может быть неравномерной в поперечном направлении, или EPE становится локально тоньше возле лент и шин | Локальная нехватка клея, скопление газа, линейные пузыри |
| Давление в местах перекрытия лент и шин | Локальная толщина стопки выше в местах пайки | Течение инкапсулянта, локальное расслоение, линейные пузыри, распространяющиеся от областей лент |
Технический анализ: образование линейных пузырей вдоль лент
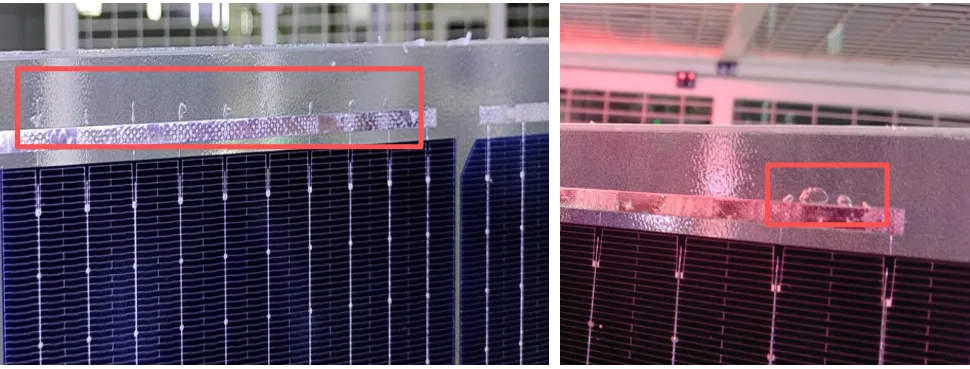
Линейные пузыри, распространяющиеся от паяльных лент, часто связаны с совокупным эффектом миграции добавок, непостоянной скоростью сшивания и различным термическим расширением EVA и POE.
Во время ламинации EVA сшивается быстрее, чем POE. Если слой POE не сшивается вовремя, реакционные газы, образующиеся при разложении пероксида, могут не полностью выйти до приложения давления. Эти газы могут оставаться внутри модуля и образовывать пузыри.
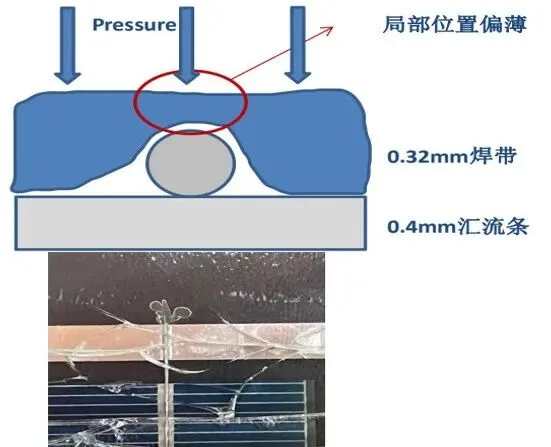
Другая распространенная причина — локальное утоньшение пленки EPE в местах лент и шин. Средний слой POE в EPE может иметь неравномерность толщины в поперечном направлении из-за свойств сырья. Кроме того, во время ламинации перекрытие лент и шин увеличивает локальное давление. Это может сделать EPE тоньше в этом месте, создавая слабое место, где более вероятен недостаток адгезива или скопление газа.
Проще говоря, область лент испытывает более высокое давление во время ламинации. Если слои EVA уже начали сшиваться, а слой POE возле ленты все еще находится в текучем состоянии, структура EPE может локально разделиться. Оставшийся инкапсулянт в месте ленты может вести себя больше как POE, с более медленным сшиванием и большей склонностью к течению. Под давлением ламинации это может создавать цветные или прозрачные линейные пузыри, распространяющиеся от ленты наружу.
Ключевые технологические признаки, на которые следует обратить внимание
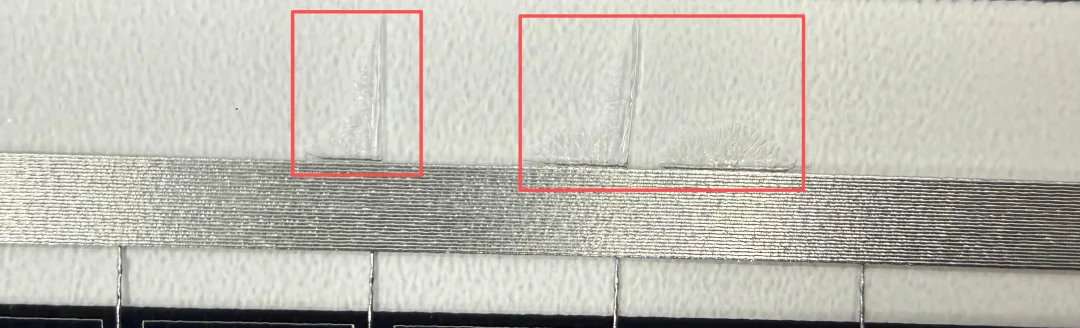
Пузыри появляются в основном вдоль путей паяльных лент, а не случайно по всему модулю.
Дефект может выглядеть как тонкие линейные воздушные следы, распространяющиеся от областей лент или шин.
Проблема может стать более заметной, если пленка EPE хранилась дольше.
Дефект может усиливаться, если температура ламинации, время вакуумирования, момент приложения давления или степень отверждения плохо согласованы с конкретной рецептурой EPE.
Практические рекомендации по контролю дефектов ламинации EPE
Для пузырей, вызванных особенностями материала EPE, решение должно сочетать управление материалом и оптимизацию процесса ламинации. Недостаточно регулировать только один параметр без проверки условий хранения пленки, кривой ламинации и распределения давления в области лент.
1. Контролируйте время хранения материала EPE
Тщательно планируйте закупку EPE-инкапсулянта и производственное использование. При условии, что производство не пострадает, максимально сократите время хранения EPE-пленки. Более короткое время хранения помогает уменьшить миграцию добавок из слоя POE в слои EVA, сохраняя исходное межслойное сцепление и поведение сшивки более стабильными.
2. Соответствующим образом повысьте температуру ламинации в первой камере
Подходящее повышение температуры ламинации в первой камере может ускорить сшивку POE в EPE-пленке. Это помогает избежать ситуации, когда EVA уже достигла относительно высокой степени сшивки, а POE все еще находится в расплавленном состоянии. Лучшая синхронизация отверждения EVA и POE может снизить межслойное напряжение и помочь предотвратить появление линейных пузырей вблизи позиций лент.
3. Согласуйте вакуум, давление и время отверждения
Если давление прикладывается слишком рано, пока слой POE еще высокотекучий, газ может быть захвачен или вытеснен вдоль областей лент. Хорошо продуманный рецепт ламинации должен обеспечивать достаточное время для удаления воздуха и размягчения материала до приложения полного давления. Точные настройки должны быть проверены с помощью тестов на степень сшивки, тестов на прочность отслаивания и визуального осмотра после ламинации.
4. Проверьте высоту стека лент и шин
Поскольку локальное давление выше вокруг лент и шин, чрезмерная толщина стека может сделать EPE тоньше в этих точках. Производственные группы должны проверять плоскостность пайки, выравнивание лент, перекрытие шин и консистентность укладки. Уменьшение локальной разницы высот может снизить риск локальной деформации инкапсулянта и образования пузырей.
5. Проверьте качество поступающей EPE
Для EPE-пленки входной контроль должен проверять не только внешний вид и толщину, но также уделять внимание равномерности толщины, сроку годности, условиям хранения, поведению гель-фракции и адгезионным свойствам. Если возможно, перед массовым производством следует проводить пробную ламинацию при смене поставщиков, партий или структуры модулей.
Этот блог основан на практическом анализе аномалий в производстве PV-модулей и следующих ссылках:
Полевой опыт анализа аномальных дефектов при производстве фотоэлектрических модулей
Dow Chemical, Чжан Вэньсинь, "POE, расширяющий возможности высокопроизводительных фотоэлектрических модулей"
Southwest Securities, "N-тип итерации, индустрия POE открывает цикл высокого роста"
Химическое производство и технология, "Исследование реакции сшивки полиолефиновой инкапсулирующей пленки для фотоэлектрики"
Мнение Ooitech
Как поставщик оборудования, мы видим это так: пузыри на линии ленты, связанные с EPE, — это не только проблема материала, но и проблема технологического окна, которая зависит от температурного профиля ламинации, эффективности вакуума, синхронизации давления и плоскостности укладки. Для производителей модулей, использующих передовые технологии ячеек и большие форматы, допуск на растекание инкапсулянта и локальную высоту стека становится гораздо меньше, поэтому контроль срока годности материала и проверку рецептуры ламинации следует рассматривать как часть единой системы качества. Стабильная линия производства солнечных панелей требует как правильного выбора инкапсулянта, так и дисциплинированной проверки процесса перед массовым производством.
Дополнительные материалы и справочные данные
Публичные справочные материалы по этой теме, опубликованные организациями, которые поддерживают технологическую дорожную карту и рыночные данные отрасли: