BC солнечные элементы: структура и отличия
Содержание
Краткий ответ: Кремниевый солнечный элемент BC, сокращение от back-contact (задний контакт), представляет собой высокоэффективный кристаллический кремниевый элемент, у которого и положительный, и отрицательный контакты расположены на задней стороне. Перенос контактов с лицевой стороны устраняет затенение от шин, которое неизбежно для обычного элемента, поэтому большая часть площади элемента доступна для света, а также отпадает необходимость в лицевой паяльной ленте. Платой за это является более плотный рисунок на задней стороне: поскольку обе полярности расположены в шахматном порядке на обратной стороне, заднюю металлизацию и изоляцию между двумя наборами контактов приходится выполнять гораздо точнее, чем на элементе TOPCon или PERC. Именно эта сложность задней стороны делает элементы BC дороже в производстве и более требовательными к стринговке, и именно поэтому данная архитектура остаётся в сегменте высокоэффективных продуктов, а не переходит в массовый рынок, где находится TOPCon.
Производство PV-модулей · от Джерри, Ooitech
Введение в продукт
BC солнечный элемент, сокращенно солнечный элемент с задним контактом, — это высокоэффективная технология кристаллического кремниевого элемента, при которой эмиттер, поле задней поверхности и металлические электроды размещаются на тыльной стороне элемента. Его основная форма обычно известна как IBC, или Interdigitated Back Contact элемент.
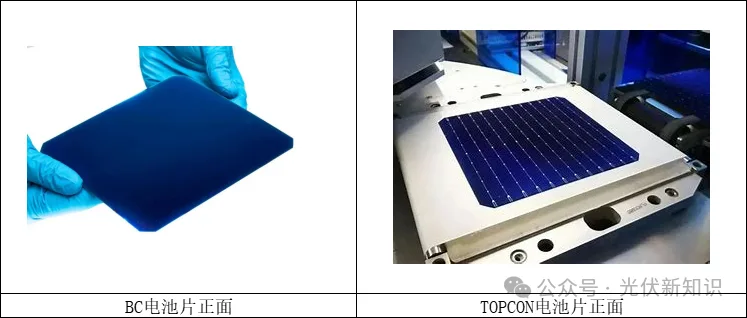
По сравнению с обычными кристаллическими кремниевыми элементами, наиболее заметной особенностью BC-элементов является отсутствие металлических линий сетки на лицевой поверхности. Поскольку лицевая сторона свободна от затенения шинами и пальцами, больше солнечного света может попасть на поверхность элемента, оптические потери снижаются, а эффективная площадь генерации увеличивается. Именно поэтому BC-элементы часто используются для высокоэффективных и эстетичных солнечных модулей.
Что делает BC-элементы отличными
Ключевое различие между BC-элементами и PERC, TOPCon или HJT-элементами заключается не просто в типе пластины или одном слое пассивации. Основная идея технологии BC — структурная: PN-переход и металлические электроды перемещены на тыльную сторону элемента.
Например, TOPCon часто обсуждается в связи с N-типом кремниевых подложек, пассивацией лицевой стороны и структурой пассивированного контакта с туннельным оксидом на тыльной стороне. PERC обычно основан на улучшении пассивации тыльной стороны. HJT использует пассивацию аморфным кремнием и гетеропереходный контакт. BC, однако, фокусируется на устранении затенения лицевых электродов путем перемещения структуры сбора тока на заднюю сторону.
Из-за этого BC также может сочетаться с другими технологиями элементов. Чистая технология BC обычно представлена IBC. TOPCon плюс BC может образовывать технологию TBC; HJT плюс BC может образовывать технологию HBC. HPBC обычно известен как P-тип маршрута, связанного с IBC, в то время как ABC относится к технологии All Back Contact, часто обсуждаемой вместе с концепциями снижения содержания серебра или бессеребряного дизайна.
Технические параметры
Типичная структура BC-элемента
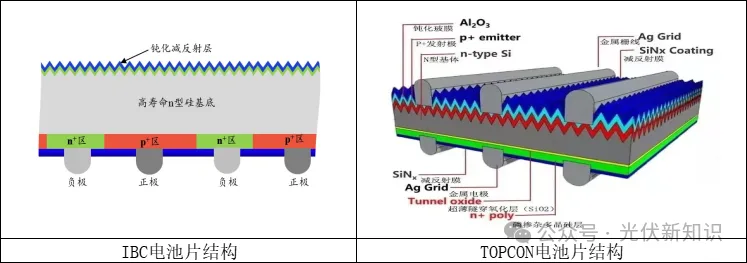
На примере IBC, наиболее важным структурным изменением является то, что и PN-переход, и металлические электроды расположены на тыльной стороне элемента. Передняя поверхность в основном используется для поглощения света и пассивации, в то время как тыльная поверхность выполняет разделение носителей и сбор тока через чередующиеся положительные и отрицательные области.
| Позиция | Описание |
|---|---|
| Тип элемента | солнечный элемент с задним контактом |
| Базовая технологическая маршрут | IBC, межпальцевый задний контакт |
| Особенность передней стороны | Отсутствие затенения от металлической сетки на передней стороне |
| Особенность тыльной стороны | Положительные и отрицательные электроды расположены на тыльной стороне |
| Основная конструктивная особенность | PN-переход и металлические электроды перенесены на тыльную сторону |
| Основное преимущество | Снижение оптических потерь на затенение и увеличение эффективной площади поглощения света |
| Совместимые маршруты | IBC, TBC, HBC, HPBC, ABC и другие структуры на основе BC |
| Влияние на процесс модуля | Требует другой логики пайки струн по сравнению с элементами PERC, TOPCon и HJT |
Процесс производства IBC-элементов
Типичный процесс IBC-элемента можно описать следующим образом:
Химическая полировка и удаление повреждений
Трубчатая диффузия BBr3
Выращивание маски сухим кислородом
Трафаретная печать для локального открытия BSF
Трубчатая диффузия POCl3
Текстурирование
Двусторонняя пассивация
Трафаретная печать для локального открытия контактов
Трафаретная печать металлизации
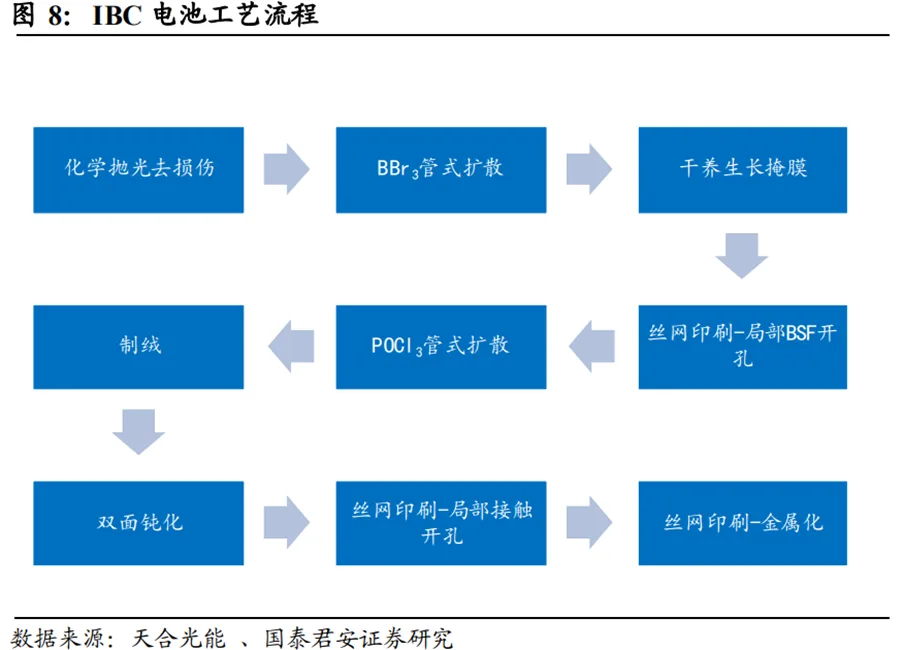
Основная сложность технологии BC заключается в том, как подготовить высококачественные p- и n-области на тыльной стороне элемента в виде чередующихся пальцев. В типичном процессе на тыльной стороне можно напечатать маску с чередующимися областями для диффузии бора. После диффузии бор проникает в N-подложку и образует p+ область. Область без напечатанной маски затем может образовать n+ область через диффузию фосфора.
На лицевой стороне используется пирамидальная текстура для улучшения захвата света, а также формируется поле на лицевой поверхности, часто называемое FSF, для улучшения электрических характеристик. Такое сочетание оптического управления и сбора носителей на тыльной стороне является одной из причин, по которой технология BC привлекательна для премиальных модулей.
Технические преимущества
Отсутствие затенения от сетки на лицевой стороне
Наиболее прямое преимущество BC-элементов заключается в том, что на лицевой поверхности нет металлических линий сетки. Это снижает потери от затенения и увеличивает использование света. Что касается внешнего вида модуля, полностью черная или почти однородная лицевая поверхность также может обеспечить более чистый визуальный эффект, что особенно привлекательно для распределенных коммерческих, промышленных и связанных со зданиями фотоэлектрических применений.
Более высокий потенциал эффективности
Поскольку лицевая поверхность может получать больше падающего света, BC-элементы имеют сильное теоретическое и практическое преимущество в эффективности. В сочетании с передовыми технологиями пассивации, такими как TOPCon или HJT, структуры BC могут дополнительно повысить эффективность преобразования.
Гибкая интеграция технологий
BC не ограничивается одним единственным маршрутом элементов. Он может работать как платформенная структура и сочетаться с другими высокоэффективными технологиями. Именно поэтому в отрасли обсуждаются такие маршруты, как TBC, HBC, HPBC и ABC. Общее направление одинаково: снизить оптические потери, улучшить сбор носителей и повысить выходную мощность модуля.
Специальная конструкция сетки на тыльной стороне
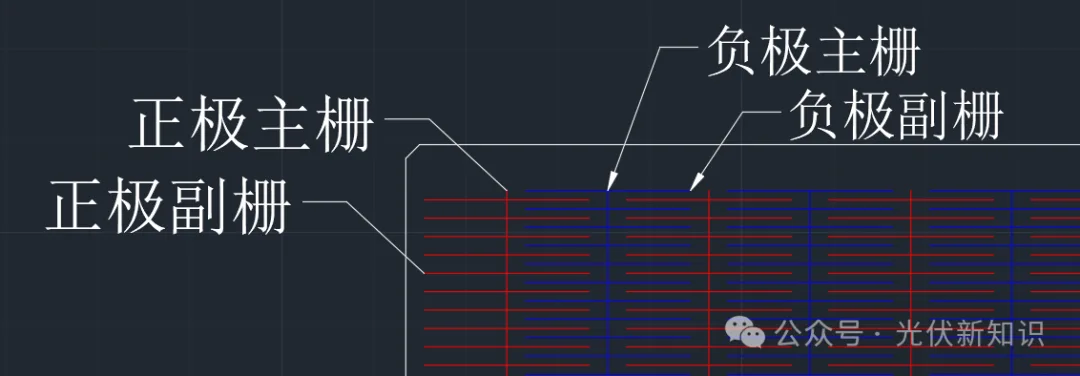
Поскольку как положительные, так и отрицательные электроды расположены на тыльной стороне, компоновка сетки BC-элементов сильно отличается от обычных элементов. В следующем примере красные линии используются для положительных шин, а синие линии - для отрицательных шин, на примере тыльной компоновки с 18BB.
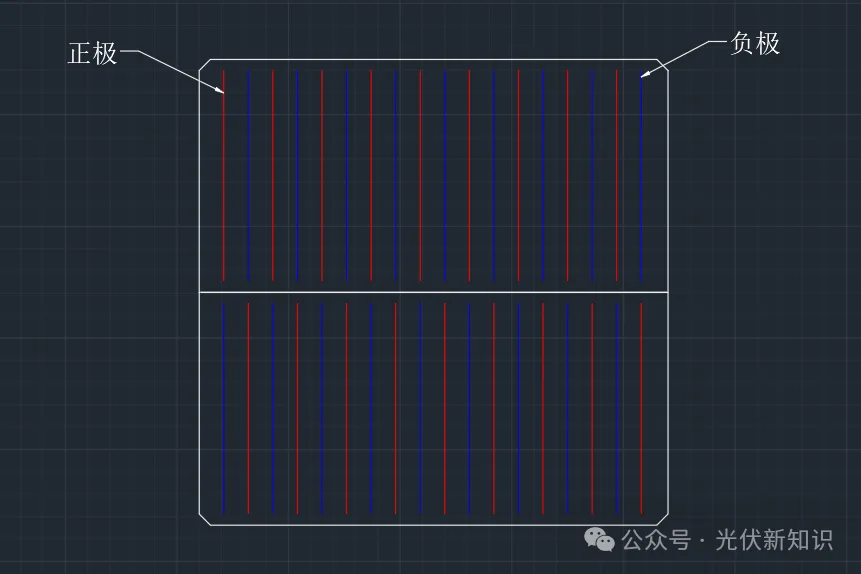
Когда также показаны тонкие пальцы, положительные и отрицательные пальцы расположены в виде гребенчатой структуры. Области PN-перехода также распределены аналогичным гребенчатым образом. Основные шины собирают ток, пересекая и соединяясь с соответствующей структурой пальцев.
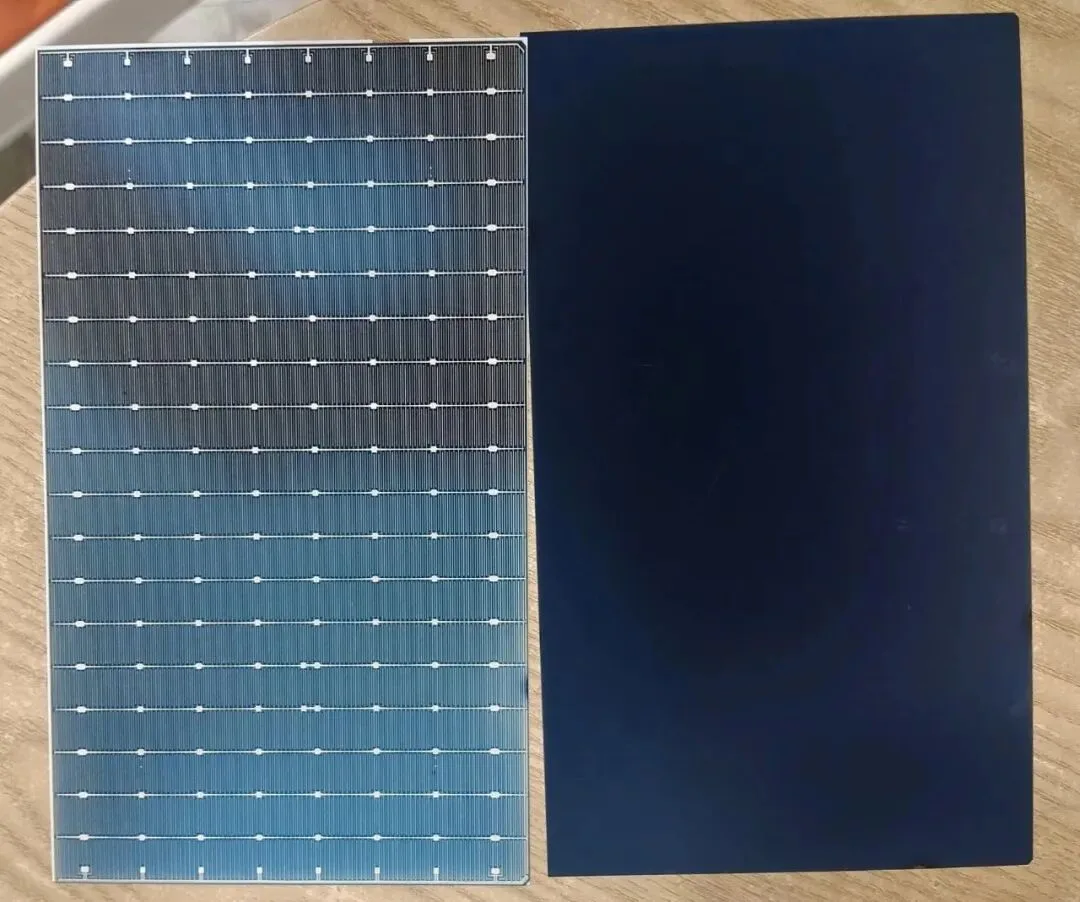
Из реального изображения BC-элемента мы видим не только линии сетки на тыльной стороне, но и точки PAD на обеих сторонах полуэлемента. Эти точки PAD важны для электрического соединения и конструкции пайки, особенно в структурах с высокой плотностью межсоединений.
Применение продукта
Принцип пайки струн BC-элементов
Пайка BC-элементов отличается от обычной пайки PERC или TOPCon-элементов. Для обычных элементов с двусторонней сеткой контактов лента обычно соединяет тыльную сторону одного элемента с лицевой стороной следующего. В BC-элементах и положительный, и отрицательный электроды находятся на тыльной стороне, поэтому соединительная лента должна следовать другому пути соединения.
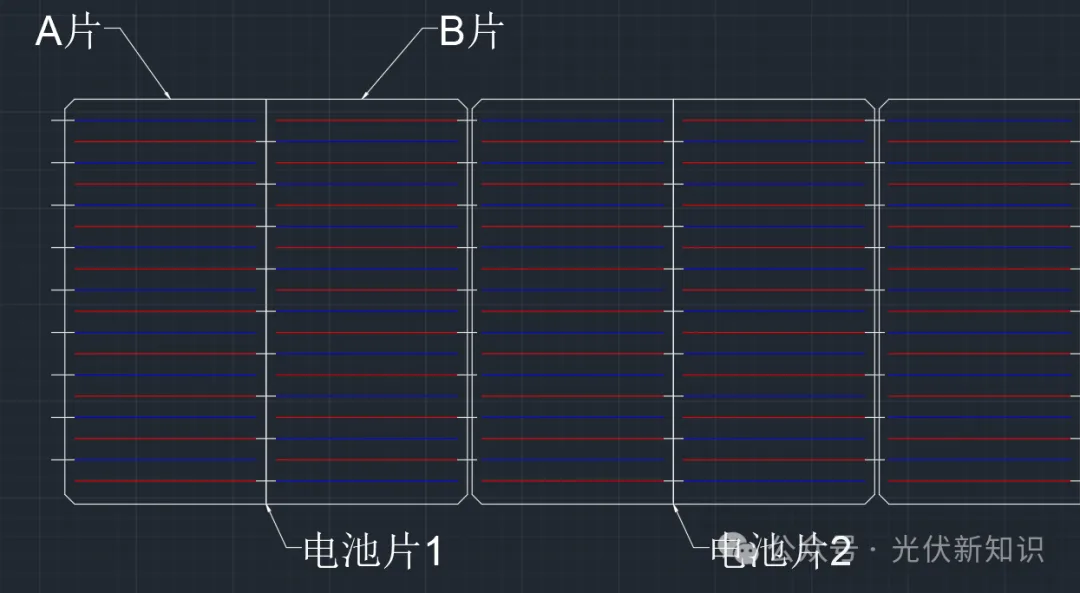
Как показано на схеме, стрингование BC-элементов обеспечивает последовательное соединение элементов с помощью соединительных лент, уложенных циклически и в шахматном порядке между двумя соседними элементами. Это отличается от метода сварки, используемого для TOPCon-элементов, где лента проходит от тыльной стороны одного элемента к лицевой стороне следующего.
Полный элемент можно разделить на две полуячейки, A и B. Электроды полуячейки A и полуячейки B расположены противоположно друг другу. При пайке стринга BC-элементов лента от начального элемента протягивается к отрицательному электроду полуячейки A и затем обрезается. Далее повторяется следующая логика соединения:
От положительного электрода полуячейки A на элементе 1 к отрицательному электроду полуячейки B на том же элементе
От положительного электрода полуячейки B на элементе 1 к отрицательному электроду полуячейки A на элементе 2
Повторите вышеуказанный цикл для завершения соединения стринга элементов
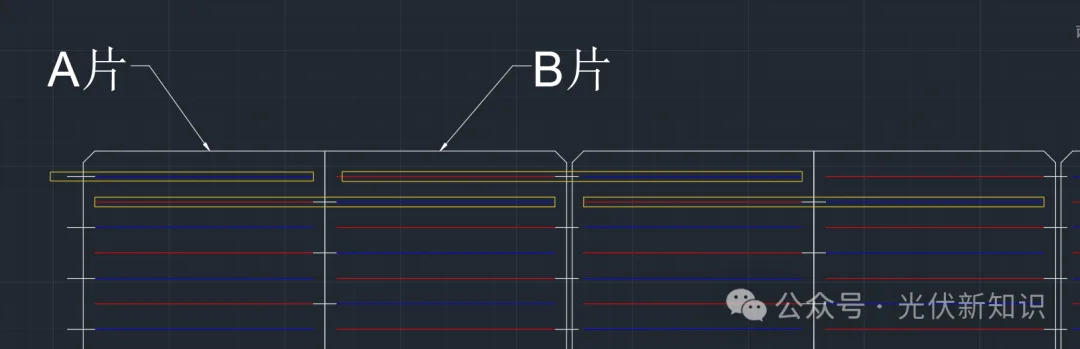
В выделенной области лента на самом деле является одной непрерывной лентой. Разные цвета используются только для того, чтобы легче было понять соотношение положительного и отрицательного электродов. Схема наглядно показывает циклический шахматный рисунок сварки на BC-элементе.
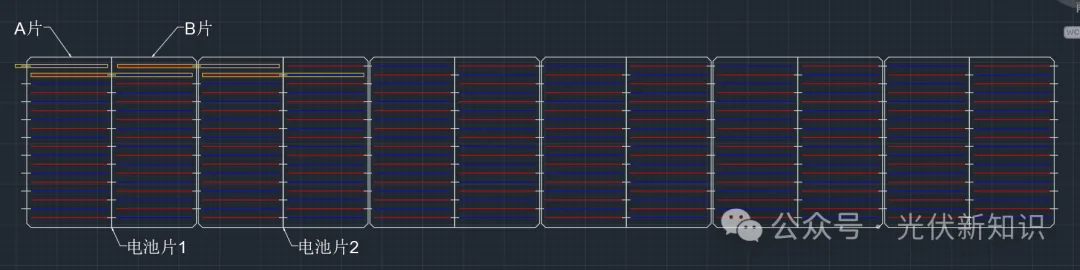
Готовый стринг элементов показывает, как соединительные ленты расположены на нескольких BC-элементах. Такой тип стрингования требует точного размещения лент, стабильного контроля натяжения, точного позиционирования и хорошего понимания рисунка электродов на тыльной стороне.
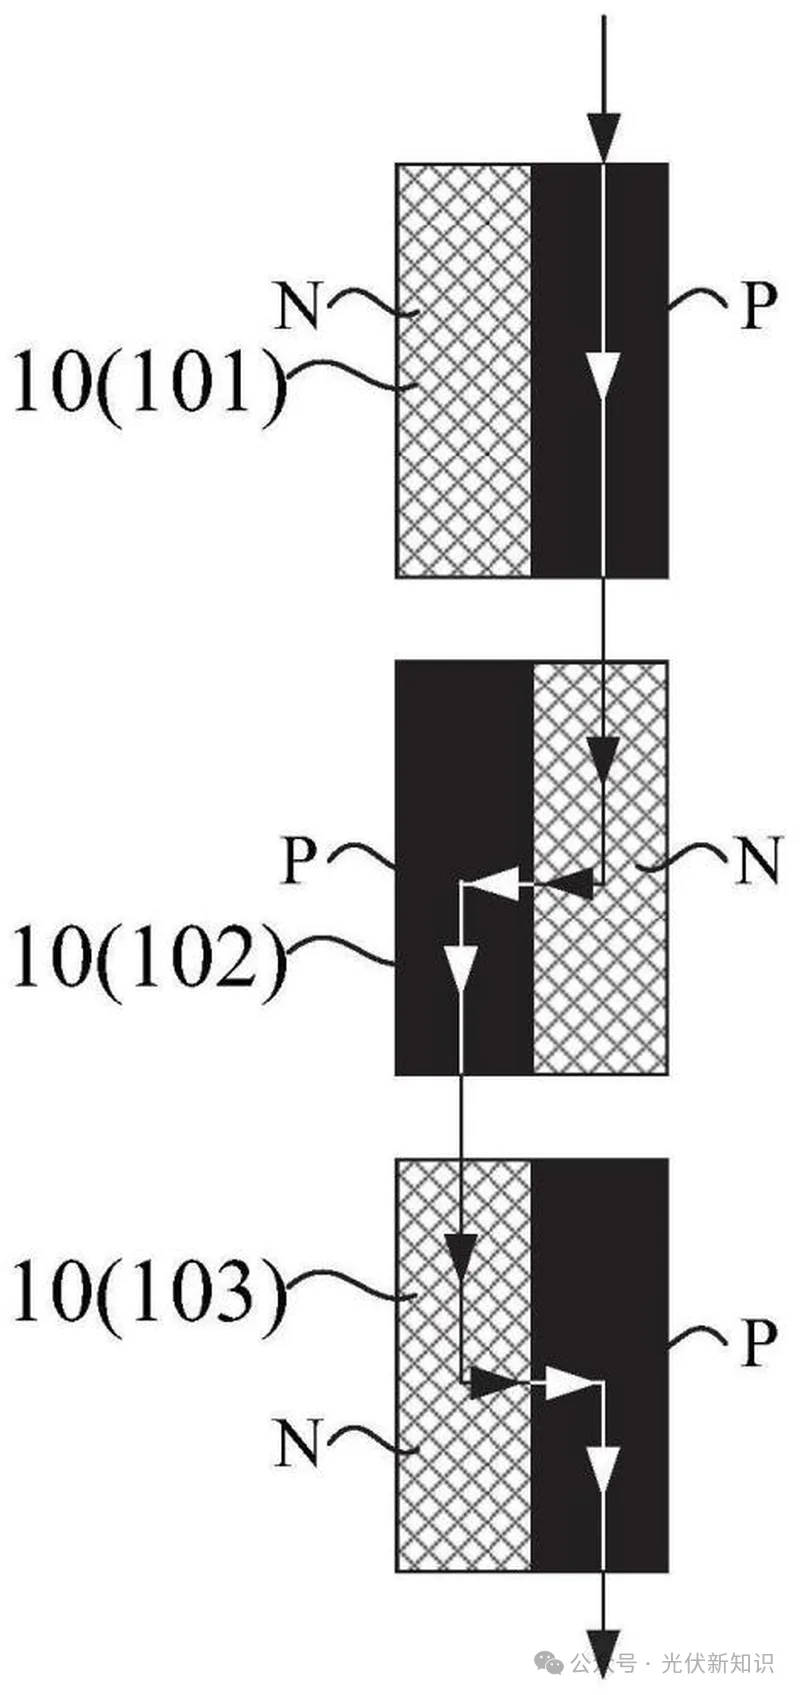
Схема протекания тока дополнительно объясняет принцип последовательного соединения. Поскольку путь тока формируется на тыльной стороне через шахматную прокладку лент, оборудование для стрингования BC и контроль процесса предъявляют более высокие требования, чем стандартная пайка лент для традиционных элементов.
Контакты и покупка
Практические замечания по производству BC-модулей
Для производителей, планирующих выпуск BC-модулей, участок соединения ячеек в цепочки является одним из наиболее важных технологических этапов. Конструкция электродов на тыльной стороне означает, что традиционную логику соединения нельзя просто скопировать. Оборудование должно обеспечивать точное совмещение контактов с тыльной стороны, контролируемую подачу ленты, стабильную температуру пайки и надежный контроль после сварки.
В процессе производства инженерам следует уделять пристальное внимание смещению ленты, качеству паяных соединений, риску растрескивания ячеек, соответствию контактных точек и согласованности пути тока. Любое небольшое отклонение при пайке тыльной стороны может привести к увеличению сопротивления, потере мощности или проблемам с надежностью после ламинирования и длительной эксплуатации на открытом воздухе.
Мнение Ooitech
Как поставщик оборудования, мы видим это так: технология BC — это не только повышение эффективности ячеек, но и вызов для производства модулей, особенно в точности пайки цепочек и контроле межсоединений с тыльной стороны. Для линии по производству солнечных панелей ключевым моментом является согласование конструкции стрингера с реальной схемой электродов BC-ячеек, а не рассмотрение этого как модифицированного процесса TOPCon или PERC. По нашему мнению, заводы, оценивающие BC-модули, должны проверять стабильность пайки, маршрутизацию ленты и характеристики EL на пилотном масштабе перед переходом к массовому производству.