Редакционная ответственность за эту статью возложена на Wuhan Ooi Photoelectric Technology Co., Ltd. Написано и проверено редакционной командой Ooitech. Ознакомьтесь с нашей редакционной политикой о том, как мы пишем, где используются инструменты ИИ и как запросить исправление.
Прыжки рамки ламинатора: причины и предотвращение
Содержание
Краткий ответ: Смещение рамки при ламинации — это когда алюминиевая рамка сдвигается со своего места во время прессования стопки, и это проявляется после герметизации модуля, когда исправить уже нельзя. Это происходит по трём причинам: рамка уложена неровно до начала цикла, слишком быстрый подъём температуры, из-за чего инкапсулянт течёт раньше, чем рамка встала на место, или давление прикладывается неравномерно по плите. Риск не косметический. Смещённая рамка оставляет неравномерный шов вдоль одного края, который становится путём для влаги, а также может деформировать ламинат настолько, что трескаются ячейки near the corner. Профилактика — это в основном контроль процесса: проверьте этап укладки рамки, замедлите начальный подъём и проверьте плоскостность плиты и равномерность давления. На линии, где смещение рамки появляется периодически, самым быстрым диагностическим шагом обычно является этап загрузки, а не настройки ламинатора.
Производство PV-модулей · от Джерри, Ooitech
Фотоэлектрический модуль Ламинатор Скачки рамки: причины, риски и практическое предотвращение
Ламинирование PV-модуля — один из ключевых процессов в производстве солнечных панелей. С помощью вакуума, нагрева и давления стекло, инкапсулянт плёнка, солнечные элементы, задняя пленка или другие слои соединяются в плотную и герметичную структуру модуля.
Если процесс ламинации нестабилен, могут появиться такие дефекты, как пузыри, смещение, плохая герметизация или повреждения, связанные с рамой. Среди этих проблем «прыжки рамы» являются серьезным аномальным состоянием, поскольку они могут напрямую влиять на внешний вид модуля, электрическую безопасность и долгосрочную надежность.
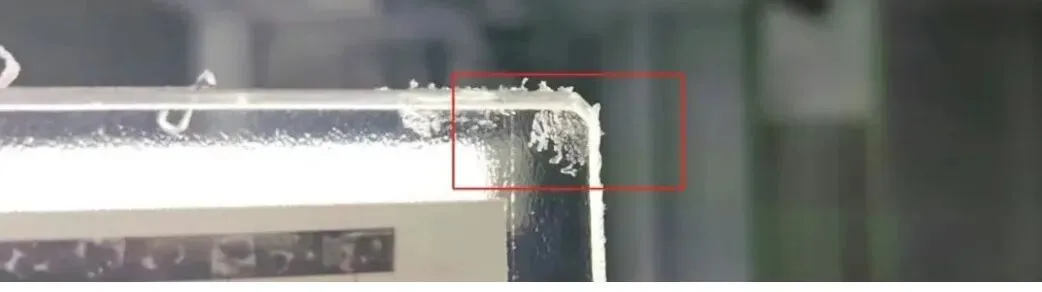
Дефект снежинки
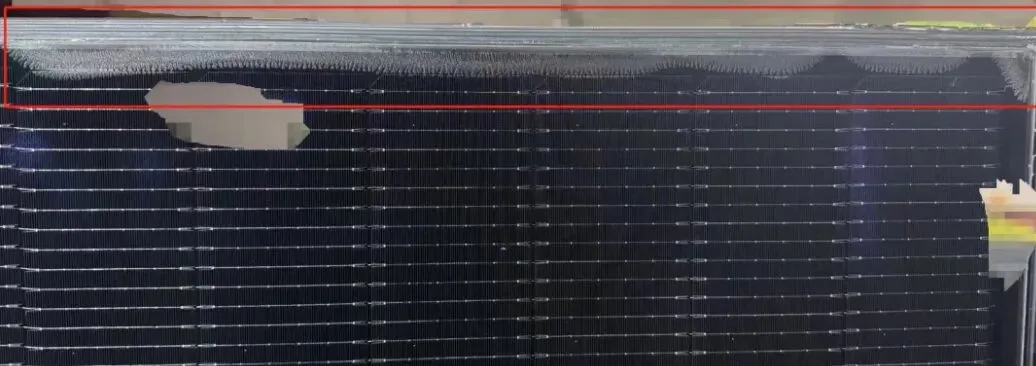
Что такое прыжки рамы при ламинации фотоэлектрических модулей
«Прыжки рамы» относятся к неожиданному смещению, подъему, падению или сдвигу ламинационной рамы во время цикла ламинации или процесса передачи модуля. В тяжелых случаях рама может упасть на поверхность модуля, вызывая царапины на стекле, трещины ячеек, морщины инкапсулянта, повреждение кромок или даже полное выбраковывание модуля.
Это не мелкая проблема позиционирования. В автоматической производственной линии солнечных панелей ламинатор обычно соединен с процессами загрузки, укладки, осмотра, обрезки, обрамления и тестирования. Как только происходят прыжки рамы, это может прервать производственный ритм и создать риски для качества партии.
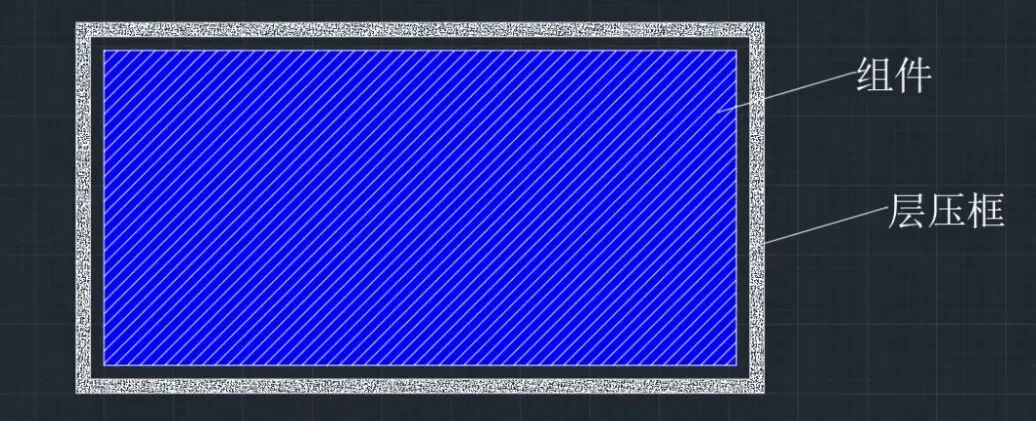
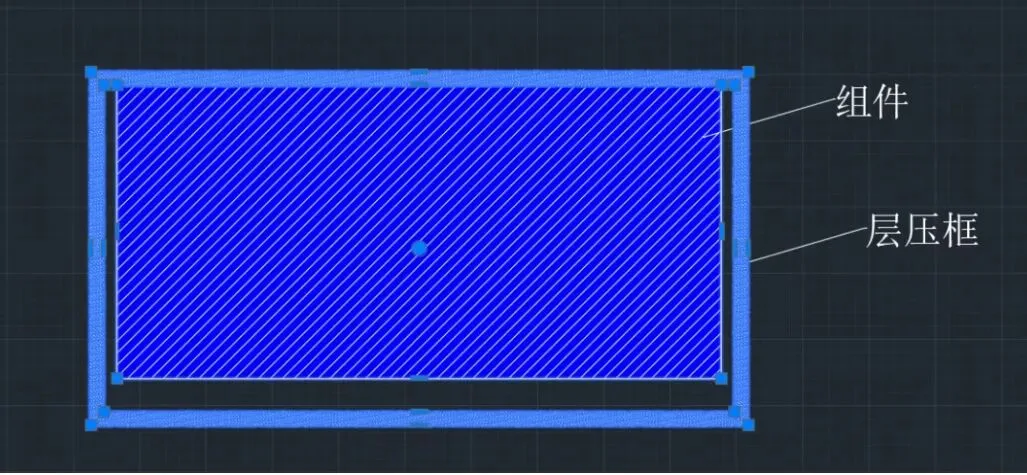
Основные причины прыжков рамы ламинатора
В практическом производстве прыжки рамы обычно не вызваны одной единственной причиной. Чаще это результат сочетания выравнивания оборудования, контроля давления в камере, состояния оснастки, чистоты материалов и привычек оператора.
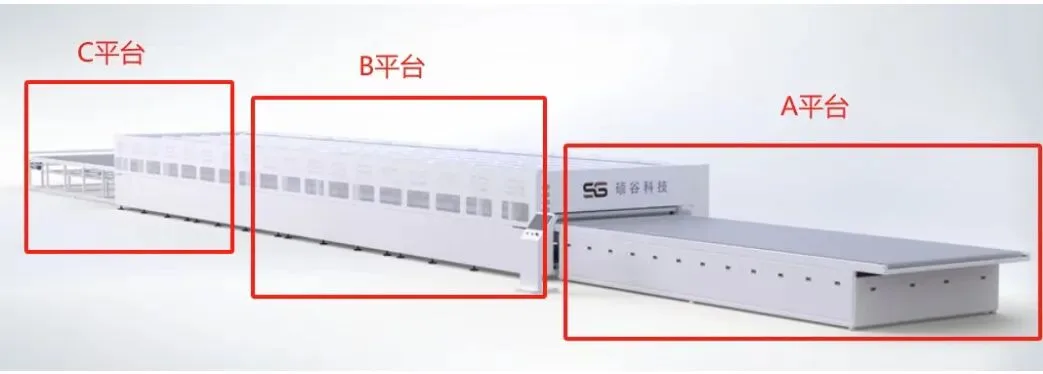
1. Несоответствие передачи между платформами ламинатора
Современные ламинаторы часто спроектированы с непрерывными платформами стадий A, B и C. Ламинационная рама размещается на загрузочной платформе стадии A, а затем перемещается вместе с модулем к камере ламинации стадии B.
Если скорость передачи между платформами A и B не синхронизирована, или если есть разница в высоте между платформами, рама может испытывать неравномерное усилие во время передачи. Негоризонтальный переходный ролик, плохое выравнивание ленты или механическая ступенька между платформами также могут вызвать сдвиговое усилие или заклинивание.
Как только рама отклоняется от заданной траектории, она может войти в камеру в неправильном положении. Это создает высокий риск смещения, столкновения или прыжка рамы во время последующих изменений вакуума и давления.
2. Динамический дисбаланс давления внутри ламинационной камеры
Еще одной распространенной причиной является дисбаланс давления внутри камеры ламинатора. Если надув недостаточен, нижняя камера может оставаться под небольшим отрицательным давлением при открытии крышки.
В этот момент силиконовая мембрана в верхней камере может действовать как присоска. Она может поднять высокотемпературную ткань, ламинационную раму или даже часть стопки модулей. Когда внутренний вакуум внезапно нарушается, эти части могут упасть случайным образом.
Это случайное падение может привести к удару рамы о поверхность модуля или приземлению в неправильном положении, что создает серьезную аварию с прыжком рамы.
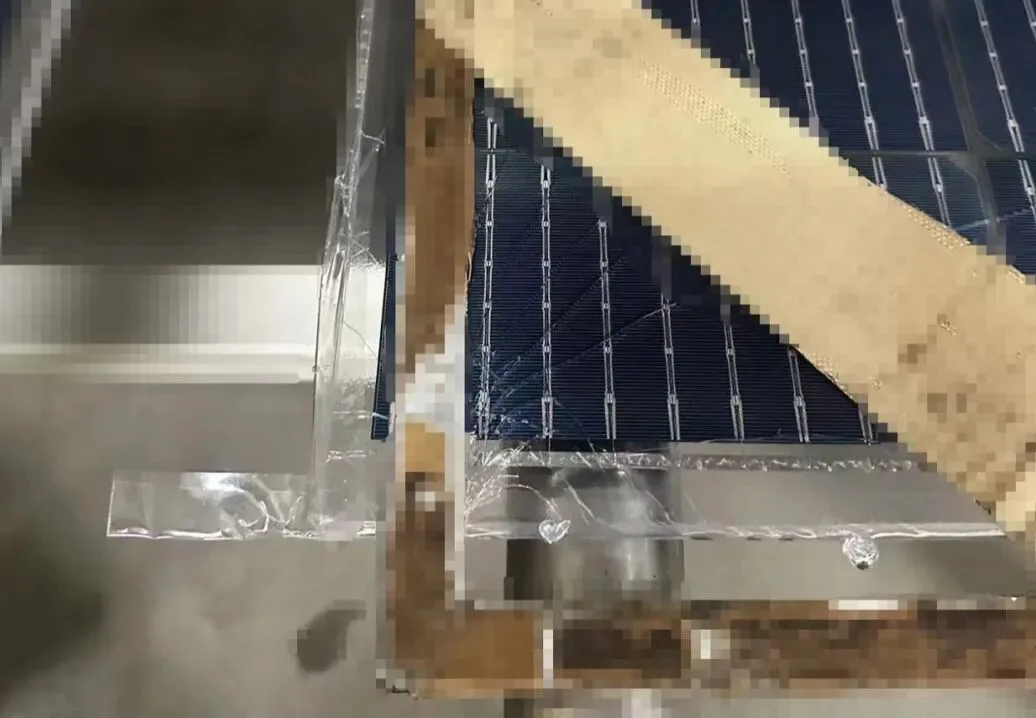
3. Загрязнение и адгезия оснастки или материалов
После длительного использования на поверхности высокотемпературной ткани может накапливаться состаренный остаток инкапсулянта. Эти липкие остатки могут прилипать к ламинационной раме или краю модуля.
Во время движения оборудования эта адгезия может нарушить нормальное положение рамы. Даже небольшая липкая точка может немного сдвинуть раму, и это небольшое смещение может стать серьезным после нагрева, вакуумирования и открытия камеры.
Регулярная очистка и замена высокотемпературной ткани, проверка силиконовой мембраны и контроль остатков являются важными профилактическими мерами.
4. Факторы окружающей среды и эксплуатации
Мелкие посторонние предметы в производственной среде также могут вызвать прыжок рамы. Например, кусочки клея, осколки стекла, остатки EVA или другой мусор могут оставаться на нижней плите ламинатора или внутри камеры.
Когда модуль и рама проходят через оборудование, эти предметы могут блокировать нижнюю часть или край рамы. Рама затем останавливается в неправильном положении, в то время как производственная линия продолжает движение, что приводит к смещению или удару.
Действия оператора также имеют значение. Неправильное размещение рамы, неполная проверка позиционирования или недостаточная очистка перед производством могут увеличить вероятность аномального перемещения рамы.
Как предотвратить прыжки рамы в производстве
Чтобы уменьшить прыжки рамы, завод должен рассматривать это как системную проблему контроля производства, а не как единичную неисправность машины. Практический план предотвращения может включать следующие пункты:
Проверьте уровень и согласованность высоты между платформами A, B и C.
Проверьте синхронизацию скорости ленты и состояние переходных роликов.
Проверьте, плавно ли рама ламинации входит в камеру без заеданий.
Убедитесь в достаточном надуве камеры перед открытием крышки.
Контролируйте стабильность сброса вакуума и избегайте внезапных колебаний давления.
Регулярно очищайте высокотемпературную ткань, силиконовую мембрану и дно камеры.
Удаляйте остатки EVA, осколки стекла и посторонние предметы перед производством.
Установите стандартные рабочие процедуры для размещения и проверки рамы.
Добавьте визуальный контроль или мониторинг на основе датчиков для положения рамы, где это возможно.
Записывайте каждое аномальное событие и прослеживайте его до оборудования, оснастки, материала или операционных факторов.
Стабильный процесс ламинации зависит как от точности машины, так и от дисциплины ежедневного обслуживания. Чем более автоматизирована производственная линия, тем важнее контролировать эти мелкие детали.
Применение продукта и влияние на качество
Скачки рамки в основном появляются на линиях ламинирования PV-модулей, особенно на высокопроизводительных автоматизированных заводах по производству солнечных панелей. Это может затрагивать стекло-стекло модули, стекло-бэкшит модули, MBB модули, TOPCon модули, PERC модули, черепичные модули и другие распространённые типы модулей.
Возможное влияние на качество включает:
Микротрещины ячеек, вызванные механическим воздействием.
Царапины или разрушение стекла.
Морщины инкапсулянта или риск локального расслоения.
Плохая герметизация краев и риск проникновения влаги.
Аномальный внешний вид модуля после ламинации.
Снижение выхода продукции и более высокие затраты на переделку.
Для заводов, производящих высокоэффективные модули, стабильность ламинирования напрямую связана с конечной надежностью модуля. Небольшая механическая аномалия во время ламинирования может стать скрытой проблемой надежности после эксплуатации на открытом воздухе.
Мнение Ooitech
Как поставщик оборудования, мы видим это так: подпрыгивание рамы ламинатора — это не просто проблема ламинатора, а проблема интеграции линии, включающая точность передачи, логику вакуума, чистоту оснастки и дисциплину оператора. Для завода по производству солнечных модулей лучшее решение — проверить соответствие платформы и поведение давления в камере во время пусконаладки, а затем вести строгий учет технического обслуживания во время массового производства. По нашему опыту реализации проектов линий по производству солнечных панелей, многие повторяющиеся дефекты ламинирования можно сократить, если команда относится к ламинатору как к части полной производственной системы, а не как к изолированной машине.
Отказ от ответственности
Оригинальный справочный материал был собран из открытых интернет-каналов и источников в социальных сетях. Мнения представлены только для технического общения и справки. Авторские права принадлежат первоначальному автору или организации. При наличии каких-либо нарушений, пожалуйста, свяжитесь с издателем для удаления.
Дополнительные материалы и справочные данные
Публичные справочные материалы по этой теме, опубликованные организациями, которые поддерживают технологическую дорожную карту и рыночные данные отрасли: