Технология солнечных элементов TBC (TOPCon с задним контактом): полное
Содержание
Краткий ответ: TBC, или TOPCon back contact, — это тыльно-контактная ячейка, в которой на задней стороне используется пассивирующий контакт TOPCon, а не гетеропереходный контакт. Она вписывается в более широкую последовательность маршрутов, где отрасль переходит от однородных задних поверхностей к регионально дифференцированным задним архитектурам, назначая разный тип контакта каждой области задней стороны. Для производителя значимость TBC заключается в технологической совместимости: поскольку она строится на этапах процесса TOPCon, которые линии уже используют, это вариант с тыльными контактами, требующий наименьших затрат на внедрение на базе установленного TOPCon. Измерительная и характеризационная работа — инструменты для измерения времени жизни носителей, такие как класс WCT-120, — становится важнее с TBC, чем с фронтально-контактной ячейкой, потому что именно задний рисунок определяет, насколько качество пассивации реально влияет на эффективность. Инспекция задней стороны также становится инструментом контроля выхода годных, а не проверкой качества.
Производство PV-модулей · от Джерри, Ooitech
Обзор технологии
Где TBC находится в более широкой последовательности маршрута и почему совместимость процессов сейчас важнее структуры, рассматривается в Дорожная карта технологий BC-ячеек: от структуры к процессу.
Содержание ниже предоставлено только для справки. При наличии технических нарушений или некорректных указаний, пожалуйста, свяжитесь с автором для удаления или исправления.
Что такое элемент TBC?
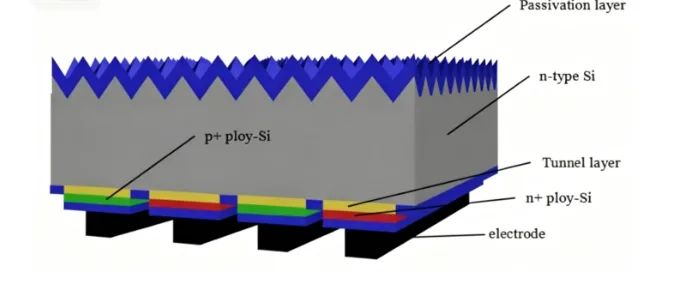
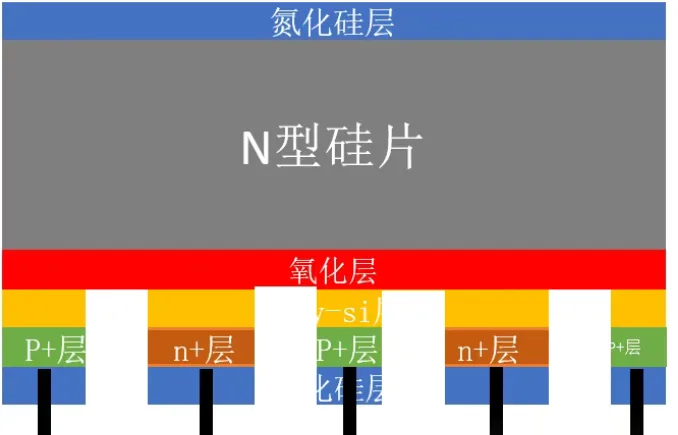
TBC расшифровывается как TOPCon Back Contact. Он объединяет пассивацию TOPCon (туннельный оксид плюс поликремний) с межпальцевой структурой обратных контактов IBC, поэтому его также называют POLO-IBC элементом.
Он глубоко интегрирует туннельный оксид / поли-Si пассивацию TOPCon с компоновкой заднего контакта IBC. Это обеспечивает сильную пассивацию задней стороны TOPCon и преимущество IBC — отсутствие затенения от фронтальных шин, при этом весь сбор тока переносится на заднюю сторону. Результат — более высокое напряжение холостого хода и более высокий ток короткого замыкания. Это один из основных маршрутов высокоэффективных N-типа для следующего поколения.
Ключевые преимущества
Отсутствие фронтальных металлических шин, что устраняет потери на затенение и увеличивает Isc
Туннельная пассивация TOPCon снижает рекомбинацию на задней стороне и повышает Voc
Междигитальная компоновка задних контактов P/N оптимизирует путь сбора носителей и снижает последовательное сопротивление
По сравнению со стандартным TOPCon и стандартным IBC, он балансирует качество пассивации и структурную интеграцию
Совместим с большинством основного оборудования на существующих линиях N-типа, поэтому процесс можно модернизировать поэтапно
Сравнение с обычными элементами
Стандартный TOPCon: затенение от фронтальных шин, полная пассивация TOPCon на задней стороне
Стандартный IBC: структура заднего контакта, но пассивация основана на оксиде кремния / нитриде кремния, без туннельной поли-Si пассивации
TBC (POLO-IBC): структура заднего контакта IBC плюс интегрированная туннельная пассивация TOPCon, поэтому оптимизированы и структура, и пассивация
Обзор полного технологического процесса
Входная пластина → предварительная очистка / удаление повреждений от резки → нанесение тыльного туннельного оксида + поли-Si (LPCVD) → нанесение тыльной маски SiN → первое лазерное открытие с тыльной стороны (область бора) → легирование бором (p-poly) → второе лазерное открытие с тыльной стороны (область фосфора) → легирование фосфором (n-poly) → очистка для удаления обёрточной диффузии / BSG / PSG → нанесение тыльной пассивирующей плёнки → нанесение восковой маски для защиты тыльной стороны → текстурирование фронтальной стороны + изотропное травление для изоляции P/N → нанесение фронтальной и тыльной пассивирующей плёнки SiN с антиотражением → трафаретная печать тыльного металлического электрода → обжиг → электрический тест → сортировка и упаковка
Детальные технологические спецификации
3.1 Очистка и полировка (предварительная очистка + удаление повреждений от резки)
Цель: удалить слой повреждений от резки, металлические примеси с поверхности, частицы и масло; полировать пластину с одной или двух сторон для получения чистой, плоской кремниевой основы и обеспечения равномерности последующего осаждения туннельного слоя.
Основное оборудование: линия встроенной влажной очистки и полировки, щелочная полировальная ванна, ванна кислотной очистки.
Ключевые химикаты: сильная щёлочь (NaOH/KOH), HF, HCl, IPA, текстурирующая добавка, поверхностно-активное вещество.
Ключевые контролируемые параметры:
Потеря веса при полировке: электронные весы
Отражательная способность поверхности: измеритель отражательной способности
Время жизни неосновных носителей iVoc: WCT-120 измеритель времени жизни
Визуализация рекомбинации носителей: PL-тестер (R3-PL)
Шероховатость и чистота поверхности: оптический микроскоп
Контроль качества: полное удаление повреждений от резки, отсутствие пятен или ступеней на поверхности, равномерная потеря веса, отсутствие заметного снижения времени жизни.
3.2 Осаждение туннельного оксида + поли-Si
Цель: вырастить ультратонкий туннельный оксид (SiO₂), затем слой нелегированного поли-Si на тыльной стороне пластины, формируя основную структуру пассивации TOPCon для сильной полевой и химической пассивации и низкой рекомбинации на тыльной стороне.
Основное оборудование: трубчатая LPCVD.
Источники газа: SiH₄, O₂, N₂ (носитель / продувка).
Ключевые параметры:
Толщина поли-Si: измеритель толщины поли, эллипсометр
Толщина туннельного оксида: ECV, эллипсометр
iVoc (WCT-120)
Равномерность PL
Удельное поверхностное сопротивление (контроль нелегированного поли до легирования)
Контроль качества: оксид сверхтонкий и однородный, поли-Si плотный и без проколов, хорошая однородность толщины по пластине.
3.3 Осаждение маски заднего SiN
Назначение: осадить плотный слой нитрида кремния (SiNₓ) на нелегированный поли-Si в качестве блокирующей маски для последующих этапов лазерного открытия и легирования, обеспечивая селективные зоны легирования.
Основное оборудование: PECVD.
Источники газа: SiH₄, NH₃, N₂.
Ключевые параметры: толщина SiN (спектроскопический эллипсометр), показатель преломления и однородность, iVoc, однородность PL.
Контроль качества: плотная маска, без проколов, однородная толщина для гарантии изоляции легирования.
3.4 Первое заднее лазерное открытие (окно диффузии бора)
Назначение: селективное удаление маски SiN над областью диффузии бора локальной лазерной абляцией с сохранением нижележащего нелегированного поли-Si, открывая окно для последующего p-типа поли.
Основное оборудование: волоконная / наносекундная или пикосекундная лазерная система открытия, высокоточный лазерный паттернирующий инструмент.
Настройка процесса: регулировка мощности лазера, частоты повторения, скорости сканирования и перекрытия пятен так, чтобы удалялась только верхняя маска SiN, а нижележащий нелегированный поли-Si не повреждался, сохраняя пассивирующую основу неповрежденной.
Ключевая характеризация: оптическая микроскопия для проверки формы канавки, целостности краев и отсутствия выгорания поли-слоя.
3.5 Заднее легирование бором (p-поли)
Назначение: диффузия бора в нелегированный поли-Si в открытой области для превращения его в сильно легированный поли p-типа (p-поли) с образованием BSG на поверхности. BSG впоследствии служит естественной блокирующей маской для диффузии фосфора.
Основное оборудование: трубчатая печь диффузии бора.
Технологические среды: жидкий источник BBr₃; атмосфера O₂, N₂.
Ключевая характеризация: поверхностное сопротивление p-зоны, однородность легирования, целостность покрытия BSG, однородность легирования по PL.
Контроль качества: достаточное легирование бором, однородное поверхностное сопротивление, непрерывный и полный BSG без локальных пропусков.
3.6 Второе заднее лазерное открытие (окно диффузии фосфора)
Назначение: удаление оставшейся маски SiN для обнажения нелегированного поли-Si как зоны легирования фосфором n-типа, сохраняя уже сформированный слой BSG от повреждения лазером.
Основное оборудование: лазерная система паттернирования / открытия.
Фокус процесса: точный контроль энергии лазера для предотвращения прожигания слоя BSG, обеспечивая чистую изоляционную границу между P и N зонами.
3.7 Тыльное легирование фосфором (n-poly)
Цель: диффузия фосфора во второе окно с собственным поли-Si для формирования сильнолегированного поли-Si n-типа (n-poly). BSG, сформированный на предыдущем этапе, работает как самосовмещенная маска, блокируя диффузию фосфора в область p-poly и обеспечивая самозоляцию P/N зон.
Основное оборудование: трубчатая печь диффузии фосфора.
Технологические среды: жидкий источник POCl₃; атмосфера O₂, N₂.
Ключевой принцип: остаточный BSG действует как естественный диффузионный барьер и предотвращает загрязнение области p-poly фосфором. После диффузии фосфора BSG частично превращается в смешанный оксид бора и фосфора, что дополнительно усиливает изоляцию.
Ключевые характеристики: листовое сопротивление n-зоны, изоляция P/N границы, мониторинг тенденции утечек.
3.8 Очистка для удаления оберточной диффузии (удаление BSG/PSG)
Цель: химическое удаление всех BSG, PSG и поверхностных остатков, а также удаление краевых оберточных и боковых легирующих слоев для предотвращения краевых утечек.
Основное оборудование: линия мокрой очистки.
Ключевые химикаты: в основном HF, плюс кислотные добавки и буферная кислотная система.
Технологические средства: обдув чистым сухим воздухом, горячая сушка воздухом.
Контроль качества: оксидное стекло полностью удалено, чистая поверхность без остатков, отсутствие оберточных остатков на краях.
3.9 Нанесение тыльного пассивирующего защитного слоя SiN
Цель: нанесение пассивирующего защитного слоя SiN на тыльную междигитальную P/N поли структуру для пассивации и защиты области тыльного контакта, а также для блокировки химического воздействия на последующих этапах.
Основное оборудование: PECVD.
Источники газа: SiH₄, NH₃, N₂.
Характеристики: толщина SiN, показатель преломления, однородность пленки.
3.10 Нанесение тыльного воскового защитного покрытия (защитная маска)
Цель: полное покрытие тыльной стороны защитным слоем воска методом трафаретной печати для защиты сформированной P/N тыльной контактной структуры и пленки SiN, предотвращая повреждение тыльных функциональных слоев при последующем травлении фронтальной стороны.
Основное оборудование: трафаретный принтер (станция печати воска).
Контрольный фокус: полная печать воска, отсутствие пропусков печати, отсутствие проколов, хорошая герметизация краев, чтобы тыльная сторона оставалась защищенной на протяжении всего процесса.
3.11 Фронтальное химическое травление + удаление восковой маски и очистка
Назначение:
Удаление избыточного легирования и поврежденных слоев на фронтальной стороне пластины
Текстурирование фронтальной стороны для формирования пирамидальной поверхности и снижения фронтального отражения
Достижение изоляции краев между задними P и N зонами за счет бокового травления для снижения утечек по краям
Окончательное удаление задней восковой маски для полного раскрытия структуры задних контактов
Основное оборудование: двусторонняя линейная установка влажного травления и текстурирования.
Ключевые химикаты: сильная щелочь (NaOH), HF, добавка для текстурирования, буферный травитель.
Газовые источники: чистый сжатый воздух, обдув N₂.
Контроль качества: равномерное фронтальное текстурирование, качественная морфология пирамид, правильная изоляция P/N, отсутствие путей утечки, чистое удаление воска без остатков.
3.12 Фронтальная и тыльная SiN антиотражающая пассивирующая пленка
Назначение: нанесение SiN антиотражающей пассивирующей пленки на фронтальную сторону для антиотражения и пассивации поверхности; добавление и оптимизация тыльной пассивирующей пленки для дальнейшего улучшения пассивации и надежности.
Основное оборудование: PECVD.
Источники газа: SiH₄, NH₃, N₂.
Характеристика: толщина фронтальной и тыльной пленок, показатель преломления, время жизни неосновных носителей, коэффициент отражения.
3.13 Тыльная трафаретная печать электродов и вжигание
Назначение: печать серебряно-алюминиевых электродов на тыльной P зоне и серебряных электродов на n-типа поликремниевой зоне для формирования межпальцевых задних контактов положительного и отрицательного электродов, затем высокотемпературное вжигание для формирования омического контакта между металлом и легированным поли-Si.
Основное оборудование: специализированный принтер для задних контактов, линейная печь вжигания.
Ключевые этапы: выравнивание и печать рисунка тыльных электродов → сушка → высокотемпературное вжигание (формирование омического контакта).
3.14 Финальный контроль и сортировка
Содержание процесса: EL-контроль (дефекты, микротрещины, утечки), IV электрические испытания (Voc, Isc, FF, Eff), визуальный контроль, классификация и сортировка, упаковка и складирование.
Контрольное оборудование: EL-тестер, IV-тестер, станция визуального контроля.
Ключевые сложности и на что обратить внимание
Какие сложные аспекты технологии TBC и на что следует обратить внимание?
Контроль равномерности толщины сверхтонкого туннельного оксида сложен
Два этапа лазерного вскрытия требуют чрезвычайно высокой точности совмещения
Сохранение целостности самосовмещенной маски BSG является основой процесса
Травление изоляции при чередующейся P/N структуре склонно к краевой утечке
Печать контактов на тыльной стороне требует более высокой точности совмещения, чем у обычных элементов
Управление снижением времени жизни неосновных носителей на протяжении всего процесса затруднительно
Ключевые параметры SPC для контроля
Толщина туннельного оксида и толщина поликремния
Морфология лазерного вскрытия и отклонение совмещения для обоих этапов
Равномерность листового сопротивления диффузии бора и фосфора
iVoc и время жизни неосновных носителей, измеряемые по PL, отслеживаются на протяжении всего процесса
Фронтальное отражение и морфология текстурирования
Микротрещины по данным EL, утечки и состояние краевой изоляции
Мнение Ooitech
Успех TBC зависит от деталей, и самосовмещенная маска BSG здесь — тихий герой, поскольку она позволяет зонам фосфора и бора самоорганизоваться без дополнительного этапа маскирования. На линиях модулей мы больше всего следим за тем, как эти тыльноконтактные элементы с высоким Voc ведут себя на последующих этапах стрингования и ламинации, потому что их металлизация полностью на тыльной стороне меняет правила соединения. Если хотите увидеть реальные линии N-типа модулей в работе, наш канал YouTube www.youtube.com/ooitech содержит видео с заводов, которые стоит посмотреть.