Стрингирование солнечных модулей: практическое руководство
Содержание
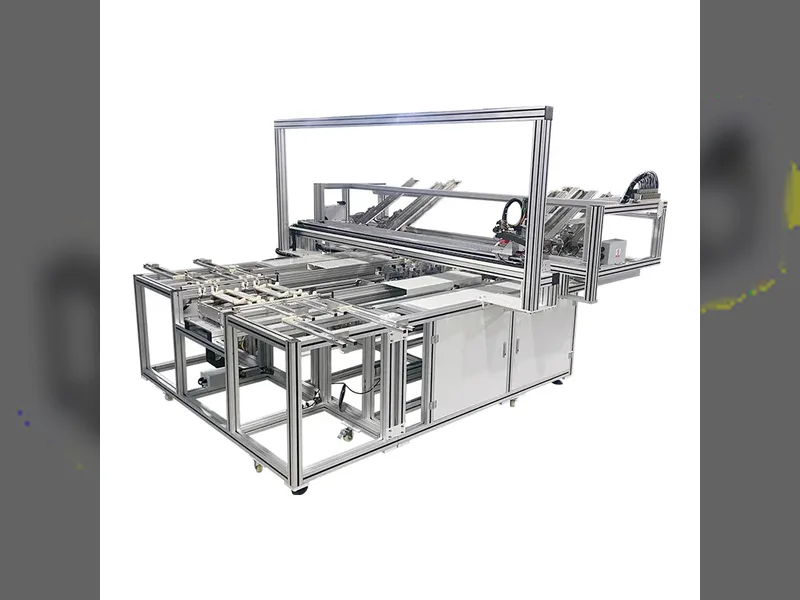
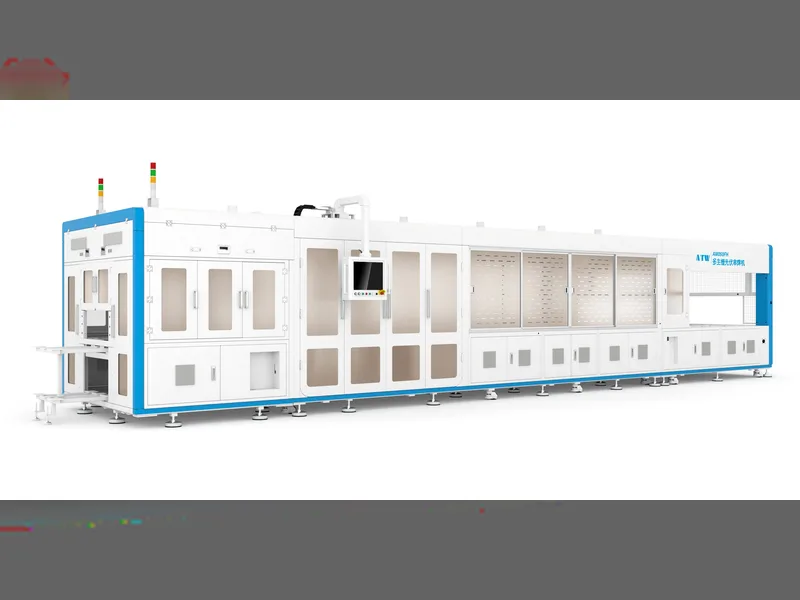
Краткий ответ: Стрингирование — это этап, на котором отдельные солнечные элементы спаиваются в последовательную цепочку, и он определяет как мощность модуля, так и предельный выход годной продукции на линии. Таббер размещает и припаивает ленту к каждому элементу; стрингер затем укладывает эти элементы последовательно и соединяет их. Поскольку треснувший элемент или холодная пайка не поддаются ремонту на последующих этапах, всё, что идёт не так здесь, закладывается в готовый модуль. Практическая работа по стрингированию сводится к четырём переменным: гибкость по формату элементов, количество шин для компоновок с несколькими шинами, точность размещения ленты и процент боя. Толщина ленты также имеет значение — более тонкая лента снижает стоимость материала и повышает сопротивление, поэтому существует нижний предел, ниже которого КПД, выигранный на элементе, снова теряется на соединении. Машинные платформы, такие как класс ATW050, работают с несколькими форматами элементов без переналадки линии.
Производство PV-модулей · от Джерри, Ooitech
Введение в продукт
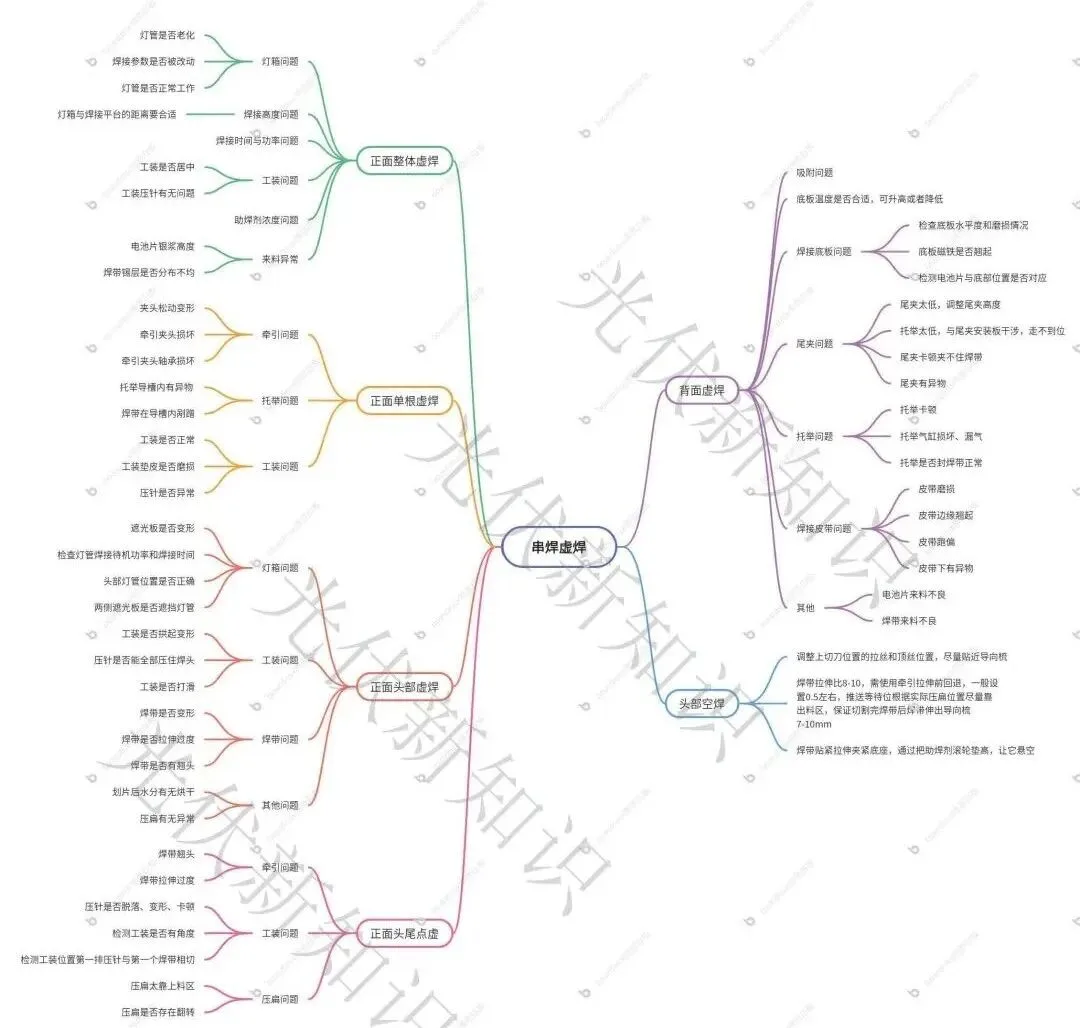
Без длинного вступления. Сначала идет интеллект-карта. Если это поможет, сохраните статью и скачайте изображение. Вы также можете связаться через бэкенд WeChat, чтобы присоединиться к чат-группе по технологиям PV-модулей для получения версии в высоком разрешении. (Просто сообщите, за какой участок вы отвечаете, например, процесс, качество, оборудование или производство.)
Прежде чем перейти к устранению холодных паяных соединений, давайте разберем, как на самом деле работает стрингование. Лента, протягиваемая механизмом подачи, размещается точно над шиной ячейки. Затем опускается сварочный прижим, и прижимные штифты на нем оказывают давление на ленту, чтобы она касалась шины. Ячейка перемещается под световой бокс стрингера, где инфракрасное излучение нагревает ленту и ячейку. Олово на ленте плавится и соединяется с серебряной пастой на шине, образуя металлический сплав.
Одно, что следует иметь в виду. При любой инспекции холодной пайки сначала проверяйте наличие открытых белых (несвязанных) участков. Если вы видите открытые белые участки, разберитесь с этим, прежде чем оценивать саму пайку. Всё нижеследующее использует TOPCon последовательное соединение ячеек и стрингер ATW050 в качестве примера.
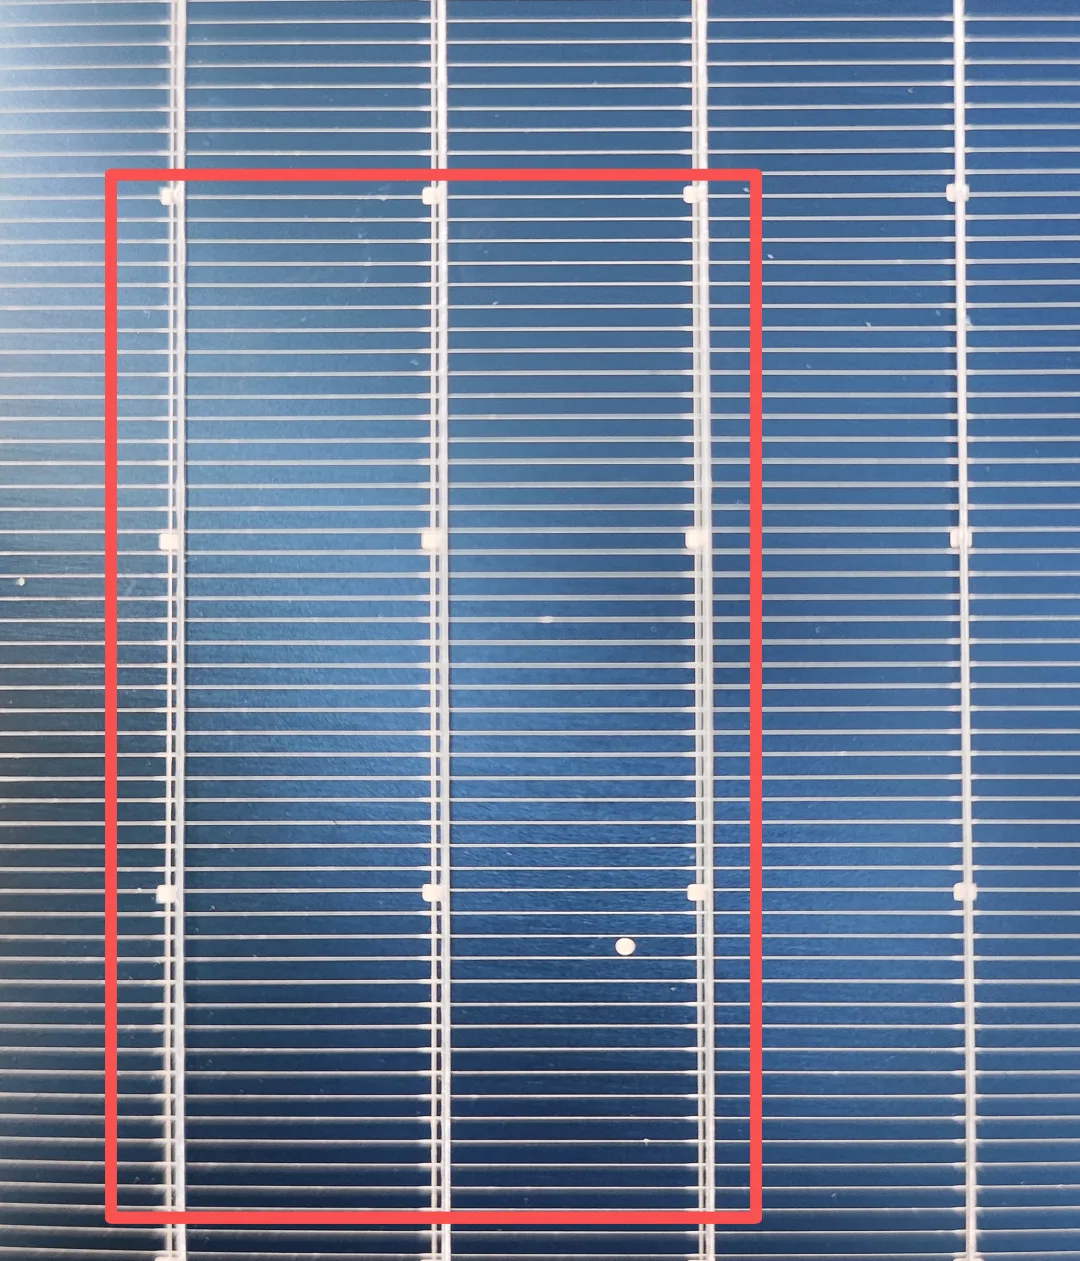
Как показано, первая, вторая и третья ленты внутри красной рамки имеют открытые белые участки. Четвертая лента за пределами рамки — нормальная.
Технические параметры
1. Холодная пайка на всей лицевой стороне
Когда вся лицевая сторона показывает холодную пайку, проверьте следующее:
| Позиция | На что обратить внимание |
|---|---|
| Световой бокс | Сосредоточьтесь на параметрах пайки. Не стареет ли световой бокс? Обратите внимание на все, что влияет на нагрев всей панели. |
| Высота сварки | При остановке световой бокс немного приподнимается, чтобы избежать перегрева ячейки под ним. Если зазор между световым боксом и сварочной платформой слишком велик во время пайки, эффективность инфракрасного излучения падает, и возникает холодная пайка. |
| Время и мощность | Время пайки и мощность светового бокса — основные факторы. Проверяйте их в первую очередь. |
| Концентрация флюса | Аномальный поток, особенно слишком низкий, не удаляет оксид с поверхности ленты, и качество пайки падает до полного холодного спая. |
| Входящий материал | Ячейки с слишком малым количеством серебряной пасты вызывают холодный или избыточный спай. Неравномерное покрытие оловом на ленте означает, что тонкие места не могут хорошо соединиться с пастой. Просроченный или деградировавший флюс не удаляет оксиды, и соединение выходит из строя. |
| Приспособление | Центрировано ли приспособление? Смещенное приспособление означает, что прижимные штифты не могут удерживать ленту против шины, оставляя зазор и холодный спай. Также проверьте сами прижимные штифты. |
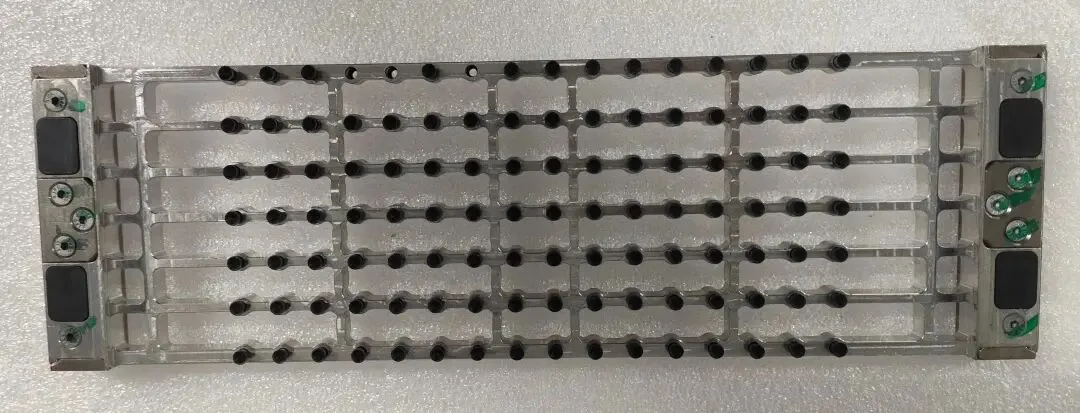
Сварочное приспособление 16BB
2. Холодный спай одиночной ленты спереди
Поскольку это одиночная лента, просто проверьте механизм, связанный с этой конкретной лентой.
| Позиция | На что обратить внимание |
|---|---|
| Протяжка | Ослабленный зажим протяжки, поврежденный зажим или плохой подшипник зажима. Любая неисправность в механизме этой одиночной ленты выводит ленту из положения и ухудшает соединение. |
| Подъем | Посторонние частицы в направляющем пазу подъема или трение ленты внутри паза. |
| Приспособление | Приспособление в норме? Подушка приспособления изношена? Прижимной штифт неисправен? |
| Световая трубка | При холодном спае в фиксированном месте проверьте световую трубку в этом положении на старение или неправильную мощность. |
| Резак | После резки имеет ли лента изгибы или заусенцы? Оба вызывают трение ленты о ремень или другие детали и портят соединение. |
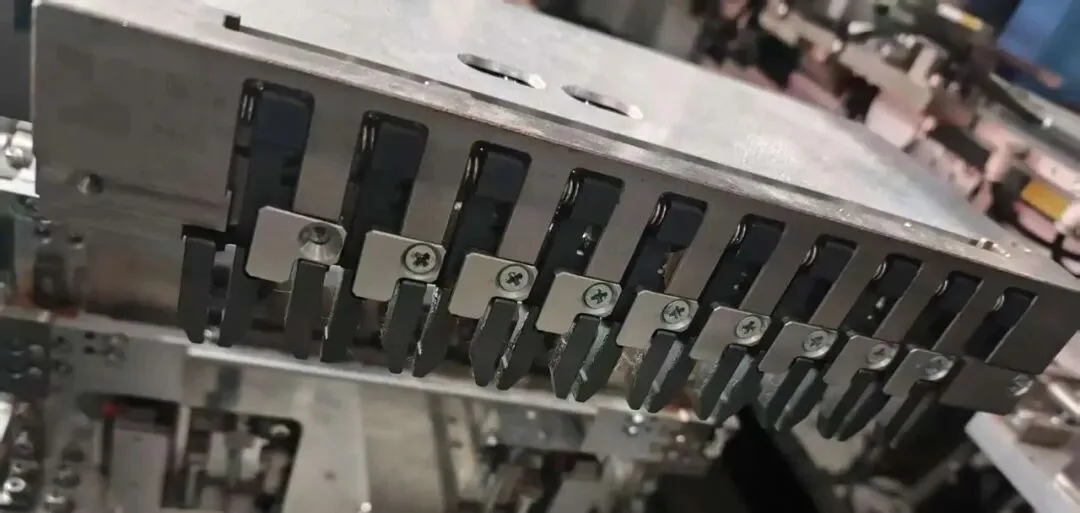
Механизм протяжки стрингера 10BB
3. Холодный спай передней головки
| Позиция | На что обратить внимание |
|---|---|
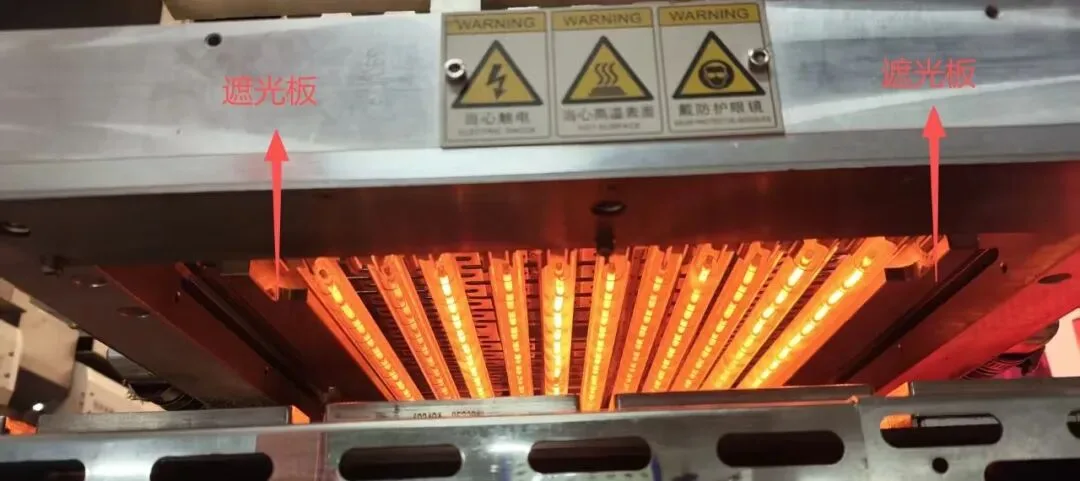
| Световой бокс | Деформирована ли затеняющая пластина или блокирует световую трубку? Неправильное положение затеняющей пластины позволяет ленте расплавить олово до входа в световой бокс, то есть преждевременное плавление олова, и вы получаете холодный спай головки. Проверьте мощность ожидания и время пайки световой трубки. |
| Приспособление | Выгнуто ли или деформировано приспособление? Выгнутое приспособление не может прижать ленту, поэтому появляется холодный спай. Удерживают ли все прижимные штифты паяльную головку? Не проскальзывает ли приспособление? |
| Лента | Деформированные или чрезмерно растянутые изгибы ленты не могут выровняться с шиной, вызывая холодный спай. Также проверьте приподнятые концы ленты, которые не могут касаться шины. |
| Другое | Была ли влага высушена после резки ячеек? |
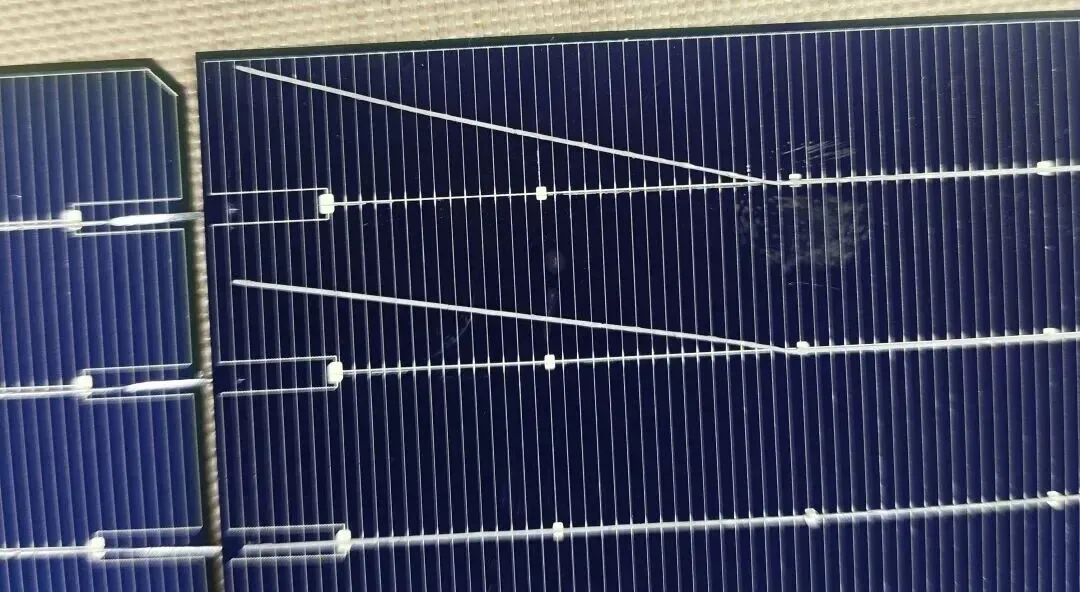
4. Точечный холодный спай головы и хвоста
| Позиция | На что обратить внимание |
|---|---|
| Протяжка | Приподнятый конец ленты или перетянутая лента. |
| Приспособление | Прижимной штифт отвалился, деформирован или застрял. Точечная холодная пайка обычно возникает из-за проблемы с прижимным штифтом. Без штифта лента не может достичь шины. |
| Расплющивание | Расплющивание слишком близко к зоне загрузки или переворачивание при расплющивании. |
5. Холодная пайка с обратной стороны
| Позиция | На что обратить внимание |
|---|---|
| Адсорбция | Когда адсорбция базовой пластины отключена, ячейка и лента смещаются относительно друг друга при движении, что вызывает холодную пайку с обратной стороны. (Обычно по всей обратной стороне.) |
| Базовая пластина для сварки | Плохая ровность базовой пластины или сильный износ. Приподнят ли магнит базовой пластины? Совпадают ли позиции ячейки и базы? |
| Хвостовой зажим | Хвостовой зажим слишком низкий, застрял, не может захватить ленту или внутри есть посторонний предмет. |
| Подъем | Застревание при подъеме, повреждение или утечка цилиндра, или ненормальная герметизация ленты, из-за чего лента отскакивает и смещается, не садясь правильно. |
| Сварочная лента | Изношенная лента, приподнятые края или посторонний предмет под лентой смещают заднюю ленту, пока ячейка и приспособление движутся. (Ничто другое на это не влияет. Передняя лента удерживается приспособлением и не смещается легко.) |
| Другое | Плохие входящие ячейки или плохая входящая лента. |
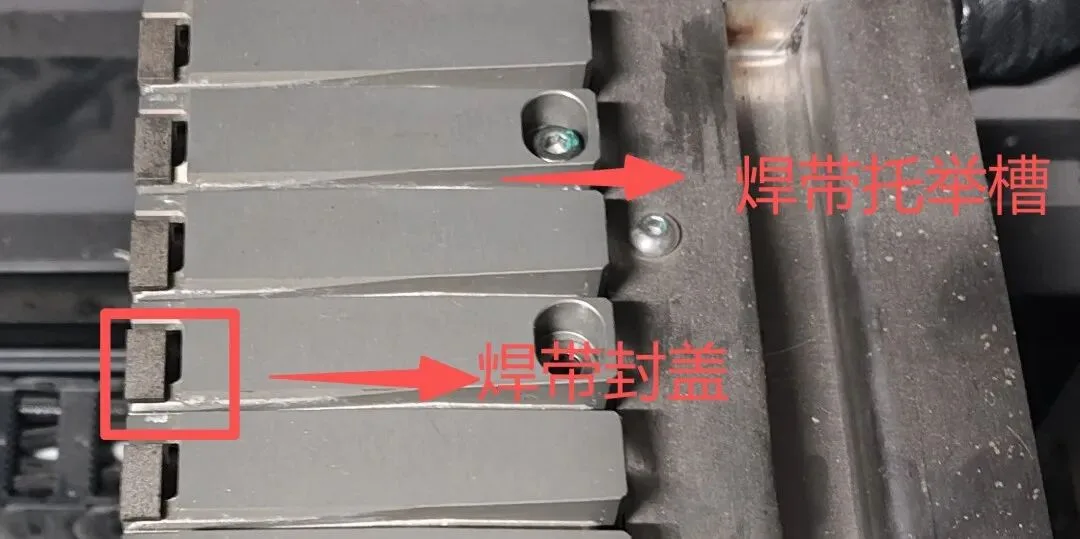
Угадайте, для скольких BB это подъемное приспособление. (PS: не использовалось полгода.)
Технические преимущества
Логика прежде всего при поиске неисправностей: всегда проверяйте обнаженную белую область перед оценкой соединения, чтобы исправить реальный дефект, а не симптом
Метод на основе местоположения: передняя панель целиком, одиночная лента, головная, хвостовая точечная и обратная сторона имеют свои чек-листы, что позволяет быстро сузить круг поиска
Покрытие корневых причин: световой бокс, вытяжка, подъем, приспособление, лента, флюс, базовая пластина и лента конвейера сопоставлены с конкретными типами дефектов
Ссылка на реальную линию: построено на основе ячеек TOPCon и стрингера ATW050, что соответствует тому, что операторы видят на производстве
Применение продукта
Эта логика поиска неисправностей применима к основным линейкам модулей. На лицевой стороне световой бокс, центрирование фикстуры и концентрация светового потока обычно объясняют проблемы всей панели, в то время как дефекты одиночной ленты и головки указывают на механизмы протяжки и резки. На тыльной стороне адсорбция, ровность базовой плиты и состояние ремня являются обычными подозреваемыми. Независимо от того, используете ли вы стрингер 10BB, 16BB или MBB, одно и то же сопоставление дефекта с механизмом держит команды процесса, качества, оборудования и производства на одной волне при поиске холодной пайки.
Мнение Ooitech
То, что мы видим на реальных линиях, точно соответствует этому руководству: большинство жалоб на холодную пайку связаны с центрированием фикстуры и состоянием флюса задолго до того, как сам световой бокс становится виноватым, поэтому проверка открытого белого сначала экономит много потраченного впустую времени на разборку. Шины TOPCon тоньше, а окно серебряной пасты узкое, именно поэтому плоскостность ленты и состояние прижимных штифтов важнее, чем в эпоху PERC. Мы настраиваем эти параметры во время пусконаладки и обучения операторов для каждой линии модулей, которую мы поставляем, и если вы хотите увидеть настройки стрингеров, такие как поток в стиле ATW, в действии, на канале Ooitech YouTube по адресу www.youtube.com/ooitech есть много заводских кадров, на которые стоит посмотреть.
Примечание: в статье упоминается «Сводка дефектов пайки» ATW.