Линия производства солнечных панелей — от ячеек до готовых модулей
Содержание
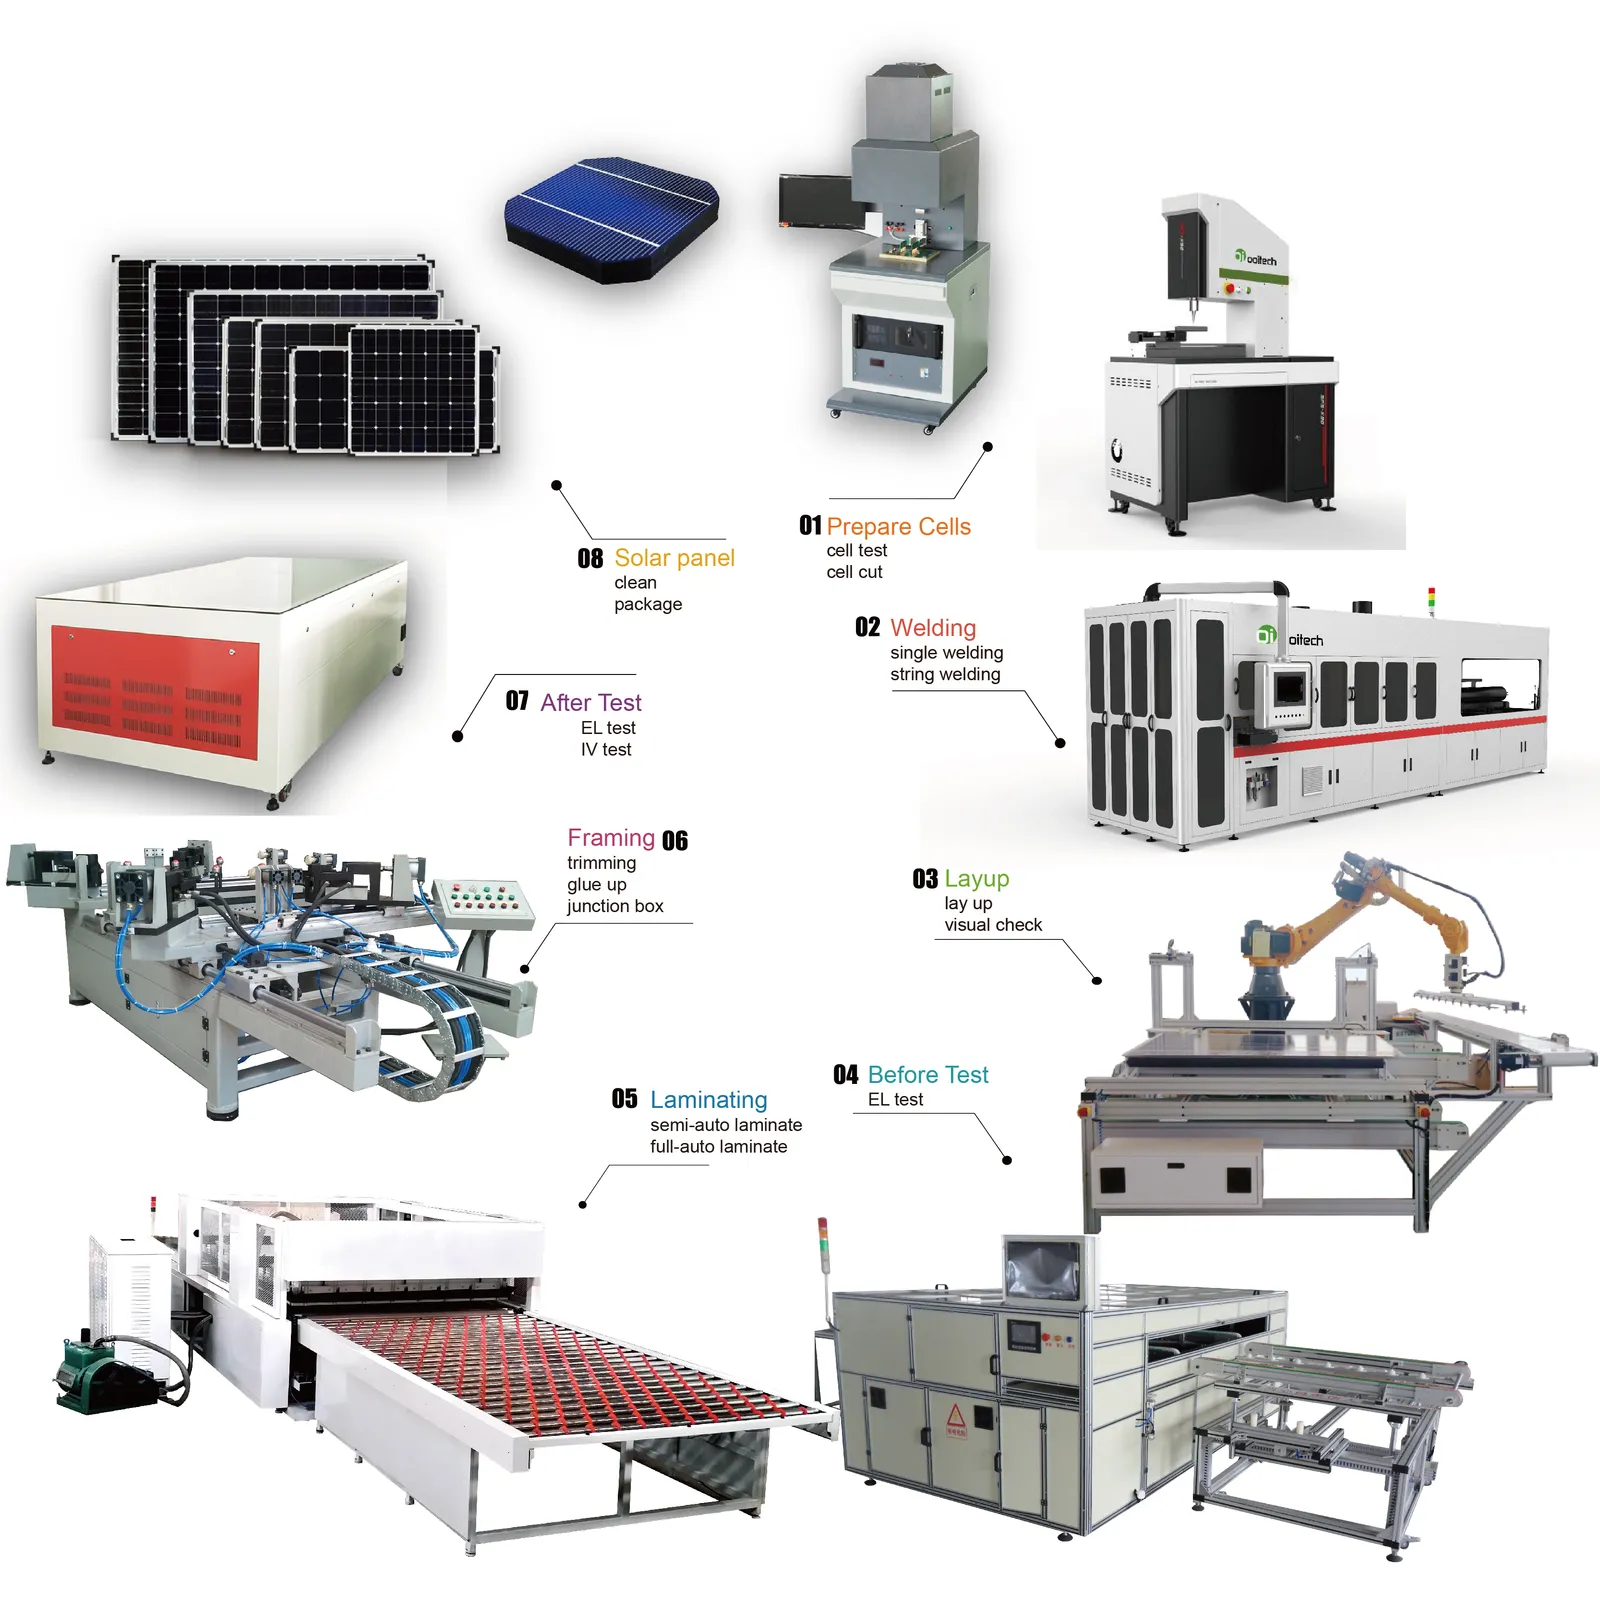
Краткий ответ: Линия по производству солнечных панелей превращает хрупкие отдельные ячейки и рулоны материала в герметичные, протестированные модули. Последовательность фиксирована: ячейки сортируются по току, разрезаются там, где используются половинные или черепичные форматы, спаиваются в стринги таббер-стрингером, раскладываются с EVA и стеклом на станции укладки, ламинируются под вакуумом и нагревом, затем обрамляются, оснащаются соединительной коробкой и проходят вспышку на IV-тестере перед финальной сортировкой. Пропускная способность определяется самым медленным этапом, а не самым быстрым, поэтому линия обычно задаётся годовой мощностью, а количество машин следует из неё. Каждая станция также добавляет свой характерный вид отказа — от микроТрещин при стрингировании до пустот при ламинировании и расслоения со временем, поэтому встроенный контроль стоит после каждого критического шага. Электролюминесцентная визуализация после ламинирования выявляет дефекты, которые одно измерение мощности пропустило бы, а финальная сортировка распределяет модули по измеренному току, чтобы несовпадающие единицы никогда не попадали в один стринг. Типичные показатели для задействованных станций: стрингирование на 1 200–6 800 ячеек в час с позиционированием ±0,15 мм и ≤0,2% боя на ячейках класса A, цикл укладки менее 48 секунд, ламинирование с поддержанием примерно 140–150°C, пока герметик сшивается, и IV-тестирование с классификацией выхода по спектральному соответствию класса A+ 0,875–1,125.
Производство PV-модулей · от Джерри, Ooitech
Полезный способ понять завод по производству солнечных модулей — на мгновение забыть о названиях машин и посмотреть, что происходит с продуктом.
В начале есть хрупкие отдельные ячейки и рулоны или листы материала. В середине — электрически соединенная цепь, заключенная в неплотный стек. В конце — герметичный продукт с серийным номером, измеренной мощностью, записями проверок и решением: выпустить, переделать или отбраковать.
Это изменение происходит в трех основных преобразованиях.
| Преобразование | Что поступает | Что должно выйти на этом этапе | Основные группы процессов |
|---|---|---|---|
| Ячейки становятся цепью | Отсортированные или подготовленные солнечные ячейки | Соединенные стринги, расположенные в соответствии с задуманной схемой модуля | Подготовка ячеек, стрингование, укладка, шинирование, контроль в процессе производства |
| Стек становится ламинатом | Стекло, инкапсулянт, соединённые ячейки и задний материал | Связанный и защищенный ламинат | Подготовка материалов, укладка, контроль, ламинирование |
| Ламинат становится выпущенным модулем | Ламинированная панель | Механически обработанный, электрически соединенный, протестированный, идентифицированный продукт | Обрезка, обрамление, работа с распределительной коробкой, отверждение, EL, IV и тестирование безопасности, маркировка |
Этот процессный взгляд служит иной цели, чем каталог машин. Читателям, которым нужен подробный справочник по каждому оборудованию, можно обратиться к статье Ooitech о том, какие машины используются для производства солнечных панелей. Здесь вопрос в том, как эти операции зависят друг от друга.
Ячейки становятся контролируемой электрической цепью
Большинство заводов по сборке модулей начинают с покупных фотоэлектрических элементов. Первые производственные решения уже заложены в дизайн продукта: полная ячейка или разрезанная ячейка, обычный фронтальный контакт или задний контакт, количество и положение лент, длина струны, зазор, место вывода и окончательная схема цепи.
Если в конструкции используются разделенные ячейки, лазерный процесс подготавливает необходимые части. Затем процесс стрингования припаивает токопроводящую ленту к ячейкам и соединяет их последовательно. Готовые струны перемещаются на укладку, где они размещаются на подготовленном стекле и инкапсулянте. Шинирование соединяет струны в соответствии с электрической схемой модуля.
Эти операции часто продаются как отдельные категории машин, но завод воспринимает их как одну непрерывную проблему: построить цепь, не ломая ячейки, не перегревая чувствительные структуры, не смещая геометрию и не создавая слабых электрических соединений.
Цифры за этим предложением малы и беспощадны. Пластина имеет толщину 130–180 мкм, плоская лента обычно шириной 0,15–0,35 мм, а стрингер текущего поколения удерживает позиционирование в пределах ±0,15 мм, сохраняя бой на уровне или ниже 0,2% на ячейках класса A. Пропускная способность в том же классе машин составляет от 1 200 до 6 800 ячеек в час, поэтому самая быстрая станция на бумаге часто не та, которую может поглотить ваш ламинатор.
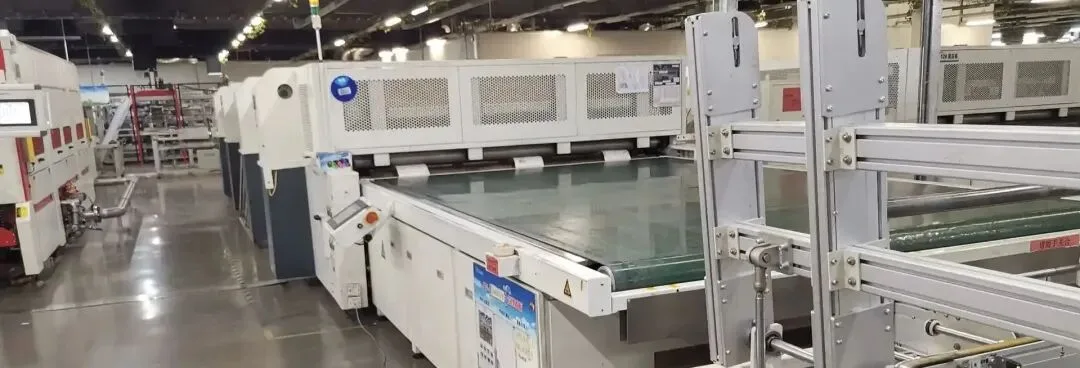
Переходы между этапами имеют значение. Струна может пройти собственную визуальную проверку и все же быть повреждена при подъеме, повороте или размещении. Правильно пропаянная струна может стать плохо выровненным модулем, если эталон укладки неверен. Шинная лента может быть электрически соединена, но плохо расположена для последующего процесса установки соединительной коробки.
По этой причине обращение с ячейками, коррекция зрения, транспортировка струн, точность укладки и контроль шинирования должны проектироваться совместно. Покупка каждой станции по ее собственным техническим характеристикам из брошюры упускает из виду интерфейсы, где появляются многие производственные потери.
Дорогая граница находится перед ламинацией
Перед ламинацией модуль все еще можно открыть. Поврежденную струну можно заменить. Неправильно размещенную ленту можно исправить. Пыль можно удалить. Инкапсулянт или задний материал можно переместить.
После ламинации те же исправления становятся трудными, неэкономичными или невозможными без потери модуля. Это делает проверку перед ламинацией больше, чем рутиной отдела качества. Это экономическая граница в производственном потоке.
Разумный контрольный пункт проверяет два вида доказательств.
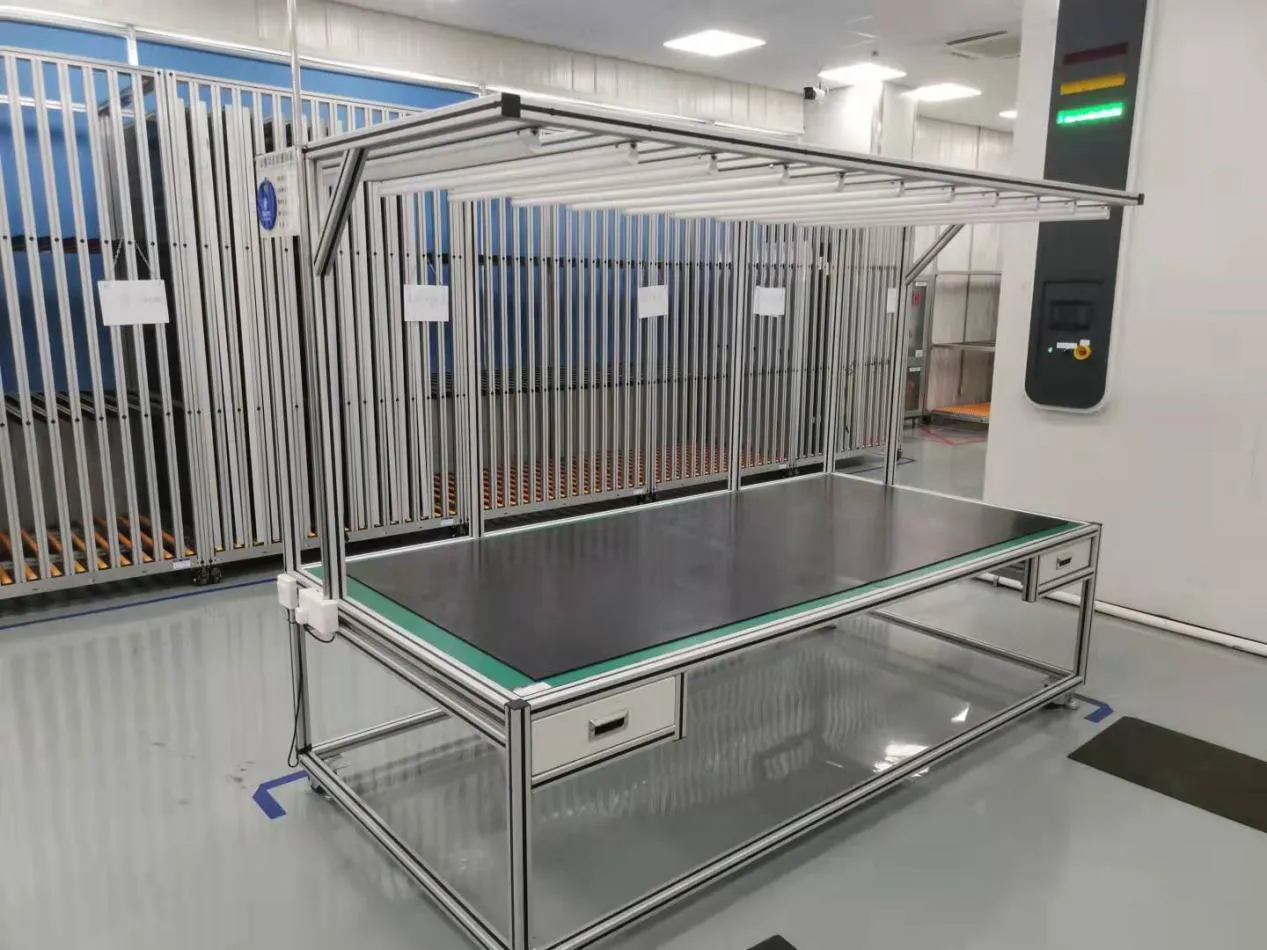
Визуальный осмотр охватывает размещение материалов, загрязнение, расстояние между струнами, положения выводов, морщины, посторонние предметы и очевидные повреждения. EL-инспекция охватывает электрическое состояние подключенной цепи ячеек, включая дефекты, которые могут быть не видны при обычном освещении.
Цель — не создать еще один отчет об инспекции. Цель — предотвратить переход предотвратимых дефектов в необратимый процесс. Когда линия снова и снова обнаруживает одну и ту же проблему на этом этапе, правильной реакцией является корректировка вышестоящего процесса, а не просто добавление дополнительных инспекторов.
Рыхлый стек становится защищенным ламинатом
Стек модуля обычно включает фронтальное стекло, инкапсулянт, соединённую цепь ячеек, второй слой инкапсулянта и либо полимер, задняя пленка либо заднее стекло. Системы резки и укладки материалов подготавливают эти слои к размерам изделия. Оборудование для манипулирования удерживает их края и реперные точки под контролем, пока стек продвигается к ламинированию.
The ламинатор применяет контролируемое сочетание вакуума, тепла, давления и времени. Воздух удаляется, инкапсулянт течёт и отверждается, и ранее свободные слои становятся единой склеенной структурой.
Этот этап управляется рецептом, а не просто настройкой температуры. Химия инкапсулянта, конструкция стекла, размеры модуля, хранение материалов, поведение при откачке, равномерность нагрева и условия охлаждения — все влияет на результат. Рецепт, подходящий для одной спецификации материалов, не следует слепо копировать для другой.
Окно уже, чем предполагает заданное значение. EVA-герметик сшивается примерно при 140–150°C, и то, что фактически контролирует рецепт, — это последовательность: температурный подъём, вакуумные стадии, приложенное давление и выдержка. Ламинатор, который не может повторить эту последовательность, проявляет это в виде пузырей, расслоения или смещения ячеек, и ничто из этого нельзя исправить после того, как стек стал bonded.
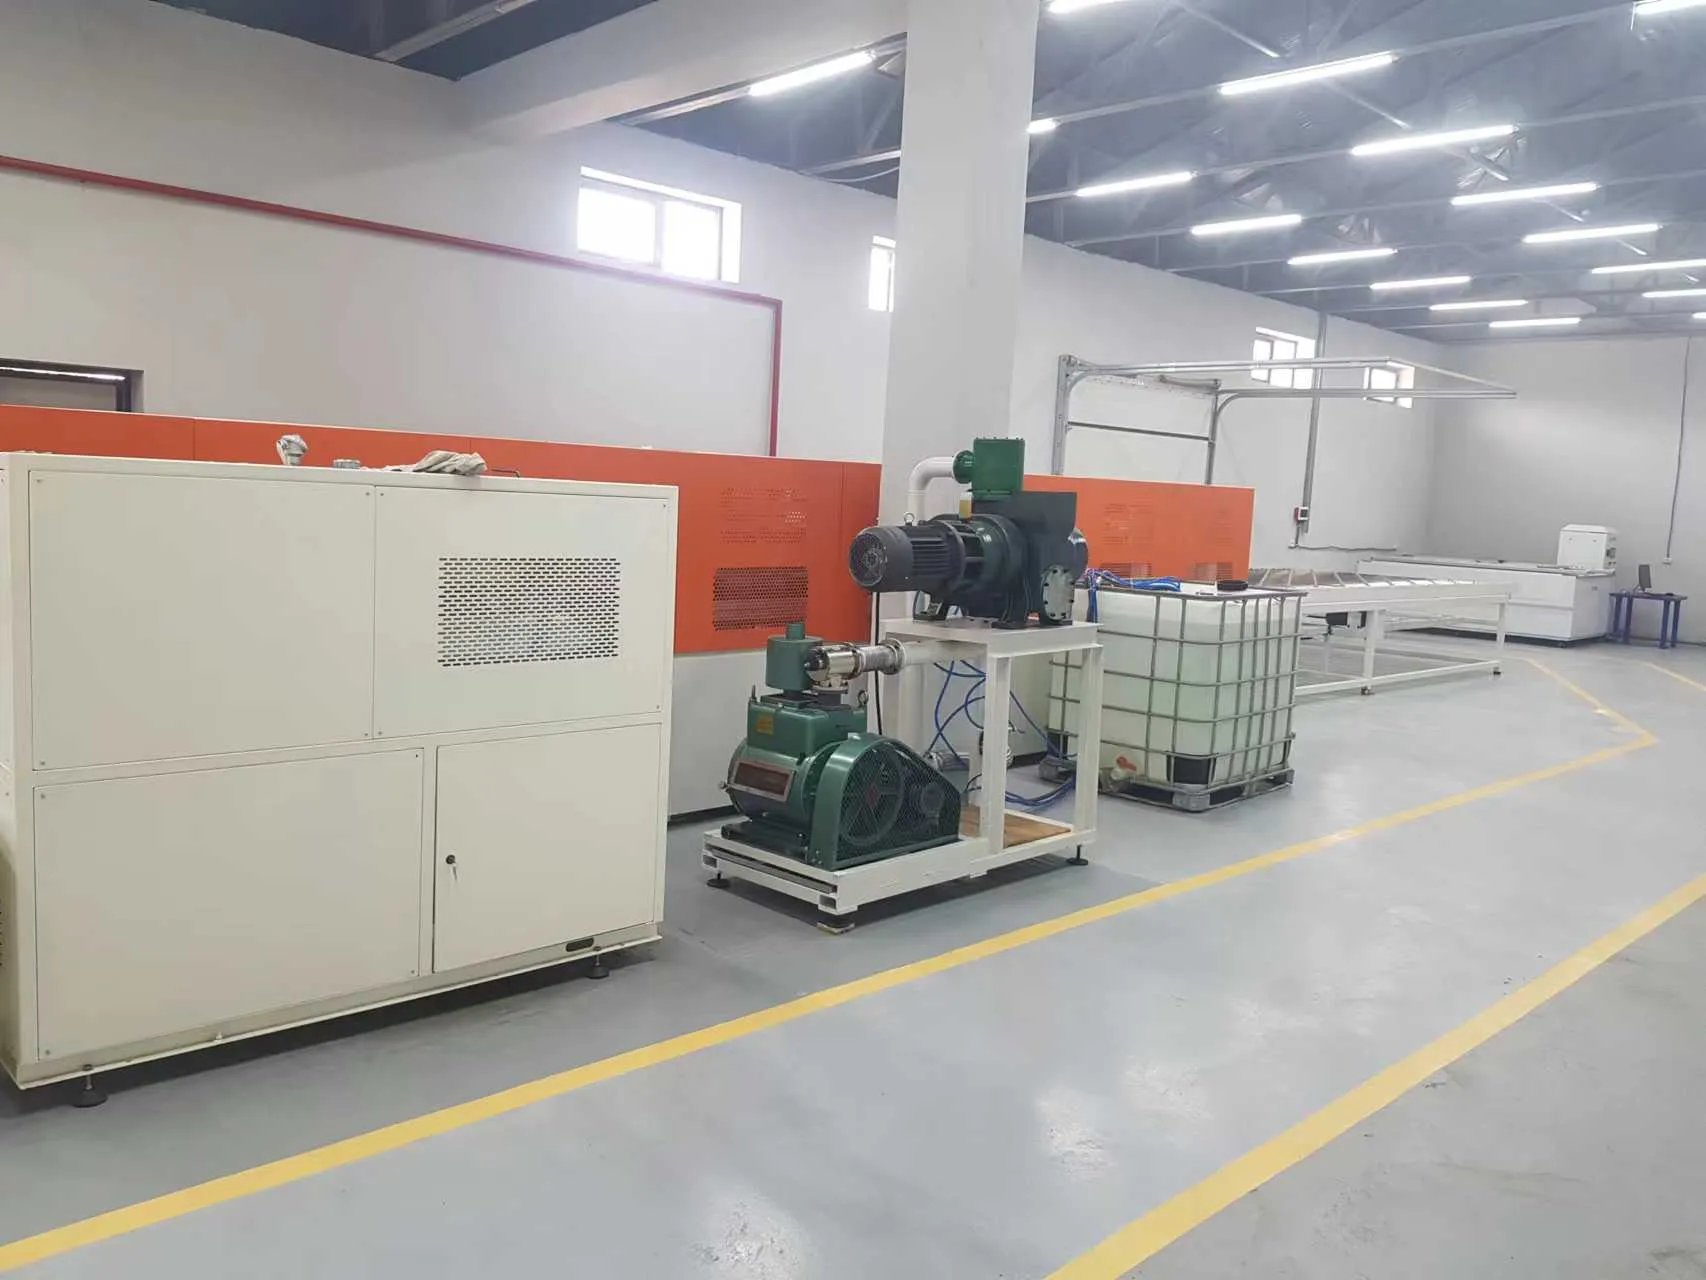
У ламинатора также есть строгое ограничение: он не может отремонтировать стек, который получает. Он не может выпрямить смещенную цепочку, удалить загрязнение, восстановить треснувшую ячейку или исправить неправильный задний материал. Поэтому хорошая ламинация начинается задолго до закрытия двери камеры.
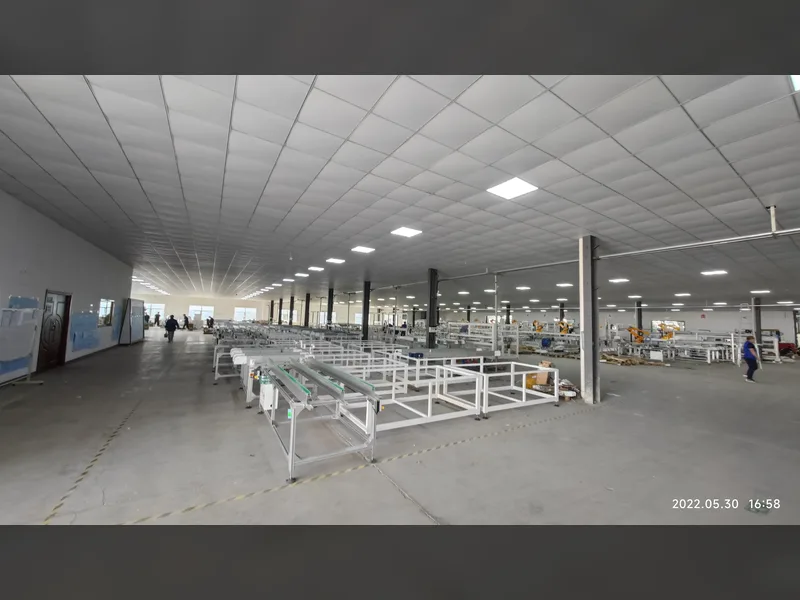
Поток на заводе вокруг этого процесса заслуживает тщательного планирования. Неламинированные стеки хрупкие и занимают место. Пакетная загрузка может создавать неравномерные прибытия и отправления. Охлаждение и последующая обработка могут ограничивать площадь, даже если сама камера кажется достаточно быстрой. Полезная цифра производительности — это устойчивый поток через весь участок, а не самое короткое отображаемое время рецепта.
Финишная обработка добавляет функцию, а не украшение
Ламинат уже может напоминать солнечную панель, но остается несколько функциональных задач.
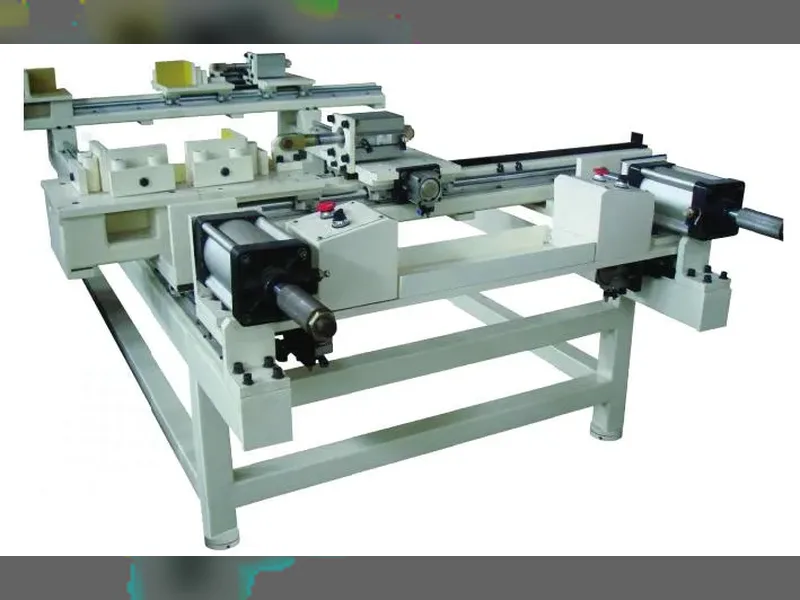
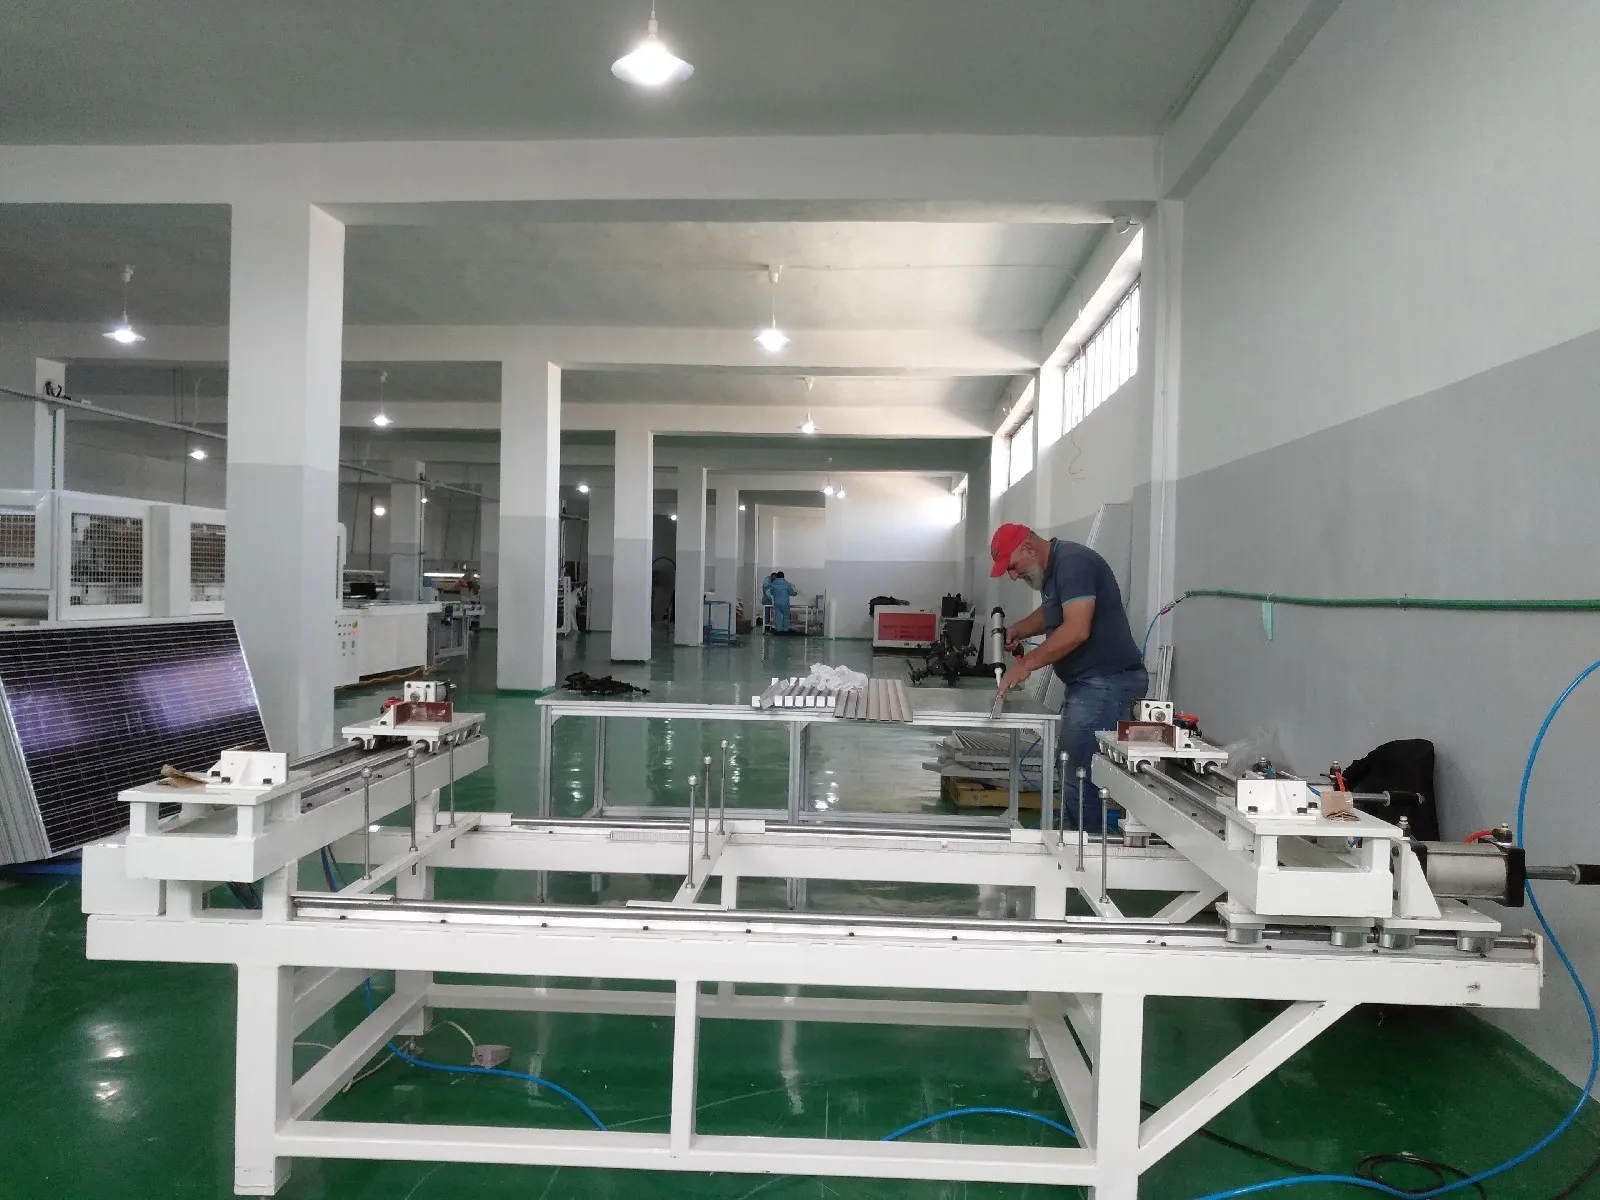
Финишная обработка начинается с периметра ламината, где удаляется лишний материал и края подготавливаются для выбранной конструкции. Для продукта с рамой герметик и алюминиевые профили собираются в квадратную, надежную конструкцию передачи нагрузки для упаковки, монтажа и эксплуатации в полевых условиях. Бескаркасные и стекло-стеклянные конструкции проходят этот этап иначе, поэтому их обработка и процессы по краям должны определяться чертежом продукта.
The распределительная коробка создаёт внешнее электрическое соединение. Выводные ленты должны достигать правильных клемм, электрическое соединение должно быть стабильным, а клей или герметик должен защищать сборку. Время отверждения является частью времени производства; слишком раннее перемещение модуля может нарушить в остальном приемлемую установку.
Эти этапы иногда считаются легким концом линии, потому что солнечная цепь уже построена. Это предположение рискованно. Повреждение рамы, плохая герметизация, слабые клеммные соединения или неконтролируемое нанесение клея могут привести к отбраковке модуля, прошедшего все предыдущие этапы.
Допуски стоит указать прямо. Точность обрамления обычно выдерживается в пределах ±1 мм при разнице диагоналей в пределах ±1,5 мм, а автоматическая сварка соединительной коробки выполняется с циклом 16–18 секунд при CCD-позиционировании ±0,1 мм. Время отверждения клея считается производственным временем, и модуль, перемещённый слишком рано, отказывает через недели, а не сразу.
Модуль выпускается на основании доказательств
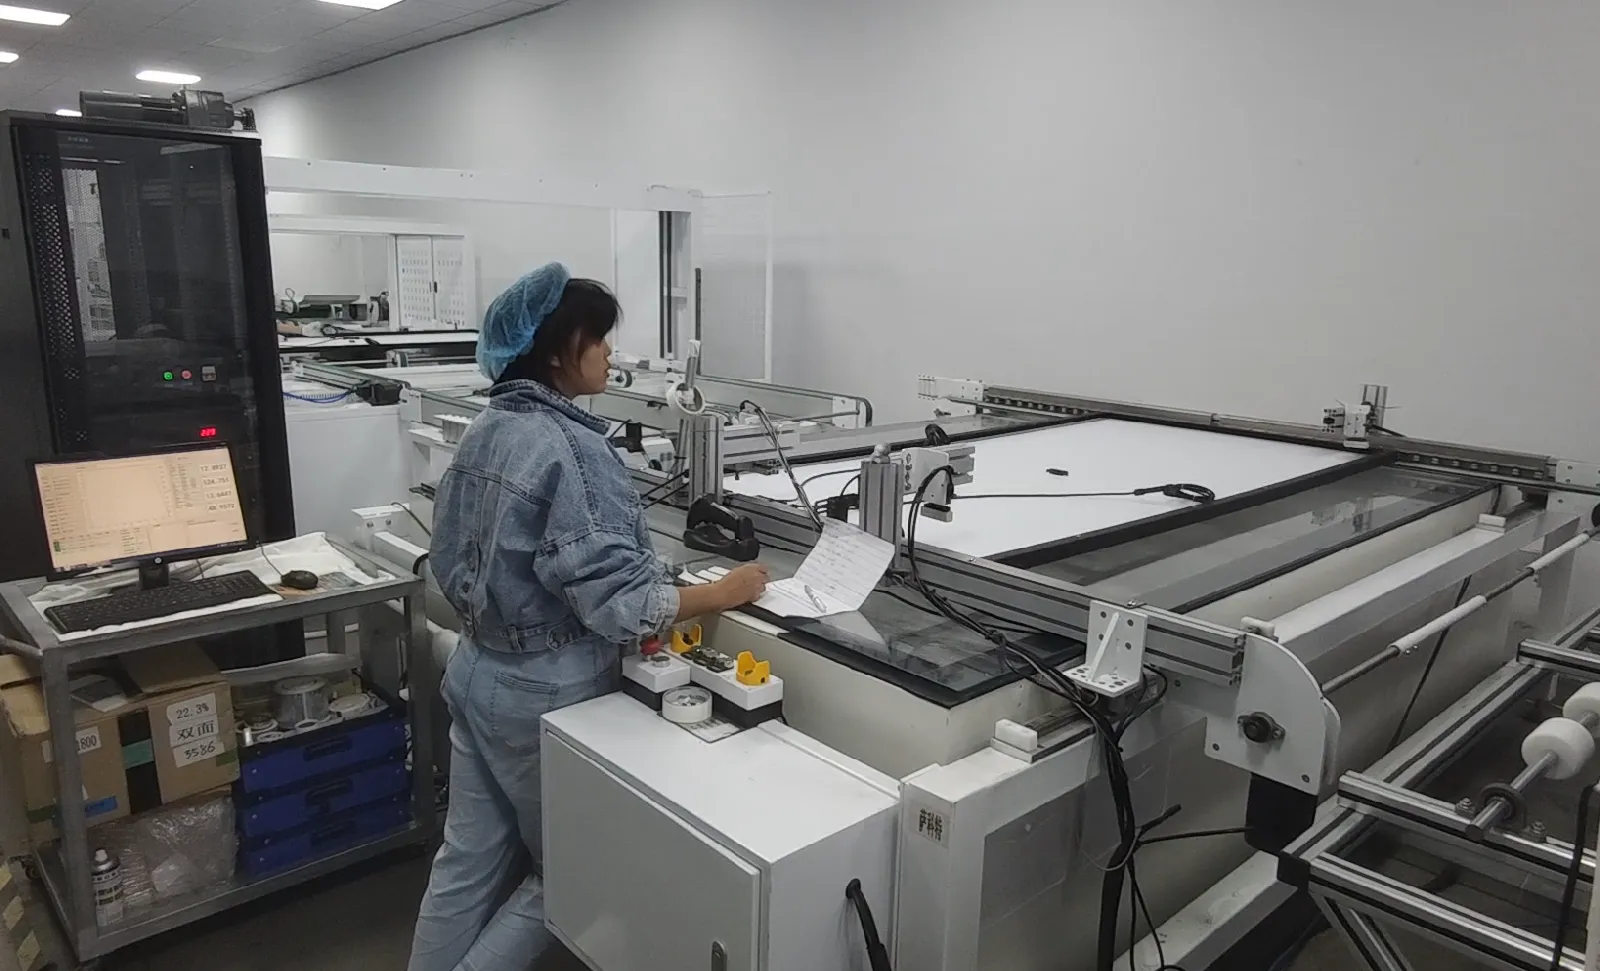
Финальное тестирование отвечает на несколько различных вопросов, и ни один тестер не отвечает на все из них.
Первый: цела ли еще цепь? Финальный EL-контроль ищет повреждения или электрические разрывы, которые могли появиться во время ламинации, обрезки, обрамления или переноса.
Второй: какие электрические характеристики обеспечивает модуль? IV-тестер или солнечный симулятор записывает вольт-амперную характеристику при контролируемом освещении. Результат поддерживает классификацию мощности и электрические данные, связанные с модулем.
Третий: безопасен ли продукт электрически? Проверки изоляции, высокого напряжения и непрерывности заземления касаются изоляции и защитных путей в соответствии с конструкцией и применимым планом качества.
Две цифры описывают, сколько стоит это доказательство выпуска. Встроенный EL-контроль обеспечивает разрешение около 0,5 мм на пиксель, достаточно тонкое, чтобы поймать микроТрещины, которые одно измерение мощности пропустило бы, а имитатор солнца оценивается по спектральному соответствию, при этом текущее окно класса A+ находится между 0,875 и 1,125. Испытания на изоляцию и hi-pot проводятся от 0,1 кВ до 10 кВ в зависимости от конструкции модуля и плана испытаний, по которому вы квалифицируете.
Существует также четвертый вопрос, который легко упустить из виду: может ли фабрика доказать, какая история технологического процесса принадлежит этому физическому модулю?
Штрих-код или другой серийный идентификатор может связать продукт с партиями ячеек или материалов, записями о стрингировании, изображениями контроля, рецептами ламинации, данными оператора или оборудования, результатами IV и результатами испытаний на безопасность. На автоматизированной фабрике эта информация может обмениваться с системой управления производством. На меньшей фабрике тот же принцип все равно применяется, даже если сбор данных проще.
Прослеживаемость превращает результаты испытаний в полезную производственную запись. Она помогает расследовать повторяющиеся дефекты, изолировать затронутый материал, сравнивать рецепты и предотвращать повторное смешивание бракованного изделия с принятым запасом.
Очереди раскрывают реальный дизайн фабрики
Производственная мощность редко ограничивается машиной с самыми впечатляющими характеристиками. Она ограничивается тем, как время цикла, партии, передачи, проверки, переналадки, техническое обслуживание и удержание качества взаимодействуют в течение смены.
Очереди являются полезным доказательством, поскольку они показывают, где линия теряет координацию.
| Что видит завод | На что это может указывать | Что проверить |
|---|---|---|
| Готовые стринги, ожидающие укладки | Производство стрингов опережает возможности укладки или шинирования | Характер выдачи стрингов, цикл укладки, конструкция буфера, задержки из-за дефектов |
| Подготовленные стопки, занимающие проходы | Поток инспекции или ламинации не успевает обрабатывать поступающую работу | Время подготовки материалов, выпуск после инспекции, загрузка партий, доступность камер |
| Ламинированные модули, ожидающие обрамления | Охлаждение, обрезка, передача или обрамление имеют недостаточную мощность | Длина конвейера, время охлаждения, ручная обработка, подготовка рам |
| Готовые модули, ожидающие тестирования | Цикл тестирования, передача данных, маркировка или сортировка не успевают за выходом сборки | Конфигурация тестера, передача результатов, workflow со штрихкодами, маршрутизация брака |
| Длительные остановки при смене продукта | Гибкость форматов существует на бумаге, но работы по переналадке плохо определены | Оснастка, рецепты, подготовка материалов, контроль параметров, процедуры оператора |
Буфер может защитить один процесс от кратковременных сбоев в другом, но он не является лекарством от постоянного несоответствия. Слишком малый буфер вызывает частые остановки. Слишком большой скрывает проблемы, увеличивает незавершенное производство, занимает площадь и позволяет дефектам распространяться дальше, прежде чем кто-то заметит закономерность.
Цель не в том, чтобы устранить каждое мгновение ожидания. Цель — понять, почему существует ожидание и защищает ли оно процесс или выявляет ошибку проектирования.
Автоматизируйте риск, а не зрелище
Решения об автоматизации часто обсуждаются как выбор между полуавтоматическим заводом и полностью автоматическим. Более полезный вопрос — где автоматизация устраняет наибольший операционный риск.
Хрупкое обращение — один из приоритетов. Многократное поднятие и позиционирование ячеек, стрингов, стекла и крупных ламинатов создает возможности для поломок, царапин и смещения выравнивания.
Повторяемая точность — еще одно преимущество. Размещение струн, геометрия шин, дозирование клея, обрамление и позиционирование при тестировании выигрывают, когда одно и то же контролируемое движение должно повторяться от модуля к модулю.
Передача между операциями также заслуживает внимания. Автоматическая передача может сократить очереди и ручные операции, но только если связанные станции используют совместимые системы координат, логику цикла, средства безопасности и восстановление после сбоев.
Наконец, автоматизация может улучшить сбор данных. Считывание штрих-кодов, выбор рецептов, передача результатов тестирования и маршрутизация брака становятся более надежными, если они встроены в процесс, а не записываются позже.
Ручной труд по-прежнему имеет место. Он может обеспечить гибкость при пилотном производстве, разработке продукта, работе с меньшими объемами или на этапах, где суждение важнее скорости. Компромисс заключается в том, что процесс должен определять обучение, контроль, эргономику и прослеживаемость так же тщательно, как автоматическая станция определяет датчики и блокировки.
Планировка начинается с входных данных, а не с чертежа цеха
Поставщик не может спроектировать полезную производственную линию, исходя только из годовой целевой мощности. Годовой объем производства — это сводка многих эксплуатационных допущений. Планировке нужны сами допущения.
| Входные данные проекта | Почему это меняет линию |
|---|---|
| Чертеж модуля и спецификация материалов | Определяет подготовку ячеек, схему струн, сборку стека, рабочий диапазон оборудования, обрамление и процесс установки соединительной коробки |
| Требуемый выпуск за смену | Преобразует бизнес-цель в циклы станций, размеры партий, параллельное оборудование, трудозатраты и требования к буферам |
| Ассортимент продукции и частота переналадки | Влияет на оснастку, рецепты, подготовку материалов, очистку, контроль параметров и планирование |
| План качества и сертификации | Определяет точки контроля, испытательное оборудование, выборку, логику приемки, маршруты переделки и хранение записей |
| Требование к прослеживаемости | Определяет точки считывания штрих-кодов, интерфейсы данных, хранение изображений, печать этикеток и интеграцию с заводскими системами |
| Информация о здании и инженерных сетях | Задает размещение оборудования, ширину проходов, доступ к материалам, электрическую нагрузку, сжатый воздух, вентиляцию и пространство для обслуживания |
| Модель труда и обслуживания | Изменяет границу между ручным трудом, автоматизированными станциями, робототехникой, запасными частями и технической поддержкой |
| Стратегия расширения | Определяет, где следует зарезервировать место, инженерные коммуникации, конвейеры, испытательные мощности и параллельные станции |
Эти исходные данные также предотвращают распространенную ошибку планировки: сначала чертить аккуратную линию, а затем принудительно подгонять под нее поток продукции и материалов. Правильная последовательность — определение продукта, технологический процесс, контрольные точки качества, модель цикла, конфигурация оборудования и только затем детальный план цеха.
Источники и дополнительные материалы
Основы производства солнечных фотоэлектрических модулей — Министерство энергетики США
Каталог оборудования для производства солнечных панелей Ooitech
Оборудование для полностью автоматической линии по производству солнечных панелей Ooitech
Какие машины используются для изготовления солнечных панелей? — Ooitech
Проектируйте от обратного, исходя из модуля, который вам нужно выпускать
Линию производства становится проще специфицировать, когда проект определяет три результата: корректную электрическую схему, прочный ламинат и готовый модуль, подтвержденный записями испытаний и прослеживаемости. Выбор оборудования тогда следует за процессом, а не заменяет его.
Ooitech может сконфигурировать и поставить системы производства солнечных панелей для заказчиков по всему миру — от заводов с ручным управлением до линий с высокой степенью автоматизации, с подбором оборудования, планировкой завода, монтажом, пусконаладкой, обучением и послепродажной поддержкой, соответствующими предполагаемому модулю и производственному плану.