Процесс и технология производства солнечных модулей
Содержание
Краткий ответ: Фотовольтаическая отраслевая цепочка включает четыре этапа: поликремний, пластина, солнечный элемент и модуль. Модуль находится ниже по цепочке, между готовым элементом и установленной фотоэлектрической системой. Производство модулей превращает хрупкие отдельные элементы в герметичный, обрамленный, всепогодный блок: элементы спаиваются в стринги, стринги укладываются с инкапсулянтом EVA между передним стеклом и задней подложкой, стек собирается в стопку и ламинируется под вакуумом и нагревом, затем обрамляется, оснащается соединительной коробкой и проверяется на IV-тестере. Резка на half-cell и компоновка с несколькими шинами изменили каждый этап, повысив мощность и снизив резистивные потери. Поскольку один элемент дает всего несколько ватт при напряжении примерно 0,6 В, именно этап сборки позволяет получить пригодный для использования модуль мощностью от 400 Вт до 700 Вт. Модуль также является местом, где все проблемы качества на предыдущих этапах становятся видимыми в виде потерь выхода годной продукции.
Производство PV-модулей · от Джерри, Ooitech
Введение в фотоэлектрические модули
Цепочка фотоэлектрической промышленности делится на четыре этапа: поликремний, пластины, солнечные элементы и модули. PV-модуль находится на нижнем конце цепочки, между солнечным элементом и полной PV-системой.
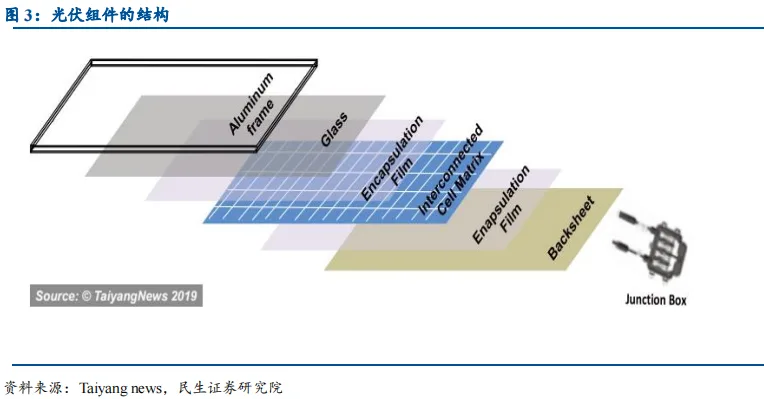
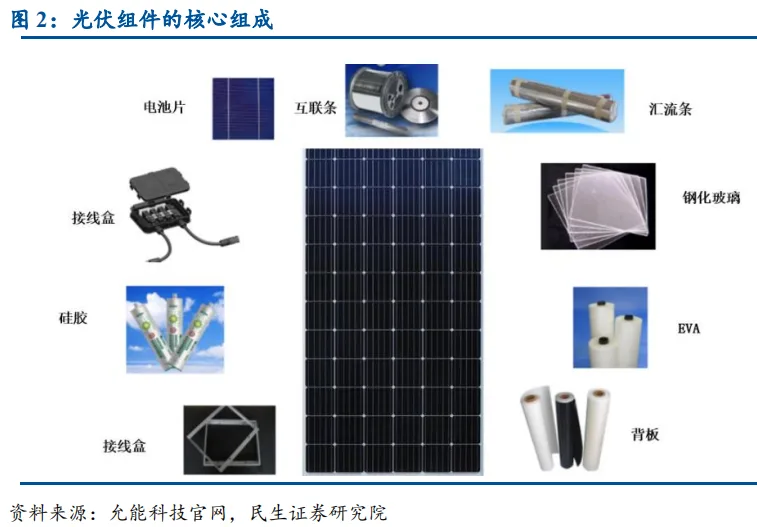
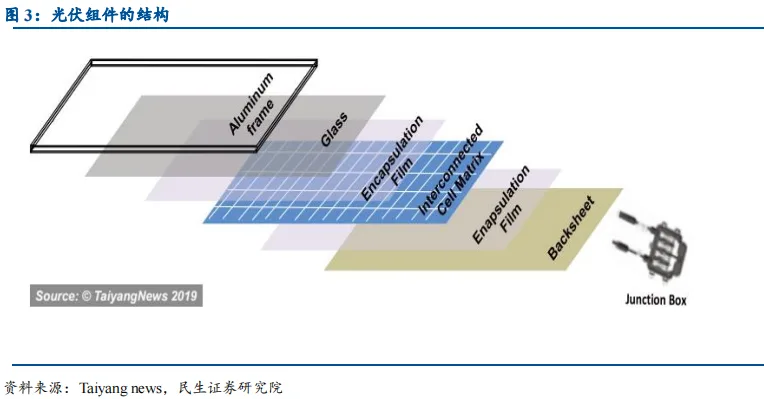
Одна солнечная ячейка вырабатывает лишь ограниченное количество электроэнергии. Ячейки необходимо соединить последовательно и инкапсулировать в модуль, прежде чем они смогут служить пригодным для использования источником питания. Таким образом, фотоэлектрический модуль — это наименьшее неделимое солнечное устройство, способное самостоятельно обеспечивать выход постоянного тока. Как наименьшая эффективная генерирующая единица, он состоит из девяти основных компонентов: солнечные ячейки, соединительные ленты, шины, закалённое стекло, EVA, задняя пленка, алюминиевая рама, герметик и распределительная коробка.
Среди четырех этапов PV-цепочки сегмент модулей был самым ранним в развитии и созревании в Китае.
Производство модулей в основном включает два ключевых этапа: соединение элементов и ламинирование. Соединение элементов определяет электрические характеристики модуля. Стандартное количество элементов для PV-модуля составляет 60 или 72, соединенных 10 или 12 медными лентами, действующими как шины, при этом шесть групп соединяются для формирования одного модуля.
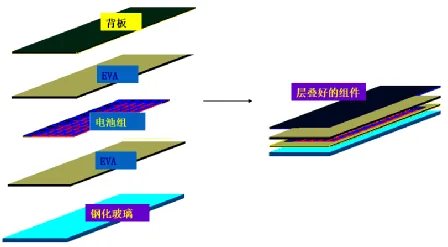
PV-модуль должен служить не менее 25 лет, поэтому он должен выдерживать воздействие окружающей среды и обеспечивать определенную механическую прочность. После соединения элементов материалы обычно располагаются снизу вверх: закаленное стекло, EVA, элементы и задняя пленка, затем герметизируются вместе через ламинирование. Задняя пленка и закаленное стекло инкапсулируют элементы и EVA внутри, а алюминиевая рама и герметик защищают и уплотняют края.
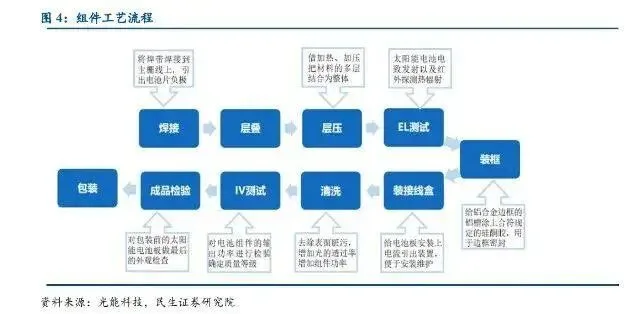
Общий производственный процесс модуля можно разбить на: пайку, укладку, ламинирование, EL-тестирование, обрамление, установку распределительной коробки, очистку, IV-тестирование, финальный контроль и упаковку. Среди них пайка и ламинирование имеют самое высокое техническое содержание и ценность.
Оборудование, используемое в производстве модулей
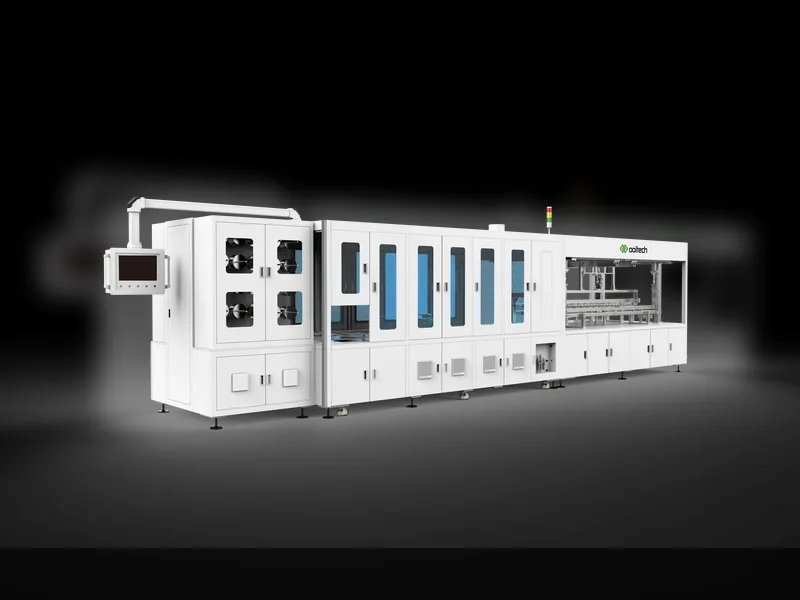
Оборудование модуля напрямую соответствует каждому этапу производственного процесса. Основные машины включают лазерной резки машины, станок для пайки и стрингированияс, оборудование для автоматической укладки, ламинаторы и автоматические производственные линии.
Рассматривая отдельные этапы: на этапе пайки требуются лазерные резаки, машины для сварки шин и стрингеры для таббинга ячеек; на этапе укладки используются машины для установки шаблонов; на этапе ламинации требуется ламинатор; на этапе EL-тестирования требуется EL-тестер; на этапе обрамления требуются автоматические машины для установки рам и машины для обрамленияs; на этапе монтажа распределительной коробки требуется машина для пайки распределительной коробки; на этапе очистки требуются устройства для переворота модулей; на этапе IV-тестирования используется IV-тестер кривой; финальная инспекция требует устройства переворота для инспекции; а упаковка требует упаковочной линии.
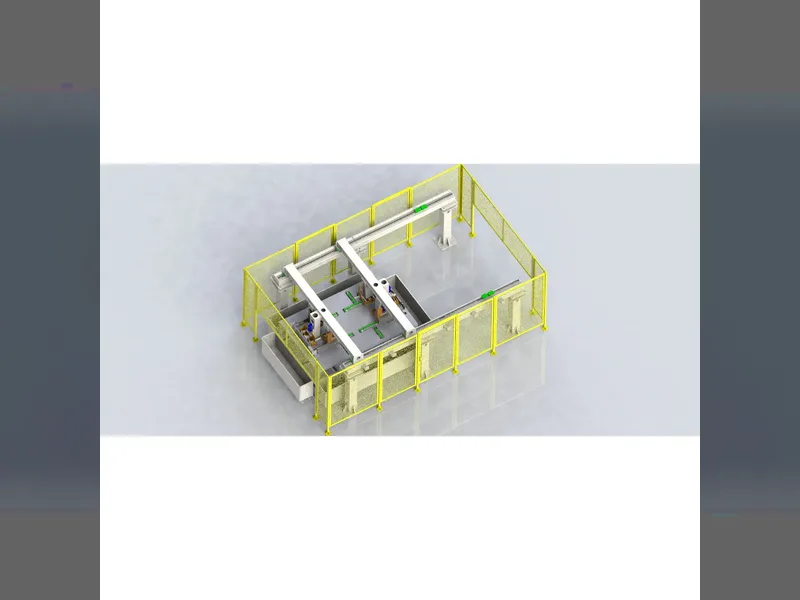
Помимо отдельных машин, поставщики оборудования также могут предоставить полностью автоматизированные линии сборки модулей, охватывающие все этапы, что позволяет реализовывать проекты под ключ.
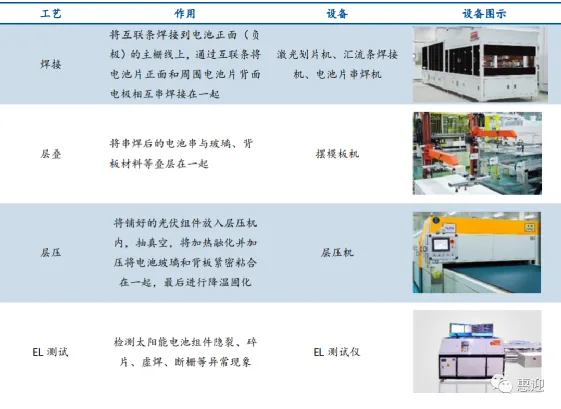
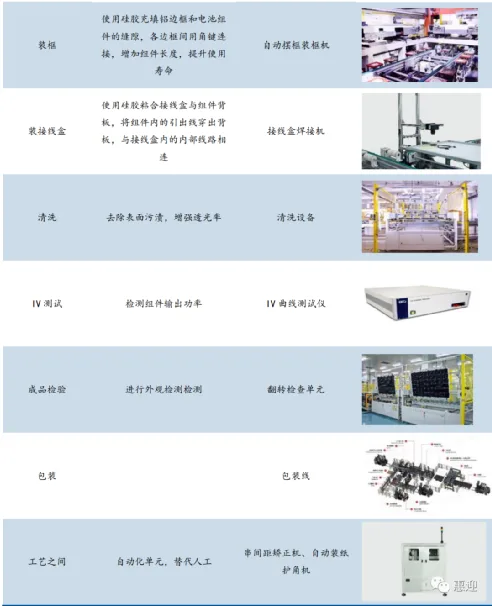
Качество и стоимость солнечных модулей напрямую влияют на качество и стоимость всей системы. Итак, как на самом деле выглядит производственный процесс модулей?
Структура модуля
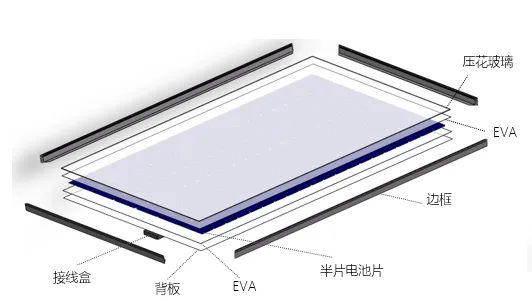
Структура полуэлементного модуля
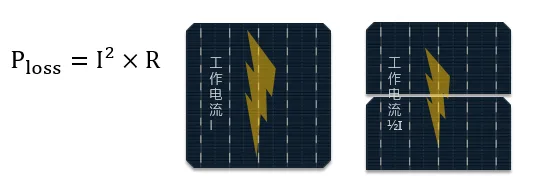
В полуэлементных модулях ячейки разрезаются пополам, так что рабочий ток каждой ячейки уменьшается вдвое. Это значительно снижает электрические потери на лентах и улучшает соотношение ячейка-модуль (CTM) модуля.
Зазоры между ячейками в полуэлементном модуле больше, что немного увеличивает свет, отраженный от стекла обратно на ячейки. Чем выше ток ячейки, тем больше выгода от полуэлементной технологии.
Производственный процесс модулей
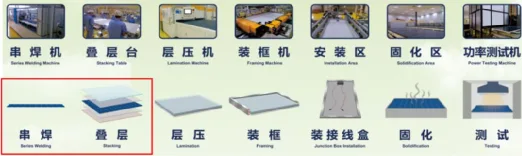
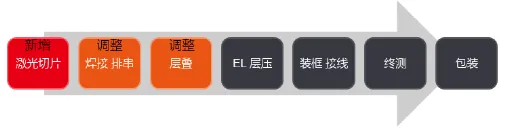
Процесс производства модулей обычно проходит через семь этапов: стрингование, раскладка, ламинирование, обрамление, установка распределительной коробки, отверждение и тестирование, перед окончательной упаковкой и поставкой на рынок. В отличие от полноэлементных модулей, полуэлементные модули реализуют резку ячеек на этапе модуля, добавляя шаг резки с помощью лазерного резательного станка, после чего процессы стрингования и раскладки корректируются. На стороне ячеек полуэлементная технология требует корректировки раскладки ячеек.
Стрингование
Используя ленты (вручную или автоматически), передняя и задняя стороны каждой ячейки спаиваются вместе, образуя последовательно соединенную цепочку ячеек.
Ключевые контролируемые параметры процесса: холодная пайка, перепайка, растрескивание ячеек и прочность на отрыв пайки.
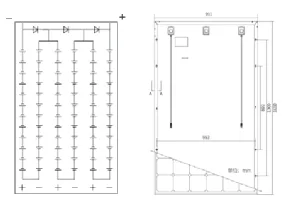
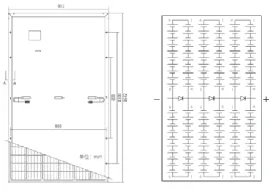
Основная компоновка для полуячеистых модулей использует двухсекционную конструкцию (как показано на рисунке). Верхняя и нижняя половины соединены параллельно и используют байпасные диоды. Точка вывода изменяется с верхней части полноячеистого модуля на середину, что делает его подходящим для вертикальной установки.
Ламинация
После соединения цепочек ячеек и прохождения проверки, цепочки ячеек, стекло, нарезанный EVA и задняя пленка раскладываются в определенном порядке для подготовки к ламинации. Во время раскладки относительное положение цепочек ячеек и таких материалов, как стекло, сохраняется фиксированным, а расстояние между ячейками регулируется для создания хорошей основы для ламинации. Порядок раскладки снизу вверх: стекло, EVA, ячейки, EVA, стекловолокно и задняя пленка.
Ламинирование
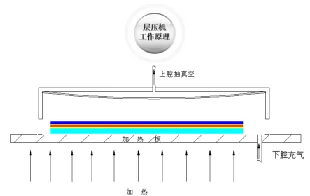
Разложенная ячеистая сборка помещается в ламинатор. Воздух внутри модуля удаляется вакуумом, затем применяется тепло для плавления EVA, соединяя ячейки, стекло и заднюю пленку вместе. Наконец, модуль охлаждается и извлекается. Ламинация является критическим этапом в производстве модулей, при этом температура и время ламинации определяются свойствами EVA. При использовании обычного EVA время цикла ламинации составляет около 10-15 минут, с температурой отверждения от 135 до 145 градусов Цельсия.
Ключевые контроли процесса: пузыри, царапины, вмятины, выпуклости и растрескивание ячеек.
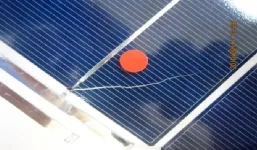
Стоит отметить, что перед ламинацией требуется строгий контроль внешнего вида и EL-тестирование для обеспечения производительности и безопасности модуля.
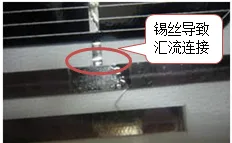
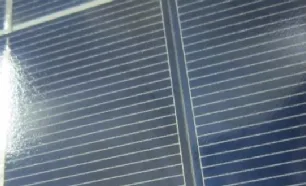
Контроль внешнего вида
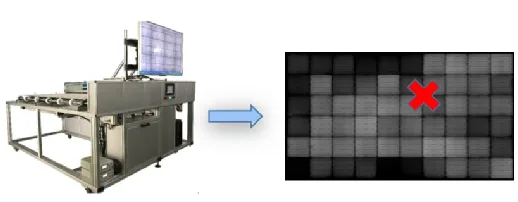
EL-инспекция
Рамирование
Рама защищает края и углы закаленного стекла модуля и ламинированного модуля, что облегчает последующую установку.
Ключевые контроли процесса: вмятины, потертости, царапины, отсутствующие монтажные отверстия, вытекание герметика на задней стороне, пузыри и недостаток герметика.
Установка распределительной коробки
Распределительная коробка соединяет и защищает фотоэлектрический модуль, одновременно выводя ток, генерируемый модулем, для пользователя.
Ключевые контроли процесса: пузыри и вытекание герметика.
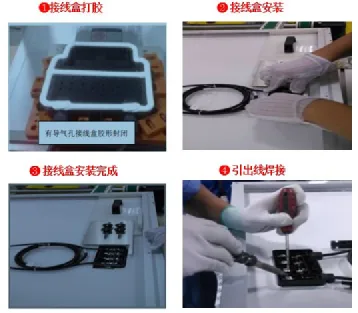
Отверждение
Герметик, введенный на более ранних этапах обрамления и установки распределительной коробки, отверждается для усиления уплотнения и защиты модуля от суровых внешних условий в дальнейшем.
Ключевые контроли процесса: время отверждения, температура и влажность.
Тестирование
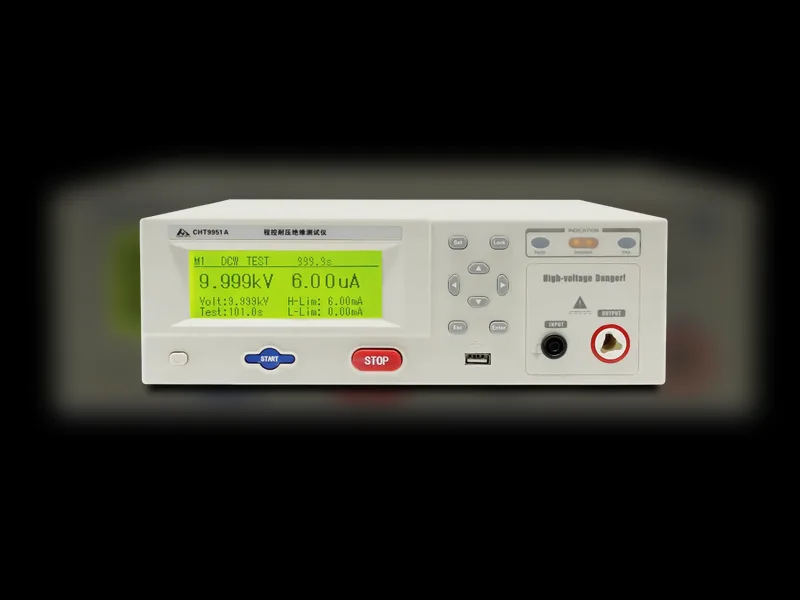
Параметры электрических характеристик измеряются для определения класса модуля. Включены три основных теста: испытание на выдерживаемое напряжение изоляции, которое проверяет безопасность между рамой и внутренними токоведущими частями (ячейками, лентами и т. д.) при высоком напряжении; испытание непрерывности заземления, которое измеряет сопротивление между рамой и землей для подтверждения надежности заземления рамы; и IV-тестирование, которое измеряет параметры электрических характеристик для определения класса модуля.
Производственный процесс одного фотоэлектрического модуля
Промышленный робот размещает одиночные фотоэлектрические ячейки размером с книгу на производственной линии.
Разложенные фотоэлектрические ячейки соединяются и паяются, при этом ряд из 12 ячеек спаивается и разрезается. До механизации эта работа требовала примерно четырех или пяти человек, работающих одновременно.
Спаянные фотоэлектрические ячейки проходят контроль качества. Ячейки без проблем с качеством отправляются непосредственно на следующий этап для раскладки и организации.
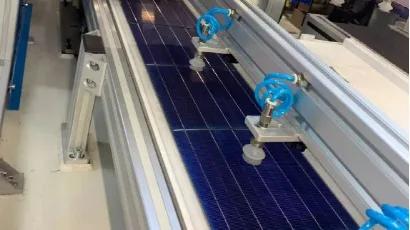
Фотоэлектрические ячейки раскладываются по шесть рядов по 12 ячеек в каждой группе.
Проводится нагрев, склеивание и нанесение пленки.
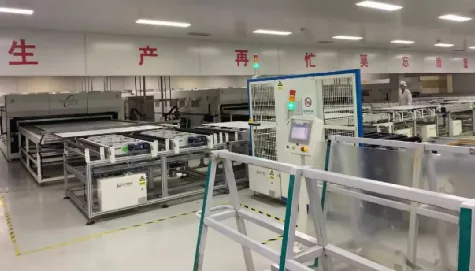
Первый слой — стекло, второй — EVA, в середине — фотоэлектрические ячейки, четвертый — снова EVA, а пятый — задняя пленка, используемая для гидроизоляции и защиты от коррозии.
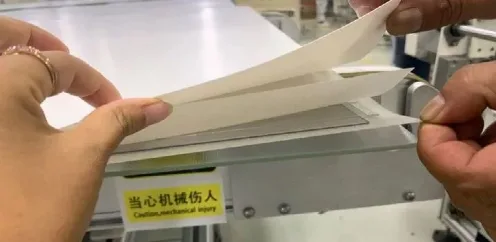
Группа монокристаллического фотоэлектрического модуля состоит из пяти слоев. Ламинирование сплавляет эти пять слоев в один.
После ламинирования и четырехчасового холодного отверждения проводится ручное удаление пыли и проверка кромок и углов.
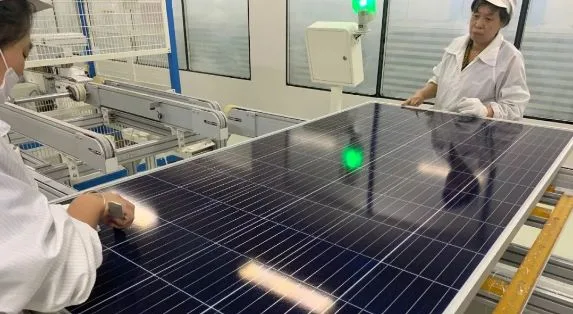
Готовый фотоэлектрический модуль проходит функциональный тест с имитацией солнечного света.
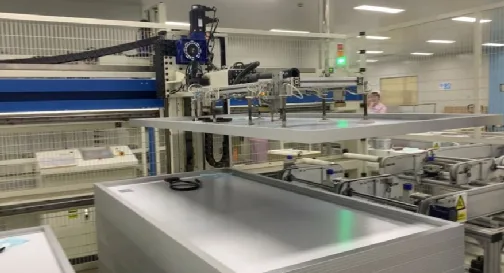
Проводится финальный контроль и упаковка.
Мнение Ooitech
Ooitech считает: производство фотоэлектрических модулей сводится к точной сборке ячеек и надежному ламинированию, при этом технология половинчатых ячеек и строгий EL-тест являются ключом к более высокой эффективности и долгосрочной надежности.