Краткий ответ: Линия сборки соединительных коробок превращает отдельные крышки, диоды, корпуса, кабели и разъемы в готовую фотоэлектрическую соединительную коробку. В полностью автоматической конфигурации она состоит из пяти групп оборудования — сборка разъемов MC4, сборка корпуса соединительной коробки, резка и опрессовка кабеля с установкой разъема, сварка с электрическим тестированием и лазерной маркировкой, а также крепление кабеля — организованных в единый поточный цикл с номинальной производительностью около 1 000 шт. в час. Последовательность процесса фиксирована, но модули — нет: та же компоновка предлагается в полуавтоматическом исполнении, а оснастку можно менять для работы с разными моделями соединительных коробок на одной линии.
На этой странице описано, что делает каждая группа оборудования, какова номинальная производительность линии, на каких соединительных коробках она построена, а также требования к электропитанию и воздуху, которые определяют, как линия размещается в цехе.
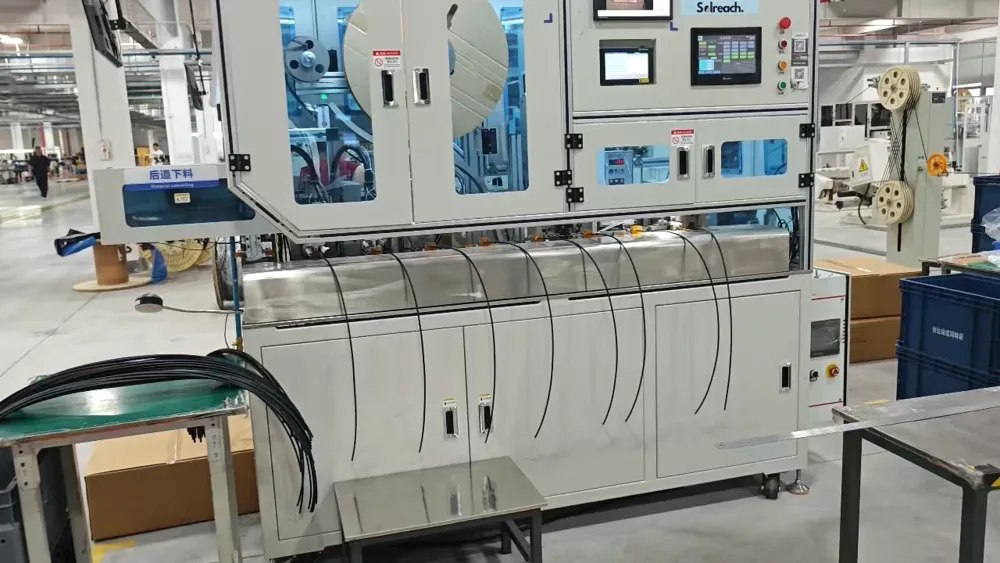
Что собирает линия
Соединительная коробка модуля того типа, который собирает эта линия, представляет собой небольшой, высокостандартизированный узел. Спецификация для коробки с тремя диодами коротка: три крышки, три диода, левый, средний и правый корпуса, две защелки, два кабеля и один комплект разъемов «папа» плюс «мама». Линия должна разместить, опрессовать, сварить, протестировать и промаркировать эти детали в правильном порядке с производительностью, соответствующей производству модулей.
Сами коробки рассчитаны на модульное направление бизнеса: номинальное напряжение 1500 В, номинальный ток от 20 А до 35 А в зависимости от установленного диода, класс защиты II, герметичность IP68, изоляция PPO, компаунд для заливки, дозируемый в граммах, и кабель 12 AWG с заданным наружным диаметром. Сертификация обычно TUV и UL по IEC 62790 для изделия соединительной коробки. Также используются конструкции с раздельными коробками, где шины физически разделены для снижения концентрированного нагрева.
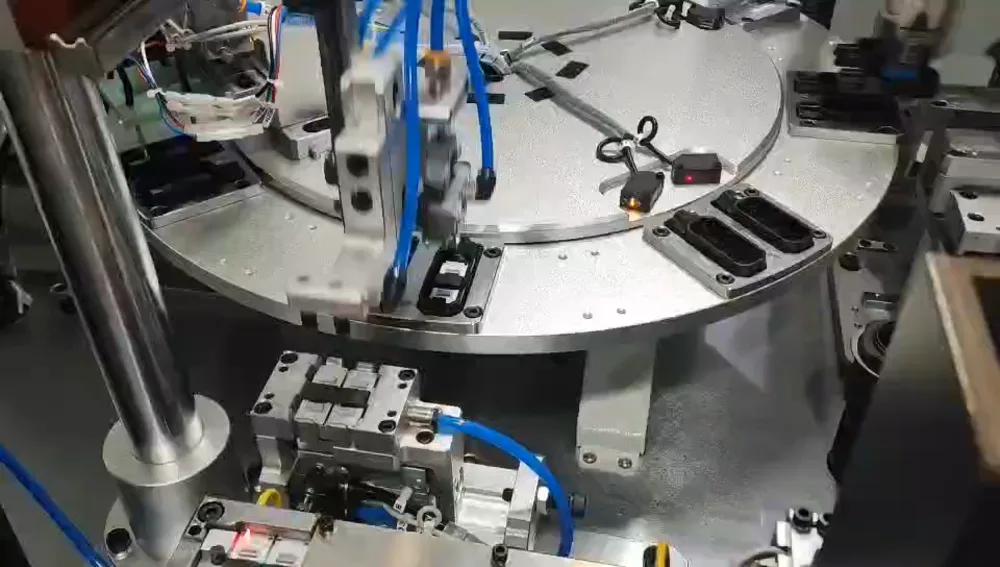
Пять групп оборудования
| Группа машин | Что он делает | Единицы в автоматической конфигурации |
|---|
| Станок для сборки разъемов MC4 | Собирает комплекты разъемов «папа» и «мама», которыми заканчиваются кабели коробки. | 1 |
| Станок для сборки корпуса соединительной коробки | Устанавливает диоды и собирает секции корпуса; включает тестирование и маркировку. | 2 (один положительный и средний, один отрицательный) |
| Резка кабеля, опрессовка и установка разъема | Режет кабель по длине, опрессовывает наконечник, устанавливает разъем и затягивает гайку. | 2 (один положительный, один отрицательный) |
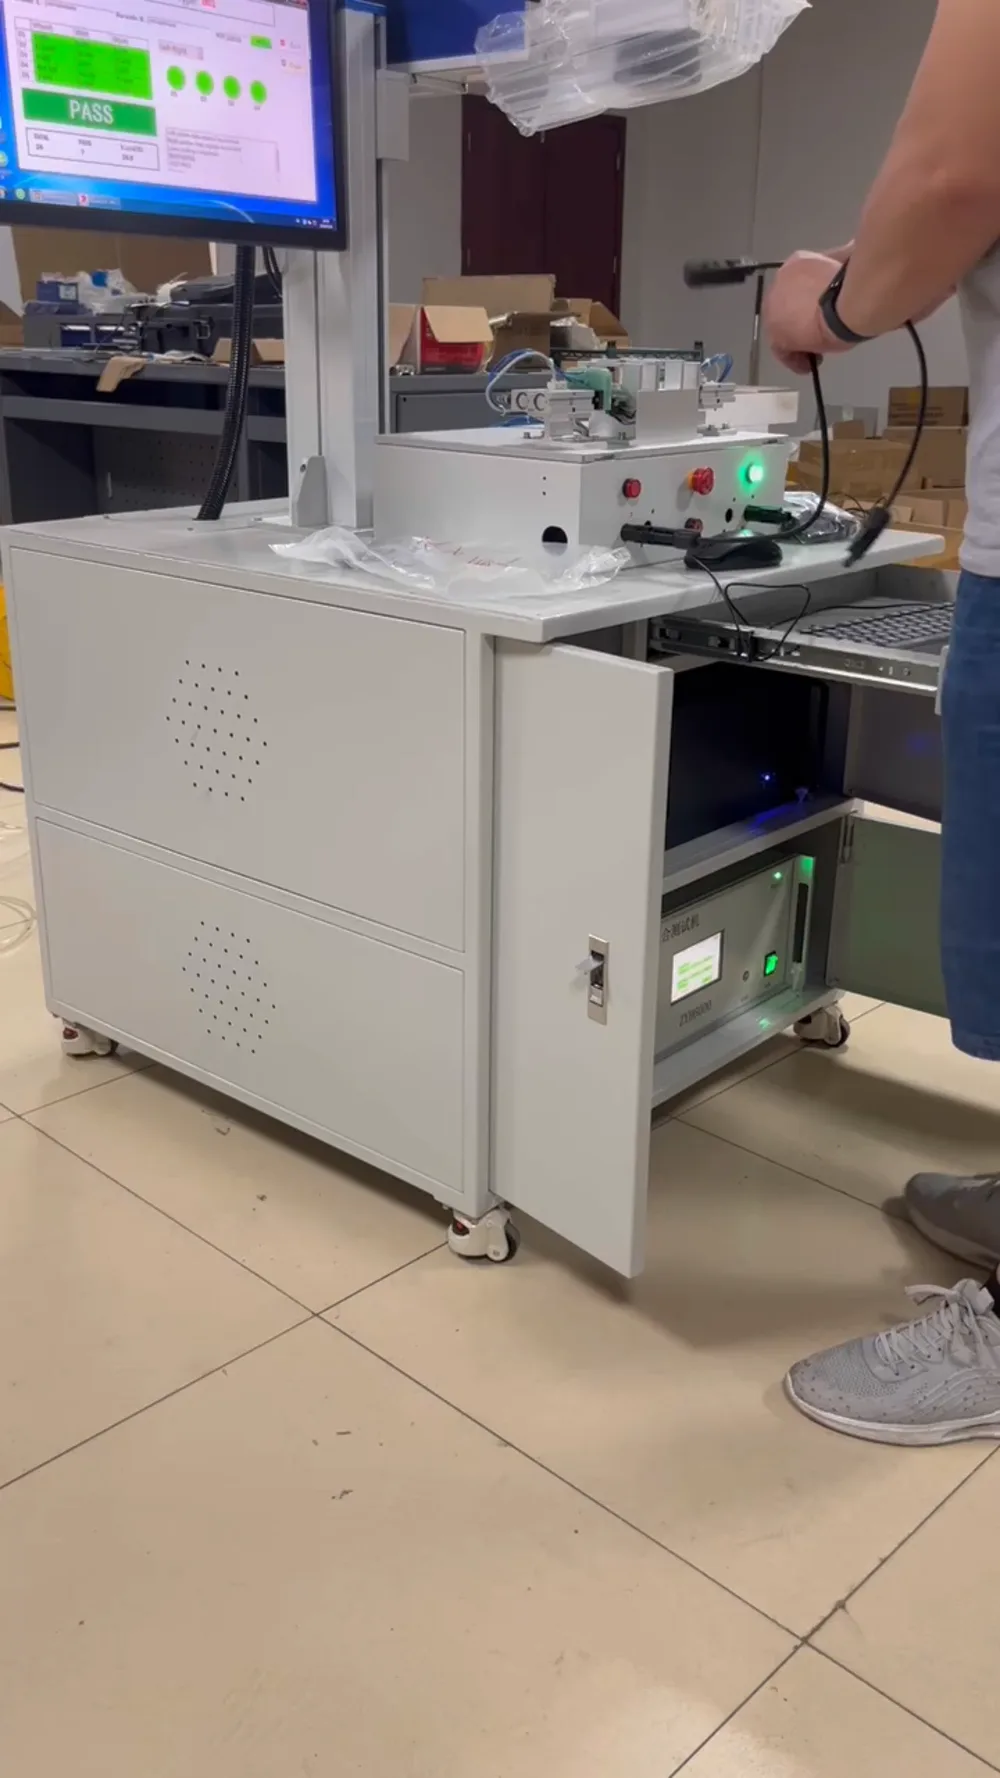
| Станок для сварки, тестирования и маркировки | Клепка провода, ультразвуковая сварка, тестирование электрических характеристик и лазерная маркировка на одной станции. | 2 (один положительный и средний, один отрицательный) |
| Станок для крепления кабелей | Финальное крепление и укладка кабелей перед упаковкой. | 2 (один положительный, один отрицательный) |
Положительные и отрицательные коробки проходят на отдельных параллельных модулях внутри одной линии, поэтому группы корпуса, кабеля, сварки и крепления представлены парами. Линия скомпонована как поточный цикл, а не как отдельные островки, поэтому материал не нужно передавать вручную между этапами.
Последовательность процесса внутри линии
Критическая последовательность находится внутри станции сварки, потому что именно там создается электрическое соединение и обеспечивается прослеживаемость коробки: клепка провода → ультразвуковая сварка → тестирование электрических характеристик → лазерная маркировка. Клепка сначала фиксирует механическое соединение, сварка создает электрический контакт без добавления припоя, тест отбраковывает коробку до того, как ее можно будет промаркировать, а лазер наносит идентификацию на коробку, которая уже прошла проверку.
Выше по потоку кабель режется по длине, зачищается, опрессовывается на наконечник и оснащается разъемом и крепежной гайкой. Ниже по потоку готовые кабели крепятся и укладываются. Поскольку тестирование и маркировка встроены в линию, бракованная коробка удаляется на станции, а не обнаруживается на финальном контроле, и ни одну промаркированную коробку не нужно тестировать повторно.
Автоматическая и полуавтоматическая конфигурации
Не каждый объем оправдывает автоматическую компоновку. Полуавтоматическая конфигурация охватывает ту же последовательность процесса с меньшим числом интегрированных модулей и ручной передачей между некоторыми этапами:
| Полуавтоматические модули | Функция |
|---|
| Резка провода и опрессовка наконечников с проводами и лужением | Подготавливает концы кабеля; поставляется парой. |
| Станок для тестирования и маркировки | Электрическое тестирование и маркировка, поставляется парой. |
| Станок для опрессовки кабеля и диода | Опрессовывает соединение диода с кабелем. |
| Холодновысадочный пресс | Прессует механические соединения; поставляется парой. |
| Ультразвуковой сварочный станок | Сваривает электрическое соединение. |
| Винтовертный станок | Затягивает резьбовые соединения. |
Практическая разница заключается в трудоемкости на коробку и в том, сколько ручных операций находится между станциями. Автоматическая компоновка рассчитана на работу без оператора между точками загрузки с производительностью около 1 000 шт. в час; полуавтоматическая компоновка сохраняет то же качество соединения, но требует операторов в точках передачи.
Производительность, переналадка и что ограничивает скорость
Номинальная производительность полностью автоматической линии составляет около 1 000 шт. в час, что значительно превышает потребление линии модулей гигаваттного масштаба, поэтому линия соединительных коробок редко является узким местом на заводе. В действительности пропускную способность на практике ограничивает переналадка, а не скорость в установившемся режиме.
Переналадка осуществляется с помощью оснастки и замены деталей, а не путём перестройки линии: переключение комплекта оснастки или отдельных деталей позволяет одним и тем же станциям работать с разными моделями распределительных коробок и разными типами соединителей. Поэтому для завода, выпускающего несколько форматов модулей, вопрос спецификации заключается не в пиковой производительности, а в том, сколько моделей должна охватывать линия и как часто она переналаживается.
Инженерные системы и окружающая среда для каждой станции
| Станция | Мощность | Сжатый воздух |
|---|
| Машина для сборки входной части | AC 380 В плюс-минус 5 процентов, номинальная мощность около 3 кВт | Выше 0,5 МПа, статическое 0,6 плюс-минус 0,1 МПа, с фильтрацией воды и масла |
| Машина для установки клипс (защёлкивания) | AC 220 В плюс-минус 5 процентов, номинальная мощность около 4 кВт | Выше 0,5 МПа, с фильтрацией |
| Машина для сборки выходной части | Однофазная 380 В, 50-60 Гц, номинальная мощность 35 кВт | От 5 до 7 кгс на квадратный сантиметр |
Общие условия для линии: температура окружающей среды от -10 до 45 градусов C, относительная влажность от 20 до 80 процентов RH, питание 50 Гц с допуском плюс-минус 5 процентов и отсутствие вредных газов на площадке. Машина выходной части является электрической нагрузкой, которую необходимо учитывать при планировании, поскольку её номинальная мощность на порядок превышает мощность станций входной части. Качество воздуха важнее его объёма: в руководствах требуется фильтрация воды и масла, и большинство аварийных сигналов станций связаны с давлением вне указанного диапазона или засорённым фильтром.
Часто задаваемые вопросы
Что такое линия сборки солнечных распределительных коробок?
Это набор машин, которые собирают распределительные коробки модулей из отдельных деталей: корпусов, диодов, крышек, кабелей и соединителей. Это отдельная линия от линии модулей, и обычно она работает параллельно с ней, поскольку коробка устанавливается на модуль на станции обрамления и распределительной коробки.
Сколько распределительных коробок в час она может производить?
Полностью автоматическая конфигурация рассчитана примерно на 1 000 шт. в час. Фактическая производительность зависит от того, как часто линия переналаживается между моделями и как организована работа на пунктах загрузки.
Сколько операторов требуется для линии?
Автоматическая компоновка рассчитана на работу без операторов между пунктами загрузки, поэтому обслуживающий персонал невелик. Полуавтоматическая компоновка использует ту же технологию соединения, но сохраняет ручную передачу между несколькими этапами, и именно там требуются дополнительные операторы.
С какими типами распределительных коробок она может работать?
Коробки с тремя диодами класса 1500 В и 20-35 А, как стандартной, так и разъёмной конструкции, с соединителями семейства MC4. Разные размеры корпусов и типы соединителей обрабатываются путём замены оснастки и отдельных деталей, а не путём перестройки линии.
Какие инженерные системы должны быть доступны до установки?
Трёхфазная 380 В для станций входной части, 220 В для машины установки клипс, однофазное питание 380 В номинальной мощностью 35 кВт для машины выходной части и чистый сжатый воздух выше 0,5 МПа с фильтрацией воды и масла. Площадь пола определяется компоновочным чертежом, который поставляется вместе с линией.
Являются ли тестирование и маркировка частью линии?
Да. Тестирование электрических характеристик и лазерная маркировка выполняются встроенно внутри сварочной группы в порядке: клёпка, сварка, тестирование, маркировка. Такая последовательность означает, что коробка маркируется только после прохождения проверки, поэтому маркировка может использоваться как ссылка для прослеживаемости готового изделия.
Заключительные мысли
Линия для распределительных коробок покупается по трём числам, а не по изображению машины: количество моделей, которое она должна охватывать, время переналадки, которое вы можете принять, и инженерные системы, которые цех действительно может обеспечить, прежде всего нагрузка 35 кВт на выходной части. Урегулируйте эти вопросы, и выбор между автоматической и полуавтоматической линией обычно делается сам собой, поскольку автоматическая компоновка оправдывает свою стоимость только тогда, когда объём и ассортимент моделей достаточно стабильны для работы без операторов. Отправьте чертежи распределительной коробки и годовой объём вместе с запросом и запросите список станций плюс компоновочный чертёж для этой конкретной коробки, чтобы разные предложения можно было сравнивать на одинаковой основе.