Краткий ответ: Машина для производства солнечных панелей покупается по станциям, а не как единый объект — каждая единица отвечает за одну физическую операцию (резка, пайка, укладка, склеивание, герметизация, тестирование) и имеет свой собственный режим отказа, когда спецификация тоньше задачи.
Оборудование для производства солнечных панелей: пошаговое руководство по станциям
Линия по производству модулей выглядит непрерывной, но это цепочка независимых машин, каждая со своей системой движения и своим способом испортить панель. Покупатели, которые рассматривают машину для производства солнечных панелей как одну строку в смете, обнаруживают различия после установки, когда таббер роняет стринги или ламинатор запирает воздух по краям.
Резка элементов и лазерная обработка
Архитектуры half-cell, shingled и back-contact начинаются с модификации элемента, а не с его сборки. Лазерная скрайбировка и раскалывание делят элемент на половины или полосы; инструменты краевой пассивации и вскрытия контактов подготавливают поверхность к межсоединению. Ooitech строит эту группу вокруг семейств OLS-20E, SC-10C, SC-20A, SC-20D, SC-20P, GYM-HP8000 и ECPC-C350, каждое из которых выполняет отдельную роль, а не является универсальным блоком.
Недостаточно определённая резка даёт сбой на последующих этапах: скол, оставляющий микроТрещины, проходит визуальный контроль, а затем отказывает при ламинации или на EL-изображении. Спросите, как контролируется глубина скрайбирования относительно толщины элемента, как обрабатывается изгиб элемента, какое удаление мусора существует у реза, и является ли смена формата рецептом или перестройкой.
Таббер-стрингер
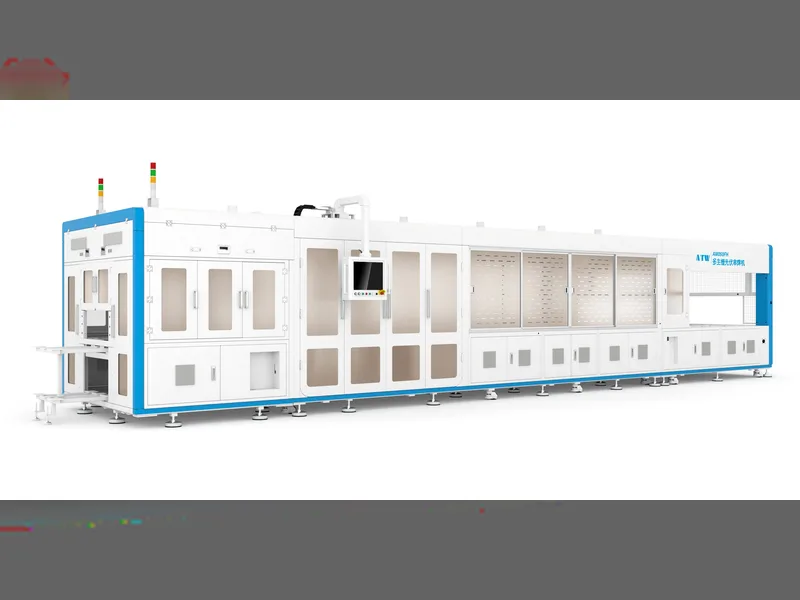
Таббер-стрингер задаёт электрическое качество всего модуля. Он припаивает ленту к шинам и соединяет элементы в стринги — единственная станция, где термическое циклирование, точность размещения и натяжение ленты действуют на одну и ту же деталь одновременно. Ассортимент следует за технологией элементов: AM050FH для MBB half-cell, SS-1500B и SS-2500B для основного стрингирования, OSLB-1300 для BC-элементов, SL-1000 для IBC и back-contact, SL-30C для shingled-компоновок.
Отказ редко бывает драматичным — это соединения, которые проводят, но сопротивляются, длины стрингов, которые разбрасываются достаточно, чтобы заклинить робота укладки, или элементы, трескающиеся потому, что профиль был настроен под другую пасту. Спросите об управлении профилем нагрева и охлаждения, верификации размещения, регулировании натяжения ленты, обнаружении соединений в процессе и о том, как валидируются изменения рецепта. руководство по выбору таббера и стрингера описывает это глубже.
Ламинация
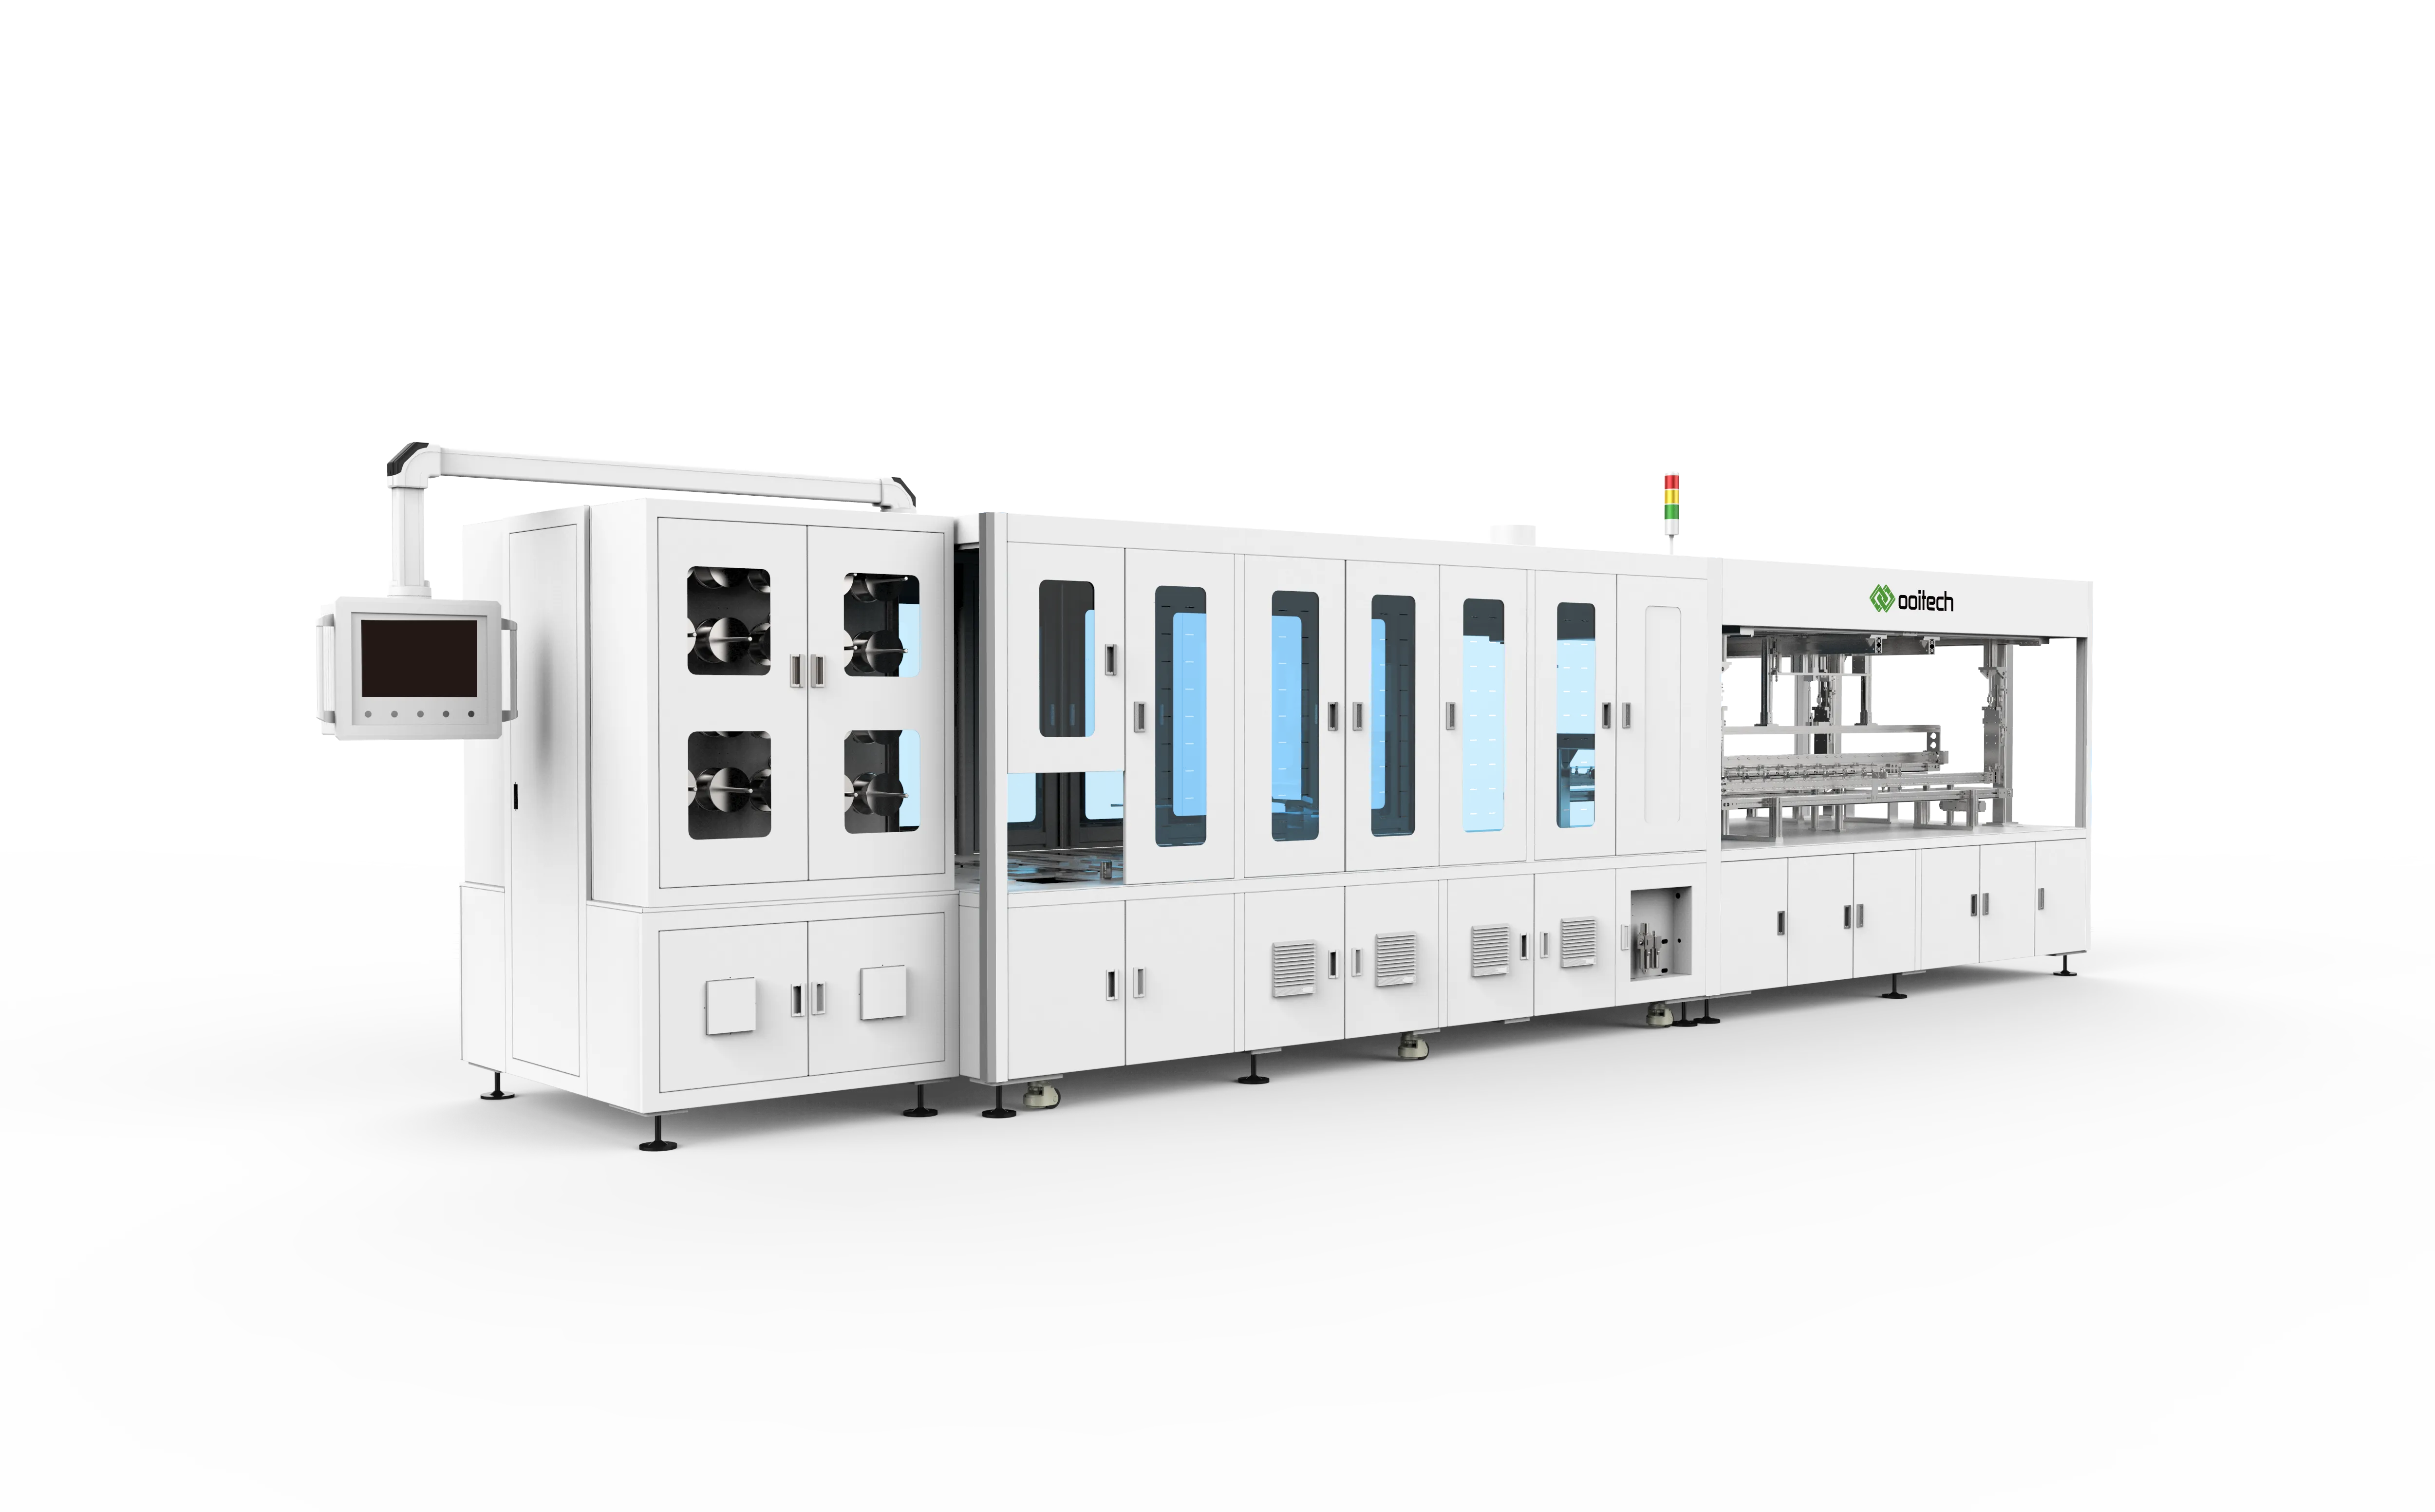
Укладка превращает спецификацию материалов в стек: стекло, инкапсулянт, матрица стрингов, инкапсулянт, задний лист. Ручная укладка держится на малом масштабе; за его пределами роботы берут верх, потому что ручное размещение не может оставаться повторяемым в течение смены. Ooitech предлагает WS-CL80D для высокоскоростной укладки MBB half-cell, HS-PBR для роботизированной укладки стрингов, SAW-100A для укладки и шинопроводки вместе и ALU-HBL для компоновки с интегрированной шинопроводкой.
Недостаточно определённая укладка даёт смещение, которое ламинация фиксирует навсегда. Спросите, как позиционируется край стекла, как подтверждается наличие стринга, что происходит при сбое захвата и проверяет ли зрение до или после размещения. См. укладочная машина WS-CL80D.
Шинование
Шинопроводка припаивает концы стрингов в геометрию шин, доходящую до распределительной коробки — мало припоя, много работы, поскольку каждый ампер проходит через неё. DH200-Y и HDX200-P покрывают роль автоматической шинопроводки.
Слабая шинопроводка остаётся невидимой до измерения мощности, затем проявляется как модуль, лишь немного заниженный, и вина возлагается на элементы, а не на эту машину для производства солнечных панелей. Спросите, как позиция шины задаётся относительно концов стрингов, как контролируется энергия пайки, как проверяется непрерывность и подходит ли трассировка для вашей конструкции модуля. См. машина шинопроводки DH200-Y.
Ламинирование
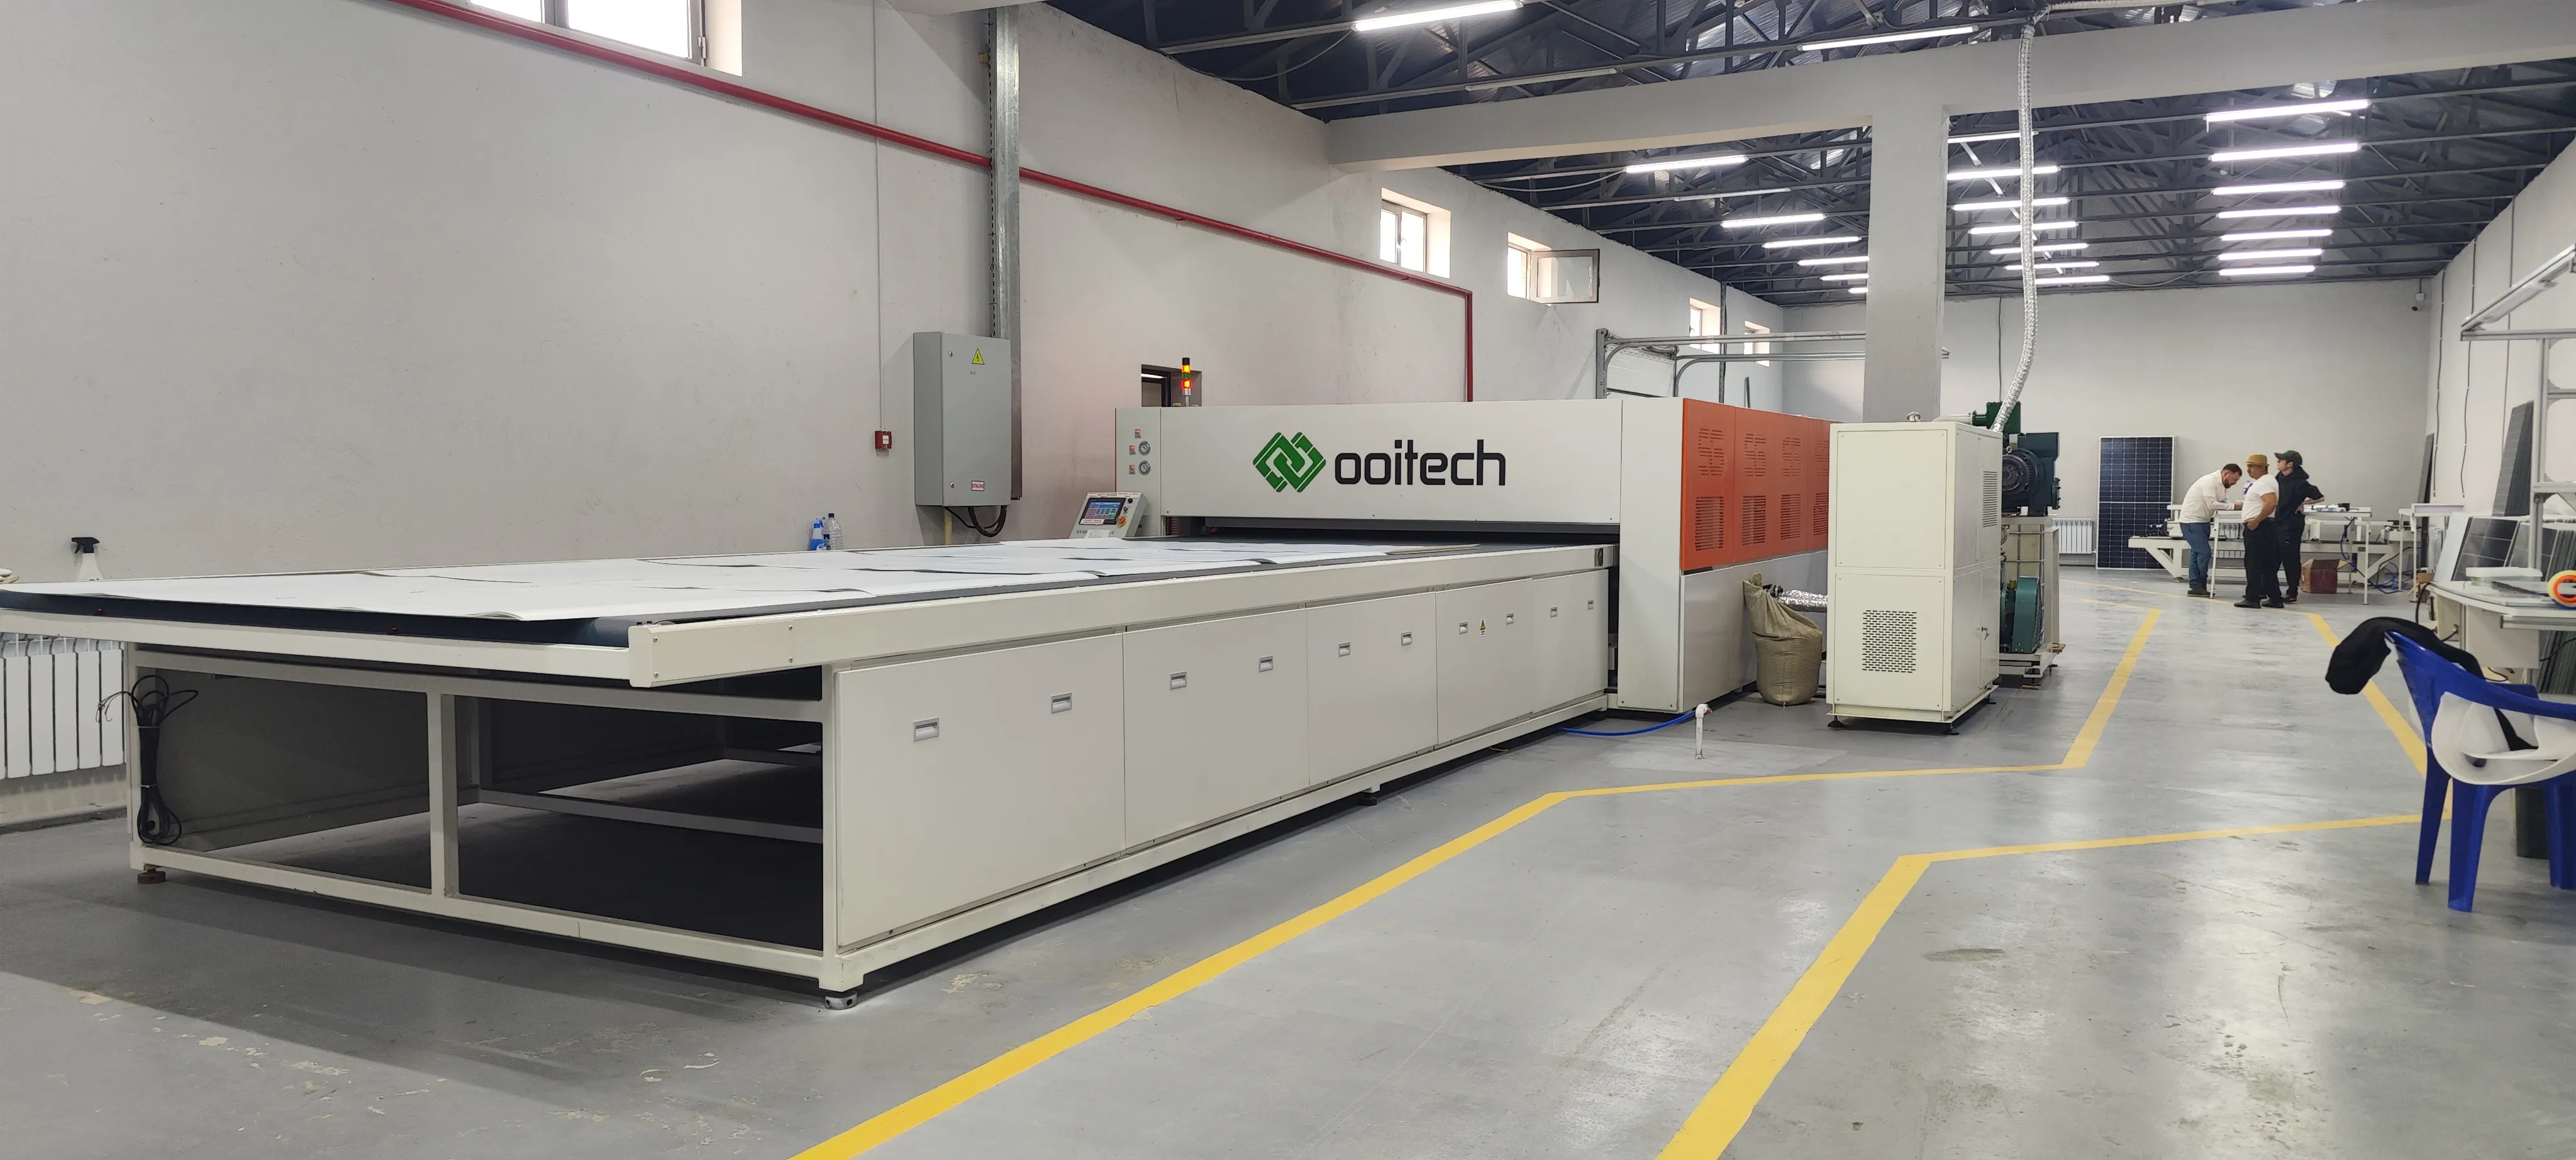
Ламинатор — машина для производства солнечных панелей, которую чаще всего недооценивают, потому что на бумаге это пресс с нагревом. На практике это машина профилирования вакуума, температуры и давления, и профиль — это продукт. OTCY-2754DD — однослойная двухкамерная конструкция, ориентированная на BIPV-работы; OCY-H600D — полуавтоматический ламинатор для меньших операций.
Недостаточно определённая ламинация даёт пузыри, выдавливание, смещение элементов или задний лист, который так и не сшивается полностью — всё это проходит поверхностный осмотр и проваливает проверку на влажное тепло или EL позже. Спросите, сколько зон нагрева и ступеней давления допускает рецепт, как создаётся и удерживается вакуум и как фактический профиль регистрируется относительно уставки. Подробнее в руководстве по выбору ламинатора.
Рамирование
Обрамление прижимает раму к ламинированной панели и на большинстве машин наносит конструкционный клей за тот же проход. Количество и размещение валика решают как механическое удержание, так и влагозащиту. OTZK-A — автоматическая машина обрамления с автоматическим нанесением клея.
Недостаточно определённая станция либо обедняет соединение, оставляя рамы, которые позже ослабнут, либо переполняет его, нанося клей на стекло. Спросите, как контролируется геометрия валика, как обрабатывается угловая интерференция, как обнаруживается пропущенный валик и какие профили рам принимает оснастка. Подробности о машине обрамления OTZK-A.
Сварка распределительной коробки и заливка клеем
Здесь живут две операции. KS-01C выполняет сварку распределительной коробки, соединение от шины к клемме коробки; SPZ-AB10S/JH выполняет заливку клеем, герметизируя коробку от влаги. Линии нужны обе, и их отказы различаются: холодная сварка — электрическая неисправность, неполная заливка — коррозионная неисправность, проявляющаяся месяцы спустя.
Спросите, как сварочный аппарат проверяет соединение, а не просто завершает движение, как дозируется объём заливки, как accommodated коробки от разных поставщиков и какая обработка отверждения находится между этапами. См. сварочная машина KS-01C.
Очистка
Очистка находится между обрамлением и тестом, удаляя остатки флюса, разводы клея и следы обращения до того, как EL-камера сфотографирует панель. Это наименее обсуждаемая машина для производства солнечных панелей на линии и та, которую чаще всего сводят к ручному протиранию — терпимо на малом масштабе, проблема выхода по мере роста объёма, потому что непоследовательное протирание становится ложными дефектами. Спросите, является ли очистка встроенной, как щётки избегают отметин на стекле и какова стоимость расходников на панель.
EL- и IV-тестирование
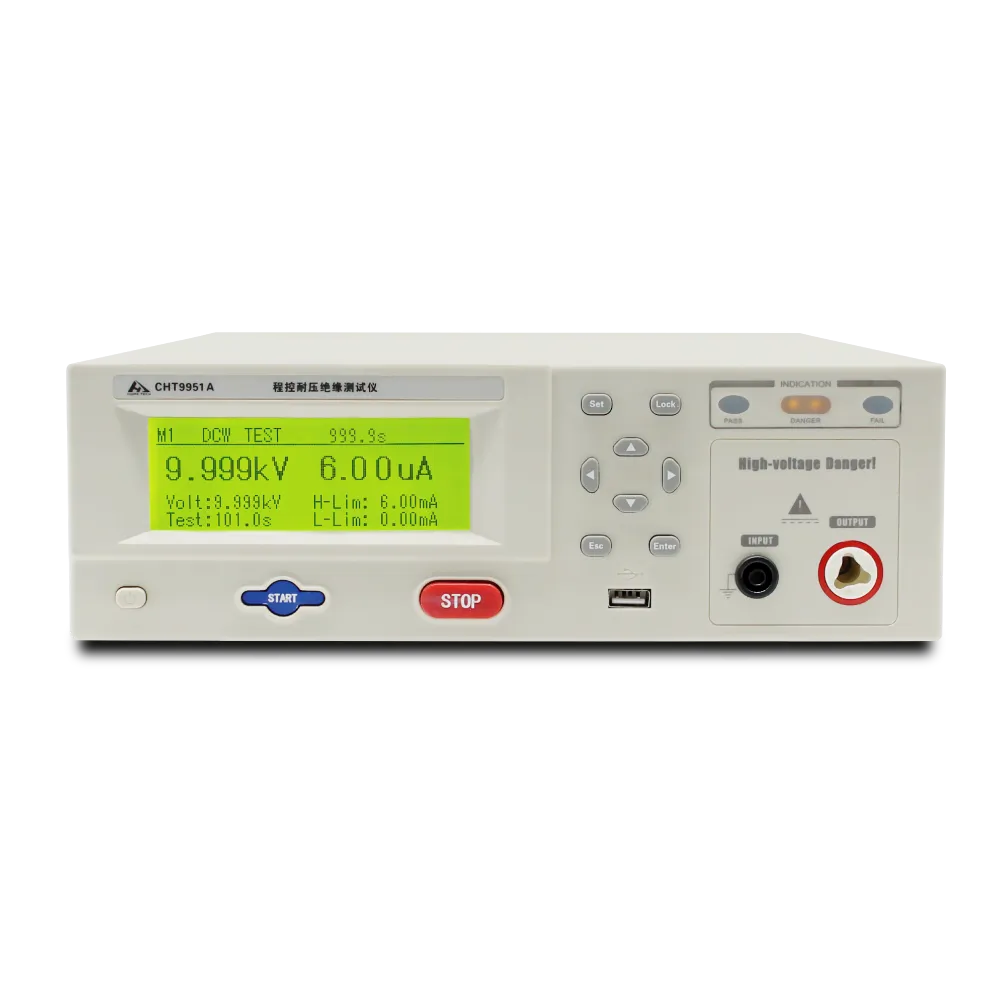
Тестирование — единственная станция, которая говорит вам, выполнили ли предыдущие девять свою работу, и это самая значимая покупка на линии. Семейства разделяются по измерению: OEL-S2400 для электролюминесцентной визуализации; OPT-M960B, OPT-M951B и OPT-M950B для комбинированных EL и VI; OTMT для имитации солнца класса AAA и кривых IV; ST-TLD3A для роли имитатора солнца; CHT9951A/B для hipot; CHT9980A/9981A для безопасности; OPT-S110H для EL на уровне стринга перед ламинацией.
Недостаточно точно заданный тестер не даёт громкого сбоя. Он пропускает панели, которые должен был отбраковать, или отклоняет годные, и оператор перестаёт ему доверять. Спросите, как камера различает классы дефектов, по которым вы продаёте, как калибруется эталон IV, как результаты привязываются к серийному номеру панели и что делает программное обеспечение с пограничным результатом. Смотрите Тестер EL OEL-S2400.
Машины со стороны материалов
Не каждая машина для производства солнечных панелей касается ячейки. Резка и формовка шины, резка EVA и заднего листа, обращение со стеклом задают качество входных материалов для последующих операций: неравномерно нарезанная шина заклинивает стрингер, рваный инкапсулянт оставляет путь герметизации, который ламинация не может закрыть, задний лист, нарезанный против волокна, морщится под вакуумом. Эти агрегаты дёшевы по сравнению с технологическими станциями, поэтому их часто пропускают. Спрашивайте о повторяемости длины реза.
Сводка по станциям
| Станция | Семейства моделей | Что должно быть зафиксировано в спецификации |
|---|
| Резка ячеек | OLS-20E, SC-10C/20A/20D/20P, GYM-HP8000, ECPC-C350 | Глубина скрайбирования, удаление мусора, переналадка |
| Таббер-стрингер | AM050FH, SS-1500B, SS-2500B, OSLB-1300, SL-1000, SL-30C | Термопрофиль, контроль установки, обнаружение соединения |
| Ламинация | WS-CL80D, HS-PBR, SAW-100A, ALU-HBL | Базирование по стеклу, сбои захвата, синхронизация зрения |
| Шинование | DH200-Y, HDX200-P | Позиционирование шинопровода, энергия пайки, целостность цепи |
| Ламинирование | OTCY-2754DD, OCY-H600D | Зоны, вакуумная ступенчатость, журналирование профиля |
| Рамирование | OTZK-A | Геометрия валика, обнаружение валика, диапазон рам |
| Распределительная коробка | KS-01C, SPZ-AB10S/JH | Проверка сварки, дозирование компаунда, посадка коробки |
| Квалификационные испытания | OEL-S2400, OPT-M960B/M951B/M950B, OTMT, ST-TLD3A, CHT9951A/B, CHT9980A/9981A, OPT-S110H | Разрешение дефектов, калибровка IV, прослеживаемость |
Как станции ограничивают друг друга
Здесь ничто не независимо. Точный, но медленный стрингер оставляет без работы робота укладки; длинный цикл ламинатора заставляет участок обрамления буферизовать панели; медленный тестер становится очередью, в которой ждёт всё остальное. Когда вы задаёте машину для производства солнечных панелей по отдельности, спросите, что она предполагает о станциях по обе стороны — совместимость циклов, габариты панели, способ обращения. Именно здесь живёт риск интеграции. Решения о группировке относятся к руководству по станциям и компоновке линии.
Ooitech поставляет эти станции как линии под ключ, полуавтоматические и полностью автоматические, с обучением операторов и послепродажной поддержкой в объёме поставки.
Часто задаваемые вопросы
Какая станция важнее всего на линии сборки модулей?
Таббер-стрингер и ламинатор, именно в таком порядке: они задают электрический и механический выход. Всё последующее лишь обнаруживает их ошибки.
Можно ли покупать машину для производства солнечных панелей по одной единице за раз?
Да, и многие новые заводы так и делают, добавляя станции по мере оправдания объёмом. Каждая единица должна соответствовать габаритам панели и способу обращения с тем, что у вас уже есть.
Как распознать недостаточно точно заданную станцию до покупки?
Спрашивайте, что она измеряет в процессе, а не что она выполняет. Станция, которая лишь завершает движение без внутрипроцессного контроля, молча пропускает дефекты.
Эти машины только для модулей из кристаллического кремния?
Описанная последовательность — для кристаллического кремния. Изделия с задним контактом, черепичные и BIPV сохраняют порядок станций, но меняют оснастку, поэтому семейства моделей различаются по технологии ячеек.
Чтобы обсудить станцию или запросить предложение на полную линию, пришлите дизайн вашего модуля и целевой объём выпуска , и мы сопоставим его со списком станций.