Как выбрать правильный ламинатор для солнечных модулей
Содержание
Краткий ответ: Выбор ламинатора для солнечных модулей начинается с чертежа модуля и рецепта ламинации, а не с годового показателя в МВт из брошюры. Размер камеры — это первое решение, поскольку он определяет, сколько модулей загружается одновременно: камера 2200 мм на 3600 мм была задана для трёх обычных 72-элементных модулей, камера 2300 мм на 4600 мм — для четырёх, а более крупные камеры — для пяти, и всё это основано на старых форматах модулей, которые не следует повторно использовать для современных крупноформатных модулей без нового чертежа компоновки. Спецификация, требующая не менее 50 мм между модулями, означает, что деление площади плиты на площадь модуля завышает загрузку. Поставщик, который указывает производительность, используя элементы 156 мм и модули 275 Вт, покажет более высокий показатель в МВт для той же машины. Вместо этого сравнивайте количество товарных модулей в час.
Производство PV-модулей · от Джерри, Ooitech
Обзор продукта и методология выбора
Выбор на основе требований к модулям
Выбор солнечного модуля ламинатор требует выхода за рамки изолированных брошюр об оборудовании. Размер камеры ламинатора должен соответствовать габаритам модуля, его цикл — соответствовать общей скорости производственной линии, а профиль вакуума и температуры — соответствовать конкретному инкапсулянт (EVA или POE). Выбор оборудования должен основываться на чертежах модуля и рецептах ламинации, а не на годовых показателях в МВт, напечатанных в рекламных материалах.
Заявленные номиналы МВт часто рассчитывают мощность на основе устаревших форматов модулей (например, ячейки 156 мм, модули 275 Вт). Более высокая мощность модуля завышает заявленные МВт, даже если общая пропускная способность панелей остается идентичной. Для объективной оценки сравнивайте машины по количеству годных модулей в час:
Годных модулей в час = модулей за загрузку × завершенных загрузок в час × выход годных с первого раза × время безотказной работы
Важность чертежей загрузки
Выбор начинается с габаритов модуля, толщины стекла, деталей укладки, характеристик инкапсулянта и расположения распределительной коробки. Чертеж загрузки в масштабе должен демонстрировать точные зазоры. Например, при соблюдении зазора 50 мм между модулями простое деление площади плиты на площадь модуля завышает вместимость загрузки. Форматы камер должны оцениваться с учетом современных крупноформатных модулей.
Технические параметры и матрица конфигураций
Выбор архитектуры камеры
Однокамерный ламинатор выполняет вакуумирование, прессование, отверждение и вентиляцию в одной камере. Он отличается меньшей занимаемой площадью и меньшими требованиями к коммунальным услугам. Двухкамерные ламинаторы разделяют ламинирование и отверждение, позволяя одной загрузке отверждаться, пока следующая загрузка вакуумируется, удваивая выход в час.
| Конфигурация | Эффективная рабочая площадь | Заявленный рабочий цикл | Средняя рабочая мощность | Общий размер | Рекомендуемое применение |
|---|---|---|---|---|---|
| Полуавтоматический | 1100 × 2200 мм | ≤18 мин | ≤18 кВт | 2,65 × 2,30 × 1,35 м | Ремонт, пилотные работы, небольшие модули |
| Автоматическая однокамерная | 2200 × 3600 мм | ≤18 мин | ≤30 кВт | 12,1 × 3,15 × 1,8 м | Меньший объем производства |
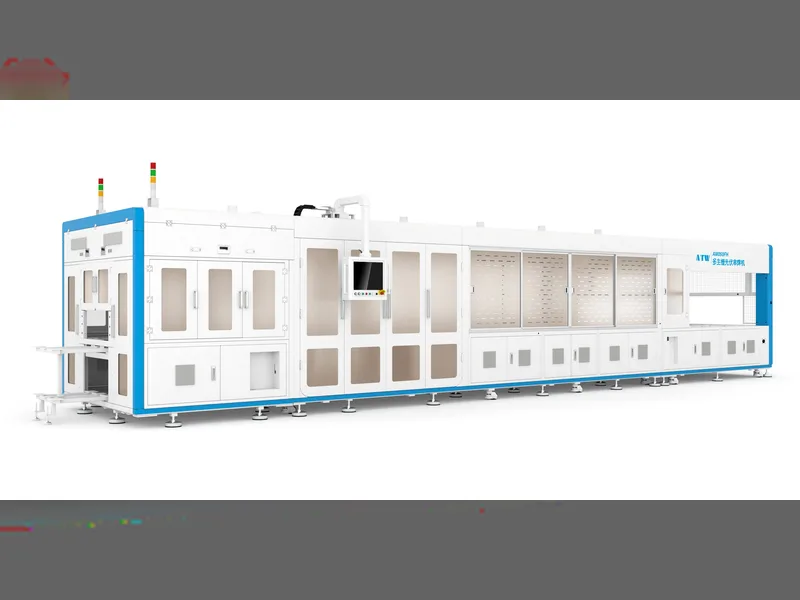
| Автоматическая двухкамерная | 2200 × 3600 мм на камеру | ≤9 мин | ≤60 кВт | 16,9 × 3,15 × 1,8 м | Непрерывное производство модулей |
| Двухкамерная с вертикальным расположением | Четыре рабочих уровня 2400 × 4600 мм | ≤9 мин | ≤130 кВт | 22,1 × 3,50 × 2,65 м | Высокая производительность при ограниченной площади |
| Большая двухкамерная | 2700 × 8700 мм на камеру | ≤9 мин | ≤95 кВт | 37,3 × 3,68 × 1,8 м; 63 т | Крупные модули и линии с высокой производительностью |
Вакуумные и тепловые характеристики
Вакуумная производительность требует быстрой откачки в горячей загруженной камере. Системы обычно используют пластинчато-роторные насосы (например, 2X-70) в сочетании с насосами Рутса (например, ZJP300 или ZJP600) для двухкамерных конфигураций, чтобы достичь рабочего давления ниже 100 Па в течение 90 секунд. Системы нагрева используют теплоноситель с многозонным ПИД-регулированием, обеспечивая равномерность температуры плит в пределах ±1,5°C до ±2,0°C по минимум пяти точкам измерения на камеру.
Технические преимущества и ключевые факторы оценки
Обоснование этих вакуумных и тепловых показателей, включая то, почему бустеры Рутса используются вместе с пластинчато-роторными насосами, изложено в вакуумные насосы для ламинатора, окно EVA и конфигурация насосного агрегата.
Синхронизация и тайминг линии
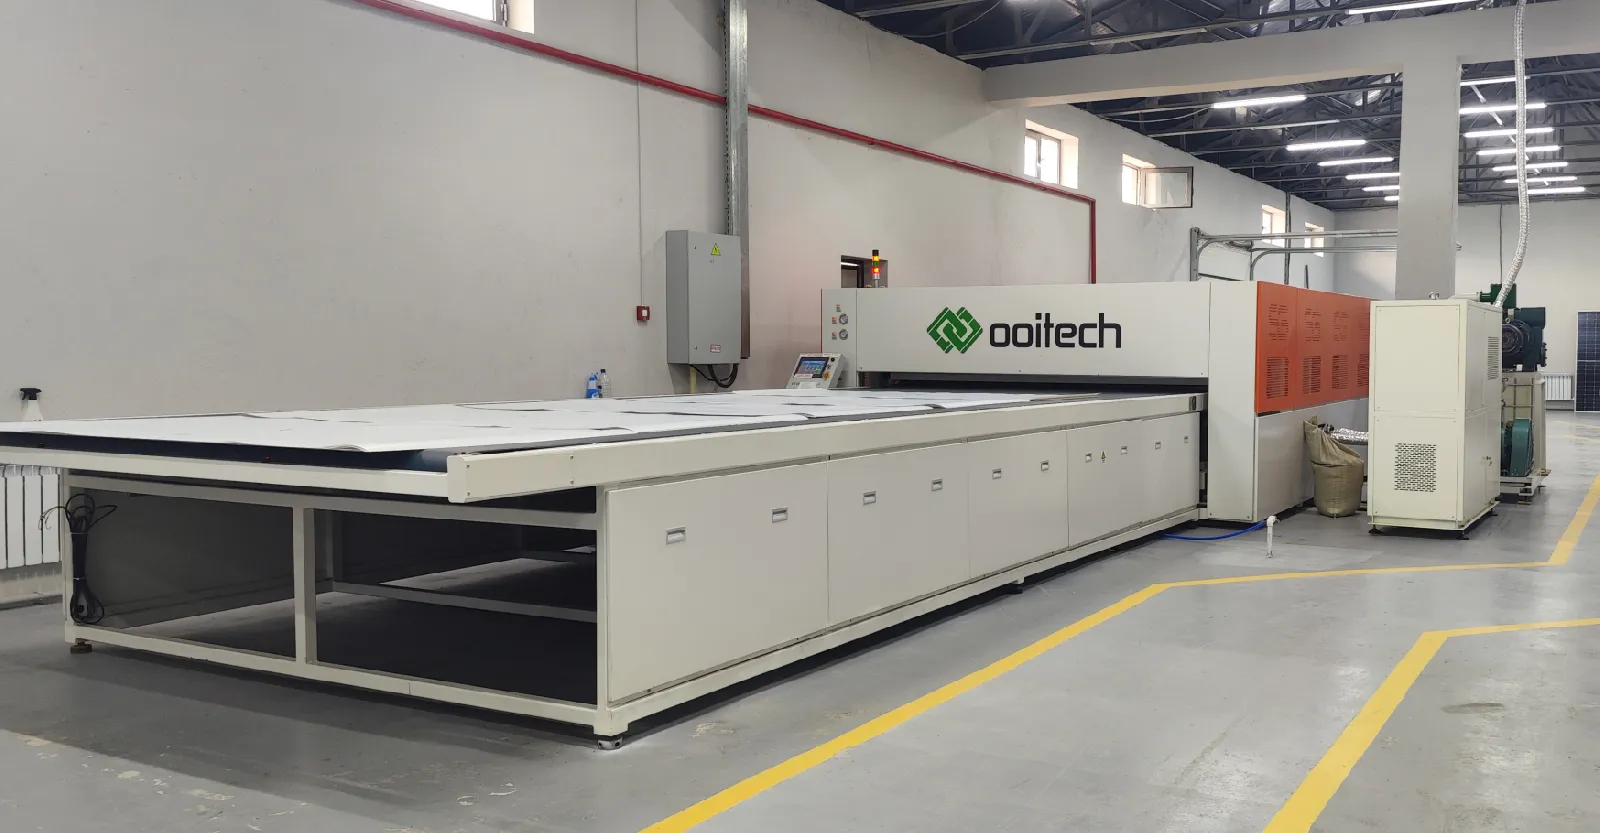
Согласование буферов на линии: ламинатор должен бесшовно интегрироваться с участками стрингования, раскладки, буферизации, охлаждения, инспекции и обрамления. Пропускная способность последующего оборудования определяет фактическую производительность линии.
Четкие определения времени цикла: подробные временные диаграммы должны охватывать загрузку, откачку/прессование в первой камере, передачу, отверждение во второй камере, вентиляцию и выгрузку, согласовывая общее время пребывания с окнами отверждения EVA/POE.
Продвинутая вакуумная архитектура: высокопроизводительная эвакуация в сочетании с бустерными насосами Roots предотвращает захват воздуха и образование пузырей в стеклянных и задняя пленка стеках.
Строгая равномерность плиты: многозонный ПИД-нагрев обеспечивает равномерное сшивание в крупноформатных стеклянных модулях без холодных зон.
Договорные показатели безотказности и обслуживаемости: целевые показатели использования оборудования (98%-99%) должны определять исключаемое операционное время, графики замены силиконовых диафрагм (более 3000 циклов) и автоматизированные системы очистки ленты.
Применение продукции и интеграция в линии
Сценарии применения
Пилотные линии и научно-исследовательские установки: полуавтоматические конфигурации (1100 × 2200 мм) идеально подходят для мелкосерийного производства модулей, тестирования процессов и ремонта модулей.
Стандартные коммерческие линии: автоматические однокамерные и двухкамерные установки (2200 × 3600 мм), предназначенные для производства солнечных панелей среднего и высокого объема.
Заводы с высокой плотностью производства: многоярусные двухкамерные конфигурации максимизируют выход продукции на квадратный метр в условиях ограниченного пространства.
Крупноформатные и промышленные линии: удлиненные двухкамерные установки (до 2700 × 8700 мм), разработанные для поддержки тяжелых двухстекольных, TOPCon, HJT и PERC модулей.
Требования к интеграции объекта: установка требует точного планирования объекта, включая электропитание 380В/50Гц, пневматическое питание 0,6–0,8 МПа, охлаждающую воду для вакуумных насосов, допустимые нагрузки на пол до 1,5 т/м² и ровность пола в пределах ±10 мм.
Рекомендации и приемка по FAT
Контрольный перечень спецификаций и критерии приемки
Для оценки и выбора подходящей модели ламинатора требуются пять ключевых исходных данных:
Подробный чертеж конструкции модуля и габаритные размеры.
Спецификации стека стекла, инкапсулянта и задней пленки/заднего стекла.
Технический паспорт инкапсулянта (окна отверждения EVA или POE).
Требуемый выход модулей за смену и операционная цель.
План объекта с указанием точек подключения коммуникаций (электричество, воздух, охлаждающая вода).
Заводские приемочные испытания (FAT)
Финальная оценка FAT должна проводиться на реальных стопках производственных материалов при последовательных загрузках при стабильных рабочих температурах. Ключевые показатели приемки, регистрируемые во время FAT, включают готовые модули в час, характеристики вакуумных насосов, многозонное тепловое распределение плиты, журналы аварийных сигналов ПЛК, выход годных с первого раза и время перезапуска после планового технического обслуживания.
Похожие: Почему шинирование (пайка с перекрытием) вызывает трещины в ячейках охватывает геометрию соединения, на которую затем воздействует ламинация, что часто является местом начала трещины центрального отверстия.
Дополнительные материалы и справочные данные
Публичные справочные материалы по этой теме, опубликованные организациями, которые поддерживают технологическую дорожную карту и рыночные данные отрасли: