Не каждый пузырь в ламинате — это
Содержание
Краткий ответ: Не каждый пузырь в ламинированном модуле возникает из-за инкапсулянта, и если рассматривать их все как проблему материала, это приведёт к неверному решению. Некоторые пузыри берут начало в вакуумной системе: если камера не откачивается достаточно быстро или насосная установка не может поддерживать требуемый вакуум в течение цикла, воздух остаётся запертым в стеке и проявляется как пустоты после сшивки. Это различие важно, потому что у двух причин совершенно разные способы устранения. Причина, связанная с материалом, указывает на содержание влаги в инкапсулянте, условия хранения или окно сшивки. Причина, связанная с вакуумом, указывает на производительность насоса, состояние уплотнений, скорость утечки или профиль откачки. Именно конфигурация насоса и температурное окно EVA определяют крайний срок удаления воздуха до начала гелеобразования инкапсулянта.
Производство PV-модулей · от Джерри, Ooitech
Введение
Некоторые дефекты пузырьков возникают в вакуумной системе, а не в инкапсулянте; конфигурации насосов и срок откачки описаны в вакуумные насосы для ламинатора, окно EVA и конфигурация насосного агрегата.
Каждый раз, когда в солнечном модуле появляется пузырь, люди спешат обвинить пленку EVA/EPE. Но все не так просто.
При инкапсуляции фотоэлектрических модулей пузыри в ламинате являются наиболее распространённым и наиболее упорно повторяющимся дефектом качества. Большинство людей в отрасли придерживаются устоявшегося мнения, что все пузыри в ламинате вызваны EVA/EPE инкапсулянт проблемы с качеством. Это неправда. Дефекты инкапсулянта — лишь одна из многих причин. Дефекты сырья, неисправности оборудования для ламинации, ошибки персонала и неконтролируемые условия в цехе — всё это может вызывать различные типы пузырей в ламинате.
Пузыри выглядят как косметический дефект поверхности, но они постоянно влияют на выходную мощность модуля, его долгосрочную стабильность и срок службы. Они являются одной из ключевых скрытых причин деградации на открытом воздухе, расслоения и выхода из строя. Этот блог рассматривает классификацию пузырей, их первопричины и влияние на производительность с разных сторон, давая вам точную основу для оптимизации процессов и отслеживания дефектов.
Типы пузырей в ламинате PV-модулей и их причины
Исходя из формы, распределения и механизма образования, пузыри в ламинате делятся на две основные категории.
Остаточные пузыри
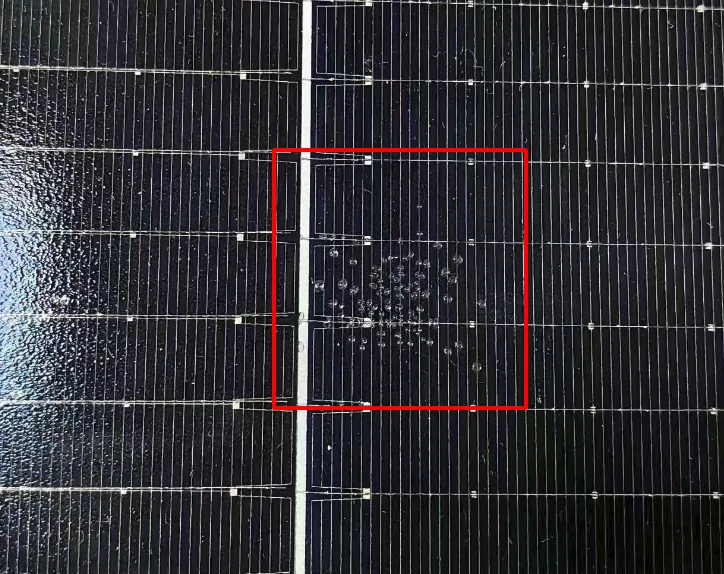
Они в основном появляются в зазорах между ячейками, между стрингами, по краям модуля и в четырех углах. Они проявляются в виде плотных мелких пузырей, полосовидных пузырей или пузырей в форме снежинок. Основная причина — воздух между слоями не полностью удаляется при ламинации, а вакуумная дегазация неполная. Это физические остаточные пузыри, в основном связанные с параметрами оборудования, технологическим процессом и процессом укладки, при этом доля дефектов материалов очень мала. Эти пузыри сначала маленькие, хорошо скрыты и могут даже соответствовать стандартам качества каждого завода. При массовом производстве их легко не заметить, но риск их последующего расширения очень высок.
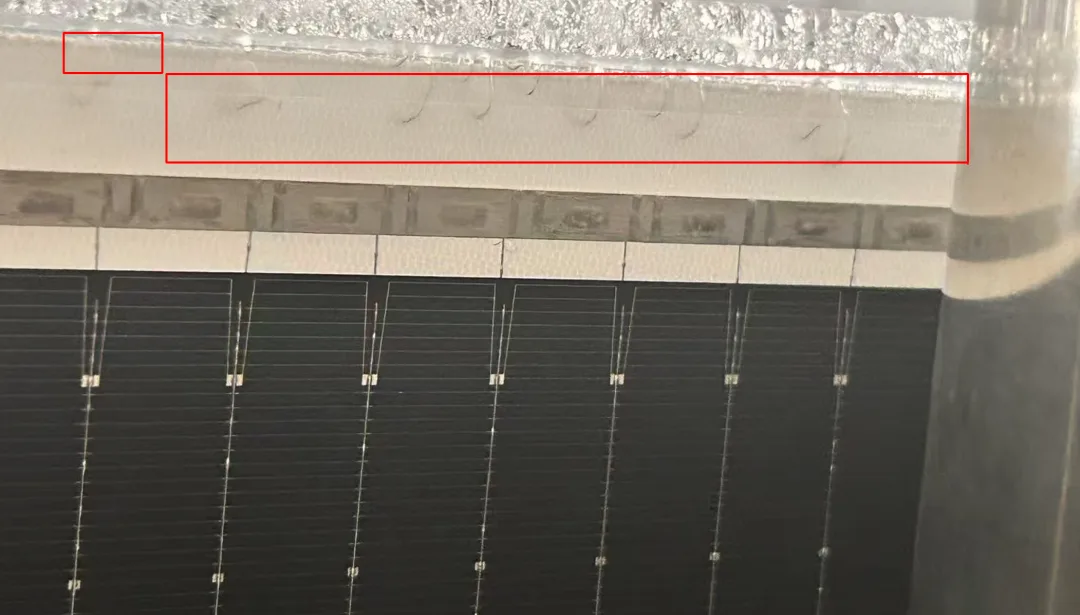
Подробный анализ:
Неисправности вакуумной системы: Снижение производительности вакуумного насоса, утечки в вакуумных линиях, недостаточный уровень вакуума, слишком короткое время откачки или недостаточная скорость откачки не позволяют полностью удалить воздух между слоями. Это основная причина остаточных пузырей.
Дисбаланс температуры и давления: Слишком быстрый нагрев или слишком высокая предварительная температура приводит к быстрому сшиванию и отверждению поверхности пленки, что задерживает внутренний воздух и влагу между слоями, образуя замкнутые пузыри. Недостаточное давление ламинирования или слишком короткое время выдержки не позволяют пленке полностью растечься и смочить поверхность, поэтому межслойные пустоты не выдавливаются, что вызывает крупные полые пузыри. Неравномерная температура нагревательной плиты с большими локальными перепадами приводит к неравномерной скорости отверждения пленки и провоцирует локальные пузыри.
Неисправности компонентов и механические поломки: Состаренные, деформированные, сморщенные силиконовые листы с плохой воздухопроницаемостью не могут обеспечить равномерное давление для удаления воздуха. Несоответствие размера или отклонение высоты ламинирующей рамки приводит к плохой склейке углов и кромок. Неровная поверхность стола или отклонение точности переноса смещают уложенный пакет, что приводит к плохой дегазации и регулярным пузырям по краям или снежинкообразным пузырям в углах.
Пузыри от выделения газов
Они в основном появляются на поверхности ячейки, вокруг ленты и в локальных областях модуля, в основном в виде одиночных крупных пузырей или локально плотных пузырей. Основная причина — влага внутри материалов (пленка, стекло, лента, ячейки), летучие вещества (флюс и т. д.) или остаточные примеси во вспомогательных материалах. Во время высокотемпературного ламинирования влага и низкомолекулярные примеси испаряются под воздействием тепла, и газ не может выйти, поэтому он собирается в пузыри. Это в основном связано с качеством сырья, контролем вспомогательных материалов и предварительной обработкой материалов. Так что причин, связанных с материалами, тоже много — не будьте так уверены, что это пленка, каждый раз, когда появляется пузырь. Подробный анализ:
Факторы, связанные с инкапсулянтом: Пленка EVA/EPE довольно гигроскопична и является распространенным триггером, связанным с материалами. Плохое влагозащитное хранение, слишком долгое пребывание на воздухе после вскрытия или несвоевременное использование разрезанной пленки приводят к поглощению большого количества влаги из воздуха. Если степень сшивания пленки не соответствует спецификации, в формуле много примесей или качество партии нестабильно, при высокотемпературном ламинировании выделяются низкомолекулярные летучие вещества. Когда влага и летучие вещества испаряются и не могут своевременно выйти, они образуют равномерно плотные пузыри между слоями. Неравномерная толщина пленки или морщинистое склеивание также задерживают локальный воздух и косвенно вызывают пузыри.
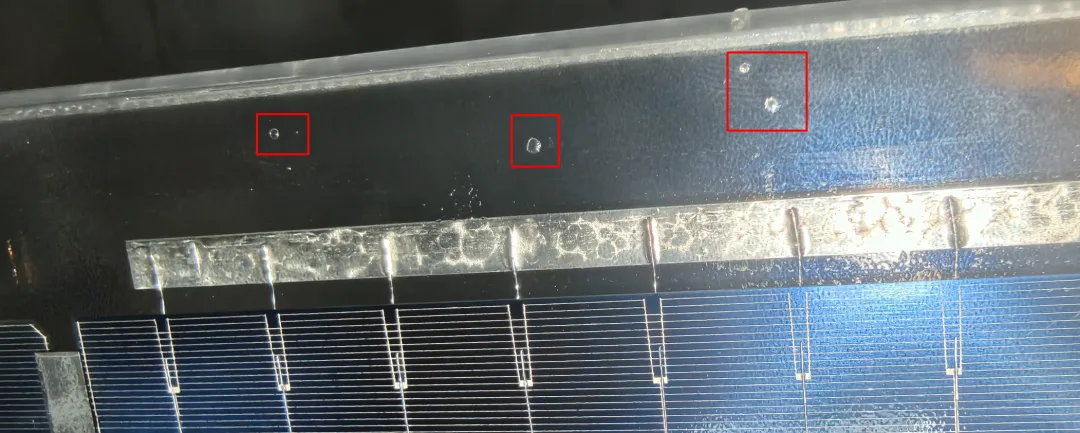
Факторы стекла: Закаленное стекло PV может иметь пятна, пыль или масло, которые трудно увидеть, или может быть не полностью высушено после очистки, оставляя водяные следы на кромке. Под действием тепла ламинации влага и масло испаряются и образуют локальные пузыри на границе стекло-пленка. Отклонение плоскостности стекла или аномальная фаска кромки оставляют неплотное соединение после укладки, поэтому воздух с кромки не может выйти и образует устойчивые краевые пузыри.
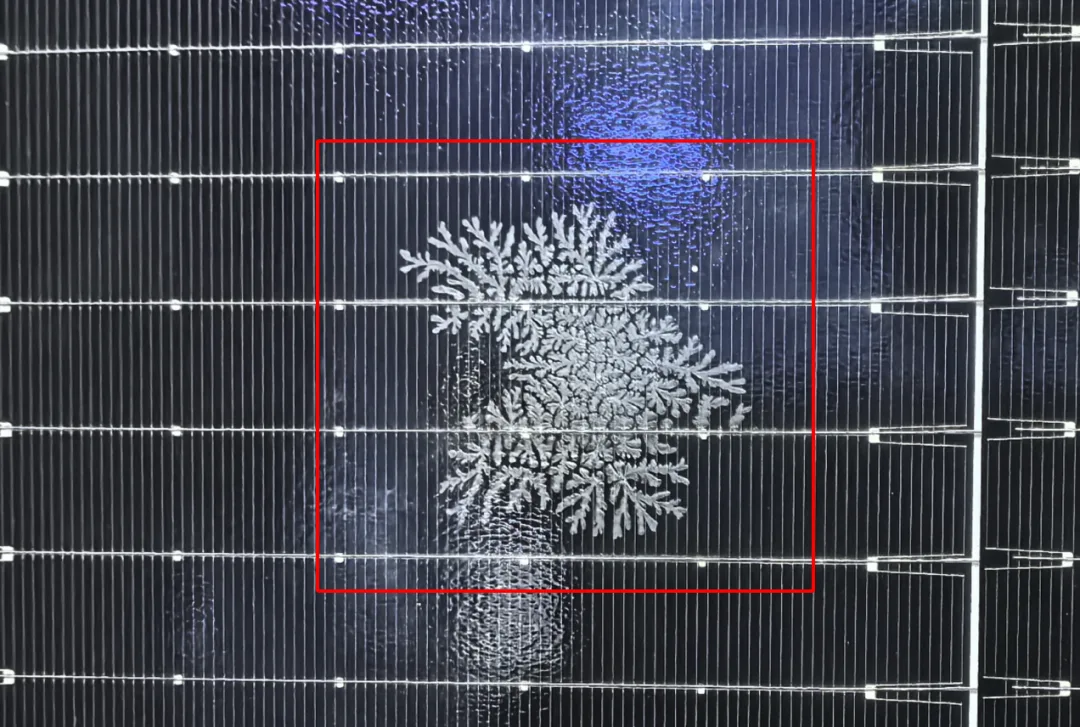
Факторы ленты и флюса: Это легко упускаемый из виду триггер пузырей. Окисленные поверхности ленты, неравномерное покрытие или остаточное масло оставляют зазоры на границе лента-пленка после пайки. Избыточно нанесенный флюс или флюс, не полностью испарившийся и высушенный после пайки, оставляет органические остатки, которые быстро испаряются под действием тепла ламинации, образуя полосчатые или точечные пузыри по обе стороны ленты и вокруг линий сетки ячейки. Это основная причина пузырей в области ленты.
Факторы ячейки: Ячейки, очищенные плохо, могут нести химические остатки, пыль и частицы от этапов текстурирования и диффузии. Ячейки, хранившиеся во влажном состоянии или с конденсацией на поверхности, приведут к разложению примесей и испарению влаги под действием тепла ламинации, образуя рассеянные пузыри на поверхности ячейки. Микротрещины или повреждения поверхности ячейки также оставляют локальные пустоты в соединении и захватывают воздух.
Помимо оборудования, процесса и материалов: операторы и окружающая среда
Помимо оборудования, процесса и материалов, ошибки человеческого фактора и условия в цехе также могут вызывать дефекты в виде пузырей.
Нестандартные действия оператора вызывает случайные, нерегулярные пузыри; единичные спорадические дефекты в партии в основном связаны с человеческим фактором. Во время укладки — смещение при размещении стекла, плёнки, ячеек и задняя пленка вручную, а также растяжение пленки, образование складок или смещение создают локально запертый воздух. Прикосновение к поверхностям материала голыми руками оставляет отпечатки пальцев, пот и масло, которые при высокой температуре испаряются в пузыри на границе раздела. Неравномерная укладка вспомогательного материала или расположение ленты оставляет локальные бугорки и подвешенные участки, которые после ламинирования становятся пустотами склеивания. Операторы, которые не строго соблюдают предварительную обработку материалов — подают влажную пленку или невысушенную ленту прямо в производство — также вызывают пузыри.
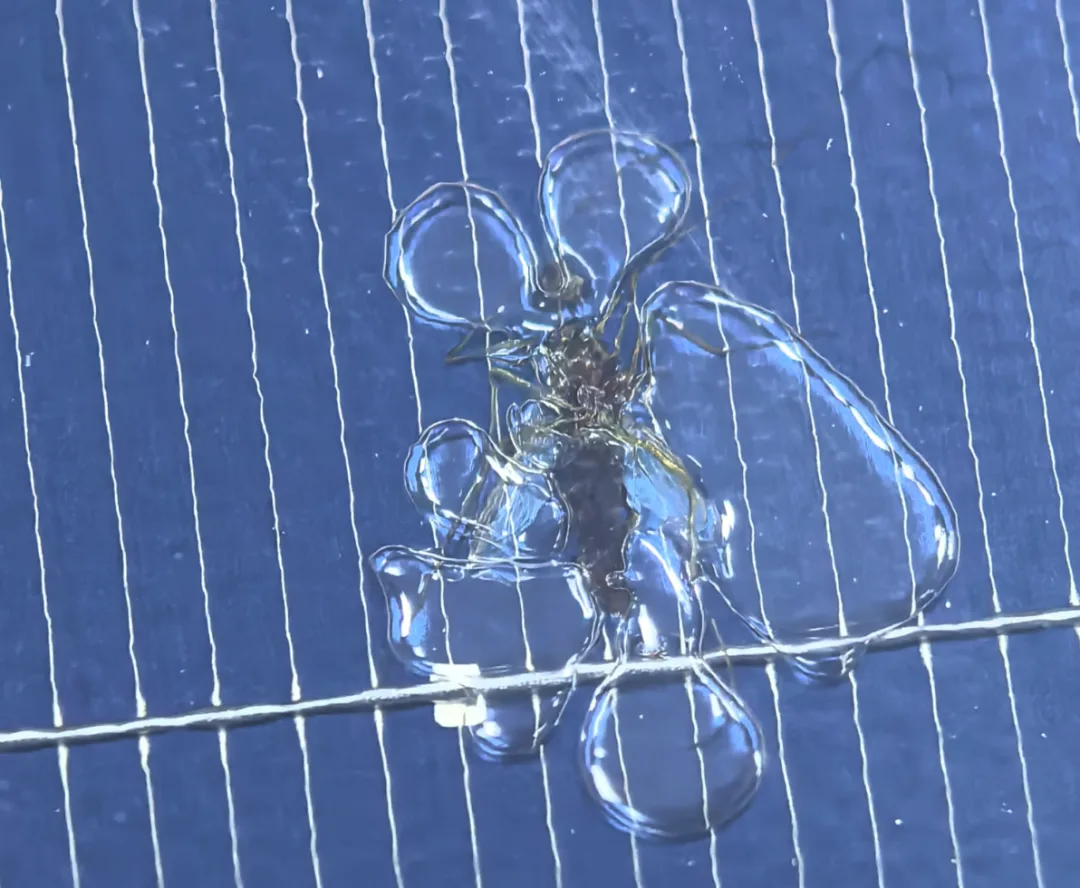
Неконтролируемая среда в цехе легко вызывает массовые проблемы с пузырями и является ключевым триггером колебаний качества при массовом производстве. Плохая чистота с избыточным количеством пыли и частиц, оседающих на материалах, образует изолирующий слой, вызывая плохое смачивание пленки и микропузыри. Неудачный контроль температуры и влажности — при высокой влажности — заставляет все открытые материалы быстро впитывать влагу, резко повышая скорость образования пузырей из-за выделения газов. Турбулентный поток воздуха и воздуховоды, дующие прямо на рабочий стол, вызывают быструю конденсацию и оседание пыли на поверхности материала, в то время как большие перепады температуры вредят точности укладки и стабильности предварительной обработки пленки. Кроме того, пузыри от насекомых — тараканов, комаров, мух — также распространены и вызваны плохой системой 5S.
Ущерб выходит за рамки внешнего вида: надежность и безопасность тоже страдают
Пузыри в ламинате влияют не только на внешний вид модуля — они бьют по надежности и безопасности.
Внешний вид: прямой брак, снижение выхода годных
Пузыри нарушают плоский, однородный вид поверхности модуля и образуют видимый косметический дефект. Они являются основным пунктом отказа при первом осмотре. По стандартам контроля PV-модулей, когда количество, размер или положение пузырей превышает спецификацию, модуль напрямую признается косметическим браком и не может быть отгружен. Это означает потери от брака и переделки, а также снижение выхода годных и эффективности линии. Нерегулярные пузыри также делают пропускание света поверхностью неравномерным, нанося ущерб консистентности продукта и восприятию на рынке.
Производительность: снижение выходной мощности, ускоренная деградация
Пузырь — это, по сути, герметичная полость между слоями, содержащая остаточный воздух, влагу или выделившийся газ, и она изменяет внутреннюю оптическую структуру модуля. С одной стороны, область пузыря преломляет, отражает и рассеивает свет, сокращая эффективную площадь приема света ячейкой и снижая эффективность фотоэлектрического преобразования — начальная мощность оказывается низкой. С другой стороны, в области пузыря инкапсулянт не может плотно соединиться с ячейкой, стеклом и задней пленкой, поэтому теплопроводность резко падает, во время работы возникает локальный нагрев и создается риск горячих точек. При длительной эксплуатации горячие точки продолжают обжигать ячейки, вызывая микротрещины и ускоренную деградацию, поэтому ежегодные потери мощности значительно превышают стандартное значение, а эффективный срок службы генерации сильно сокращается.
Надежность: отказ инкапсуляции и угрозы безопасности
Это самое основное и смертоносное повреждение от пузырей в ламинате. Модули находятся на открытом воздухе годами, подвергаясь воздействию жары, холода, дождя, снега, ветра, песка и ультрафиолета. Суточные и сезонные перепады температур заставляют газ внутри пузыря расширяться и сжиматься снова и снова, постоянно воздействуя на межслойный интерфейс. При длительном напряжении крошечные пузыри постепенно растут и сливаются, что в конечном итоге приводит к расслоению и отслаиванию между пленкой и стеклом, ячейками и задней панелью. После расслоения герметичность модуля полностью нарушается, и влага, сырость и коррозионные среды продолжают проникать внутрь, что приводит к окислению токопроводящих лент, коррозии ячеек, деградации PID, образованию плесени и почернению. В тяжелых случаях это вызывает снижение изоляции, утечку тока или короткое замыкание — угрозы безопасности, которые наносят ущерб стабильности выработки электростанции, увеличивают затраты на эксплуатацию и техническое обслуживание и создают риск аварий на станции, серьезно подрывая гарантию 25-летнего срока службы.
Мнение Ooitech
Пузыри редко возникают из-за одной единственной причины, и именно поэтому отношение к ним как к «проблеме инкапсулянта» тратит время на поиски не той партии пленки. По линиям, которые мы поставляем, закономерность сохраняется: остаточные пузыри связаны с вакуумом, давлением и укладкой, а пузыри газовыделения связаны с влажностью и контролем флюса — поэтому стабильный ламинатор рецепт плюс дисциплинированная предварительная обработка и 5S обычно исправляют больше, чем когда-либо замена пленки. Если вы хотите увидеть, как правильная дегазация, выдержка под давлением и выравнивание укладки проявляются на реальной производственной линии, пошаговые руководства на нашем YouTube-канале www.youtube.com/ooitech . Сначала наладьте процесс, а затем пленка получит честное испытание.