Оборудование для производства солнечных панелей: какие машины вам нужны
Содержание
Краткий ответ: Производство солнечных панелей — это не одна машина. Завод по выпуску модулей использует связанную линию, и каждый агрегат выполняет одну задачу: сортировка ячеек по току, лазерная резка для половинных или черепичных ячеек, таббирование и стрингирование для пайки ячеек в стринги, укладка для размещения стрингов с инкапсулянтом и стеклом, ламинирование для соединения стека, обрамление для установки алюминиевого профиля и соединительной коробки, затем IV-тестирование и сортировка готовых модулей. Выбор оборудования означает согласование времени цикла каждой станции с целевой производительностью, поскольку самая медленная станция задаёт скорость линии. Линия обычно описывается её годовой мощностью — 5 МВт, 50 МВт, 300 МВт или 1,2 ГВт — и количество машин следует из этого числа. Потери выхода накапливаются по станциям, поэтому дополнительная десятая доля процента боя при стрингировании обходится гораздо дороже, чем кажется.
Производство PV-модулей · от Джерри, Ooitech
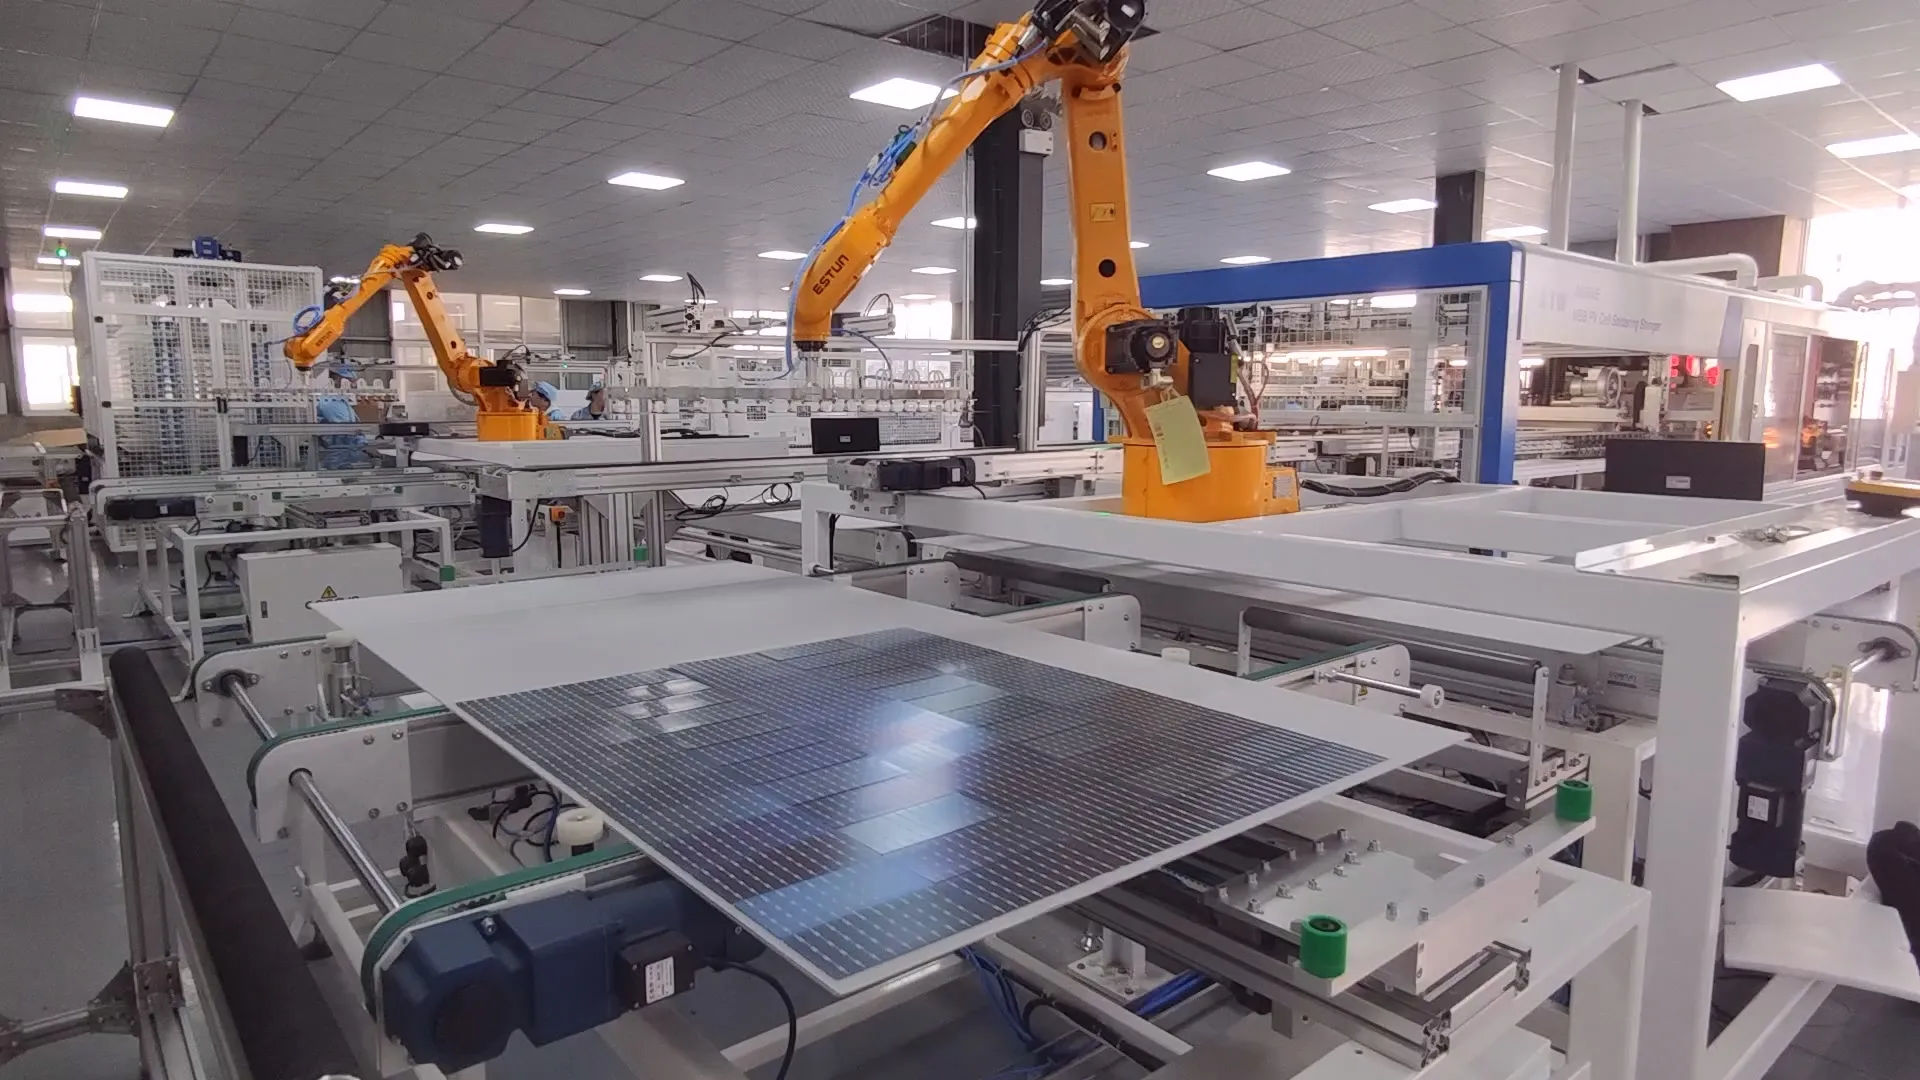
Оборудование для производства солнечных панелей — это не один гигантский агрегат. Завод по производству модулей использует связанную линию станков, и каждый из них выполняет часть работы: резка ячеек, их пайка в стринги, размещение стрингов, ламинирование модуля, установка рамы и тестирование готовой панели. Выбор оборудования для производства солнечных панелей — это решение о последовательности, а не список покупок.
На бумаге это звучит довольно просто. В реальном производстве каждый процесс влияет на следующий. Небольшая ошибка позиционирования при раскладке может привести к появлению пузыря или дефекта выравнивания после ламинирования. Плохое паяное соединение может выглядеть нормально для человеческого глаза, но проявляться как темная область при EL-контроле.
Вот почему хорошая линия производства солнечных панелей должна работать как единая сбалансированная система, а не как случайный набор машин.
В этом руководстве рассматривается оборудование для производства солнечных панелей на стандартной линии модулей, в порядке работы машин: сортировка ячеек и лазерная резка, стрингеровка, укладка, ламинация, обрамление и финальное тестирование. В каждом разделе объясняется, что делает машина, почему это важно и что проверить перед покупкой. Для ориентировочных цифр бюджета по мощности см. стоимость линии производства солнечных панелей по мощности.
Прежде чем рассматривать оборудование, важно сделать одно различие.
Эта статья о линии производства солнечных модулей— заводе, который закупает готовые солнечные элементы и собирает их в солнечные панели. Производство солнечных элементов из кремниевых пластин — это другой процесс, включающий мокрое химическое оборудование, диффузионные печи, системы PECVD или ALD, трафаретные принтеры, печи обжига и другое специализированное оборудование.
Итак, какие машины используются для производства готовой солнечной панели?
1. Тестер солнечных элементов и сортировочная машина
Тестер ячеек по току соответствует IEC 60904-9:2020: спектральное соответствие в диапазоне 300–1200 нм, облучённость, калиброванная до 100 мВт/см², неравномерность интенсивности света на уровне или ниже 2% и кратковременная нестабильность на уровне или ниже 1% для класса A.
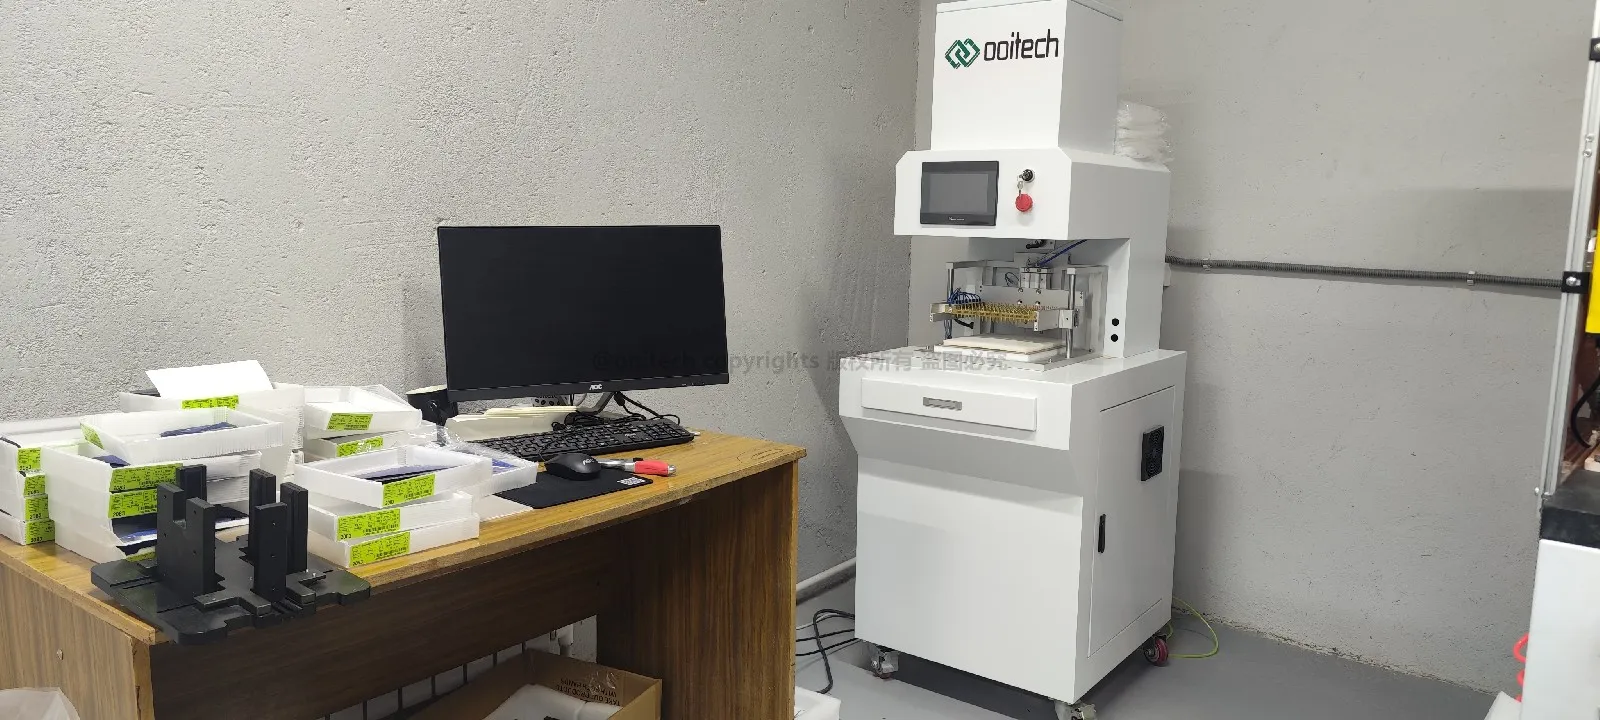
Солнечные элементы из одной производственной партии не всегда электрически идентичны. Их ток, напряжение и максимальная мощность могут незначительно отличаться. Если элементы со значительно разными электрическими характеристиками соединить в одну струну, элемент с наименьшей производительностью может ограничить выход всей струны.
A тестер солнечных элементов измеряет такие параметры, как:
Напряжение холостого хода
Ток короткого замыкания
Максимальная мощность
Эффективность элемента
Характеристики вольт-амперной кривой
Система сортировки затем группирует ячейки со схожими характеристиками.
Некоторые производственные линии также используют автоматический оптический контроль или EL-контроль на уровне ячеек для выявления сколов кромок, скрытых трещин, загрязнений и электрически неактивных зон до того, как ячейки поступят в процесс стрингования.
Это может показаться небольшим шагом, но точная сортировка помогает снизить электрическое рассогласование и улучшает однородность готовых модулей.
2. Лазерный станок для резки солнечных элементов
Показатели, которых следует требовать от поставщика, — точность резки ±0,1 мм или лучше и лазерный источник, подобранный под задачу — около 50 Вт для гравировки и до 300 Вт там, где параллельно работает стадия нагрева.
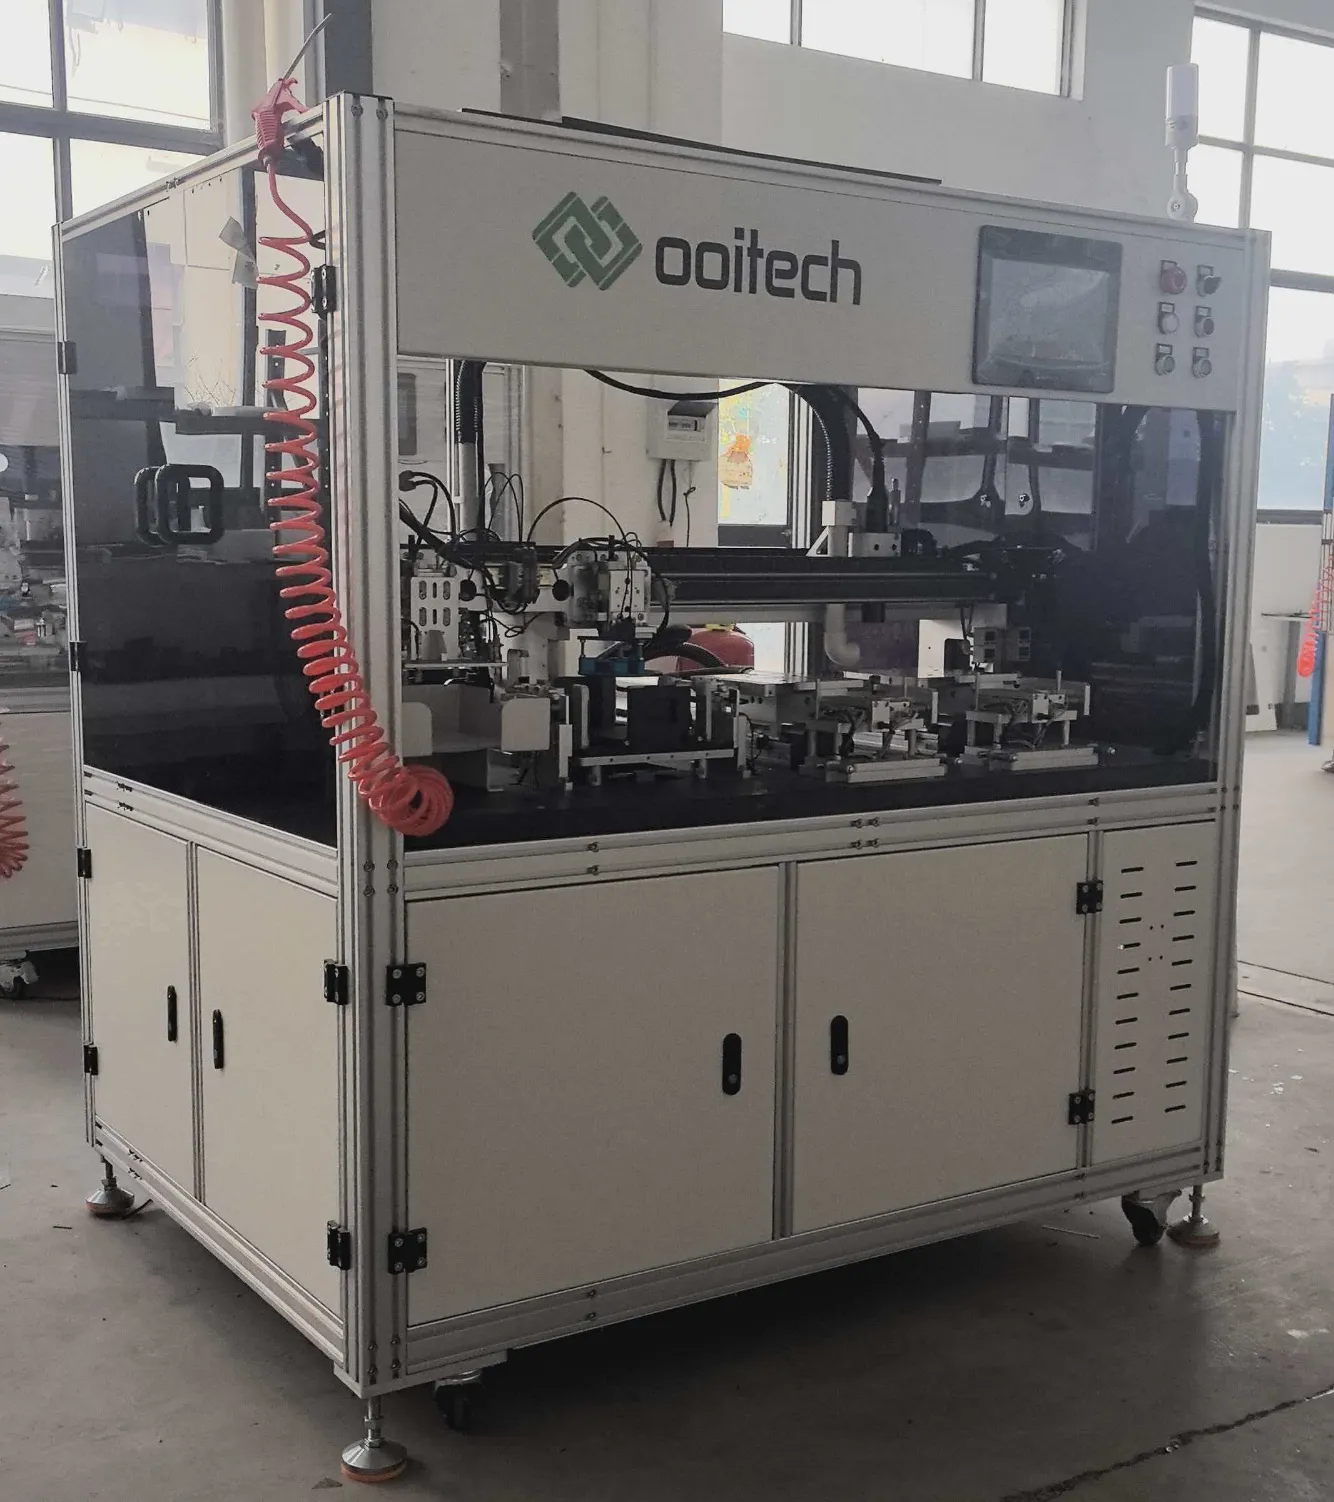
В большинстве современных солнечных модулей используются половинные элементы, разрезаемые на станке для лазерной резки солнечных элементов. В черепичных и других специальных конструкциях модулей могут использоваться ещё меньшие части элементов. В этих случаях полноразмерные солнечные элементы необходимо разделить перед стрингированием.
Лазерный станок для резки солнечных элементов выполняет скрайбирование и разделение элементов с высокой точностью. В зависимости от конструкции модуля он может разрезать элементы на половины, трети или более мелкие части.
Используются два распространенных метода резки:
Обычное лазерное скрайбирование с последующим механическим разделением
Безразрушающая лазерная резка, предназначенная для снижения механических и термических напряжений
Безразрушающая резка становится все более важной по мере того, как элементы становятся тоньше и больше. Микротрещины, возникающие при резке, могут расширяться во время стрингования, ламинирования, транспортировки или длительной эксплуатации на открытом воздухе.
Если завод производит только полноразмерные модули, лазерный станок для резки может не понадобиться. Однако для производства полурезаных и черепичных модулей он является ключевой частью линии.
3. Таббер-стрингер
Стрингеры начального класса работают примерно на 1200 ячеек в час, а высокоскоростные платформы — до 6800; точность позиционирования ±0,15 мм, а бой на ячейках класса A должен быть на уровне или ниже 0,2%. Ширина ленты составляет 0,35–1,2 мм, а форматы ячеек — 156–230 мм на машинах, выпускаемых сегодня.
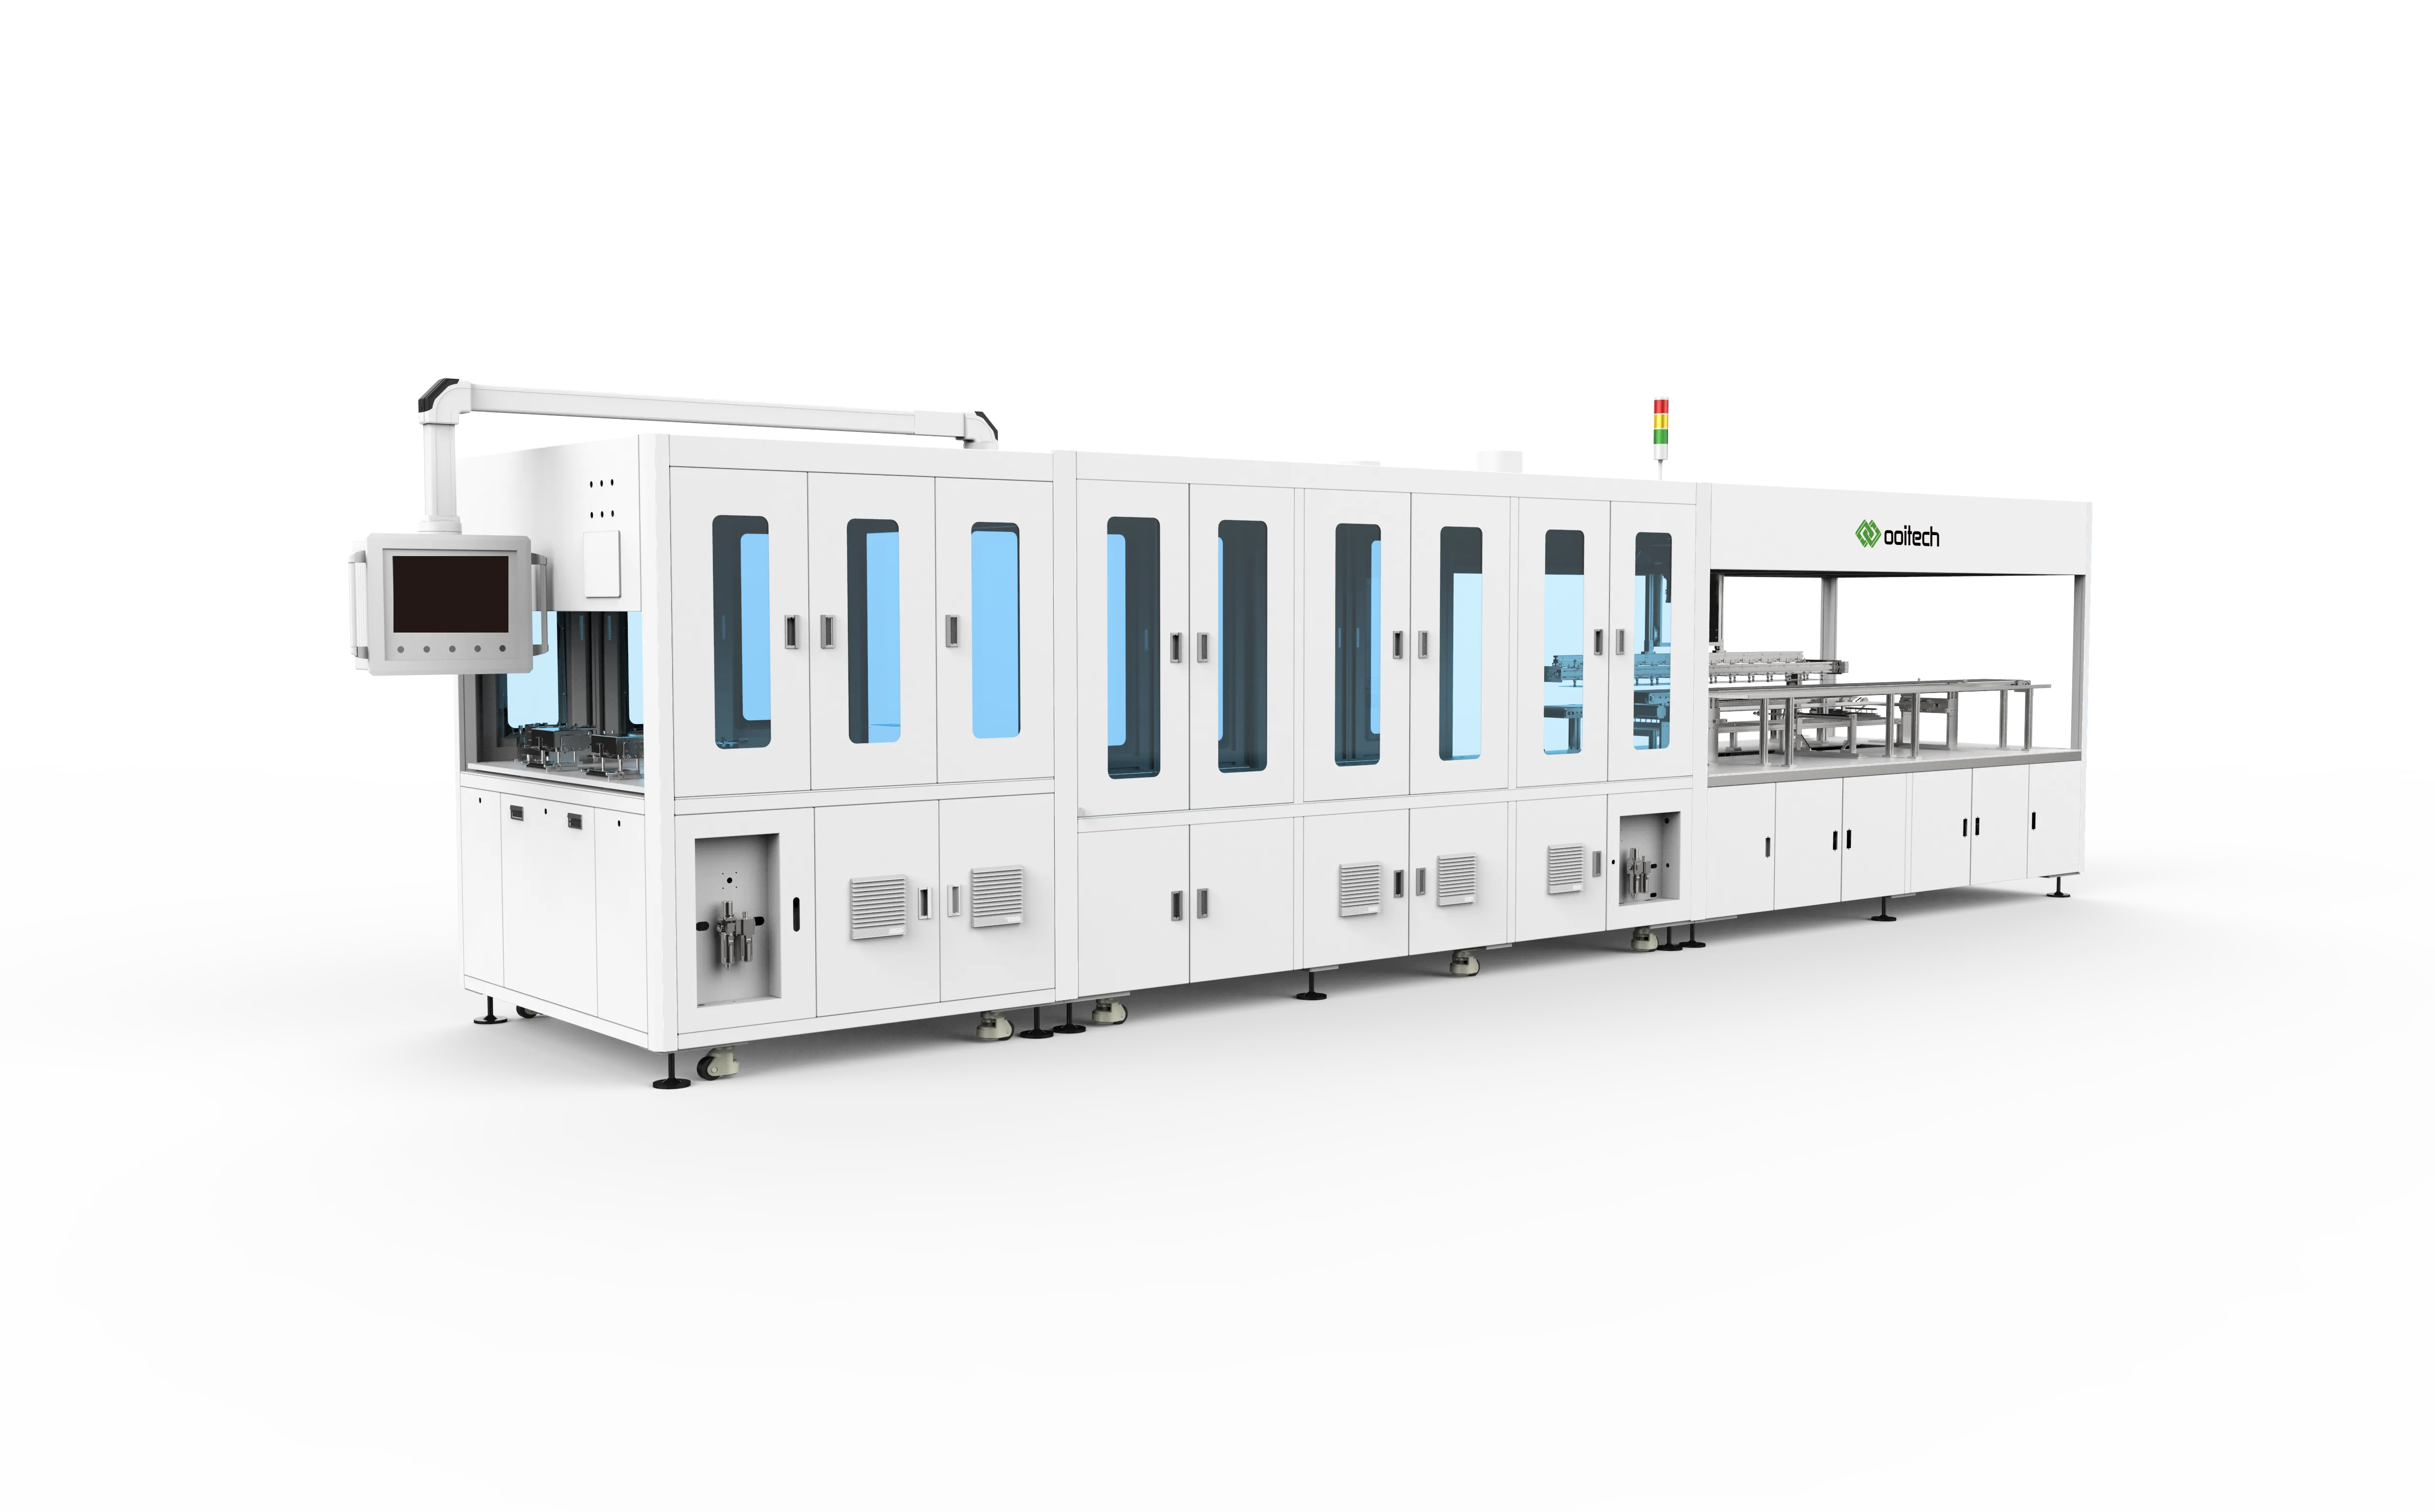
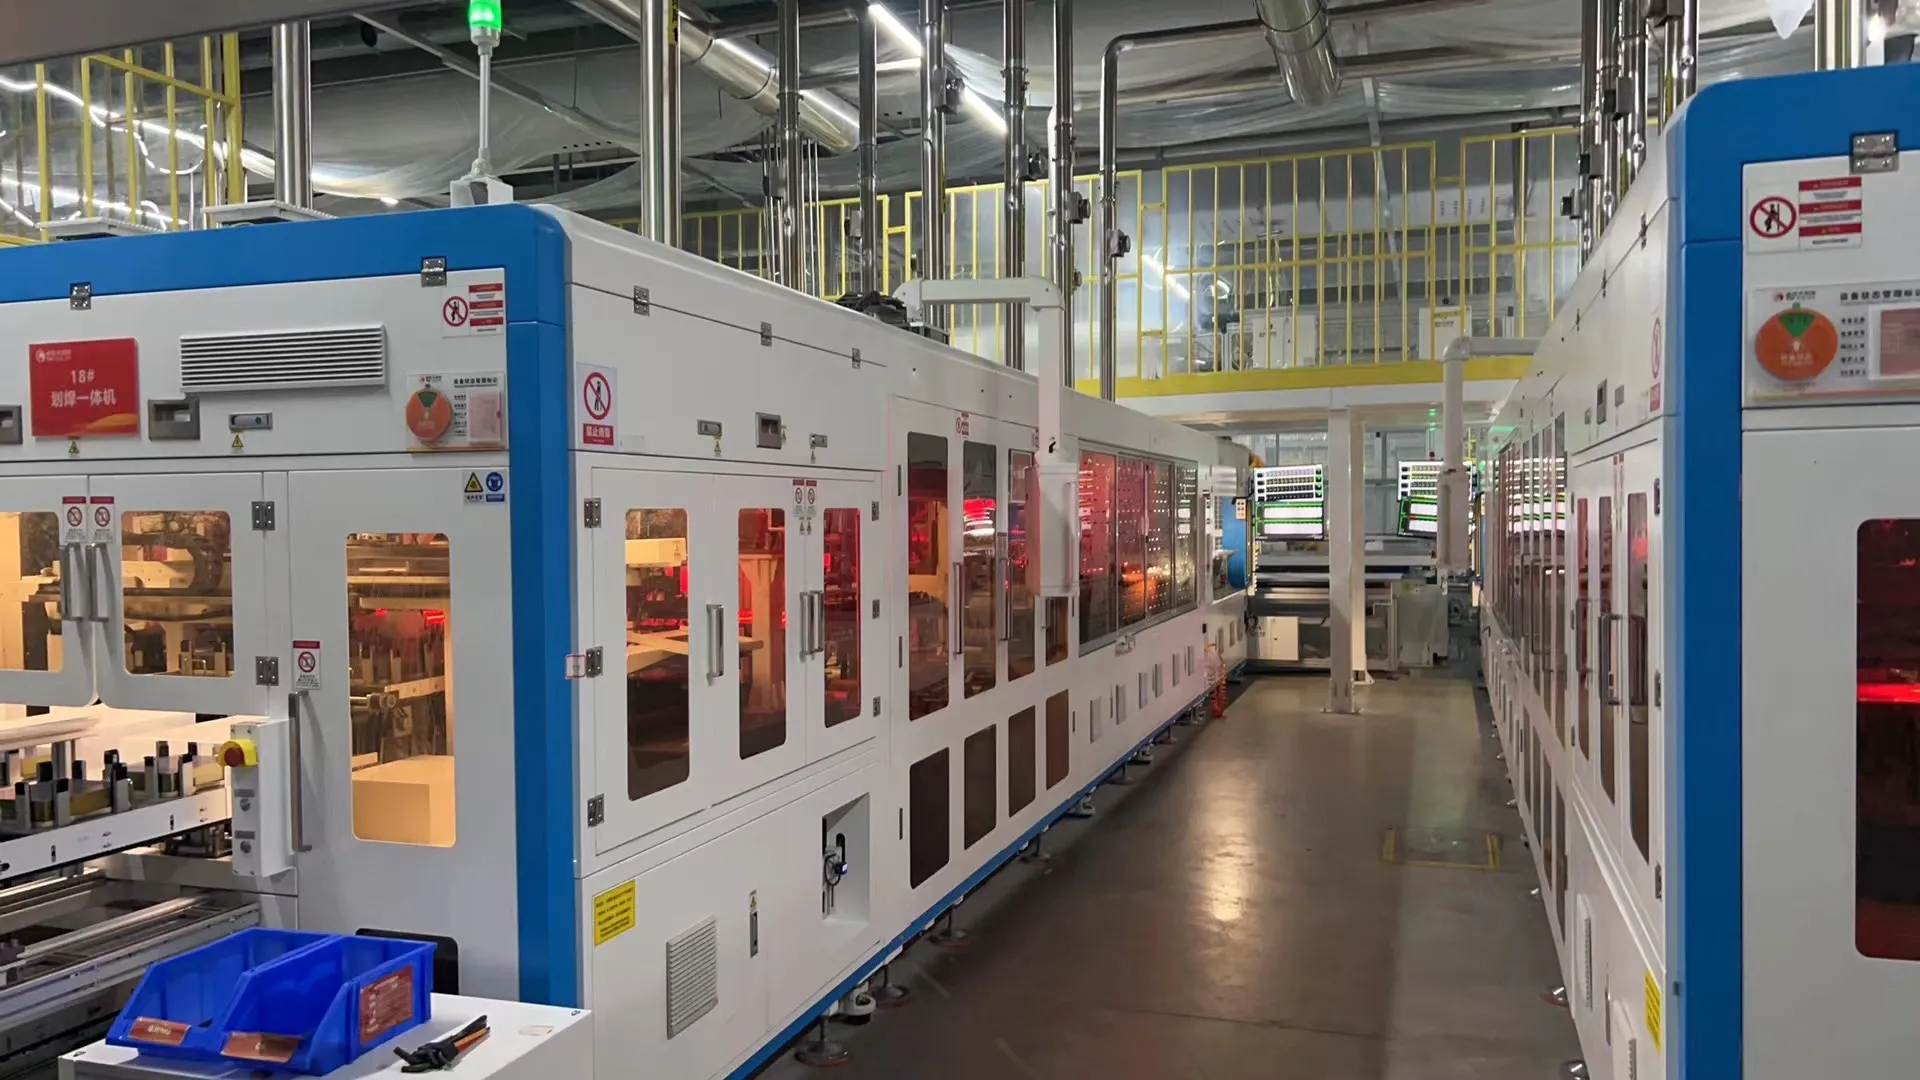
The станок для пайки и стрингирования часто считается сердцем линии производства солнечных панелей.
Его основная задача — припаивать фотоэлектрическую ленту к отдельным элементам и соединять элементы последовательно, образуя цепочки элементов. Современные машины обычно объединяют процессы таббирования и стрингования в один автоматический процесс.
Таббер-стрингер обычно выполняет:
Загрузку и разделение элементов
Позиционирование элементов
Подачу ленты
Нанесение флюса
Пайка
Выравнивание цепочек
Резку и разгрузку цепочек
Контроль с помощью системы машинного зрения
Правильный метод стрингования зависит от технологии элементов.
Ячейки PERC и TOPCon, как правило, можно обрабатывать с помощью обычных стрингеров с несколькими шинами. Ячейки HJT могут требовать пайки при более низкой температуре, поскольку они более чувствительны к нагреву. Ячейки BC, IBC, ABC и HPBC требуют специализированного оборудования для сварки задних контактов, поскольку их положительные и отрицательные контакты расположены на тыльной стороне.
Таким образом, выбор стрингера должен основываться на размере ячейки, конструкции шин, типе ленты, температуре пайки и структуре модуля, а не только на заявленном показателе ячеек в час.
4. Встроенный EL-контроль стринг
Встроенный EL на стринге выбирают по разрешению, а не только по количеству камер: примерно 0,5 мм на пиксель — это то, что делает видимыми тонкие микрострещины, а сдвоенные камеры на 4,6 мегапикселя типичны для текущего поколения.

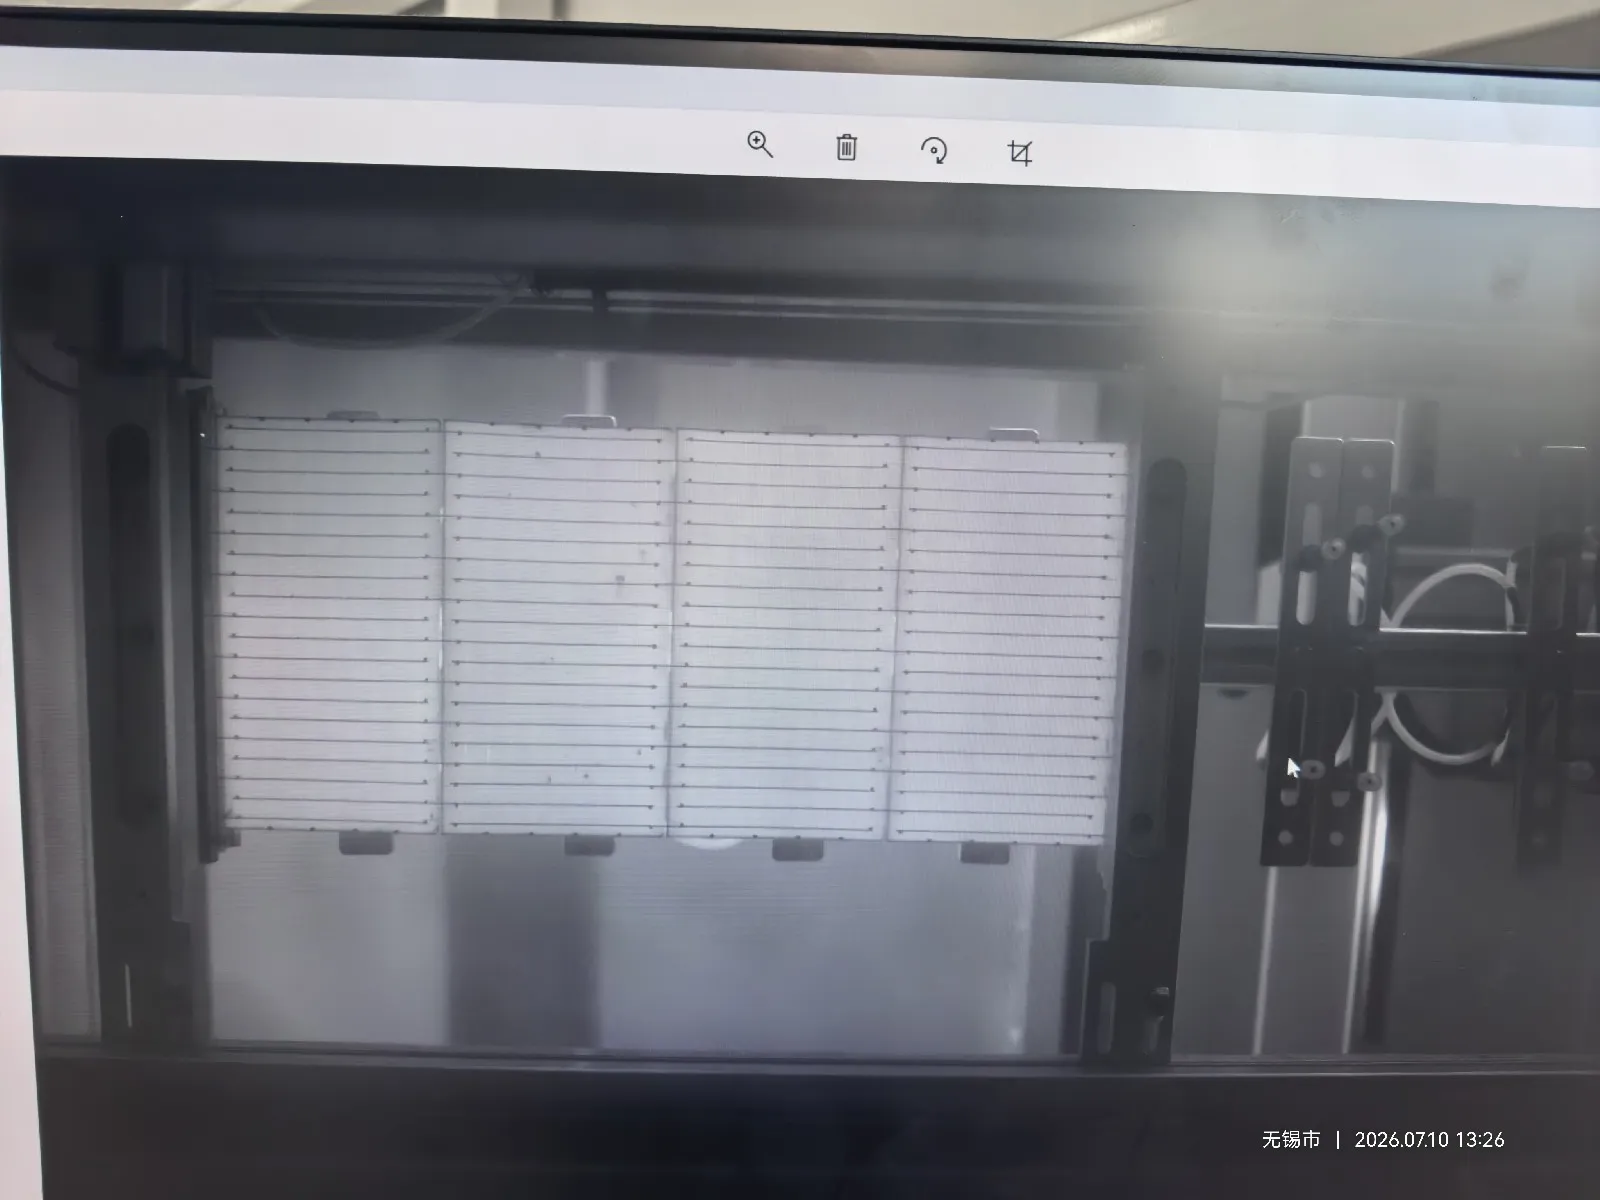
EL-инспекция стрингов с использованием тестера EL на уровне стрингов, как правило, является опциональной функцией, встроенной в станок для пайки и стрингирования, а не полностью отдельной машиной.
На практике большинство производителей выбирают эту опцию, особенно при производстве модулей с ячейками TOPCon, HJT или BC. При этих технологиях ячеек слабые паяные соединения, скрытые трещины и электрически неактивные области могут быть трудно выявить при обычном визуальном контроле.
Встроенный EL-контроль проверяет стринг сразу после пайки. К соединенным ячейкам подается ток, и инфракрасная камера фиксирует изображение электролюминесценции. Трещины, разъединенные участки и плохие электрические соединения выглядят как аномальные темные области.
Это позволяет удалять дефектные стринги до укладки и ламинирования, когда ремонт или замена еще относительно просты.
Автономный EL-тестер стринг может по-прежнему использоваться для выборочного контроля, повторной проверки или лабораторного анализа, но он обычно не требуется как отдельная производственная станция, если стрингер уже включает встроенный EL-контроль.
5. Оборудование для загрузки и контроля солнечного стекла
Стекло, с которым она работает, обычно имеет толщину 2,0, 2,5 или 3,2 мм, с светопропусканием выше 91,5% и 93,5–94,5% при нанесении антиотражающего покрытия.
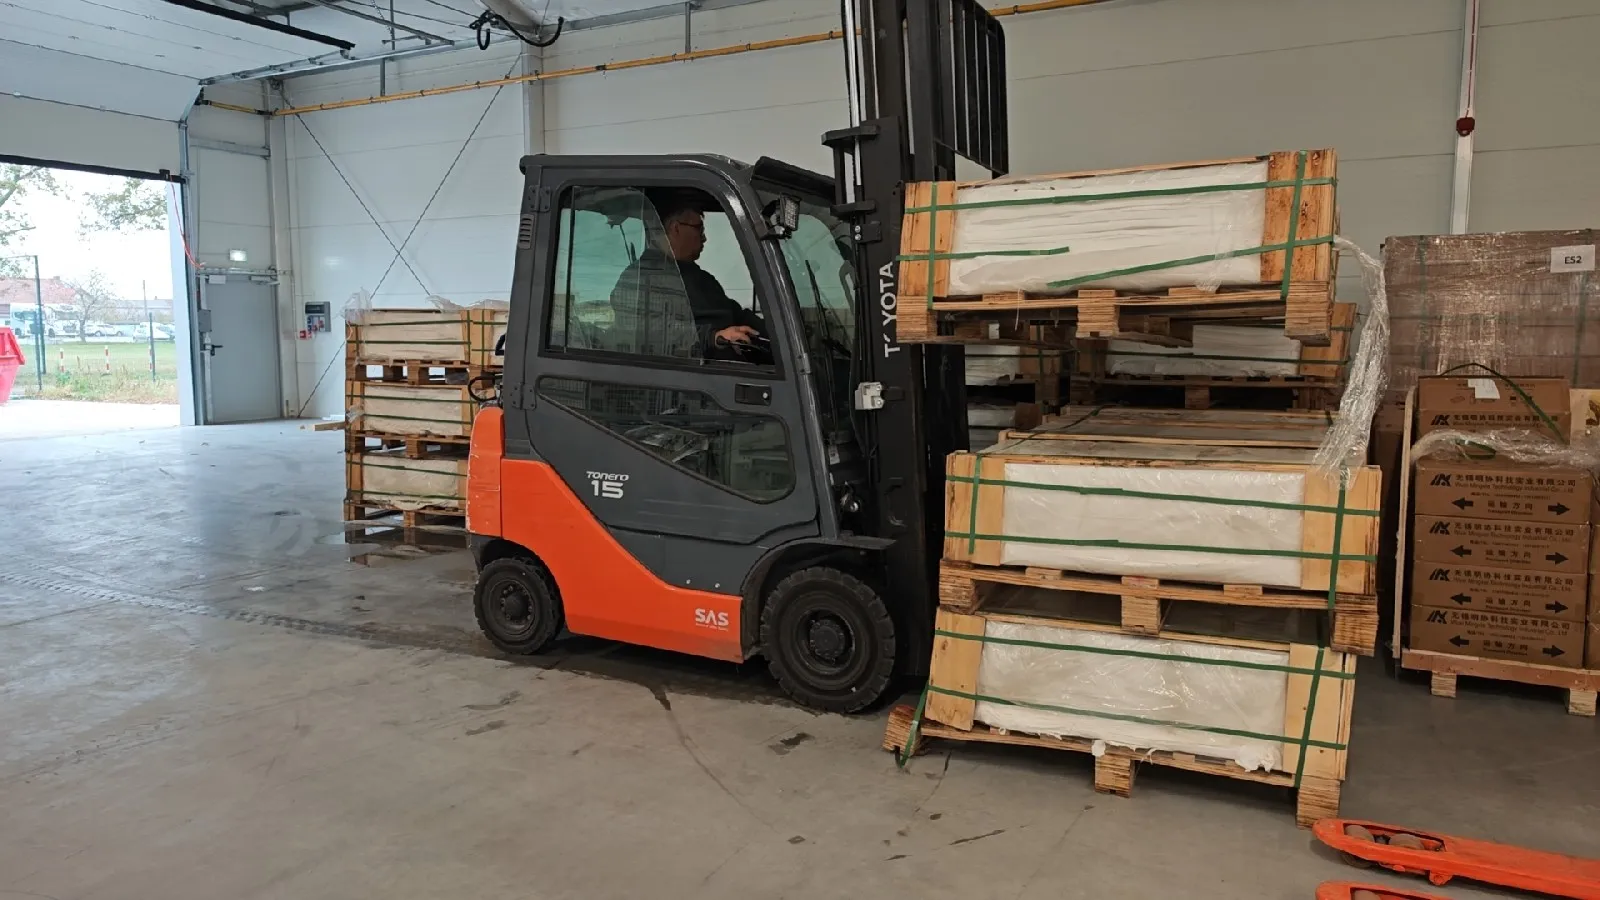
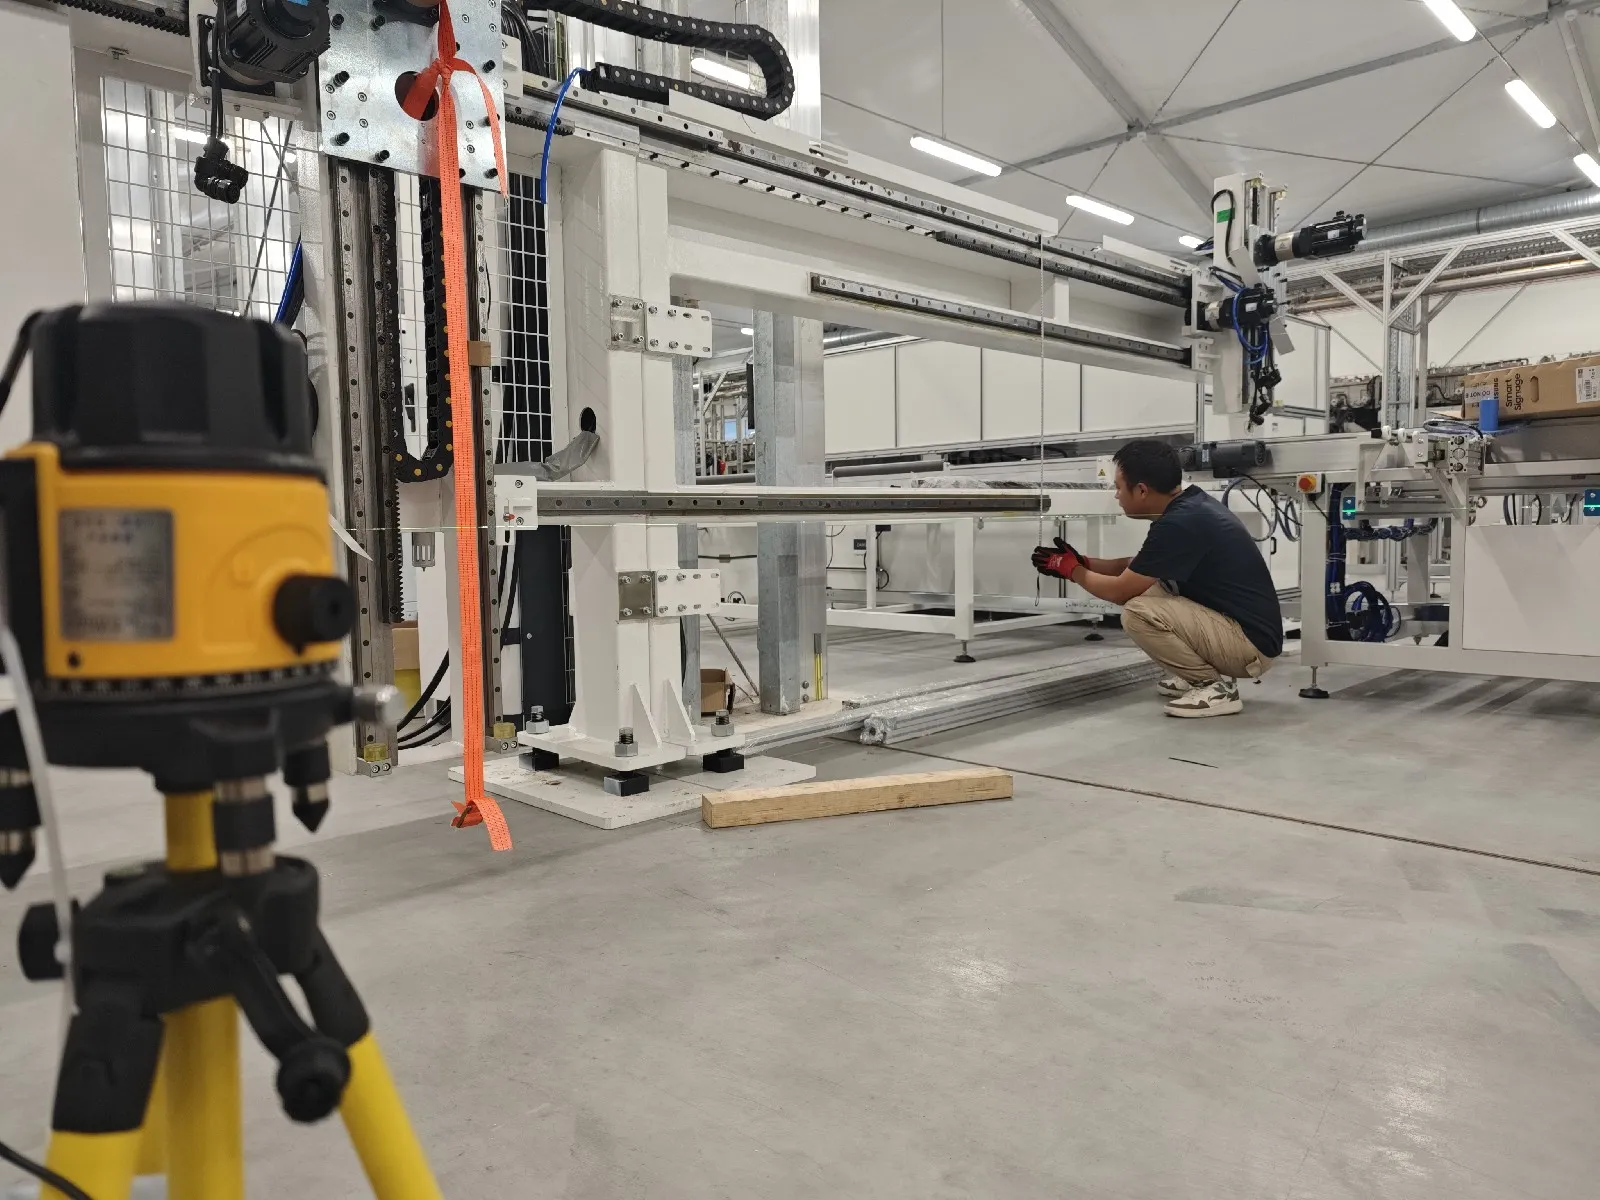
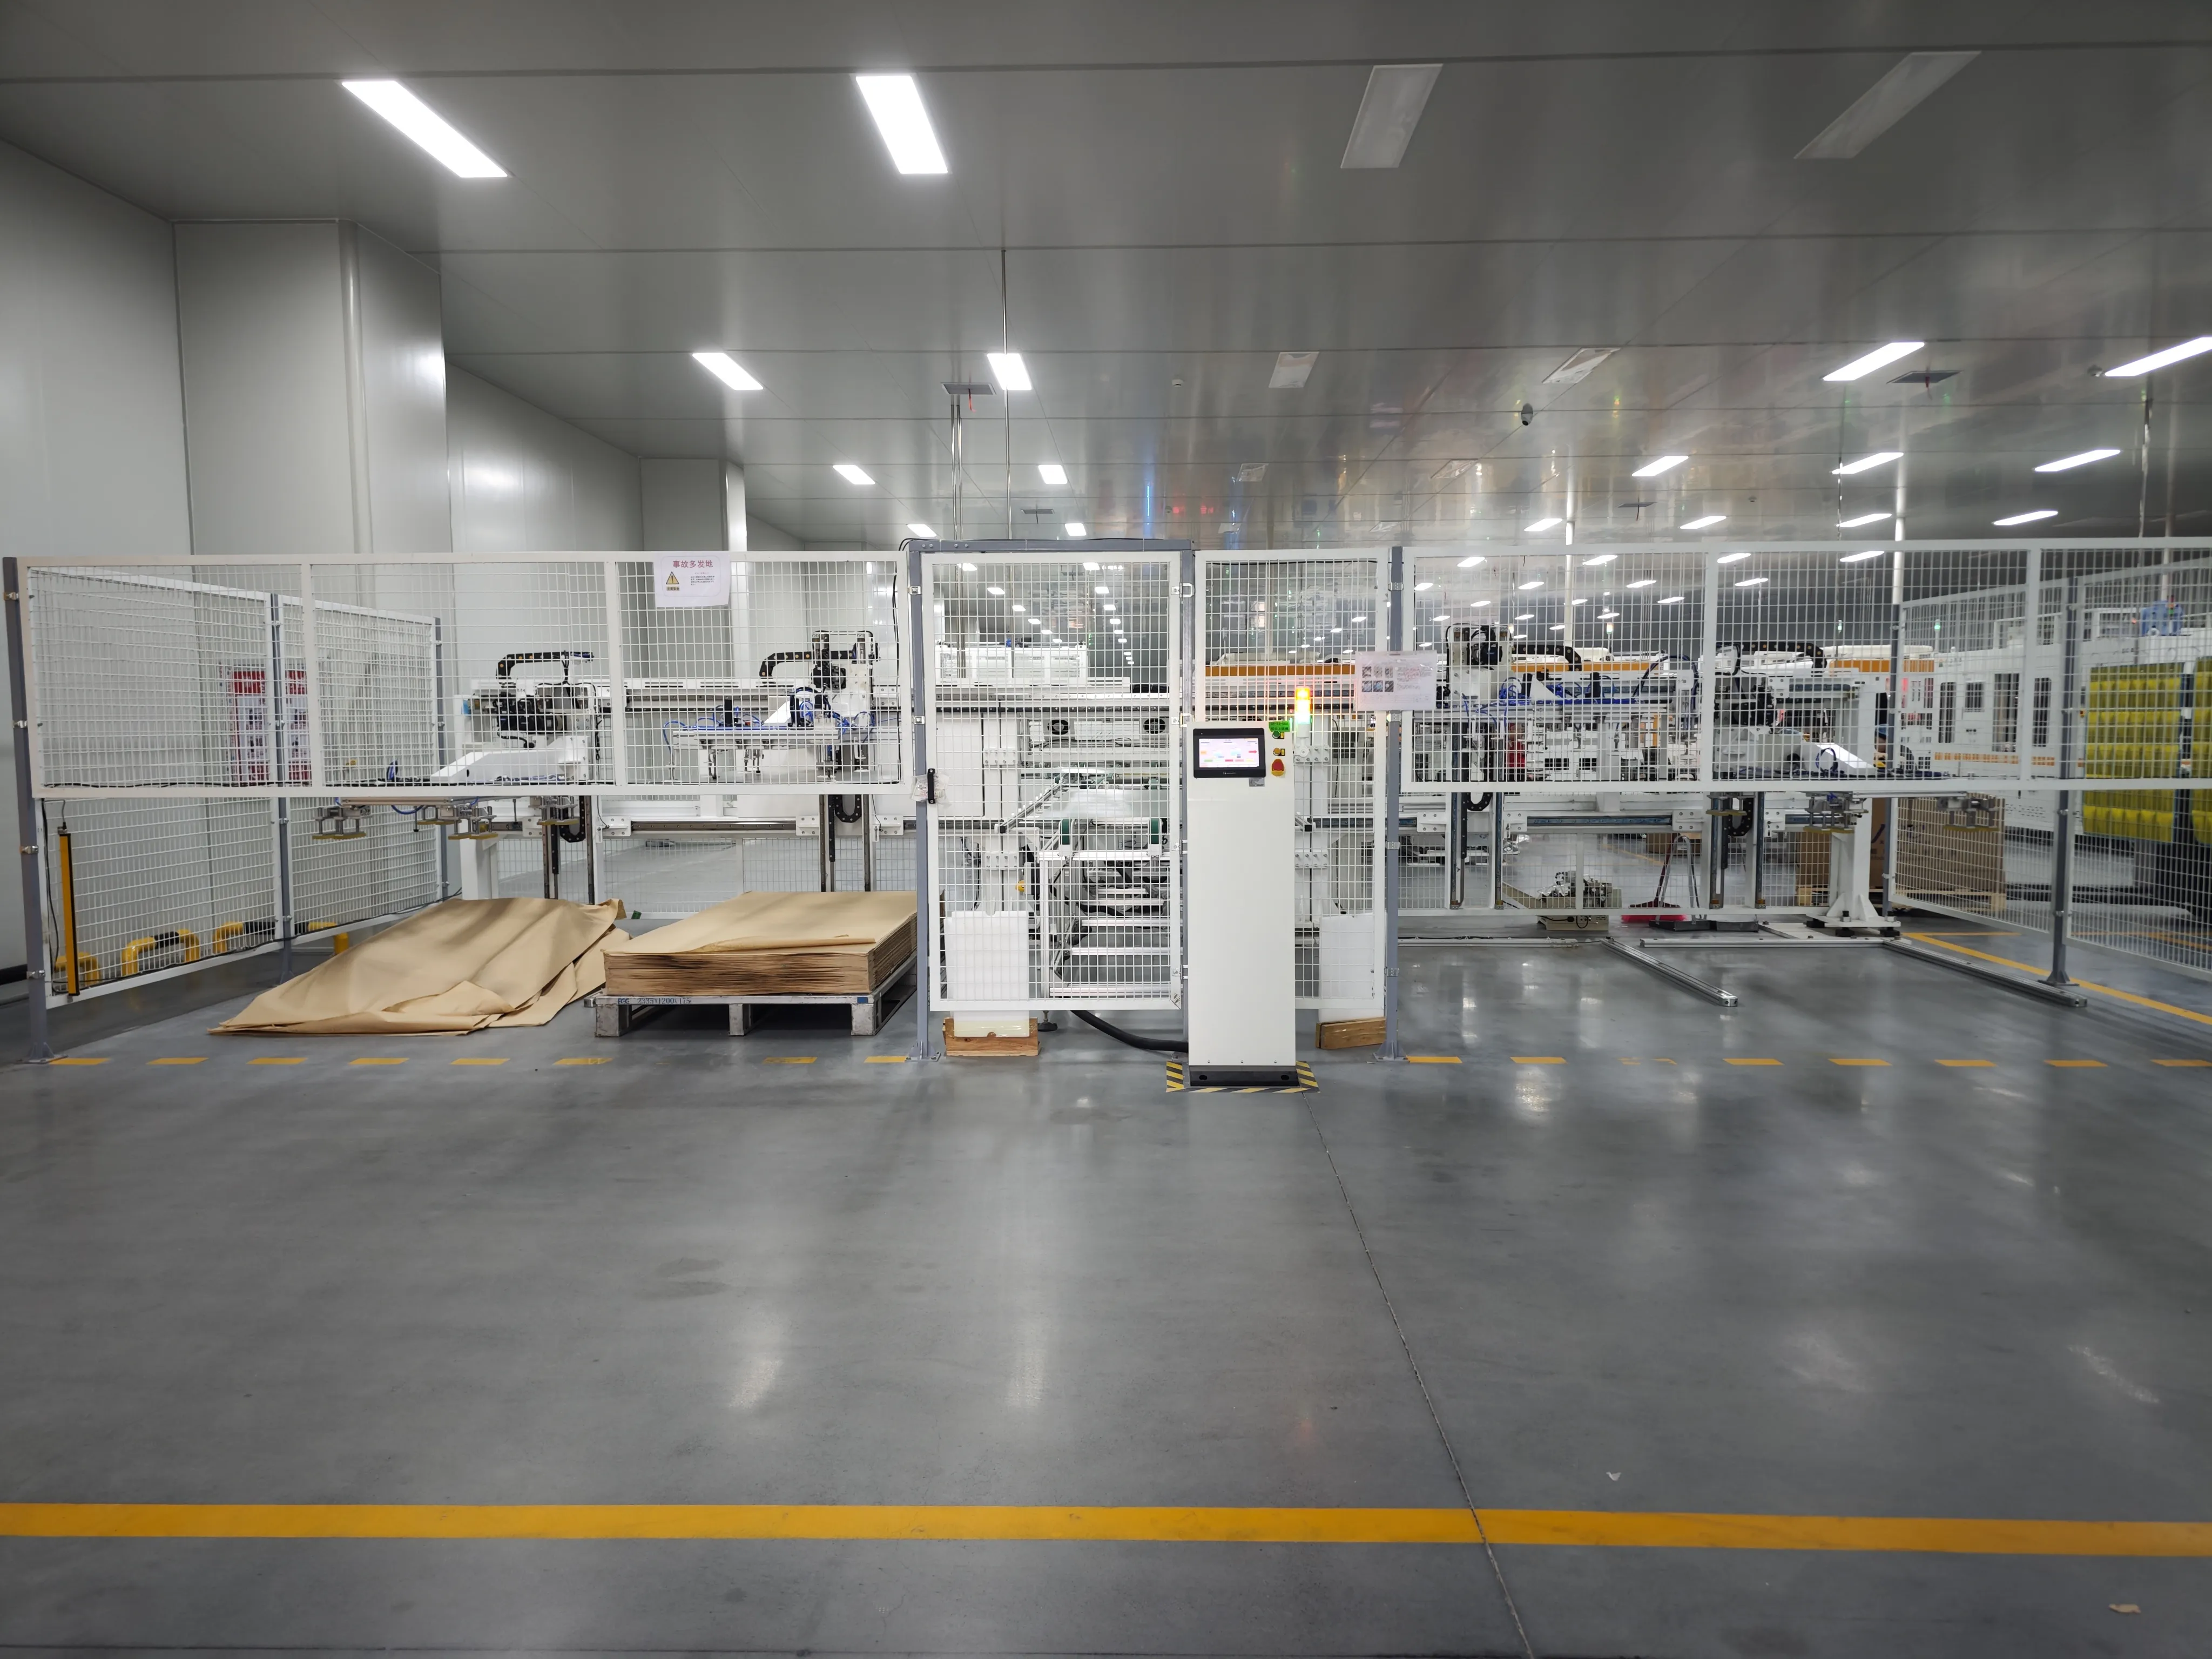
Солнечное стекло, поставляемое на современные заводы по производству модулей, обычно моется и подготавливается производителем стекла. По этой причине отдельная машина для мойки стекла, как правило, не требуется в стандартной линии по производству солнечных панелей.
Автоматический загрузчик стекла помещает подготовленное стекло на конвейер. Перед укладкой EVA или POE стекло проверяется на:
Пыль и загрязнение поверхности
Царапины
Повреждение кромок
Сколы стекла
Дефекты покрытия
Неверные размеры
Фронтальное стекло является основой модульного стека, поэтому его положение должно оставаться стабильным во время последующих процессов укладки материалов и ячеек.
6. Машины для резки и укладки EVA, POE и задней пленки
Материалы несут свои собственные показатели до того, как это делает машина: инкапсулянт EVA с содержанием геля 75–85% после отверждения и прочностью отслаивания выше 80 Н/см к стеклу, нарезанный и уложенный по чертежу модуля.
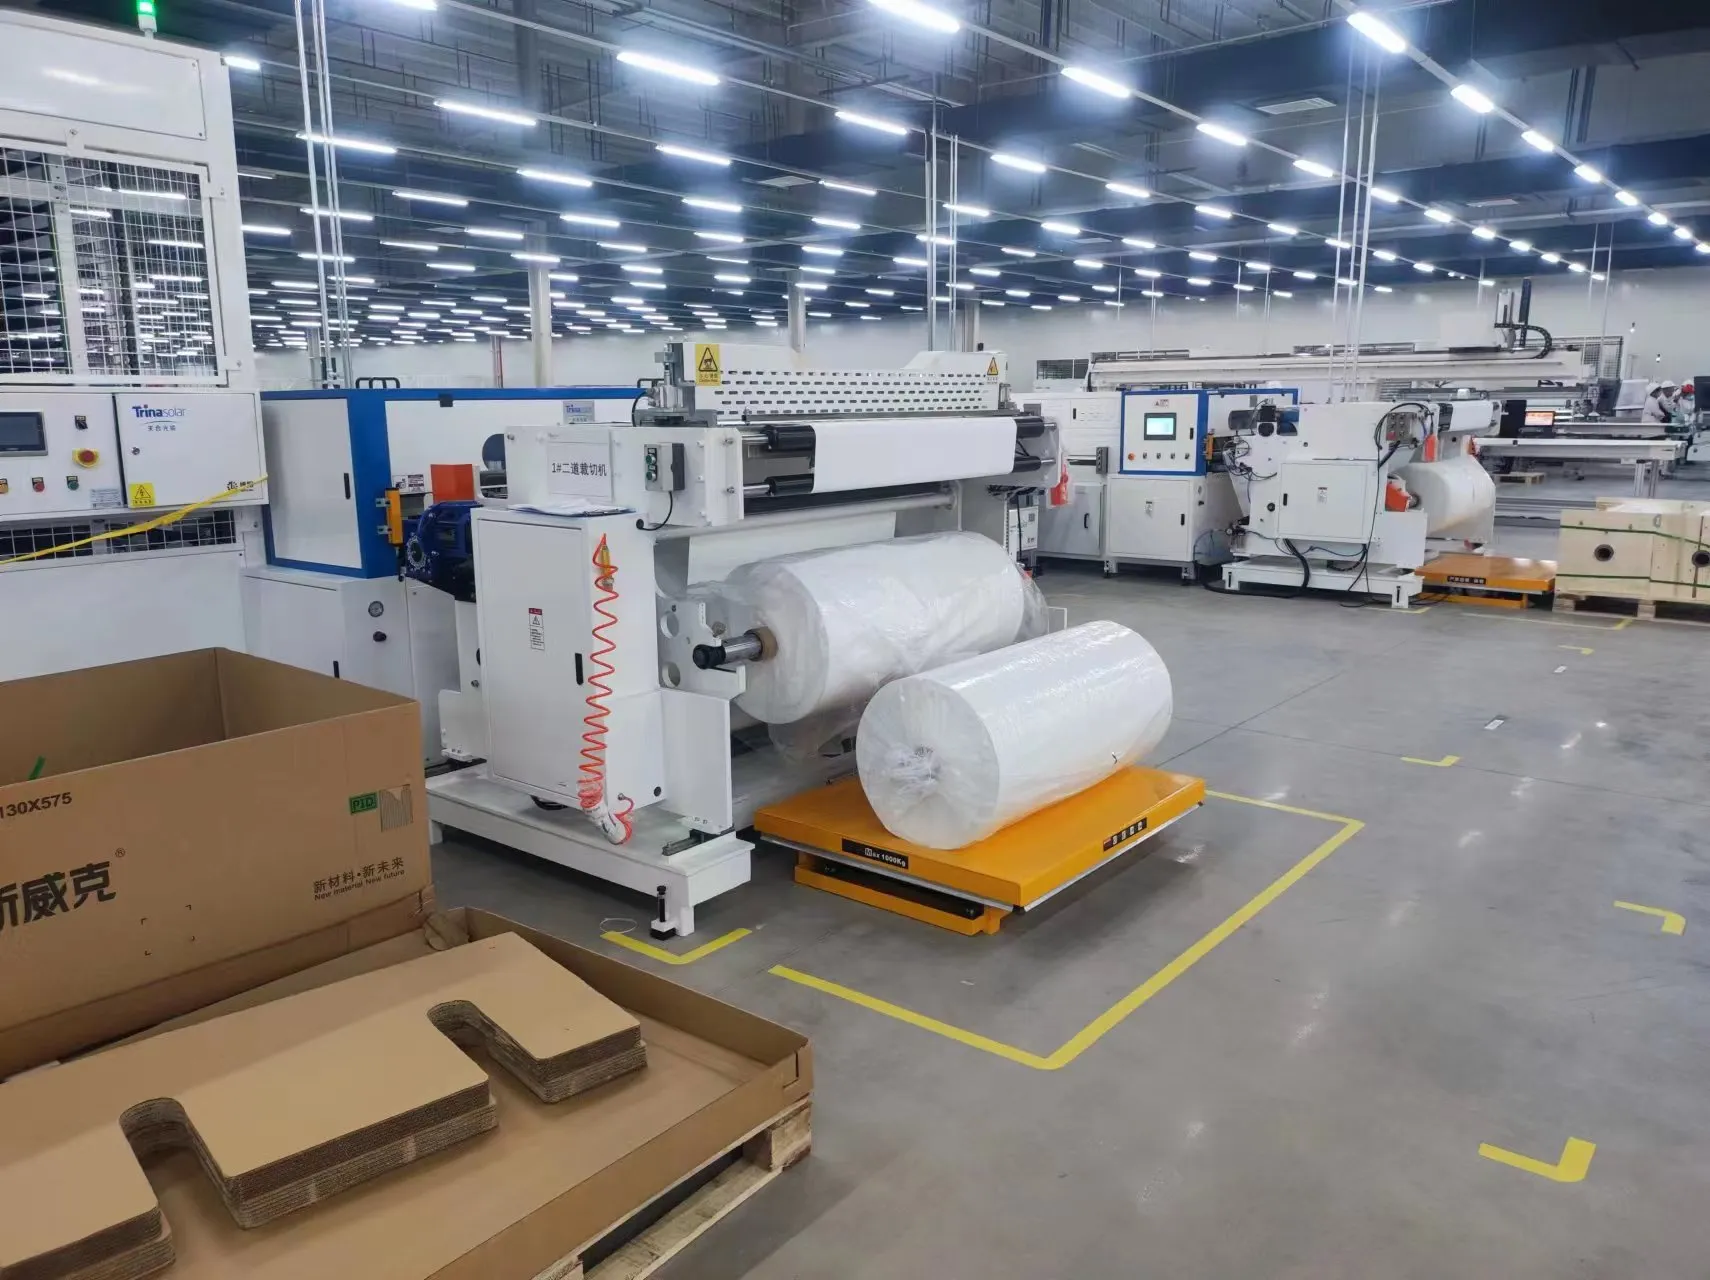
Перед укладкой инкапсулянт и материалы заднего слоя необходимо разрезать до правильных размеров модуля на станке для резки EVA и заднего листа.
Автоматическая машина для резки и укладки может подготовить такие материалы, как:
Пленка EVA
Пленка POE
TPT или другие задние пленки
Изоляционные полосы
Материалы для изоляции шин
После резки машина автоматически укладывает герметик на стекло.
Для модулей стекло-стекло полимерная задняя пленка заменяется вторым листом стекла. Поэтому компоновка линии, ламинатор и оборудование для обработки должны быть рассчитаны на дополнительный вес и другую структуру модуля.
Небольшие фабрики могут резать EVA и задние пленки вручную. Автоматическая резка и укладка становятся более ценными по мере увеличения производственной мощности, поскольку они улучшают точность размеров и снижают отходы материалов.
7. Автоматическая машина для укладки
Укладка задаётся временем цикла 48 секунд или менее на модуль, точностью выравнивания стекла ±0,1 мм и рабочим диапазоном, охватывающим стекло с длинной стороной от 1600 до 2600 мм.
The автоматическая машина для укладки берёт готовые стринги элементов и размещает их на стекле и инкапсулянте.
Это точный процесс. Расстояние между цепочками, выравнивание ячеек и расстояние между ячейками и краями стекла должны оставаться в пределах заданных допусков.
Плохое выравнивание легко заметить на готовой панели, но внешний вид — не единственная проблема. Неправильное положение цепочек также может повлиять на герметизацию, уплотнение краев и долгосрочную надежность модуля.
Автоматическая машина для укладки обычно использует:
Промышленные роботы или портальные системы
Вакуумные захваты
Камеры технического зрения
Автоматическая коррекция положения
Контроль расстояния между цепочками
Определение положения стекла
Некоторые производственные линии используют отдельную машину для укладки. Другие объединяют позиционирование цепочек, укладку и соединение шин в одном интегрированном блоке.
8. Шинировочная машина
Автоматическая машина для шин работает с циклом 17–18 секунд и поддерживает коэффициент использования выше 99%, и она должна охватывать от 5 до 30 шин, поскольку компоновки с множеством шин множатся.
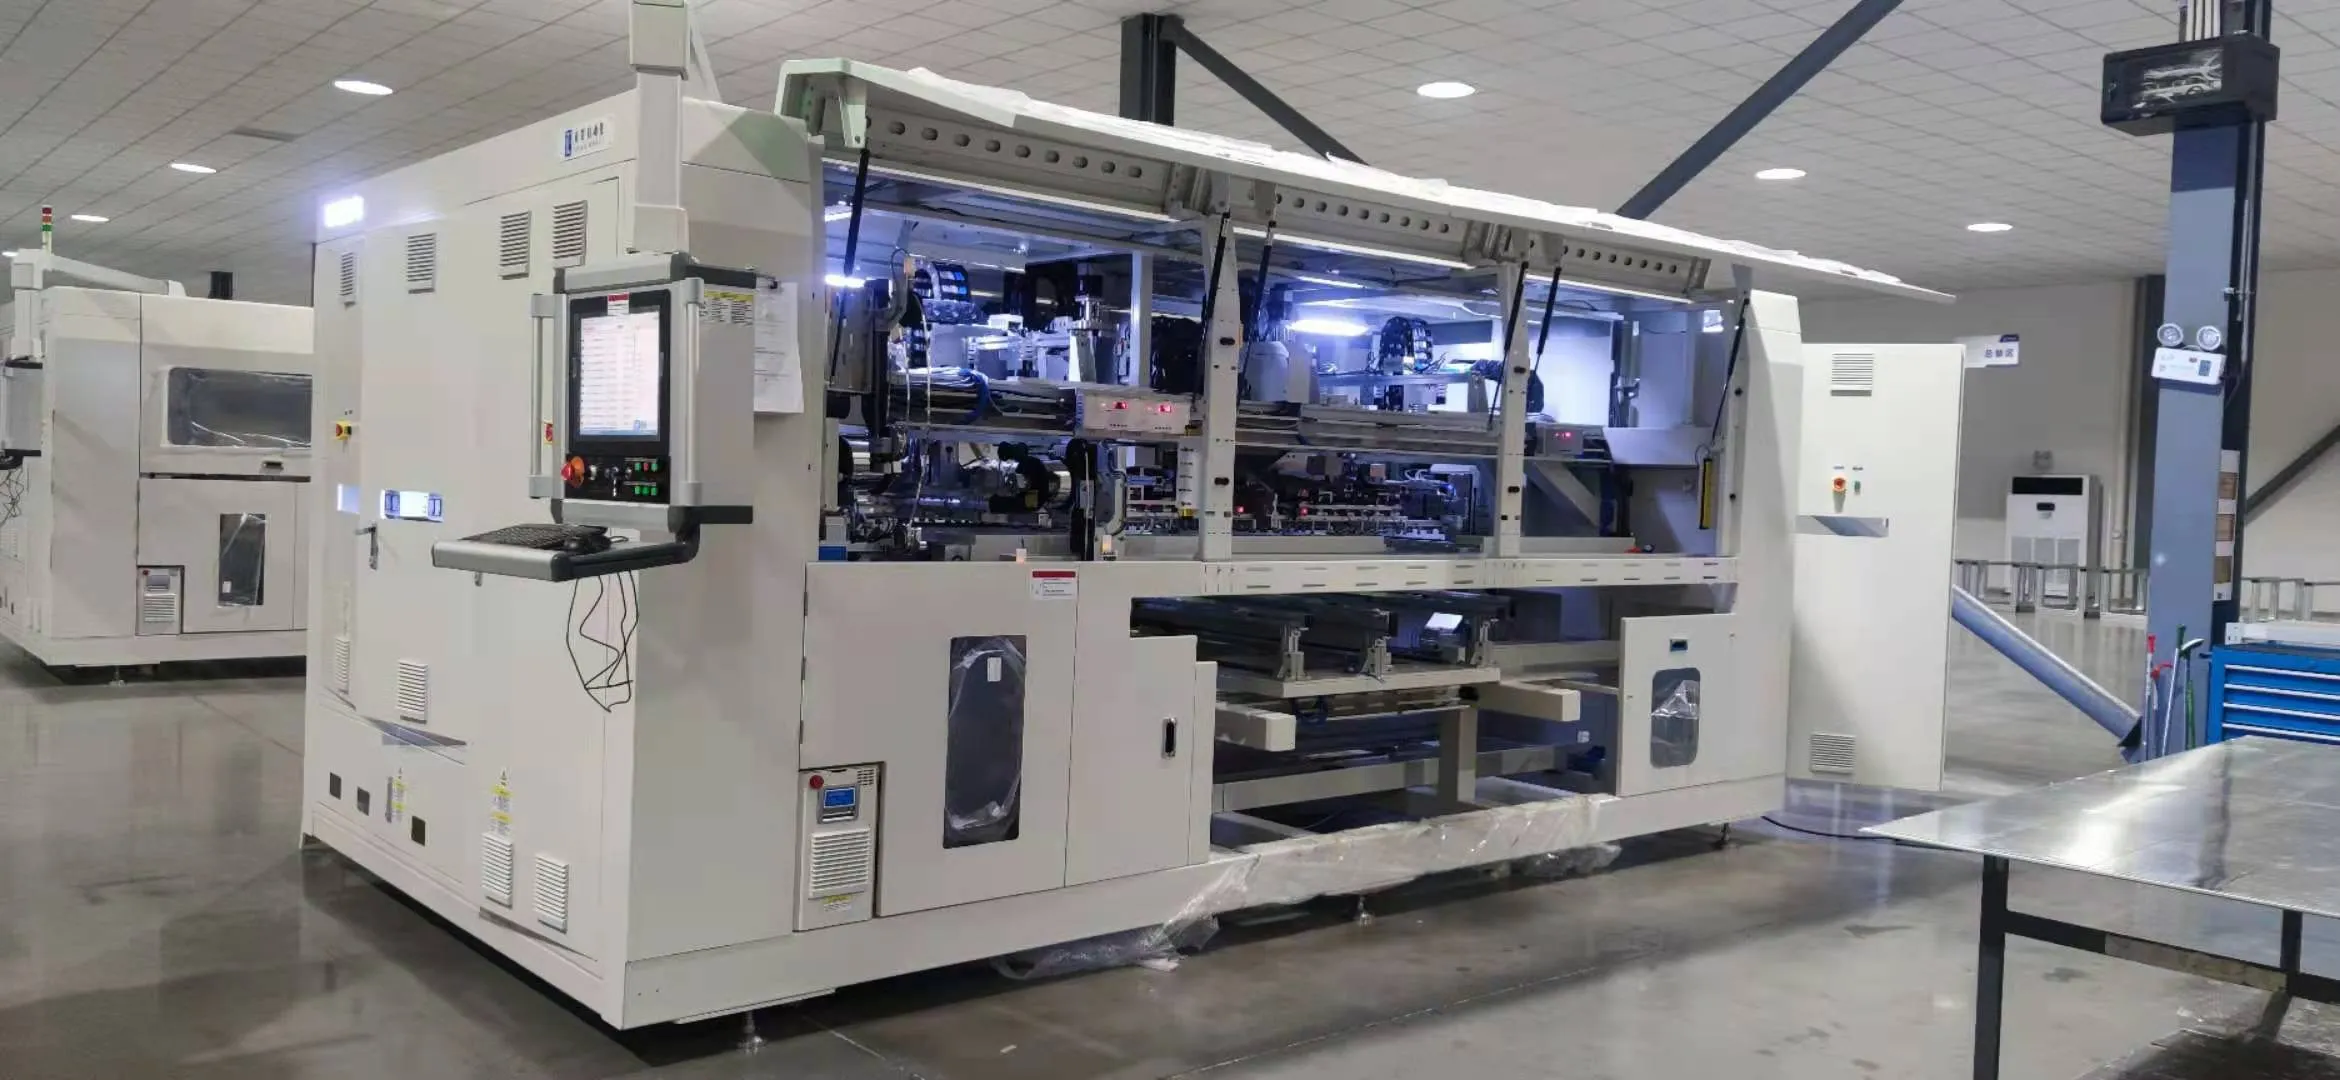
После размещения стрингов их необходимо электрически соединить шинной лентой, обычно на автоматической машине для ошиновки.
Автоматическая шинировочная машина сваривает или спаивает выводы струн в соответствии с электрической схемой модуля. Она также может автоматически изгибать, резать и позиционировать шинные ленты.
Модули с половинчатыми ячейками требуют особого внимания, поскольку их верхняя и нижняя секции ячеек обычно соединены параллельно. Точка вывода обычно расположена вблизи середины панели, а не в верхней части.
Процесс шинирования должен контролировать:
Положение шины
Температуру сварки или пайки
Прочность соединения
Форму ленты
Расстояние между струнами
Положение выводной ленты
Слабое шинировочное соединение может привести к потере мощности, чрезмерному локальному нагреву или полному отказу цепи.
На небольшой полуавтоматической линии шинирование может выполняться вручную с помощью паяльных инструментов и шаблонов для позиционирования. На заводах с более высокой производительностью обычно используются автоматические шинировочные машины для лучшей стабильности и пропускной способности.
9. Тестер EL перед ламинированием и визуальный контроль
EL перед ламинированием выбирают по разрешению изображения — 4928 × 3264 пикселя на текущем тестере — и по рабочей области, достаточно большой для самого крупного модуля, который линия намерена выпускать.
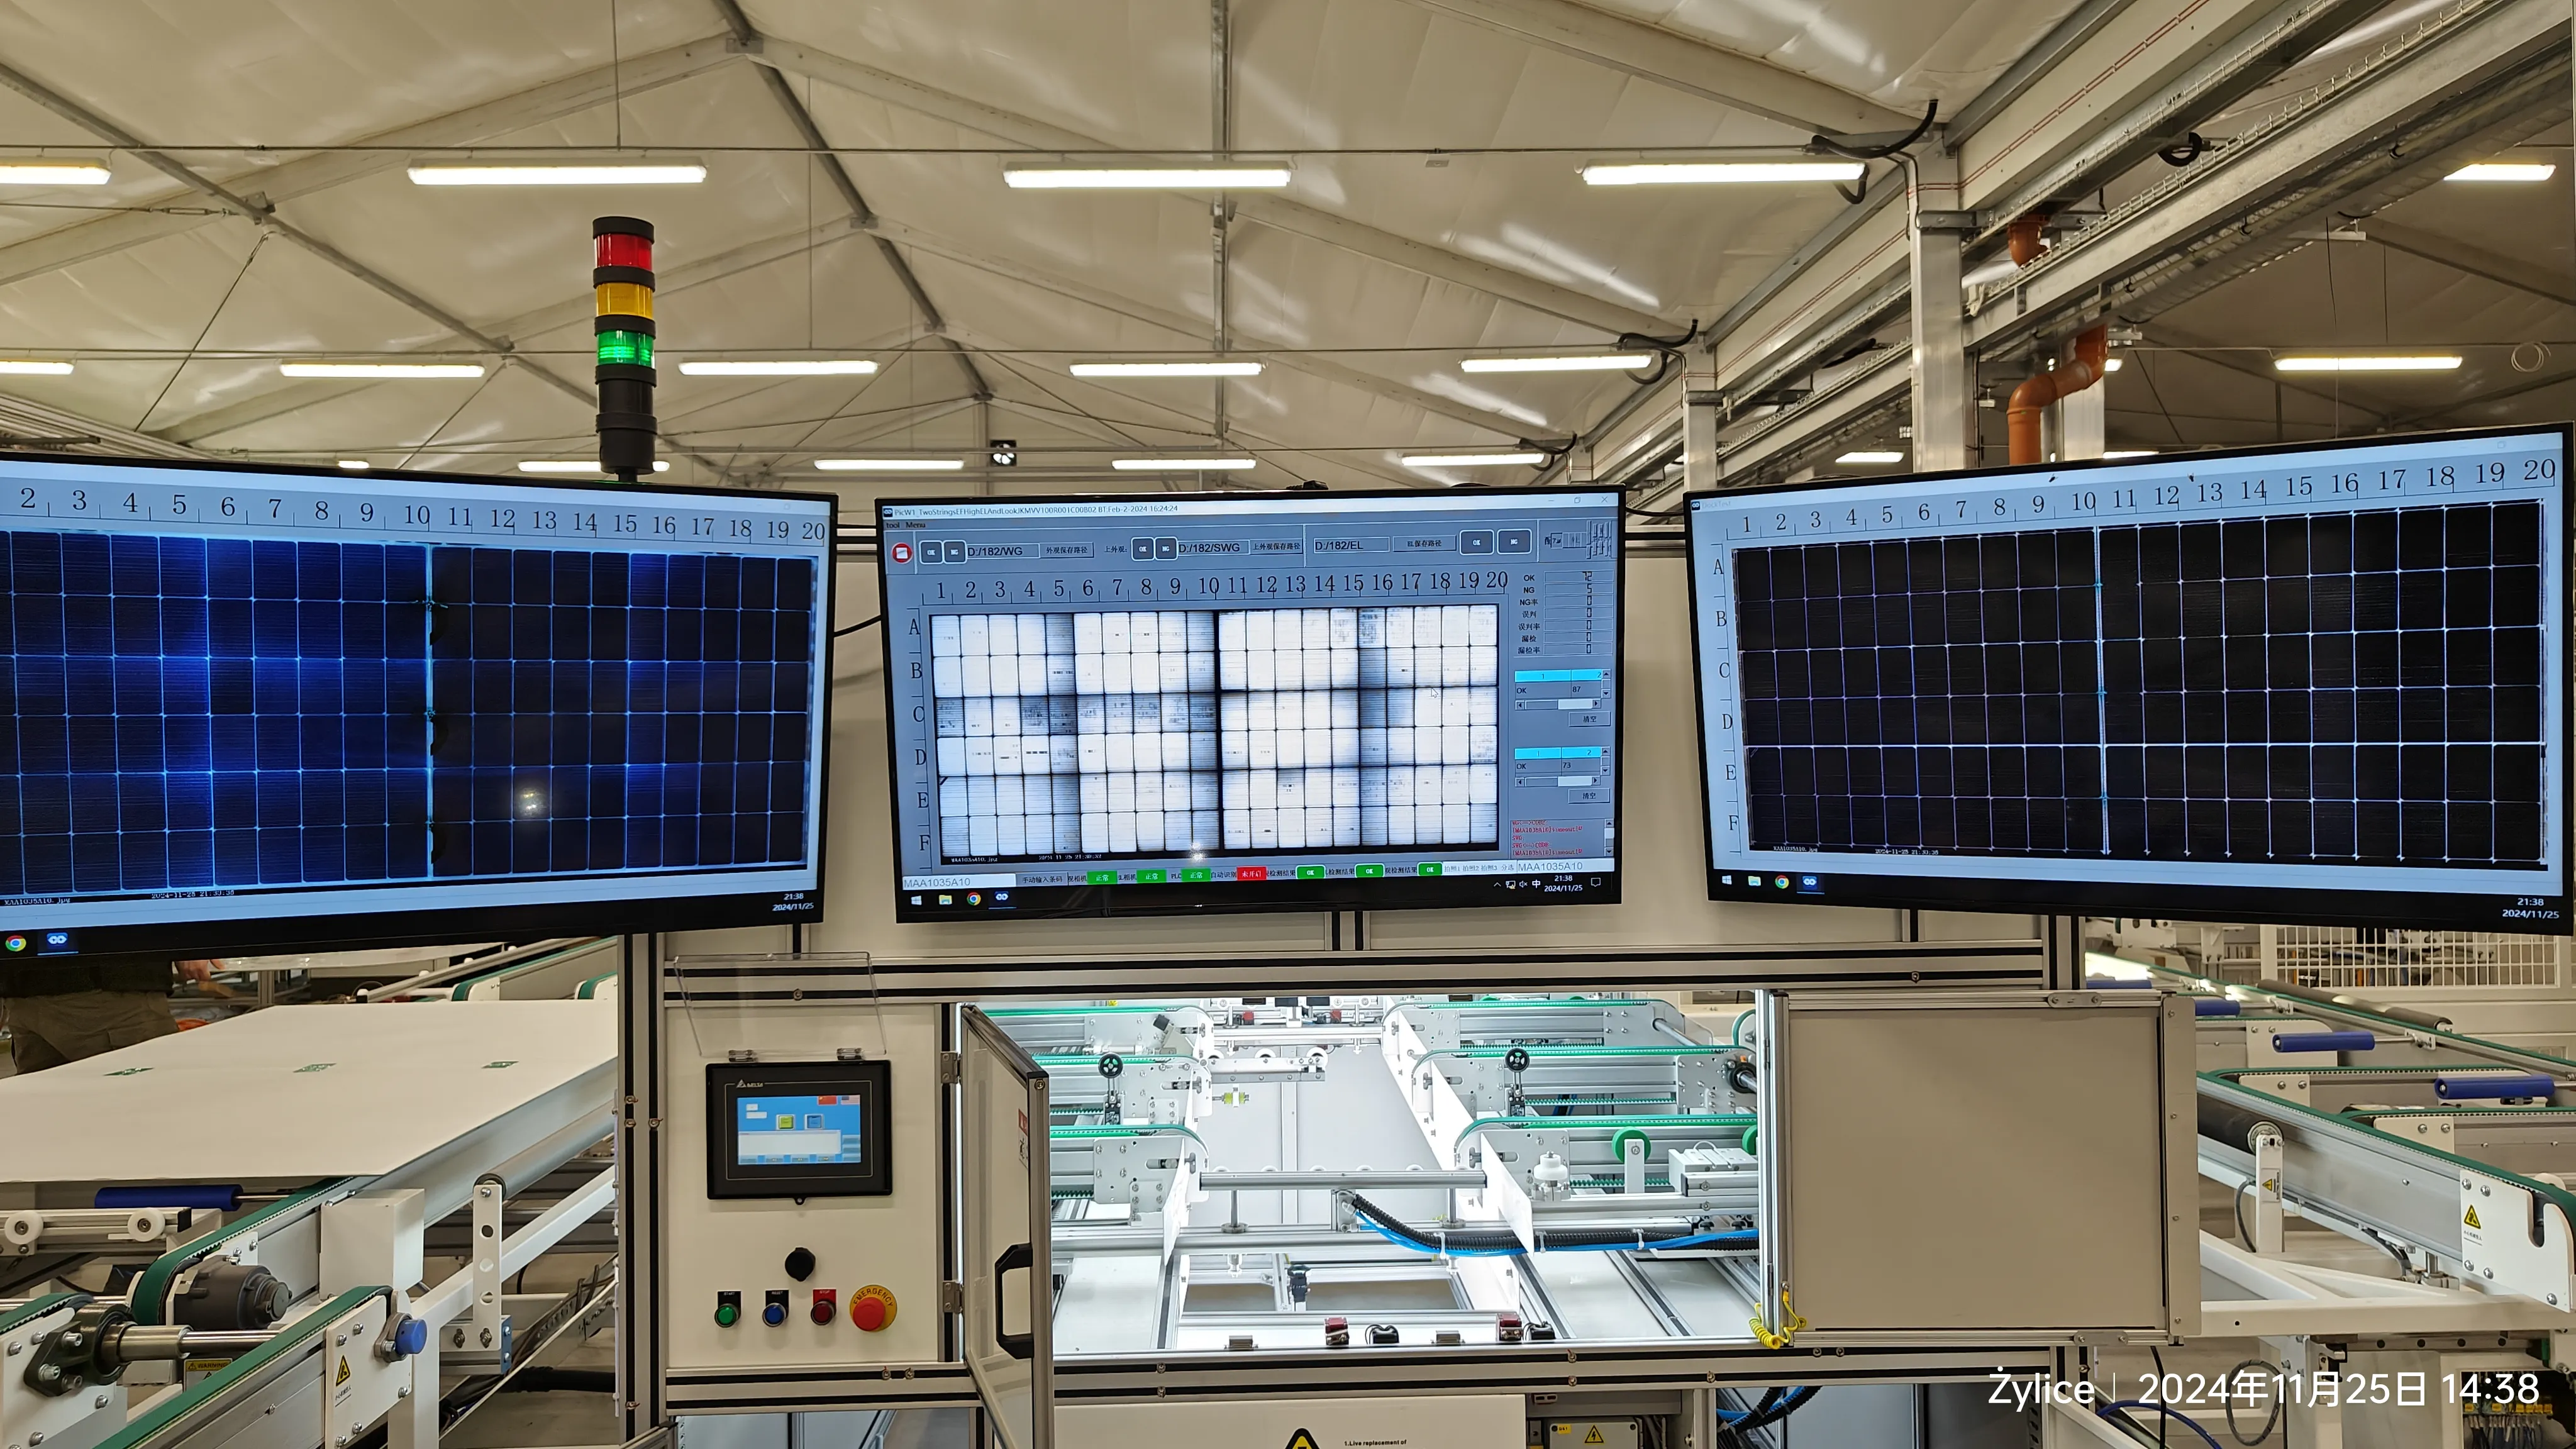
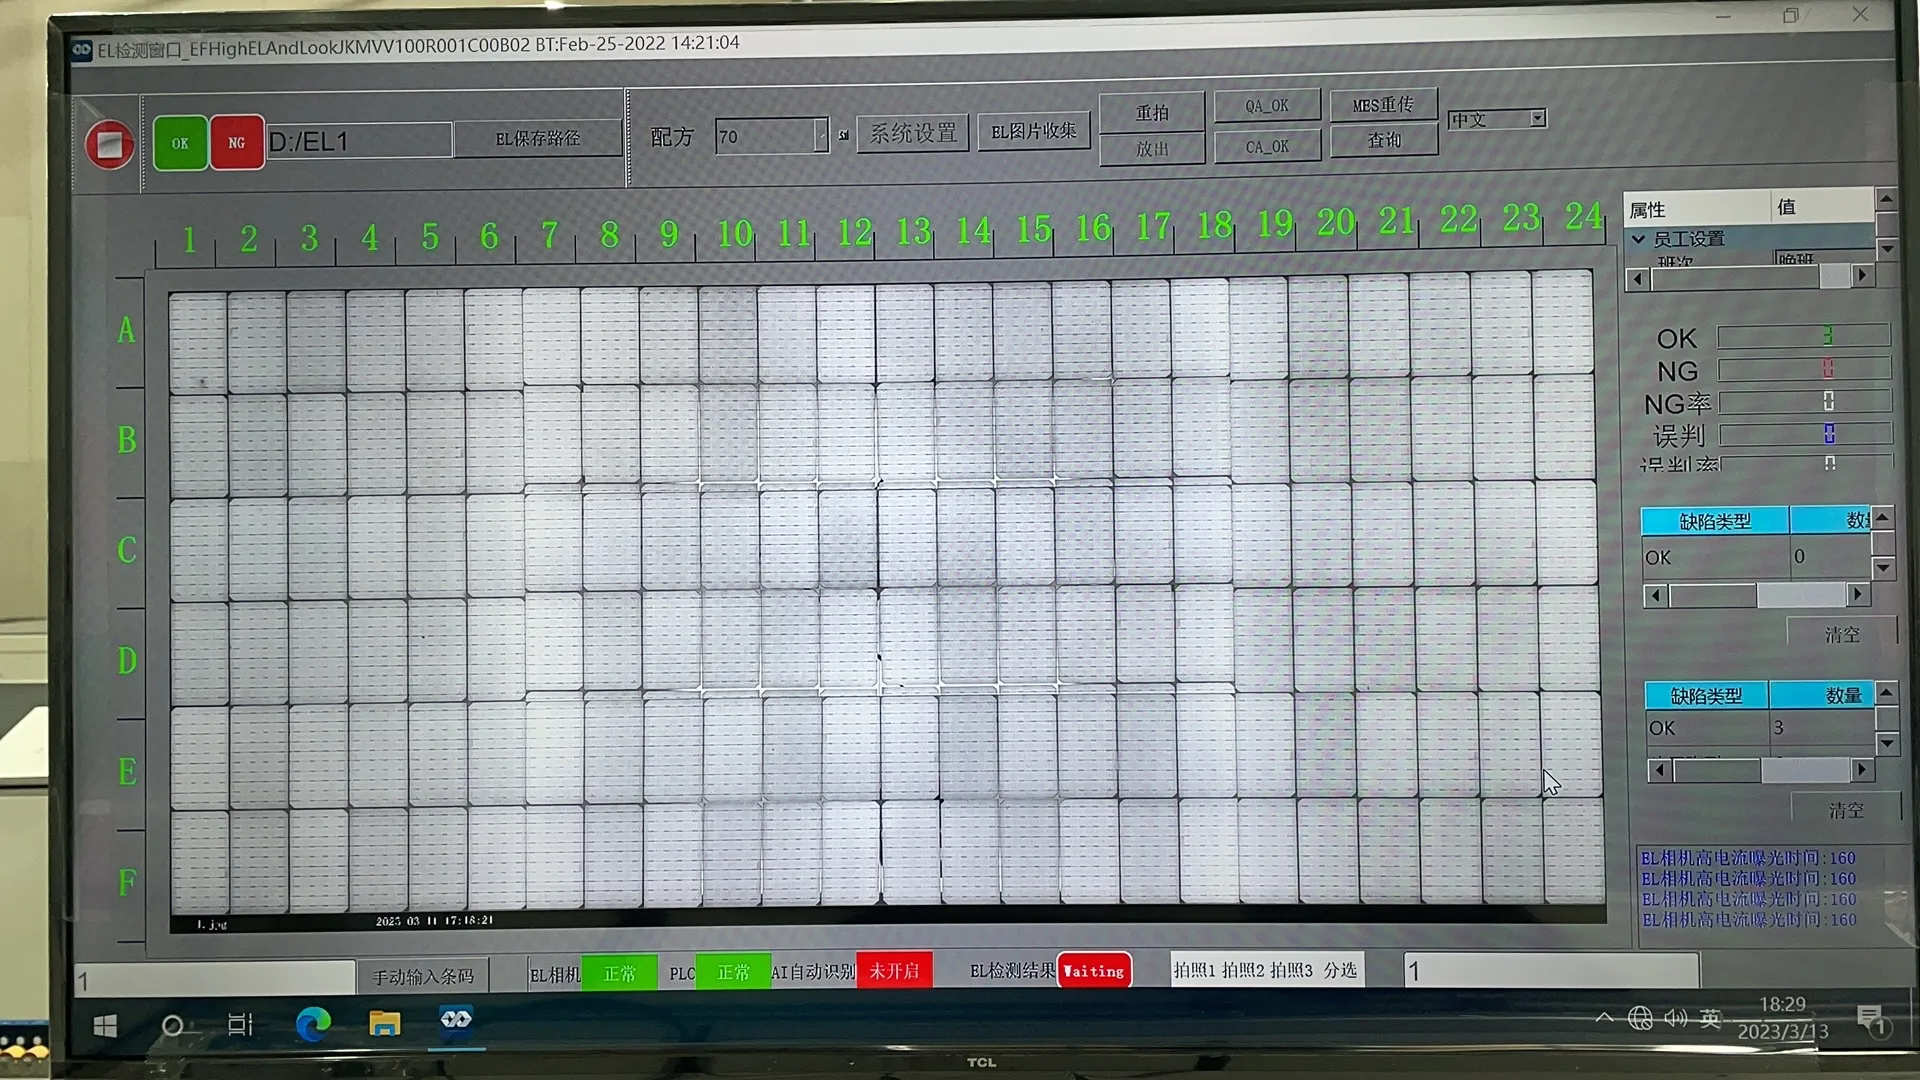
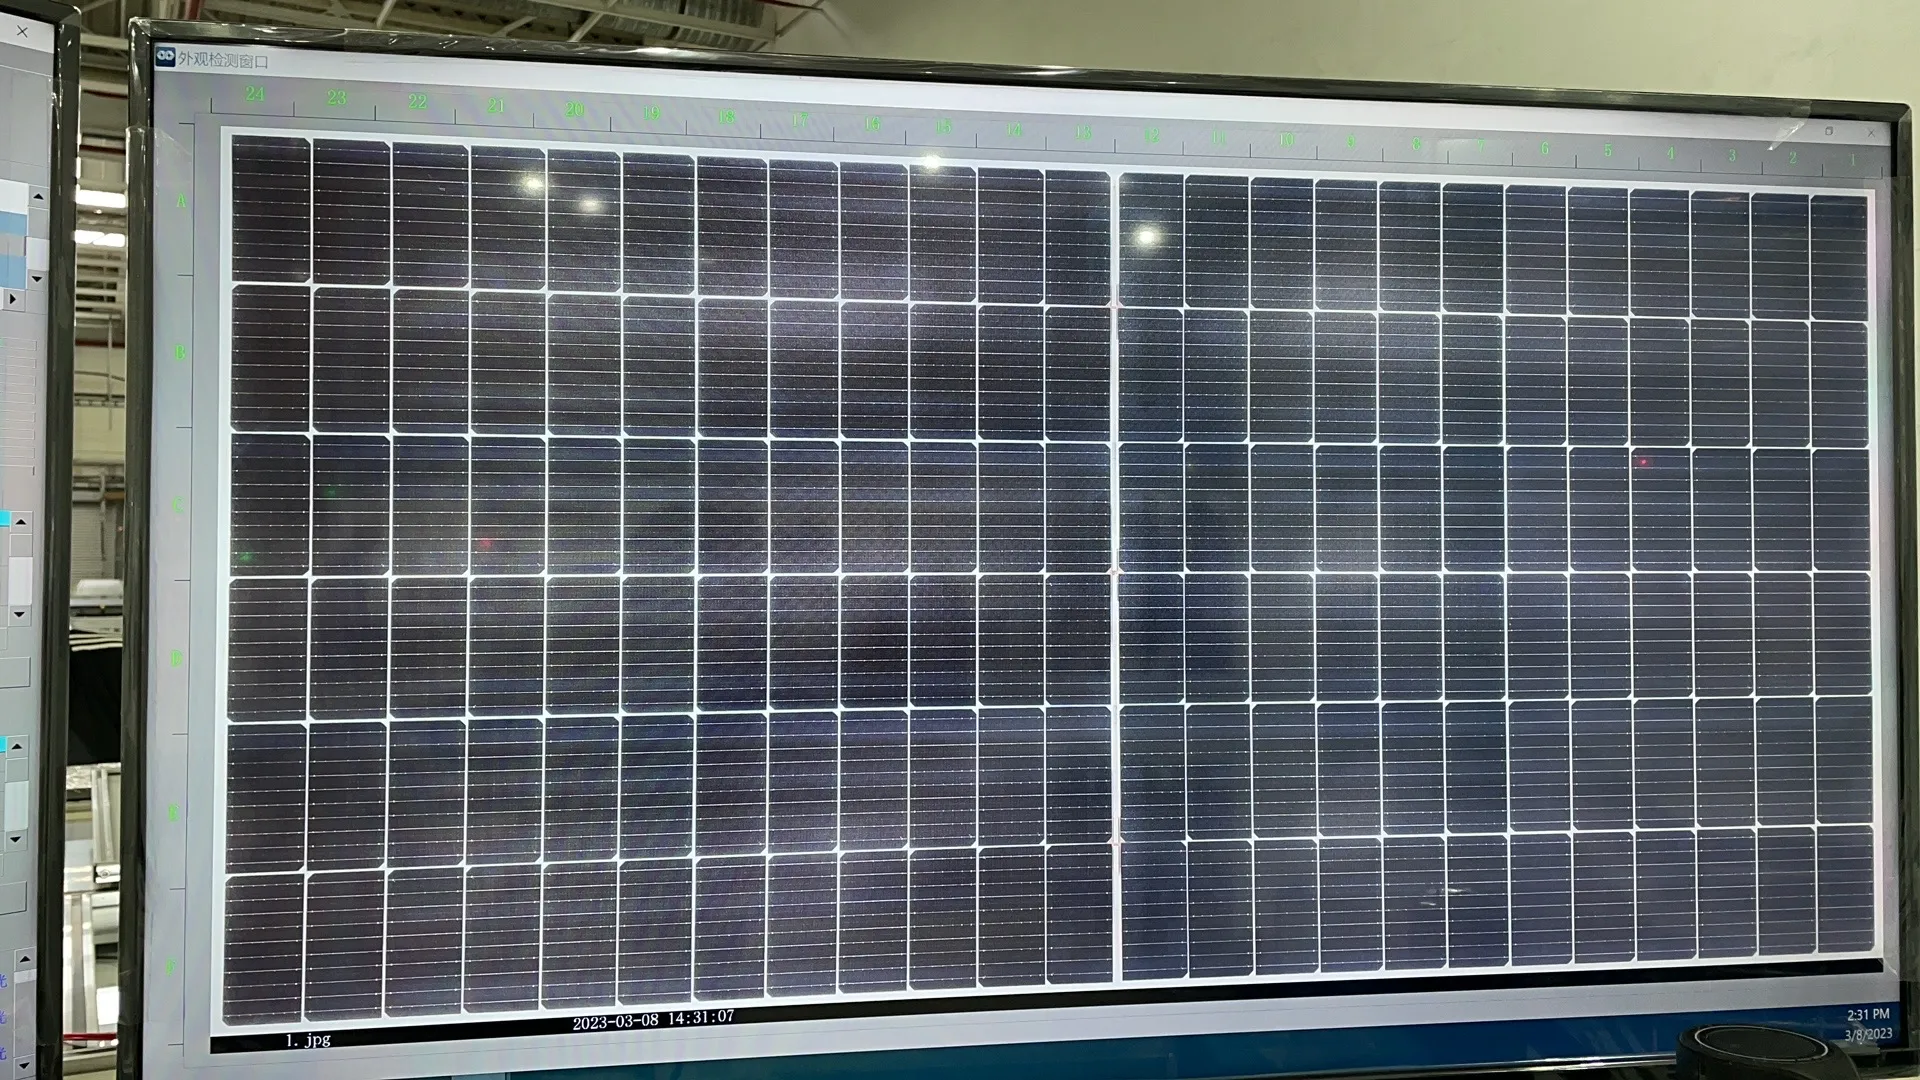
Перед ламинированием собранный модуль должен пройти визуальный контроль, и EL-тестирование.
Это последняя практическая возможность устранить многие производственные дефекты. Операторы или автоматические системы контроля проверяют наличие таких проблем, как:
Треснувшие ячейки
Смещенные струны
Отсутствующие ленты
Плохие шинировочные соединения
Неправильное положение выводов
Загрязнение внутри модуля
Сморщенный или смещенный инкапсулянт
Неправильное размещение задней пленки
Тестер EL перед ламинированием проверяет электрическое состояние всей цепи ячеек до ее окончательной герметизации.
Ламинирование практически необратимо. Если дефект обнаружен после ламинирования, стоимость ремонта значительно выше, и во многих случаях весь модуль приходится выбраковывать.
10. Ламинатор солнечных панелей
Технологическое окно составляет 140–150°C, пока инкапсулянт сшивается, а рецепт — это последовательность стадий вакуума, ramp нагрева, давления и выдержки, а не одна уставка температуры.
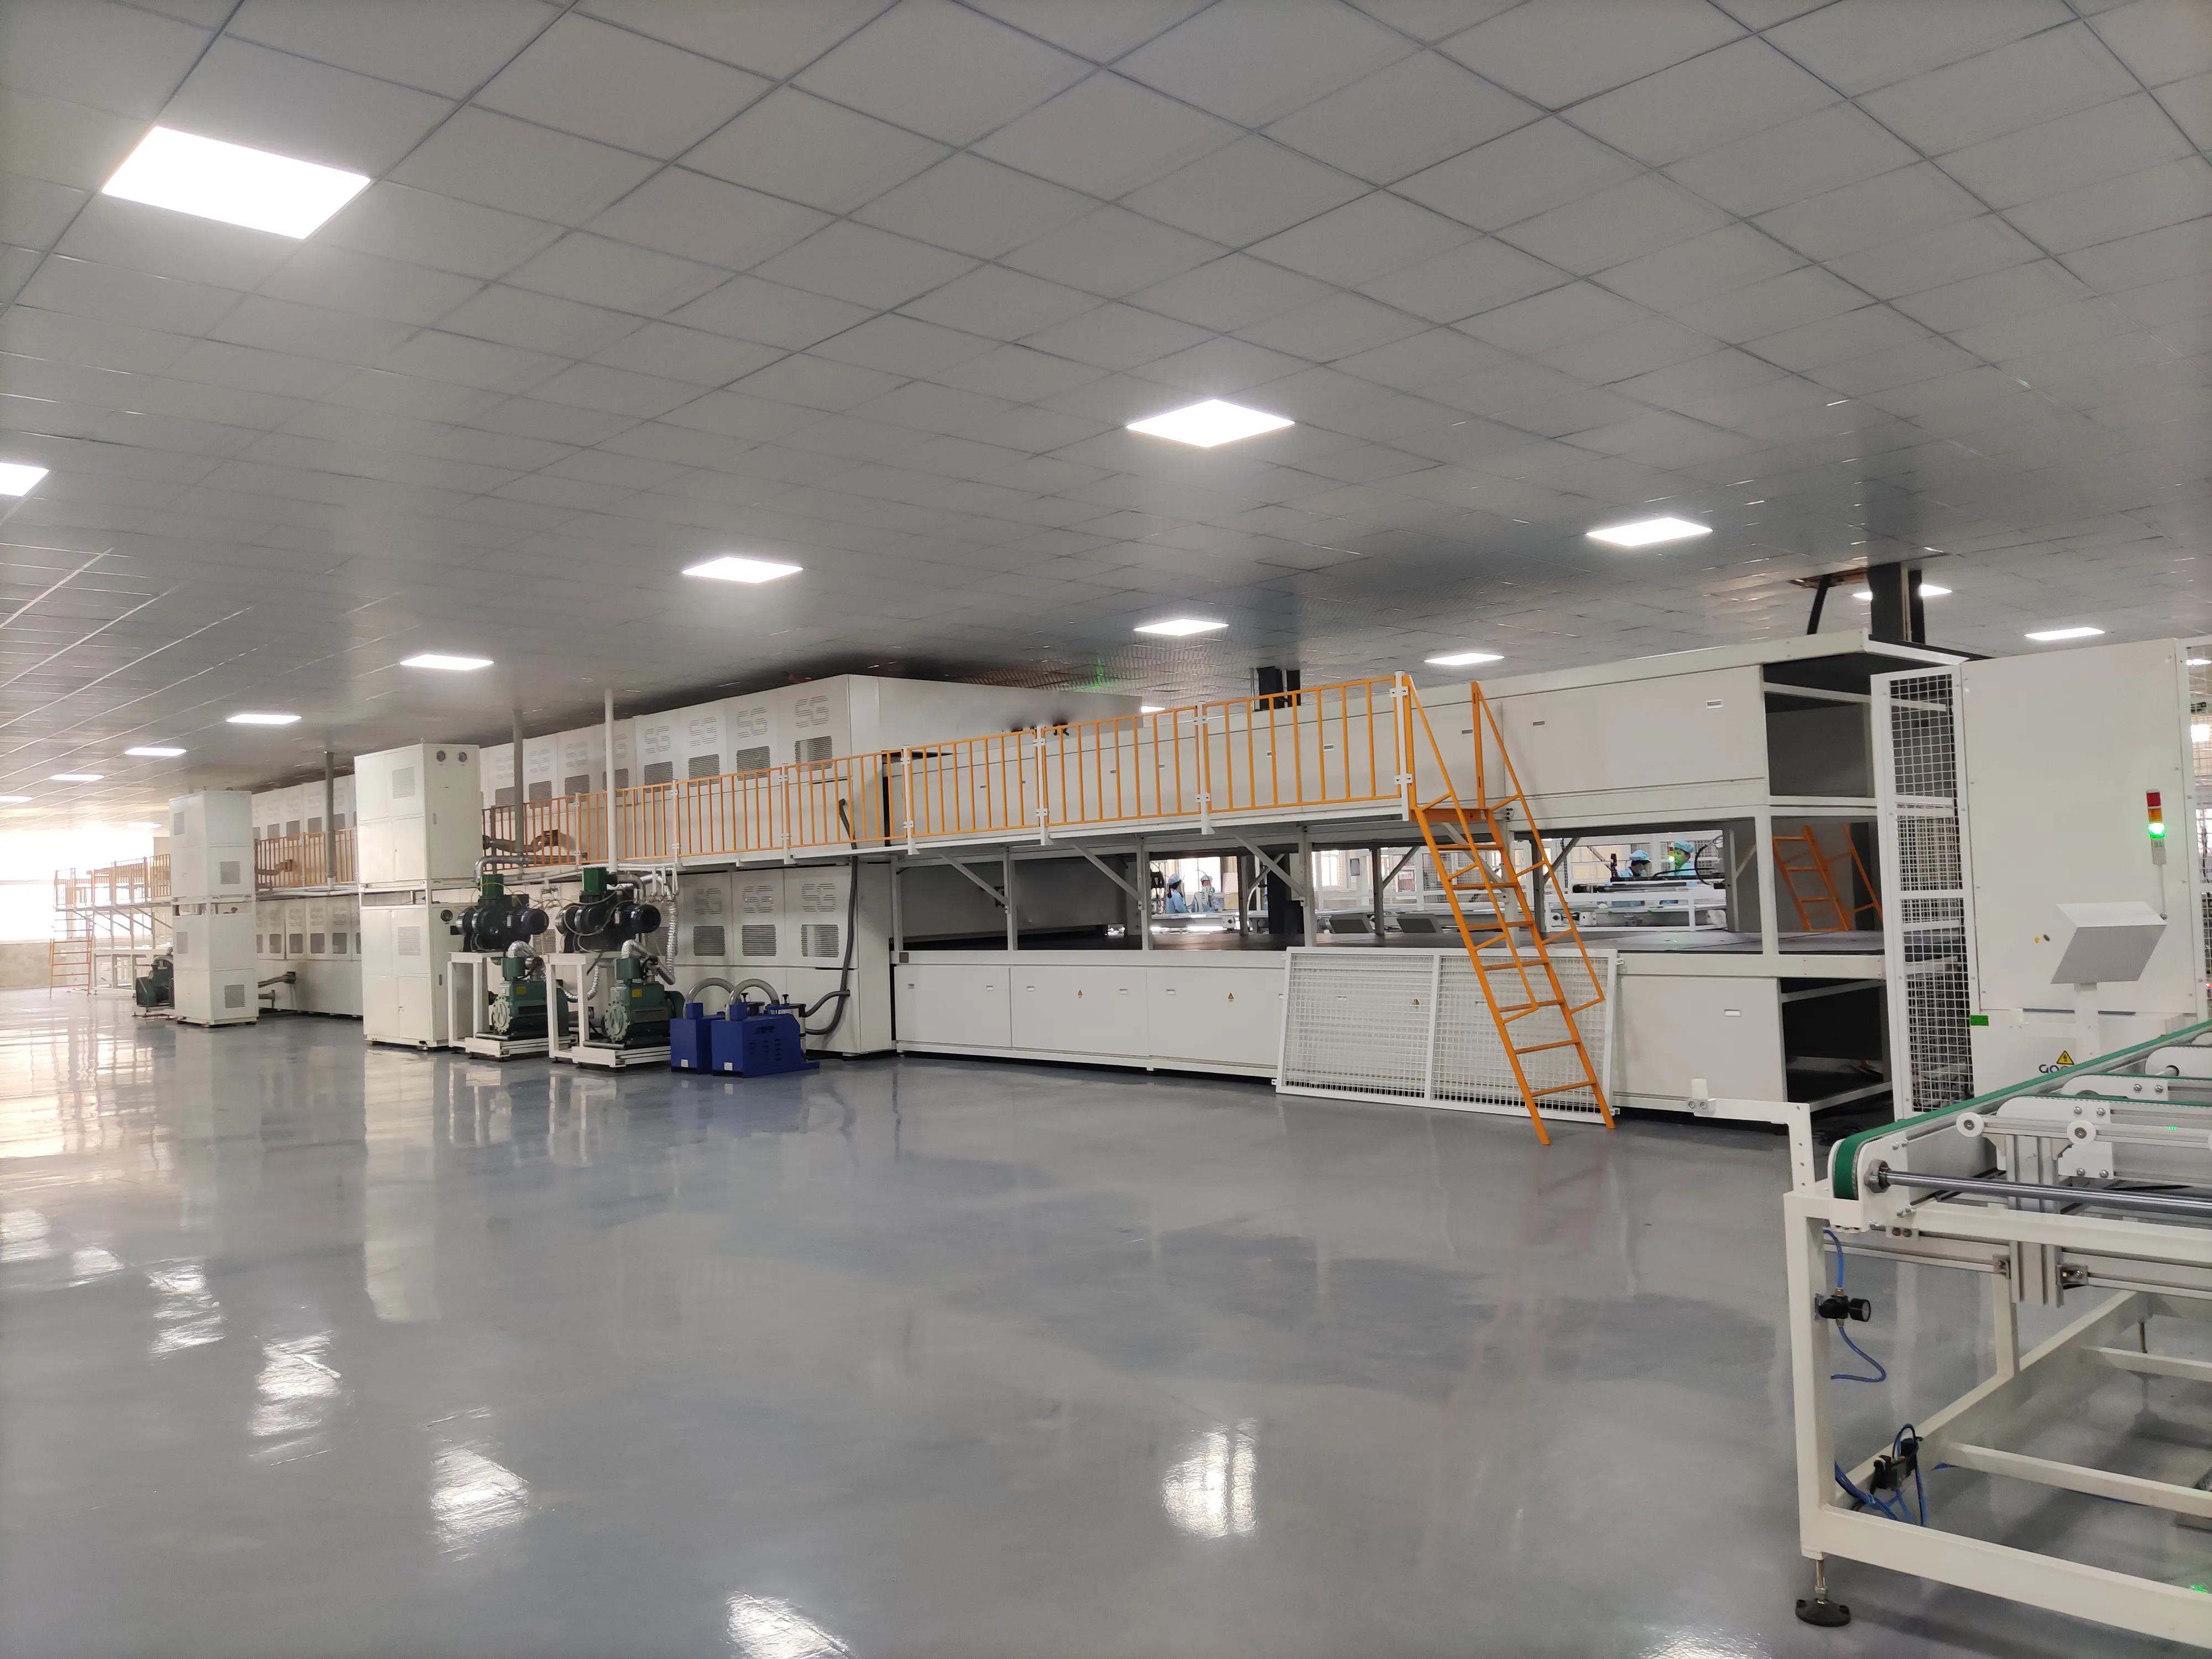
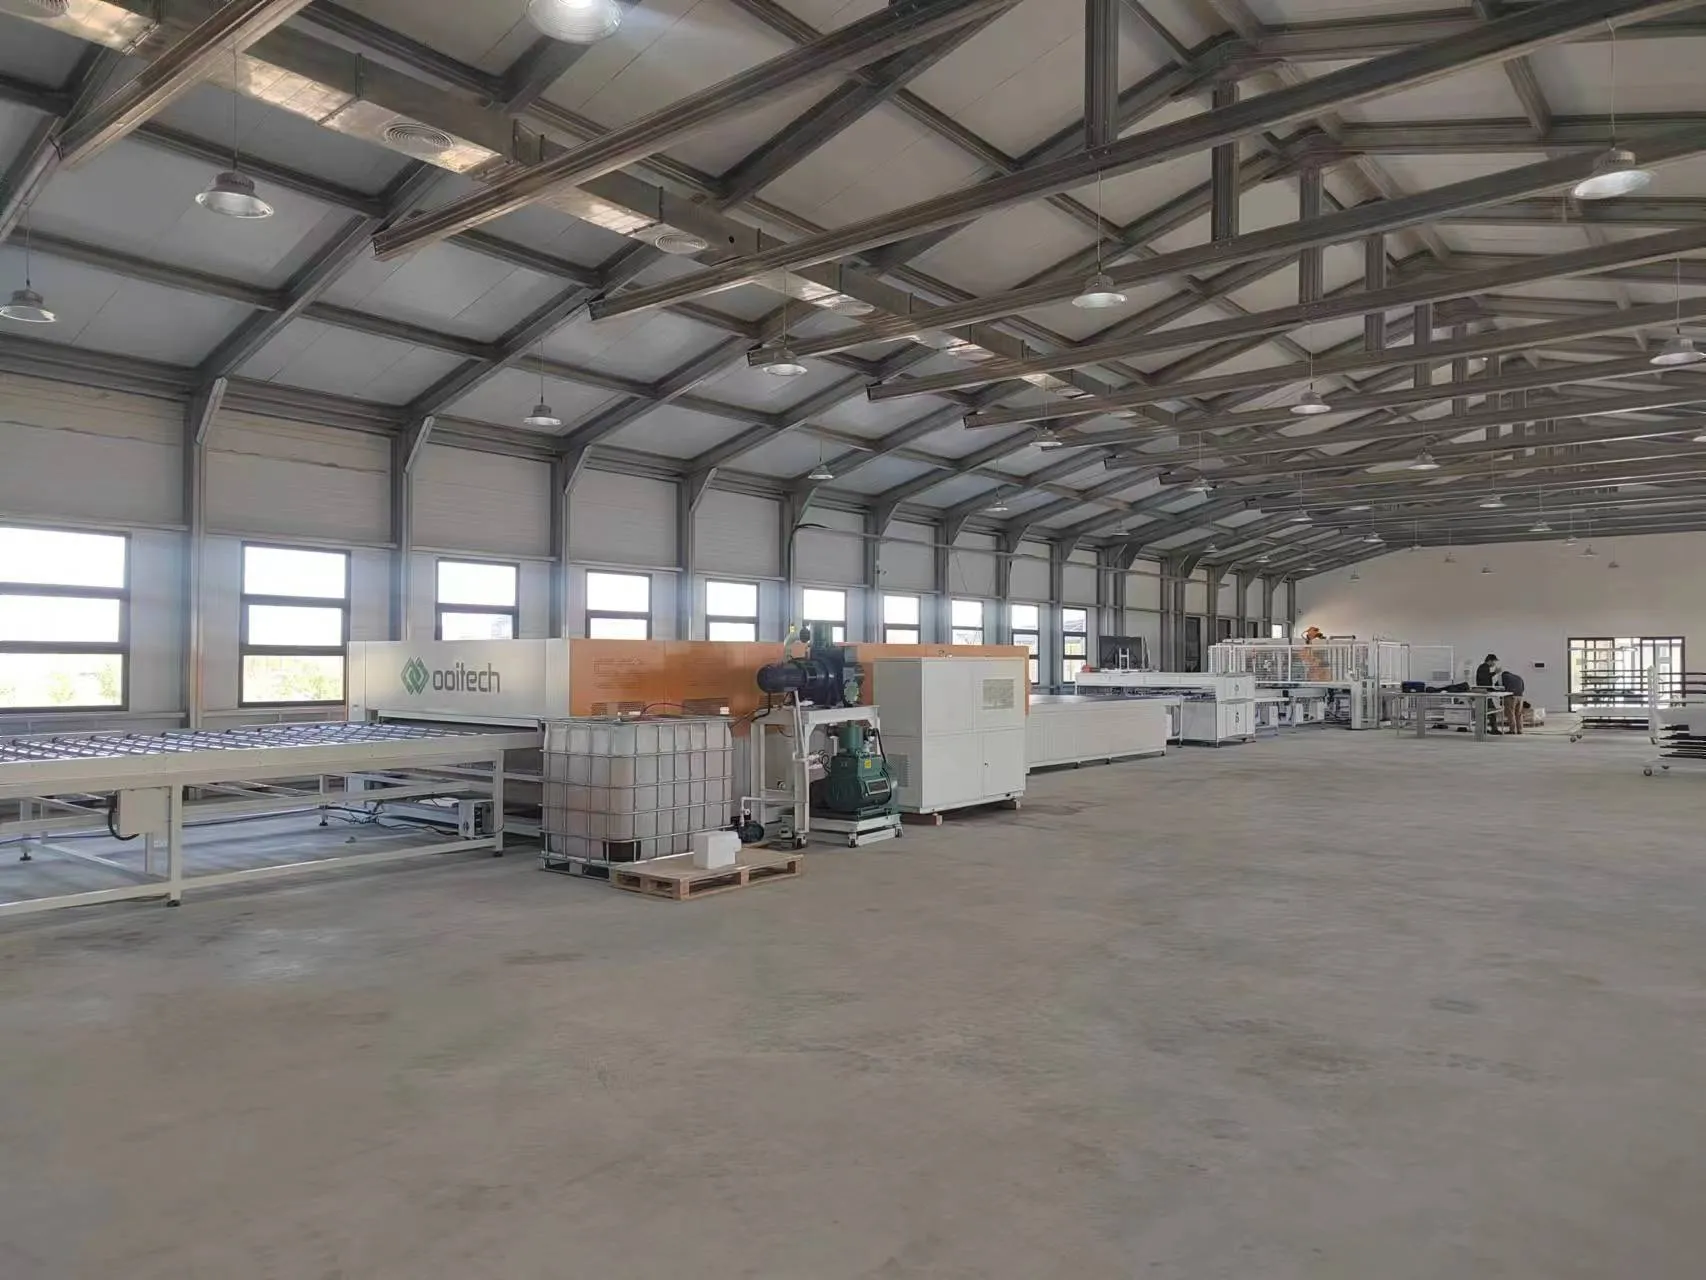
The ламинатор герметично соединяет стекло, инкапсулянт, солнечные элементы и задний лист — или заднее стекло — в одну прочную конструкцию.
Внутри ламинатора вакуум удаляет захваченный воздух из стека модуля. Затем тепло и давление отверждают EVA или POE, соединяя все слои вместе.
Рецепт ламинации зависит от:
Типа инкапсулянта
Размера модуля
Толщины стекла
Структуры стекло-задняя пленка или стекло-стекло
Технологии ячеек
Требований поставщика материалов
Типичный цикл ламинации может занимать около 10-20 минут, хотя фактическое время варьируется в зависимости от материалов и оборудования.
Ламинатор часто является самым медленным основным процессом в производственной линии. Поэтому фабрике может потребоваться несколько ламинаторов, работающих параллельно.
Это важный момент при расчете производственной мощности. Установка более быстрых стрингеров не увеличит конечный выход модулей, если секция ламинации не может обрабатывать панели с той же скоростью.
Качество ламинации напрямую влияет на адгезию, электрическую изоляцию, влагостойкость и ожидаемый срок службы модуля.
11. Оборудование для обрезки и пост-ламинационного контроля
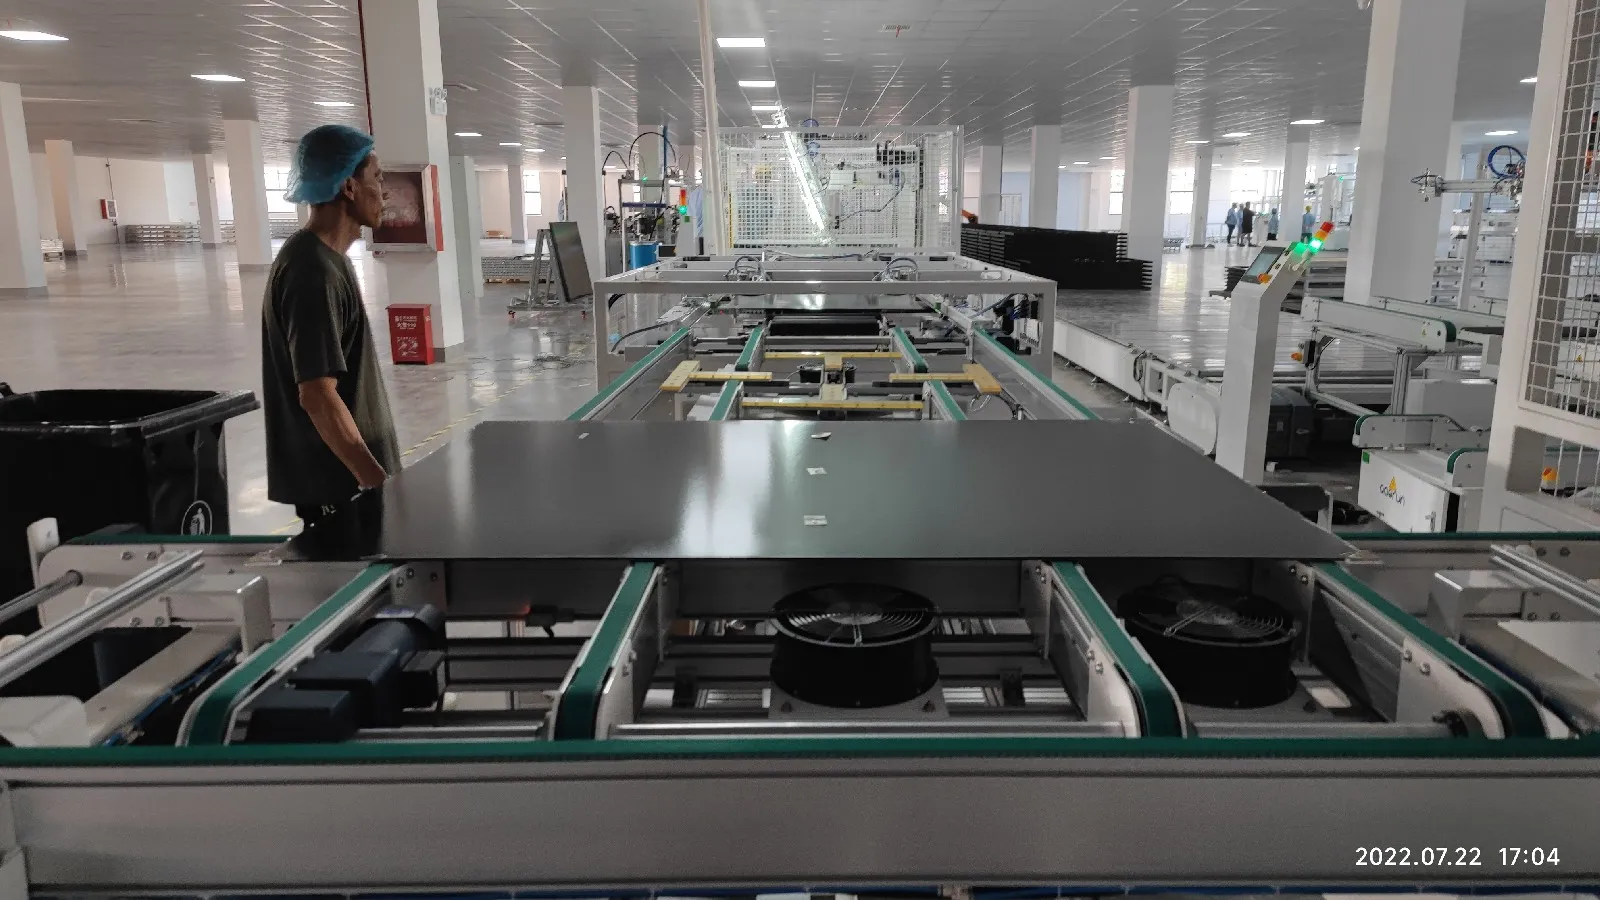
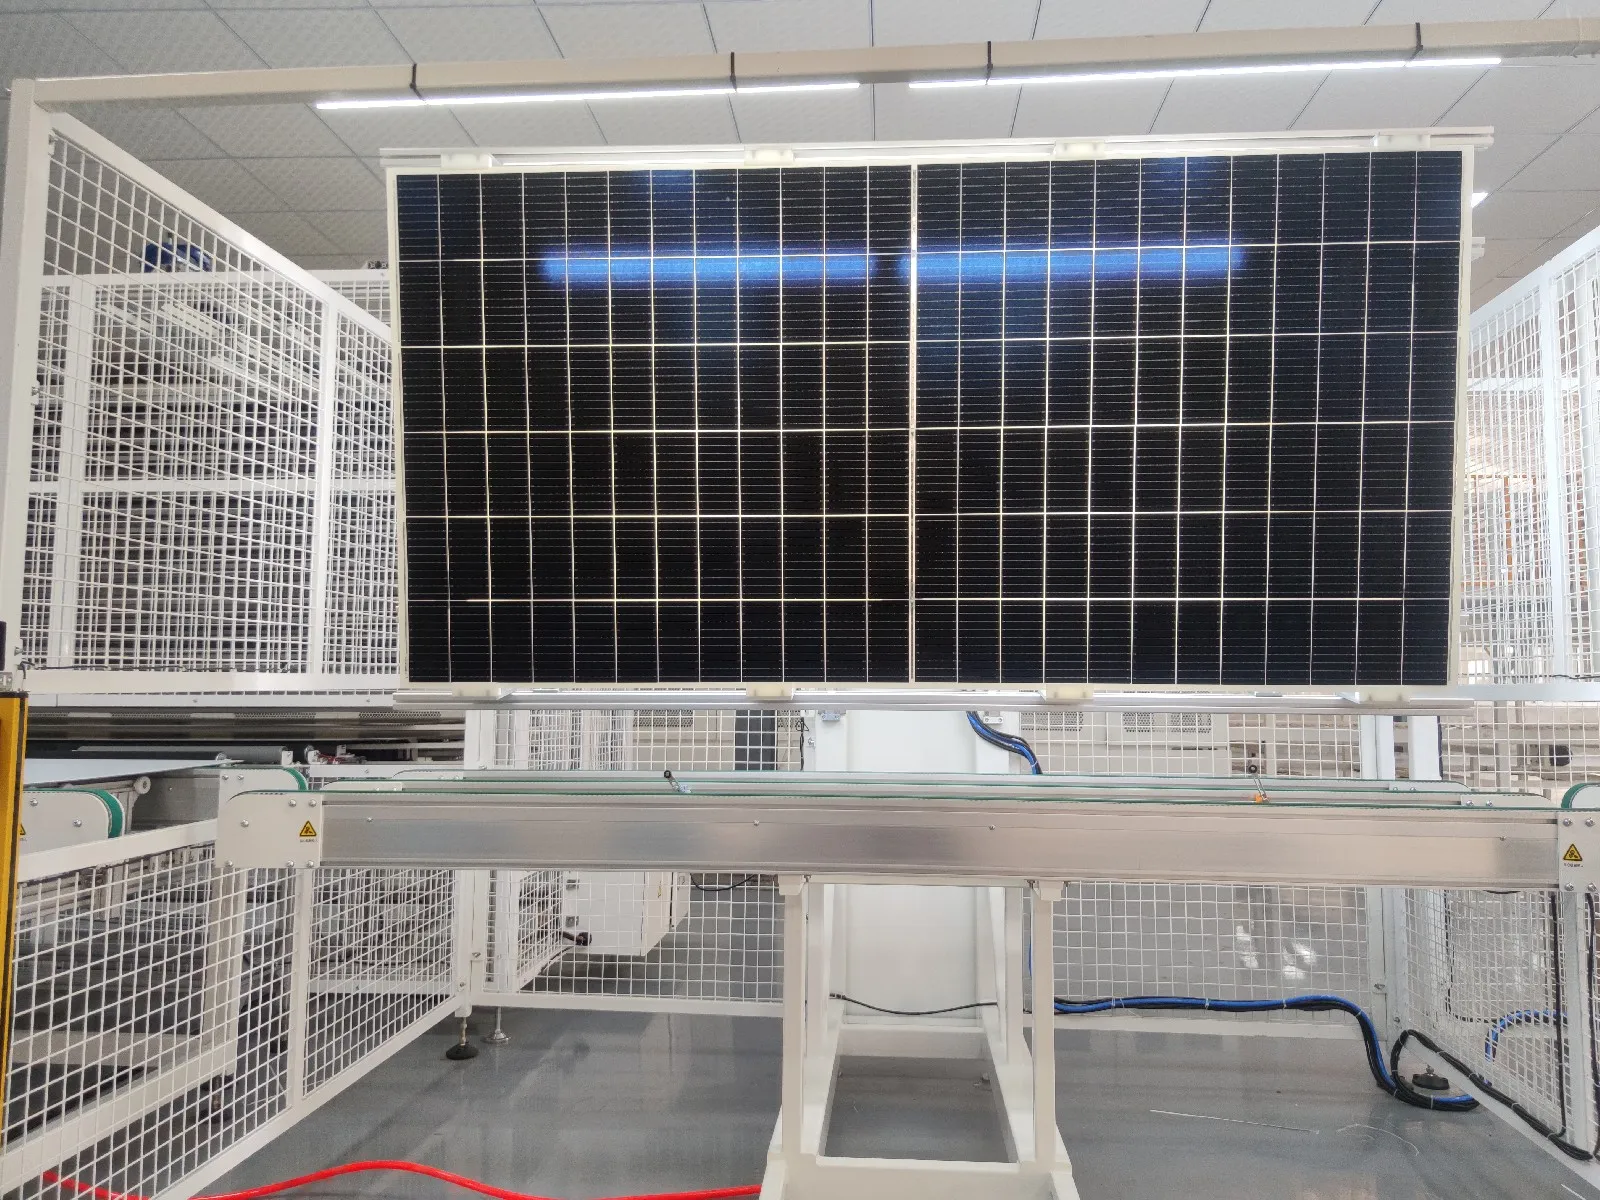
После ламинации излишки EVA, POE или задней пленки остаются по краям модуля. Этот материал необходимо удалить перед обрамлением.
На небольшой линии операторы могут обрезать края вручную. Высокопроизводительная автоматическая линия обычно использует машину для обрезки кромок.
Ламинированный модуль также проверяется на:
Воздушные пузыри
Расслоение
Перелив инкапсулянта
Царапины
Повреждение стекла
Смещение ячеек
Смещение стрингеров
Загрязнение внутри ламината
Автоматические поворотные устройства облегчают осмотр обеих сторон модуля без ручного подъема.
12. Машина для нанесения клея на раму и обрамления
Точность обрамления выдерживается в пределах ±1 мм при разнице диагоналей в пределах ±1,5 мм, на рабочем диапазоне до 2000 × 1100 × 50 мм; склеивание рамы выполняется ходом до 2500 мм.
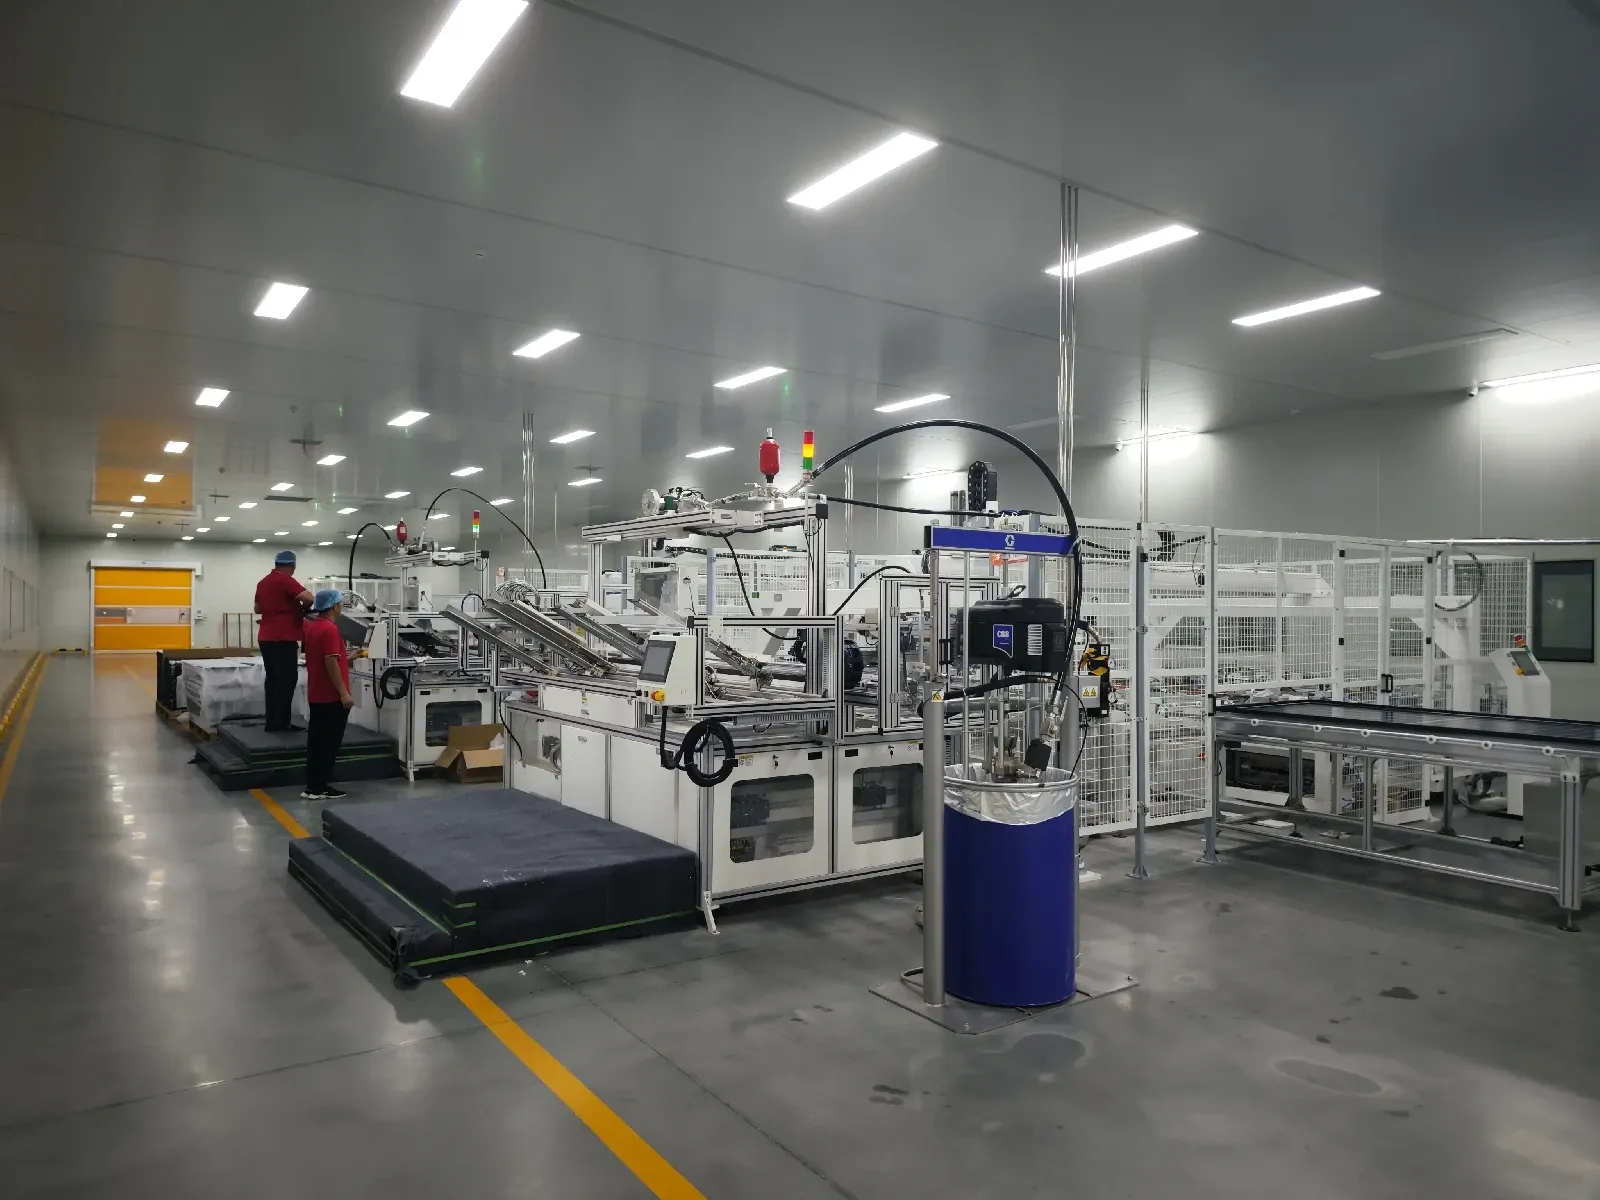

В большинстве обычных солнечных панелей используется алюминиевая рама, устанавливаемая с помощью машины для обрамления, для защиты краёв стекла и обеспечения механической поддержки при транспортировке и монтаже.
Секция обрамления может включать:
Автоматическая машина для нанесения клея на раму
Система загрузки алюминиевых рам
Оборудование для вставки угловых ключей
Машина для сборки рам
Пневматическая или гидравлическая машина для обрамления
Оборудование для пробивки отверстий в раме
Герметик наносится внутрь алюминиевых профилей перед тем, как четыре секции рамы прижимаются вокруг ламинированного модуля.
Готовая рама должна быть квадратной, надежной и правильно герметизированной. Распространенные дефекты обрамления включают неплотные углы, недостаточное количество герметика, избыточное количество герметика, царапины и неправильные размеры рамы.
Безрамные стекло-стеклянные модули могут не требовать этого процесса, в зависимости от конструкции продукта.
13. Машины для установки распределительных коробок
Сварка соединительной коробки выполняется с циклом 16 секунд или менее при CCD-позиционировании ±0,1 мм, при этом квалифицированный показатель прочности сварки ожидается на уровне или около 100%.
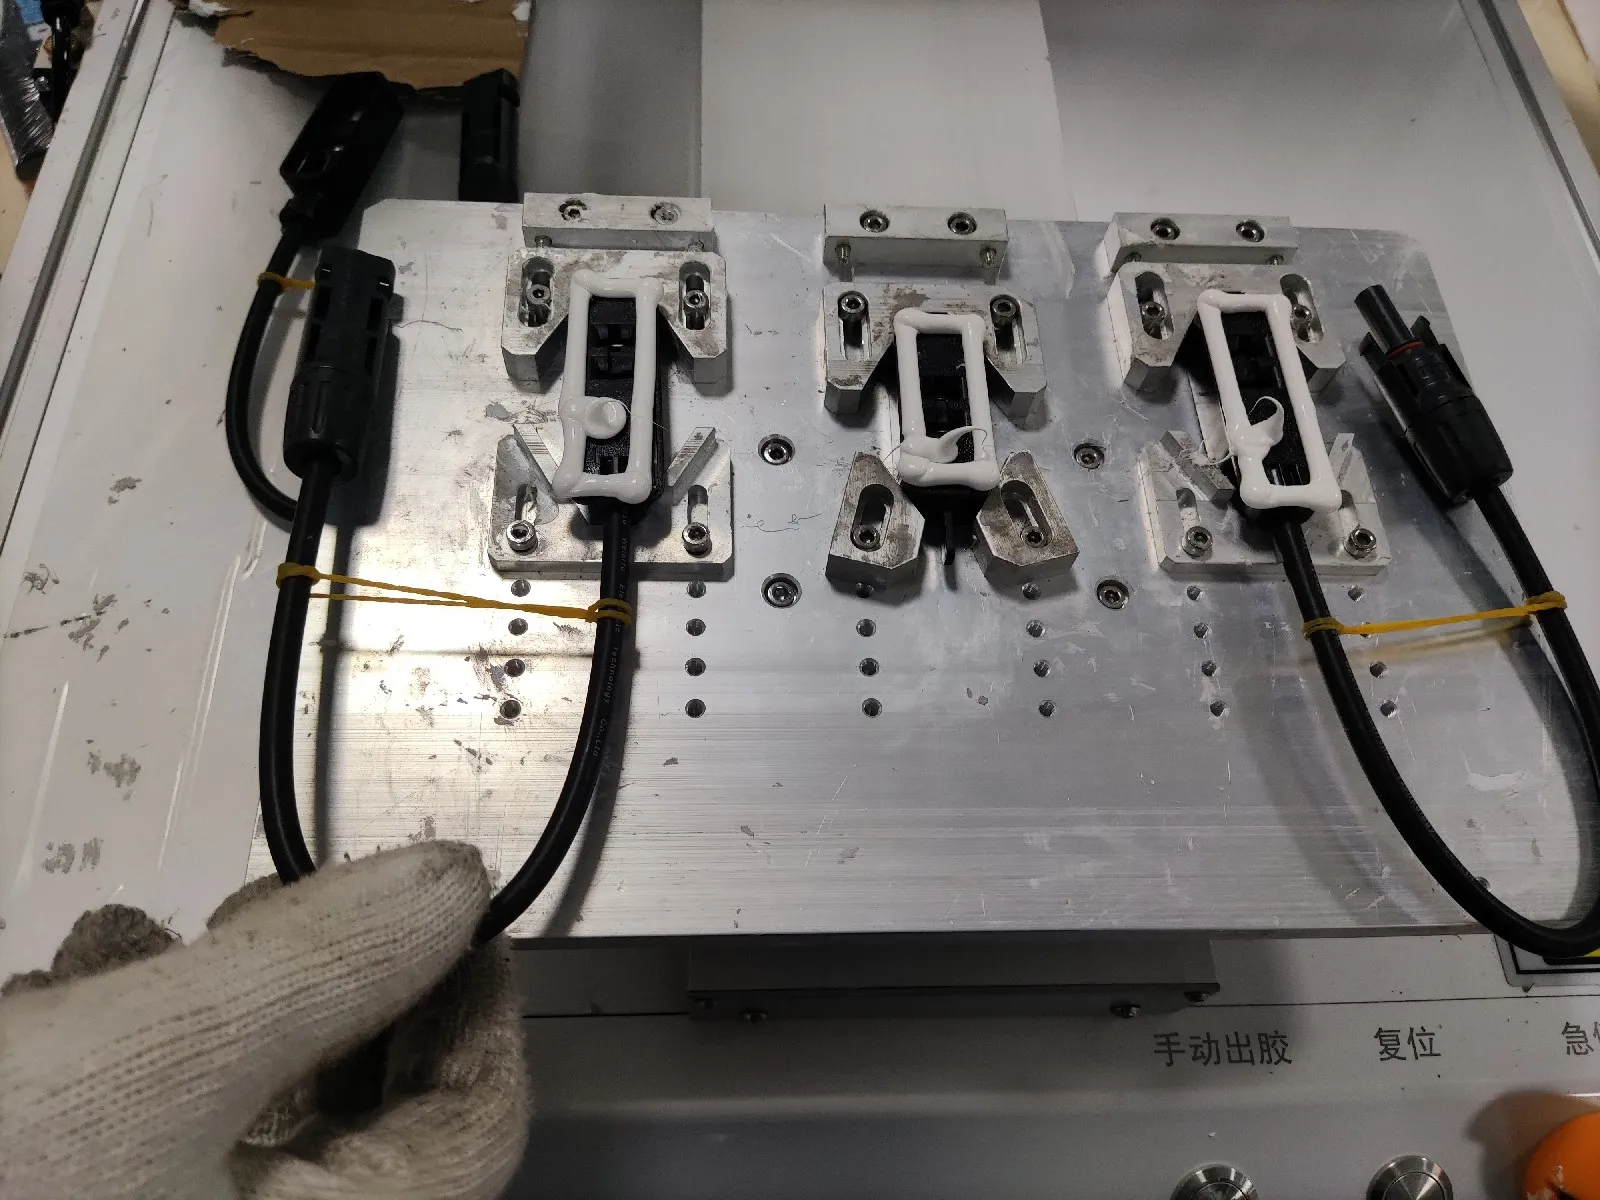
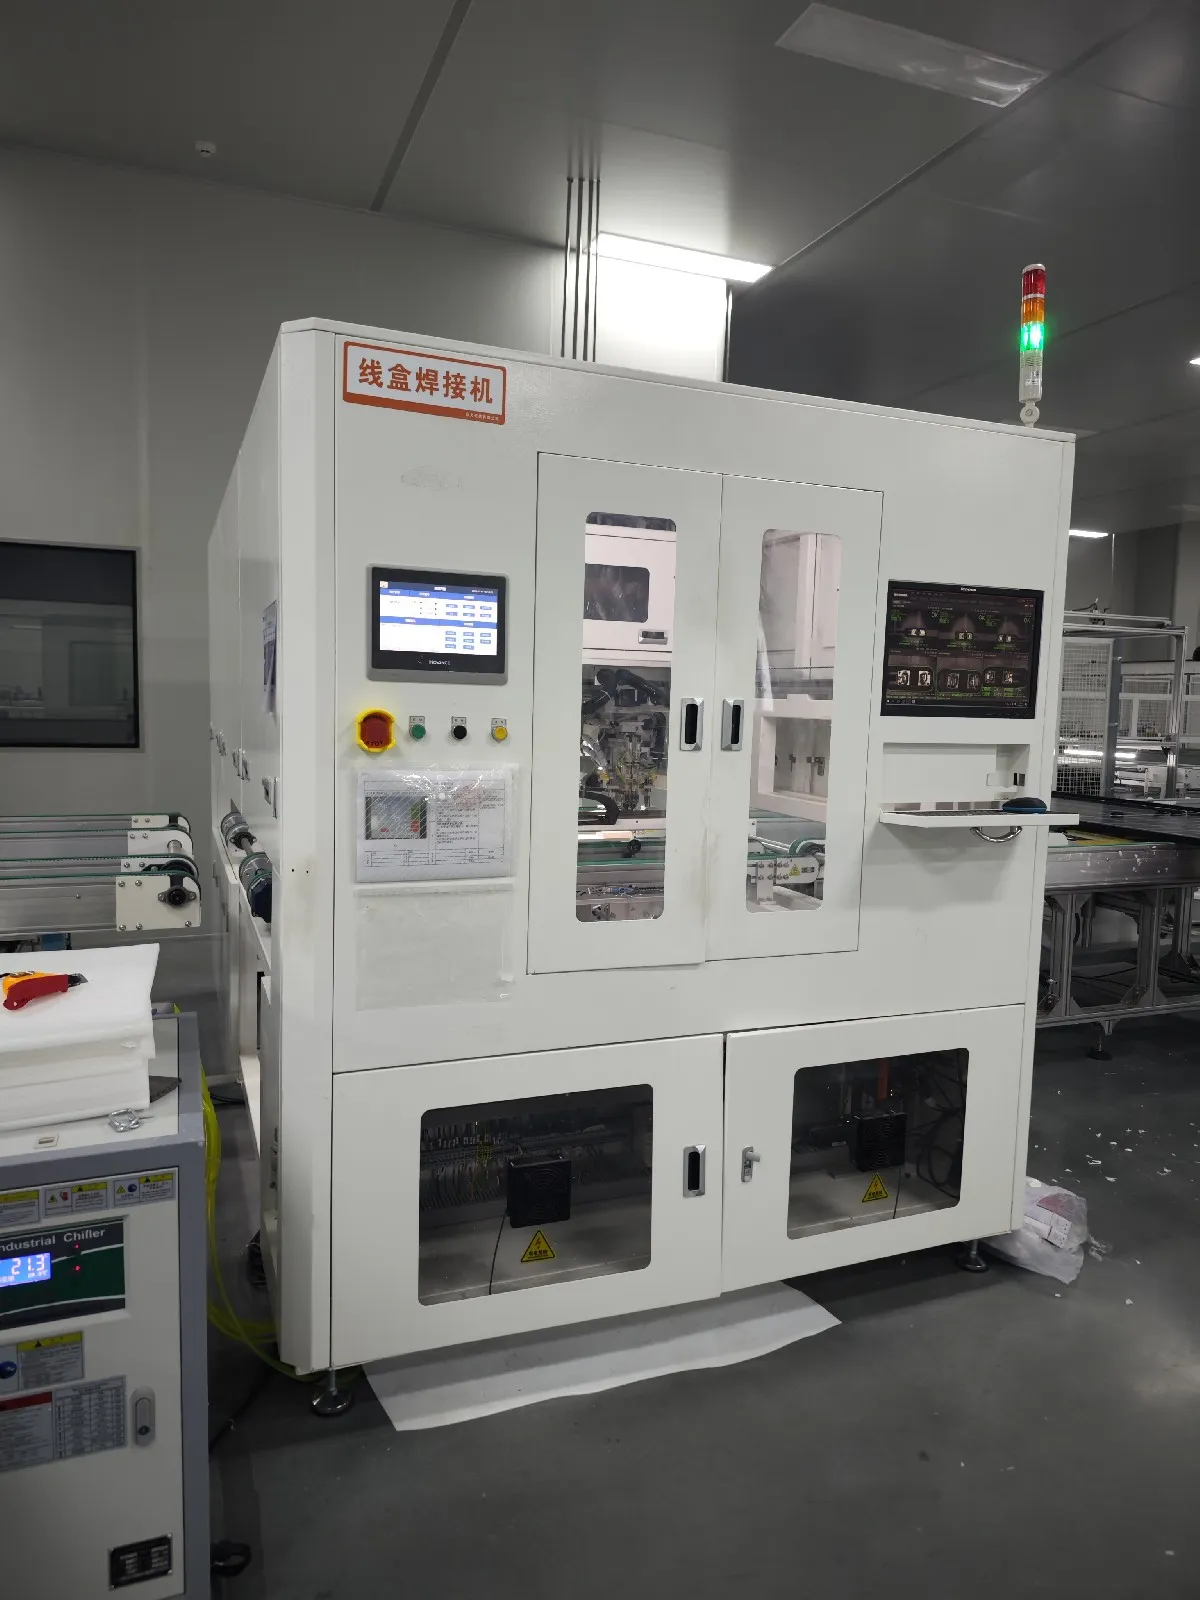
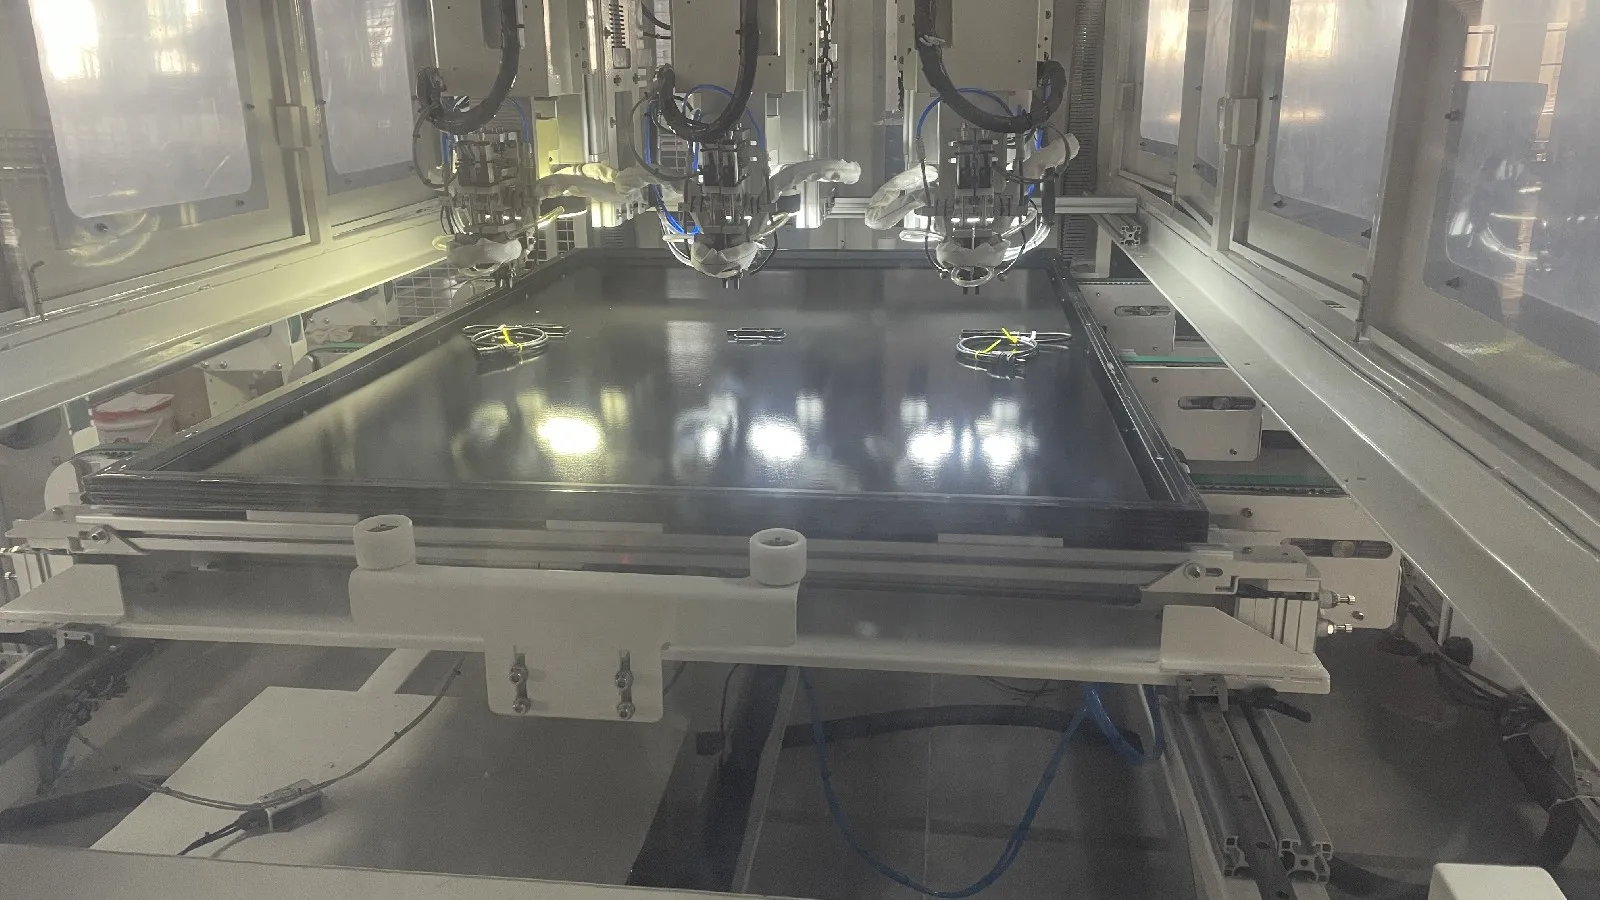
Распределительная коробка собирает электрическую мощность от цепи элементов и обеспечивает соединение между модулем и внешней фотоэлектрической системой. Она крепится на машине для приварки распределительной коробки.
Процесс установки распределительной коробки может включать:
Позиционирование распределительной коробки
Нанесение силикона или клея
Пайка выводных лент
Автоматическая сварка клемм
Заполнение клеем AB
Заливка компаундом
Проверка кабеля и разъемов
Машина для пайки распределительной коробки соединяет выводные ленты модуля с клеммами распределительной коробки. Затем машина для нанесения или заливки наносит герметик или заполняющий материал для защиты электрических соединений от влаги, движения и коррозии.
Клей и заливочный материал должны получить достаточное время отверждения перед окончательным тестированием и упаковкой.
14. Финальный EL-тестер
Финальный EL обычно является более высокоразрешающей из двух проверок, с четырьмя камерами на 5440 × 3648 пикселей и точностью изображения около 0,5 мм на пиксель на текущей машине.
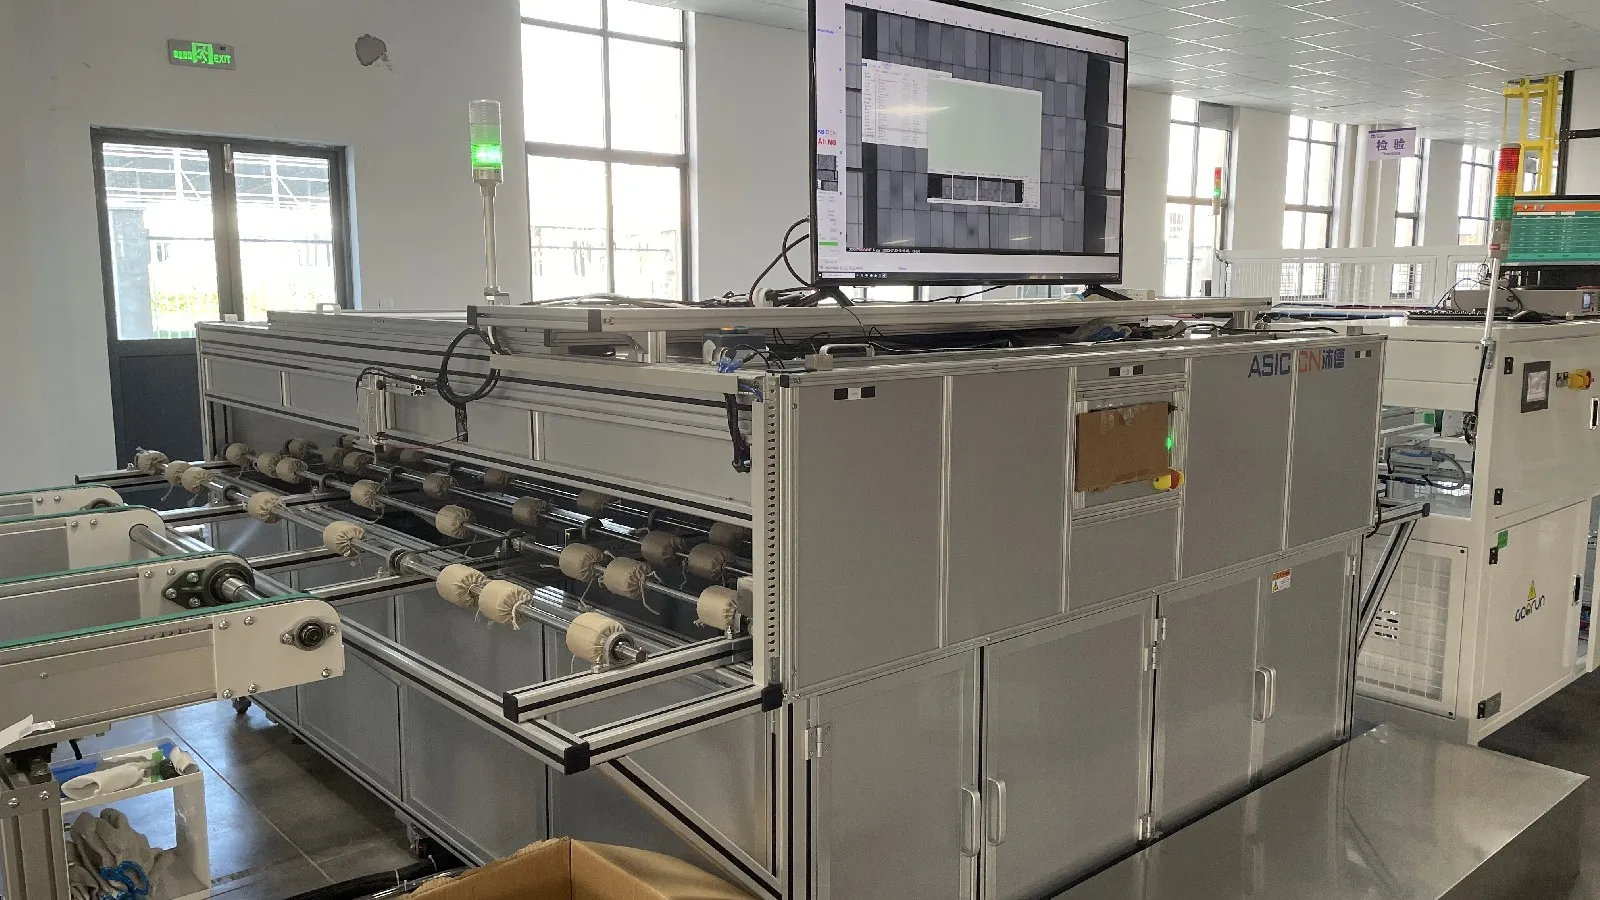
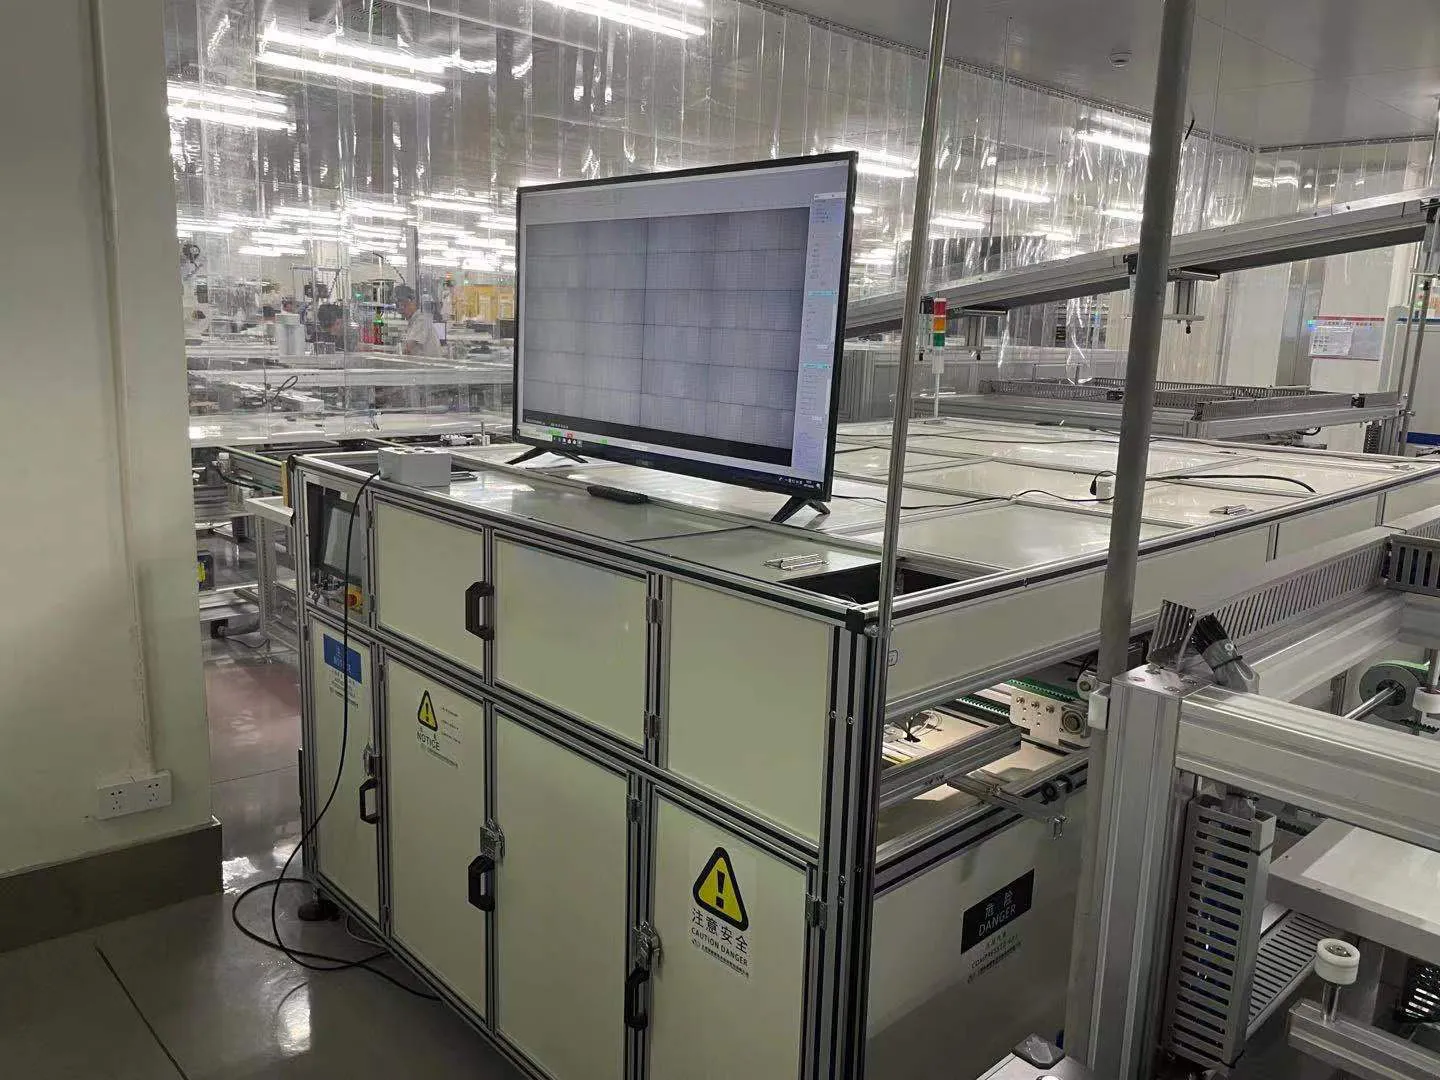
Второй EL-тест обычно выполняется после ламинации или окончательной сборки модуля.
Этот тест необходим, потому что новые микротрещины могут появиться во время ламинации, обрезки, обрамления или обработки материалов.
Финальное EL-изображение может выявить:
Микротрещины ячеек
Разбитые ячейки
Отсоединенные пальцы
Плохие паяные соединения
Сломанные шины
Электрически неактивные области
Прерывания струн
Автоматическое программное обеспечение для анализа изображений может помочь классифицировать дефекты, но производителю все равно нужны четкие стандарты приемки. Система должна определять, какие дефекты допустимы, какие требуют переделки, а какие приводят к отбраковке.
15. Солнечный симулятор и I-V тестер
Солнечный симулятор оценивается по спектральному соответствию, где окно класса A+ находится между 0,875 и 1,125, по облучённости от 200 до 1200 Вт/м² и времени цикла около 25 секунд.
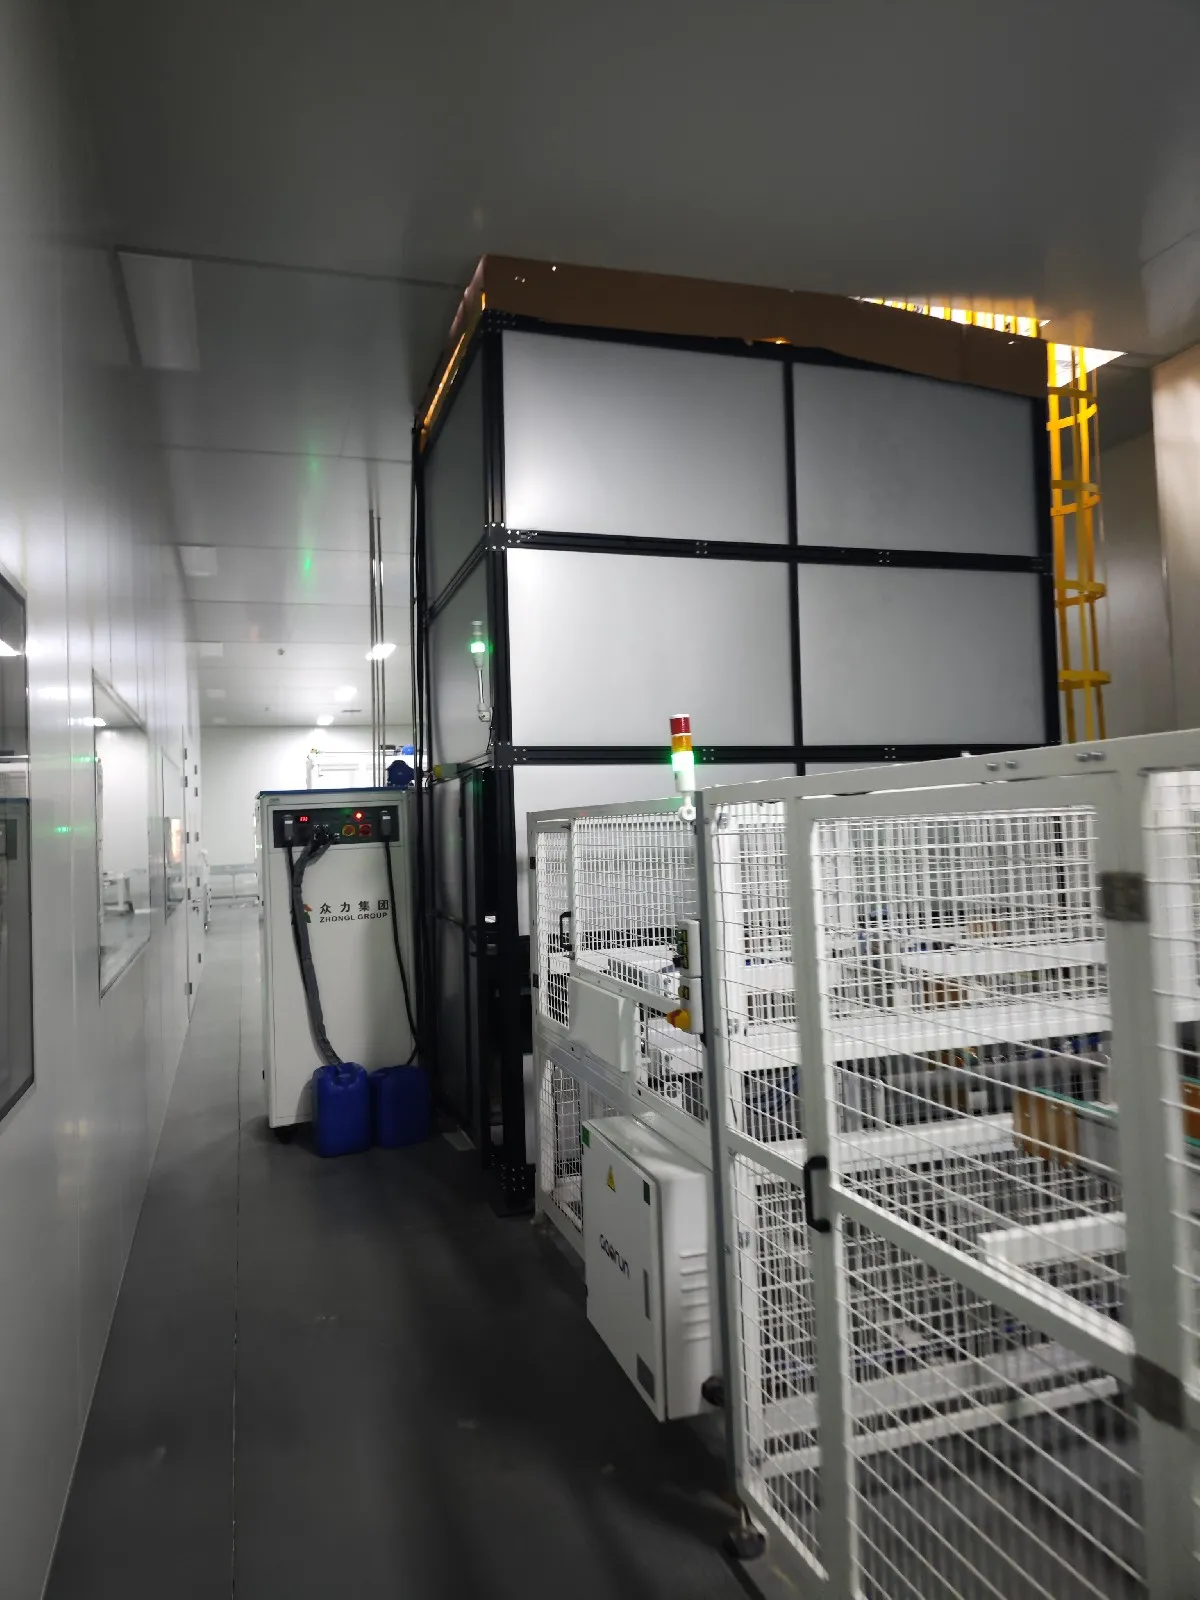
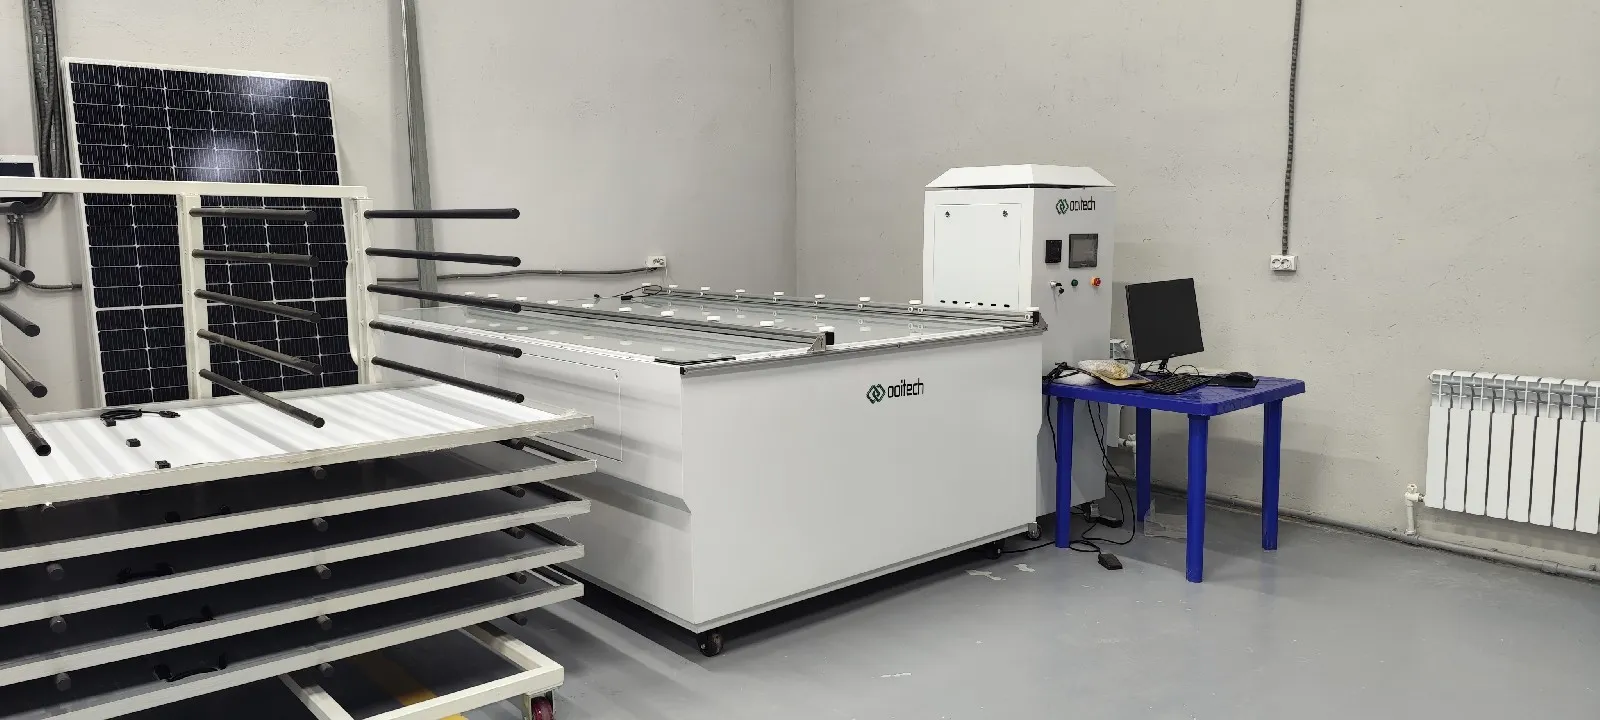
The имитатор солнца, также известный как флеш-тестер или тестер I-V, измеряет электрические характеристики готовой солнечной панели при контролируемом освещении.
Тестер записывает параметры, включая:
Максимальная мощность
Напряжение холостого хода
Ток короткого замыкания
Рабочее напряжение
Рабочий ток
Фактор заполнения
КПД модуля
Полная I-V кривая
Измеренная мощность используется для сортировки панели и создания ее заводской таблички или производственной этикетки.
Солнечный симулятор должен иметь подходящее спектральное соответствие, равномерность освещения и стабильность. Его скорость тестирования также должна соответствовать производственной мощности остальной линии. В противном случае готовые панели начнут накапливаться перед тестовой станцией.
16. Оборудование для проверки безопасности
Тестеры Hi-pot и изоляции работают от 0,1 кВ до 10 кВ с измерением тока утечки в миллиамперах, а проверка непрерывности заземления подаёт программируемый ток 5–60 А в диапазоне, доходящем до миллиом.
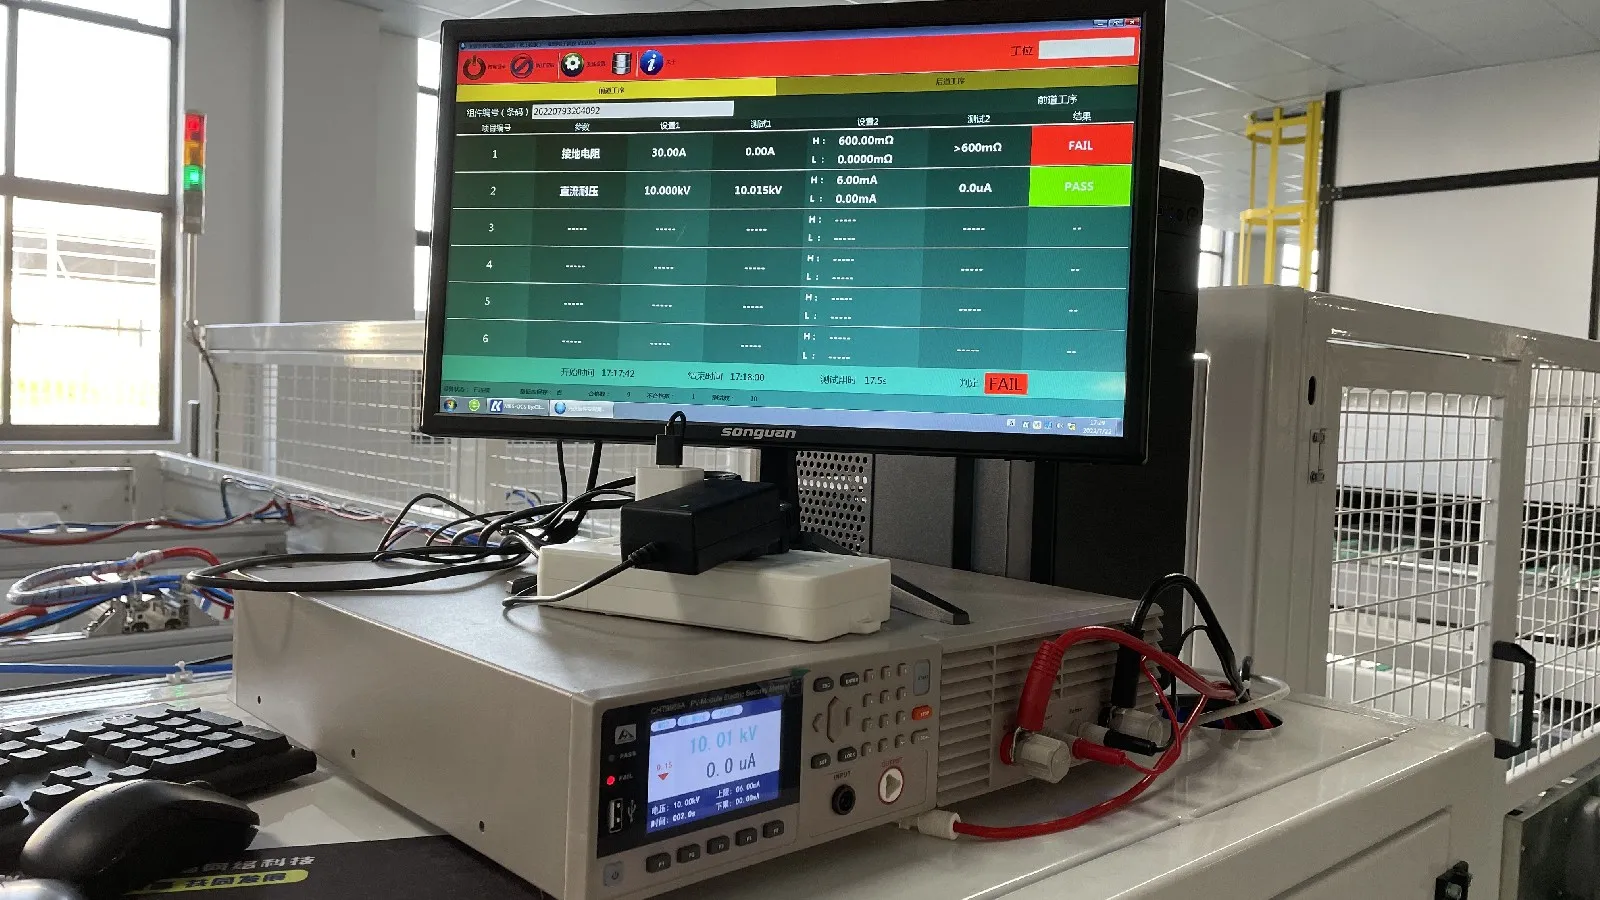
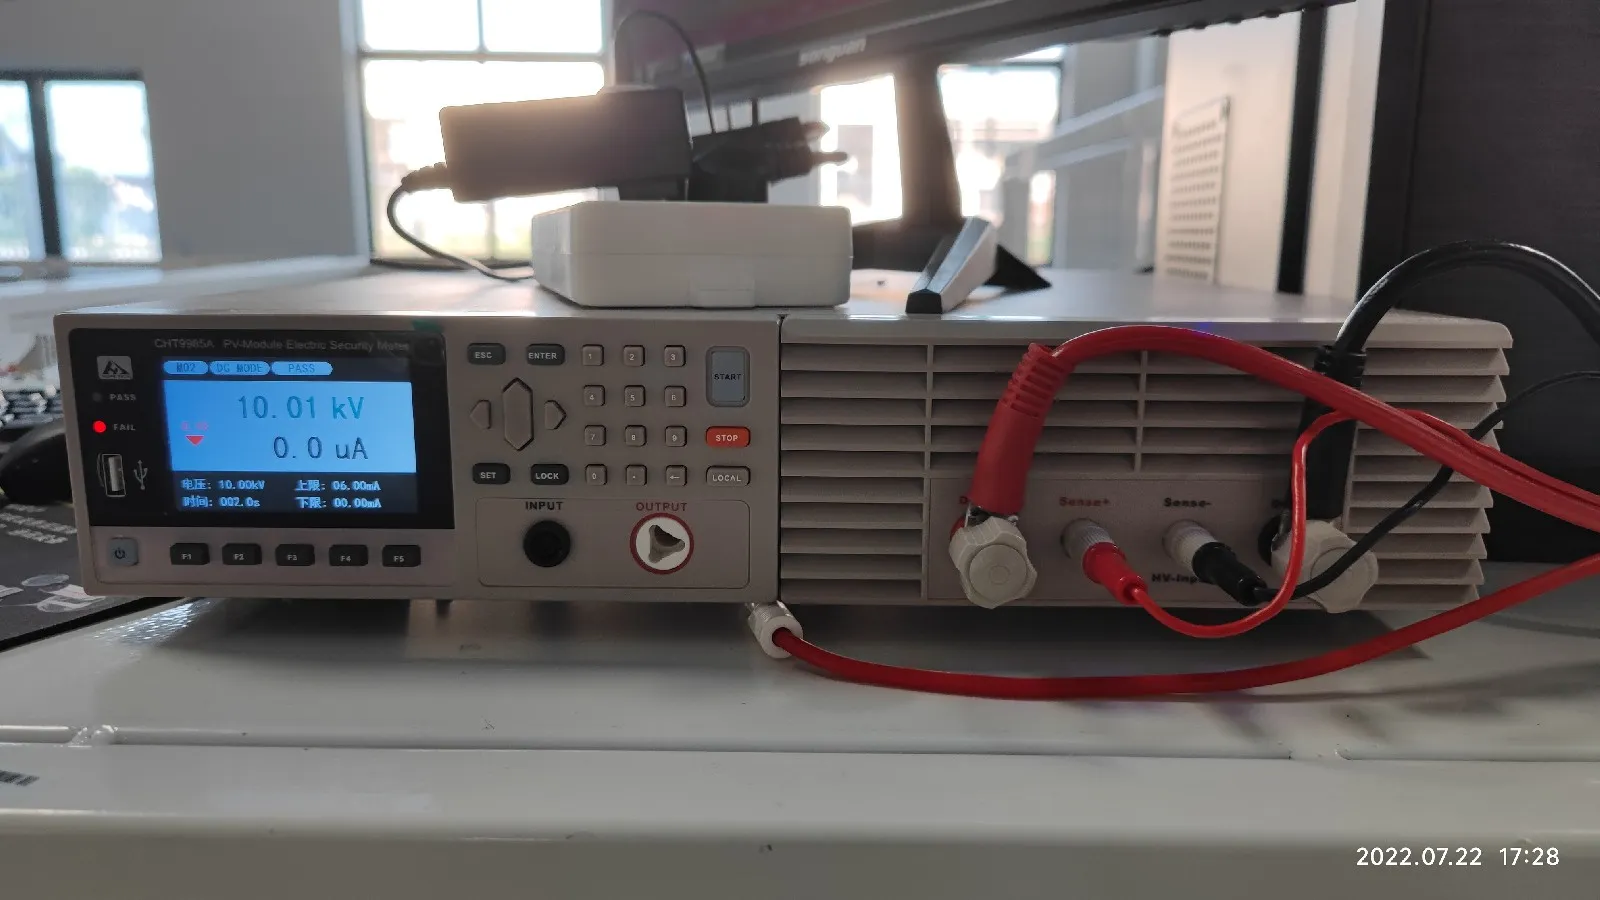
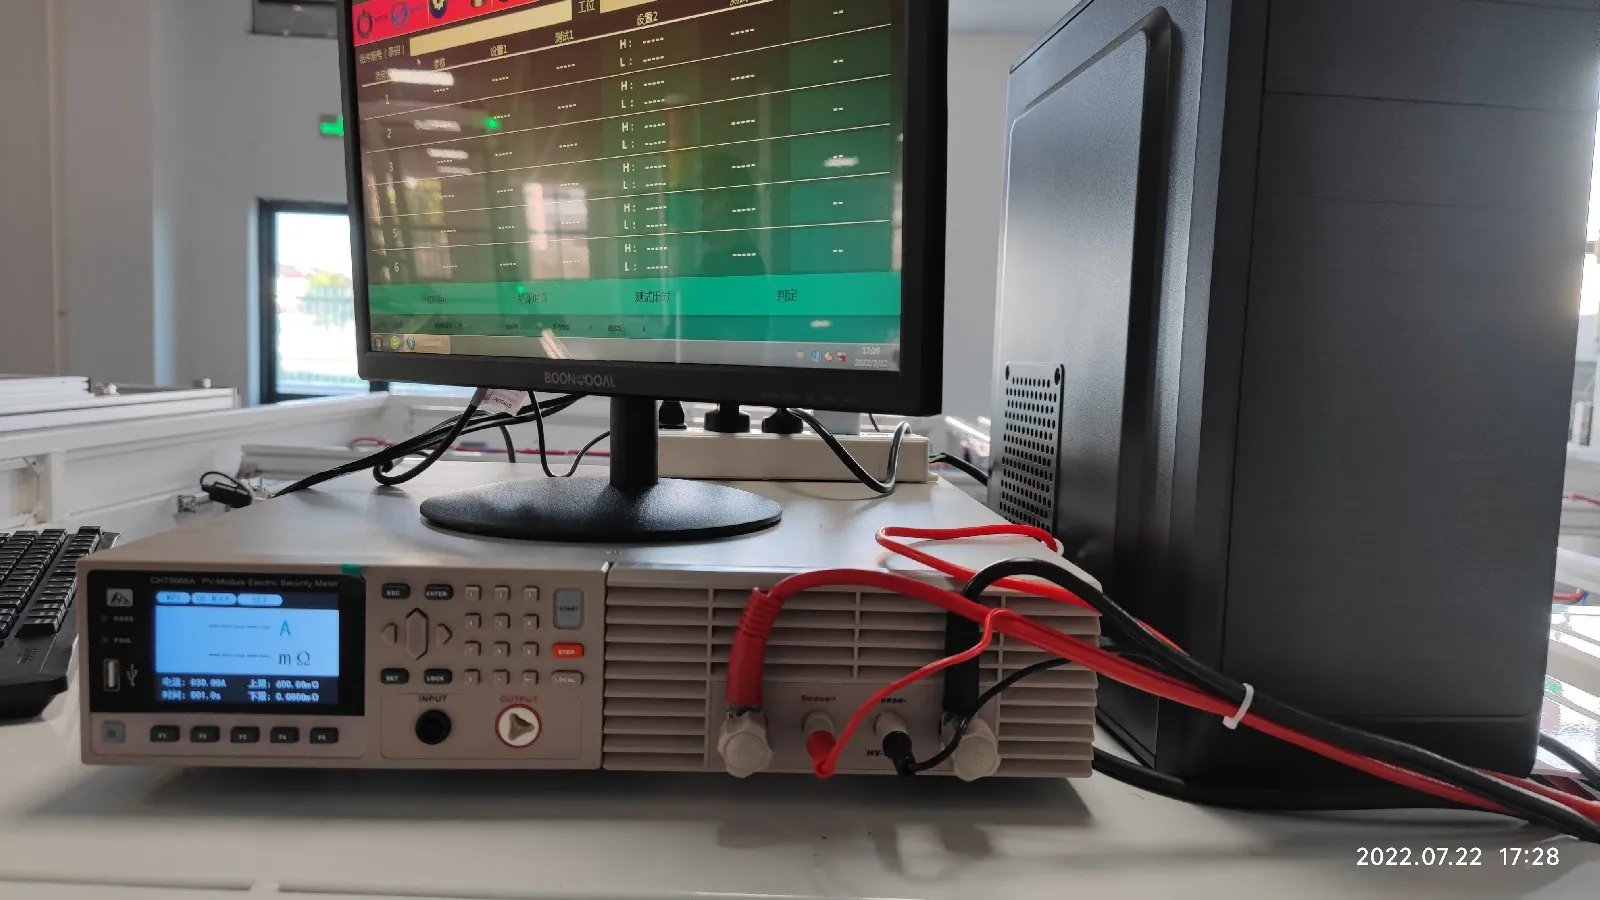
Электрическая мощность - это лишь одна часть окончательного контроля качества. Панель также должна быть электрически безопасной.
Обычное оборудование для проверки безопасности включает:
Тестер высокого напряжения
Тестер сопротивления изоляции
Тестер непрерывности заземления
Тестер тока утечки
Испытание высоким напряжением подает высокое напряжение между внутренней электрической цепью и рамой модуля для проверки целостности изоляции.
Испытание непрерывности заземления измеряет электрическое соединение между алюминиевой рамой и ее точками заземления. Проверка изоляции проверяет, может ли модуль безопасно работать без опасных путей утечки.
Это обязательные производственные испытания, а не необязательные проверки качества.
17. Линия маркировки, сортировки и упаковки
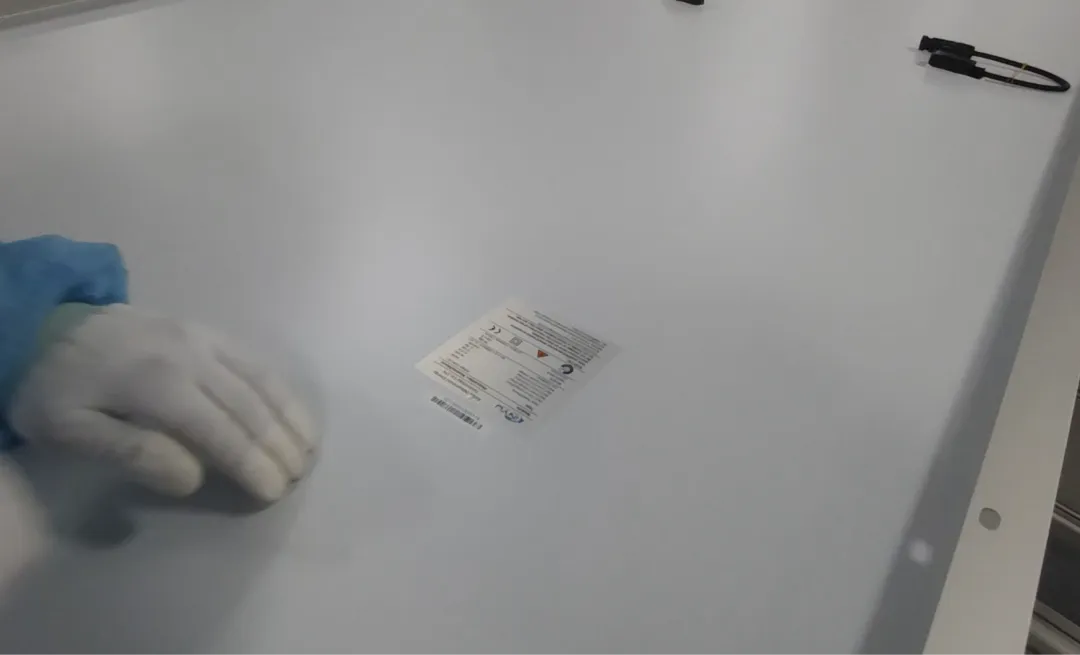
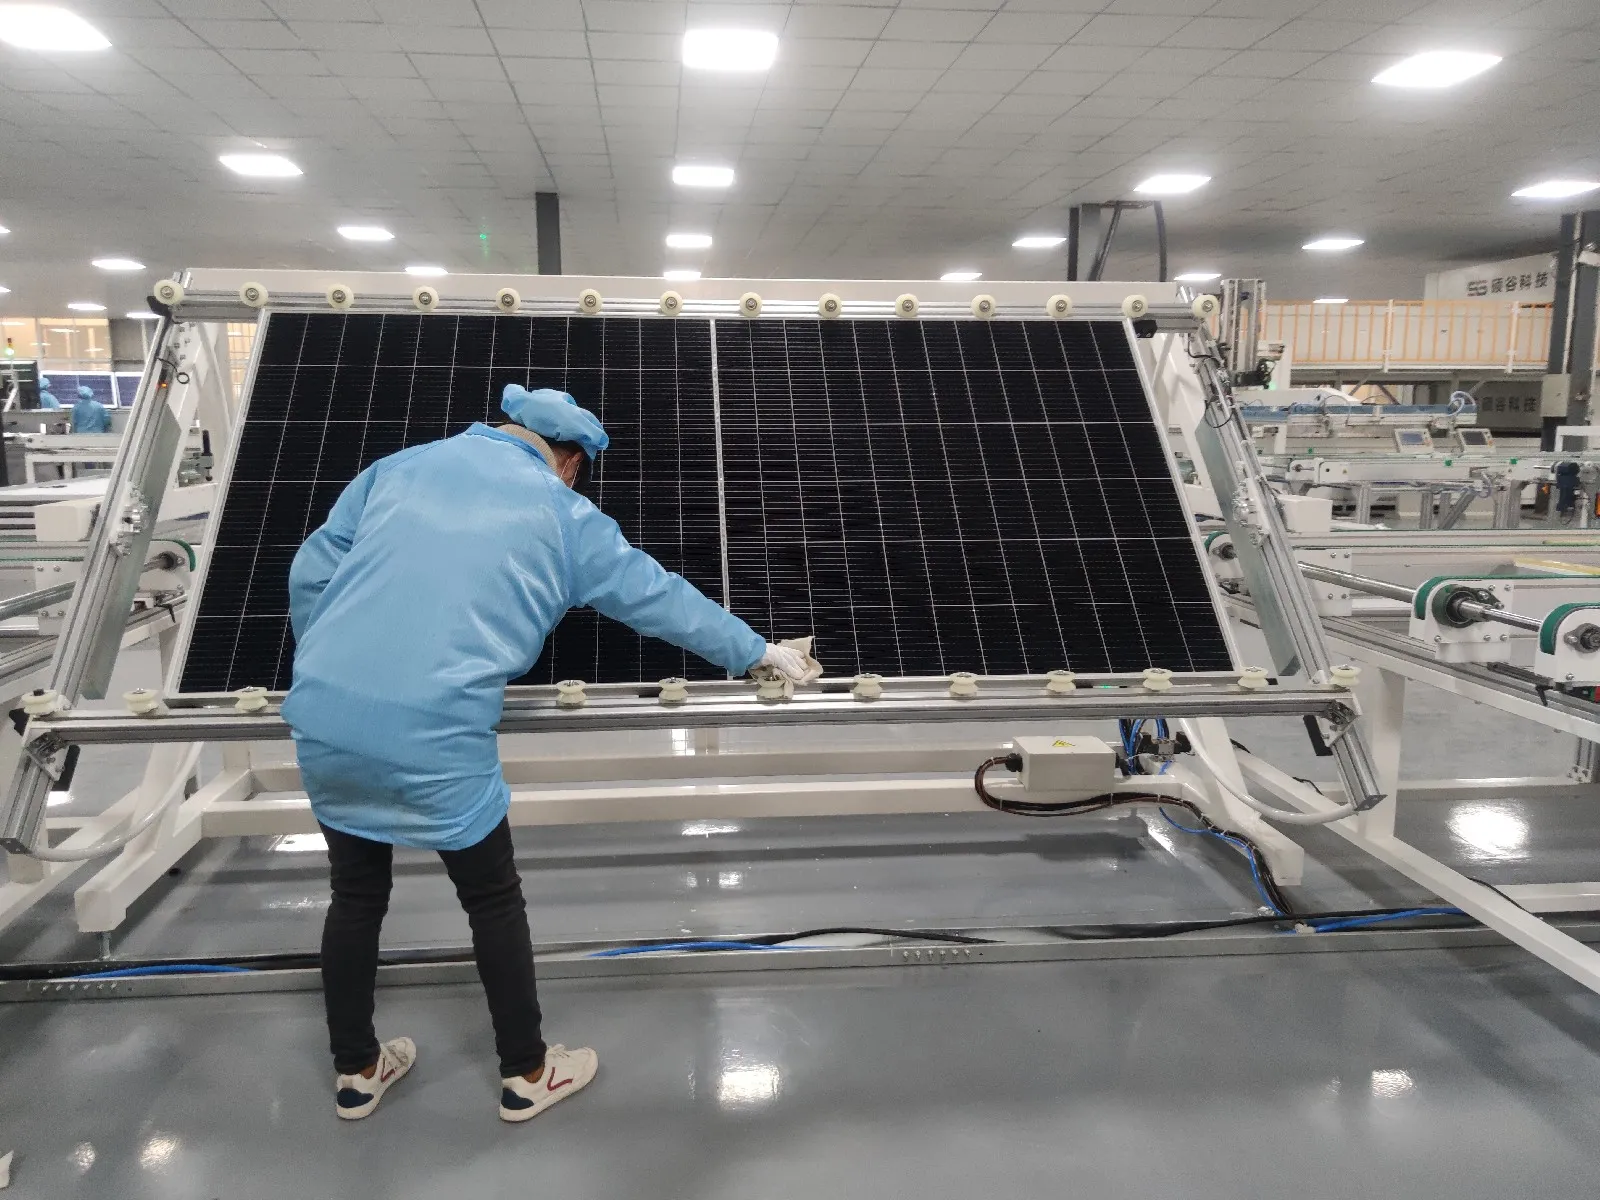
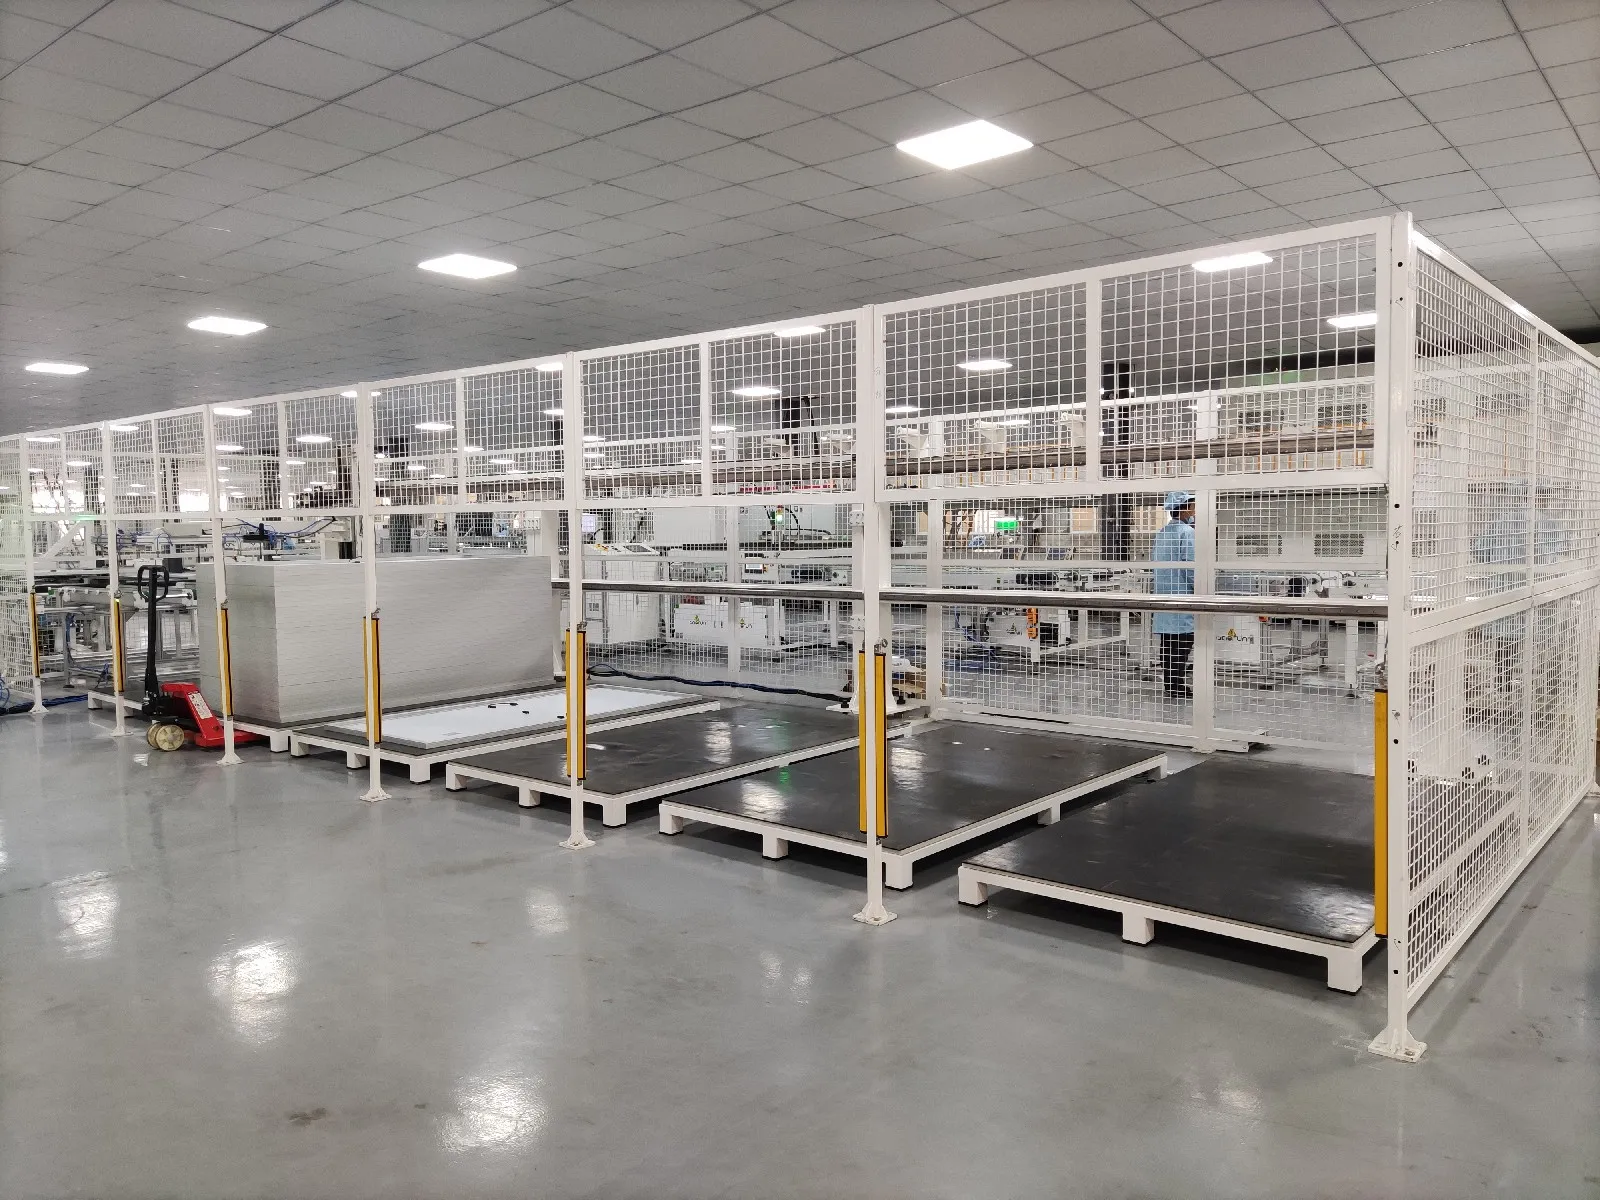
После того как панель проходит электрические, безопасностные, EL и визуальные проверки, завод печатает ее этикетку продукта и записывает окончательные результаты испытаний.
Каждый модуль обычно получает уникальный серийный номер. На автоматической линии этот номер может быть связан с MES или системой прослеживаемости.
Завод может затем проследить готовый модуль до такой информации, как:
Партия солнечных элементов
Данные производства стрингера
EL-изображения
Станция укладки
Рецепт ламинатора
Станция обрамления
Результат I-V теста
Результат испытания безопасности
Дата и смена производства
Готовые модули сортируются по классу мощности, складываются с защитными материалами и упаковываются для транспортировки.
Упаковка может показаться простым процессом, но неправильное складывание или недостаточная защита могут повредить хорошие модули до того, как они достигнут площадки проекта.
Полуавтоматическая или полностью автоматическая?
Завод по производству солнечных панелей не всегда нуждается в полной автоматизации.
Полуавтоматические линии часто подходят для пилотных проектов, региональных производителей и заводов с более низкой планируемой мощностью. Операторы могут вручную выполнять пайку шин, подготовку материалов, обрезку, установку распределительной коробки и визуальный осмотр.
Полностью автоматические линии включают роботизированное обращение, автоматические конвейеры, встроенные системы контроля, производственные буферы и прослеживаемость данных. Они обеспечивают более высокую пропускную способность и более стабильный контроль процессов, но также требуют более сильной сервисной поддержки и лучшего управления производством.
Правильный уровень автоматизации зависит от:
Планируемая годовая мощность
Дизайн модуля
Технологии ячеек
Доступные инвестиции
Местные условия труда
Требования к качеству продукции
Планы будущего расширения
Не выбирайте каждую машину отдельно
Самая большая машина не всегда самая важная, и самая быстрая машина не автоматически создает самую быструю производственную линию.
Мощность должна быть сбалансирована между резкой ячеек, стрингованием, укладкой, шинированием, ламинированием, обрамлением, установкой соединительной коробки и финальным тестированием.
Заводу также нужны вспомогательные системы, такие как:
Автоматические конвейеры
Производственные буферы
Воздушные компрессоры
Вакуумные системы
Чиллеры
Хранение материалов
MES и программное обеспечение для прослеживаемости
Пространство для обслуживания
Зоны контроля качества
Дизайн модуля должен быть подтвержден до выбора оборудования. Линия, спроектированная для обычных PERC полноразмерных модулей, может не подойти для крупноформатных TOPCon полуячеек, HJT модулей, BC ячеек или тяжелых стекло-стекло панелей без замены нескольких машин.
Реалистичный план завода должен начинаться с целевой спецификации модуля и годовой производственной мощности. Окончательный список машин составляется после этого.
Наше мнение простое: надежный солнечный завод — это не куча впечатляющих машин, а сбалансированная производственная система, и Ooitech может предоставить полные полуавтоматические и полностью автоматические линии по производству солнечных панелей мощностью от 5 МВт до 1,2 ГВт, проектирование планировки завода, установку, обучение, поддержку сырья и глобальное послепродажное обслуживание.
См. также: что определяет цену на оборудование для производства солнечных панелей, что стоимость завода по производству солнечных панелей охватывает помимо оборудования, и как начать бизнес по производству солнечных панелей.
Похожие: Оборудование для производства солнечных панелей: станции и компоновка объясняет, как одна и та же технологическая последовательность масштабируется с 5 МВт до 1,2 ГВт и какие входные данные следует зафиксировать перед заказом.
Похожие: Линия сборки распределительных коробок для солнечных панелей: Станции охватывает пять групп оборудования, производительность ~1 000 шт/ч и инженерные системы, которые определяют компоновку.
Дополнительные материалы и справочные данные
Публичные справочные материалы по этой теме, опубликованные организациями, которые поддерживают технологическую дорожную карту и рыночные данные отрасли: