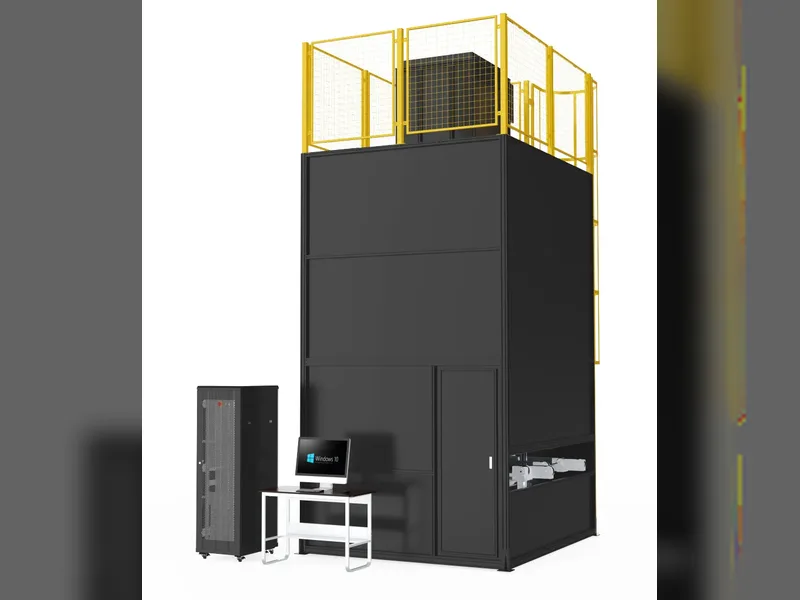
Машина для ламинирования фотоэлектрических модулей — вакуумные стадии и процесс
Содержание
Краткий ответ: Ламинатор для солнечных панелей — это машина, которая соединяет стек, EVA-герметик, соединённую цепочку ячеек, второй слой EVA и задний лист — в один герметичный блок без пустот. Это происходит под вакуумом и нагревом в многоэтапном цикле. Сначала камера вакуумируется для удаления захваченного воздуха, затем прикладывается давление, пока плиты нагревают стек, и, наконец, модуль выдерживается при температуре достаточно долго, чтобы EVA полностью сшилась. Термическое окно EVA узкое: сшивка происходит около 150°C, при этом процесс должен избегать области 120°C, где герметик ещё текуч и склонен к образованию пузырей, а охлаждение должно контролироваться, чтобы предотвратить смещение ячеек. Равномерность температуры в пределах около 2°C по всей плите — это практическое требование, поскольку холодный угол оставляет несшитую EVA, а горячая точка её деградирует.
Производство PV-модулей · от Джерри, Ooitech
Что делает ламинатор для солнечных панелей
Вакуумная система, стоящая за циклом ламинации — типы насосов, их роли и тепловое окно EVA, задающее крайний срок, — рассматривается в вакуумные насосы для ламинатора, окно EVA и конфигурация насосного агрегата.
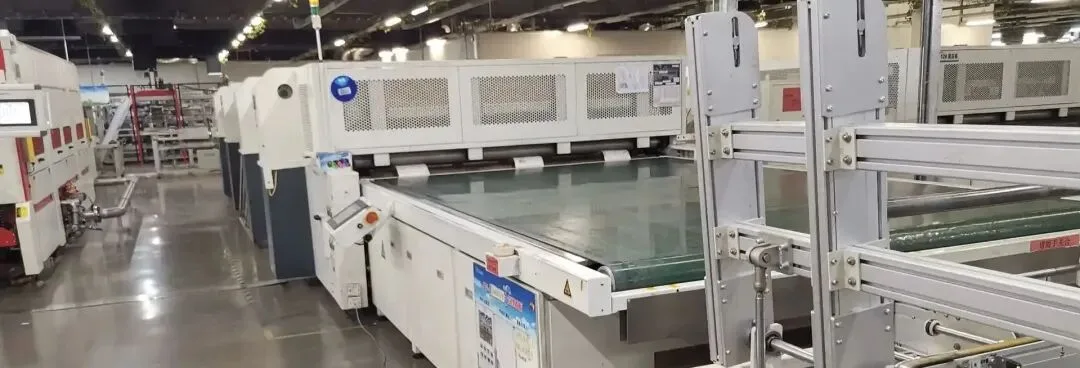
Ламинатор для солнечных панелей — это машина, которая превращает стопку отдельных слоёв в один герметичный модуль. На линии инкапсуляции фотоэлектрических модулей он сплавляет уложенные материалы в единое целое: при заданной температуре, вакууме и давлении ламинатор для солнечных панелей осуществляет горячее прессование и склеивание подготовленных ячеек, шин и инкапсулирующих плёнок. Основные задачи этого процесса включают:
Сама машина находится между материалами и процессом: выбранная вами инкапсулирующая плёнка задаёт окно процесса, а этап ламинирования определяет, как будет выглядеть готовый ламинат. Критерии выбора см. в как выбрать правильный ламинатор для солнечных модулей; конкретные неисправности см. в скачок рамки и пузыри в ламинате. На уровне линии ламинатор представляет собой одну станцию в последовательности, описанной в оборудование для производства солнечных панелей.
Удаление воздуха: С помощью вакуумной среды весь воздух, запертый между слоями, тщательно удаляется, чтобы предотвратить внутренние пузыри и расслоение.
Плавление и склеивание: Нагрев заставляет пленку EVA (или POE и т. д.) плавиться и течь, что облегчает удаление воздуха.
Приложение давления: Пока пленка расплавлена, равномерное давление используется для полного заполнения зазоров между ячейками, лентами, стеклом и задней пленкой.
Сшивка и отверждение: Выдержка при высокой температуре в течение достаточного времени приводит к завершению реакции сшивки EVA, образуя стабильный, прозрачный твердый слой с высокой прочностью склеивания.
Цельное формирование: Наконец, стекло, ячейки, пленка и задняя пленка плотно соединяются в герметичный, прочный и устойчивый к атмосферным воздействиям фотоэлектрический модуль.
Технические параметры
Критическое положение ламинатора на производственной линии
Прежде чем рассматривать цифры, полезно понять, почему этот этап так важен. Качество ламинации напрямую связано с долгосрочной надежностью модуля (устойчивость к PID, стойкость к влажному теплу, способность выдерживать УФ-излучение и механические нагрузки) и сроком службы более 25 лет. Цикл ламинации также относительно длительный (обычно 8-15 минут на цикл), поэтому эффективность и стабильность оборудования оказывают решающее влияние на производительность всей линии. Первоначальные инвестиции, эксплуатационное энергопотребление и периодическое техническое обслуживание составляют важную часть стоимости производства модулей.
| Параметр | Типичные характеристики |
|---|---|
| Время цикла ламинации | 8-15 минут на цикл |
| Точность контроля температуры | ±1-2°C |
| Температура камеры 1 | прибл. 110-120°C |
| Температура камеры 2 | 140-150°C |
| Рабочий / основной уровень вакуума | 40-100 Па (или ниже) |
| Время вакуумирования камеры 1 | 300-400 с |
| Время вакуумирования камеры 2 | прибл. 50-120 с |
| Время выдержки камеры 2 | прибл. 400-600 с |
| Целевая температура охлаждения | ниже 50°C |
| Метод нагрева | Масляный нагрев / Электрический нагрев |
| Метод давления | Воздушная подушка / Диафрагма (силиконовая мембрана) |
| Конструкция камеры | Двухъярусная трехкамерная / двухкамерная |
| Срок службы силиконового листа | 6000-8000 циклов |
Технические преимущества
Основные системы оборудования и принцип работы
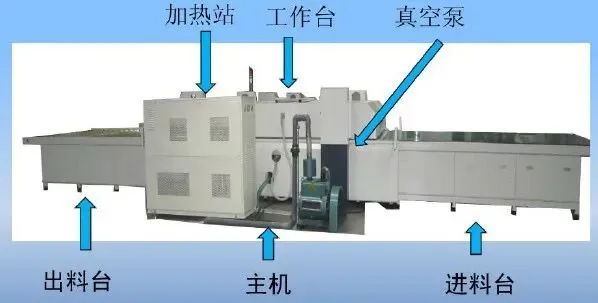
Ламинатор обычно объединяет несколько основных систем, работающих совместно:
Система нагрева: Обеспечивает точно контролируемое тепловое поле для плавления EVA и достижения сшивания. Основные варианты включают масляный нагрев (циркуляция термомасла, равномерная и стабильная температура, высокая точность контроля, несколько более сложная система) и электрический нагрев (быстрый нагрев, простая конструкция, равномерность требует оптимизации). Точность контроля должна быть очень высокой (обычно ±1-2°C), а равномерность температуры оказывает значительное влияние на качество ламинирования.
Вакуумная система: Создает и поддерживает вакуум во время ламинирования, удаляя воздух между слоями и газы, выделяемые расплавленным EVA. Обычно включает вакуумный насосный агрегат (например, насос Рутса с пластинчато-роторными или сухими насосами), вакуумные трубопроводы, клапаны и вакуумметр. Предельное остаточное давление (часто 40-100 Па), скорость откачки и стабильность поддержания давления являются критически важными.
Система давления: Обеспечивает равномерное, контролируемое давление на пакет под вакуумом для улучшения растекания и заполнения расплавленного EVA. Широко используется пневмоподушечный / диафрагменный тип: сжатый воздух (или азот) подается в резиновую подушку или силиконовую диафрагму, передавая давление через гибкие среды, такие как силиконовая пластина, что обеспечивает хорошую равномерность и адаптируемость к различным толщинам. Ключевые параметры: величина давления, скорость нарастания давления, время выдержки и равномерность давления.
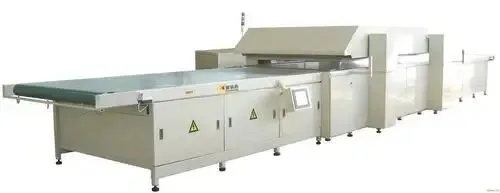
Камера и основная конструкция: Образует герметичное пространство для поддержания вакуума и давления. В настоящее время преобладает двухъярусная трехкамерная или двухъярусная двухкамерная конструкция. В трехкамерной конструкции одна камера работает при относительно более низкой температуре с более длительным временем вакуумирования, ориентированная на удаление пузырьков; вторая работает при более высокой температуре с несколько более высоким давлением для обеспечения полного сшивания пленки. Конструкция состоит из прочной стальной рамы, подъемной верхней крышки, неподвижной нижней камеры, уплотнительных лент и теплоизоляции, при этом герметичность является ключевым показателем.
Система транспортировки: Подает модули для ламинирования в камеру и выдает готовые изделия. Обычно используется роликовая или цепная транспортировка, которая должна плавно соединяться с вышестоящим и нижестоящим оборудованием, таким как обрезка кромок и тримминг.
Система управления: Является мозгом оборудования, точно контролируя весь цикл ламинирования (температура, вакуум, давление, время) для автоматизированной работы, настройки параметров, регистрации данных и диагностики неисправностей. Основана на ПЛК и сенсорном экране HMI, при этом высококлассные модели могут интегрировать интерфейс MES.
Типовые этапы процесса ламинирования (пример с пневмоподушкой)
Загрузка: Собранный модуль подается в открытую первую камеру.
Закрытие крышки: Верхняя крышка опускается, соединяется с нижней камерой и прижимает уплотнительную ленту.
Вакуумирование: Вакуумный насос запускается, быстро откачивая воздух из камеры до заданного уровня вакуума (время вакуумирования в камере 1 обычно 300-400 с) и удаляя большую часть газа из модуля.
Нагрев и плавление: В камере 1 поддерживается около 110-120°C; поступающий модуль пассивно нагревается, и пленка плавится (синхронно с вакуумированием).
Создание давления: После вакуумирования воздушная подушка/диафрагма надувается, создавая равномерное давление на расплавленный модуль через силиконовую пластину. Под совместным действием давления и вакуума EVA течет, заполняя пустоты, и пузырьки удаляются.
Выдержка под давлением и вакуумом: Поддерживается заданная температура, высокий вакуум и давление в течение определенного времени (обычно 300-400 с) для полного удаления пузырьков.
Сброс вакуума и давления: По истечении времени воздух медленно подается, и давление в подушке сбрасывается, чтобы предотвратить деформацию или внутренние напряжения из-за резкого изменения давления.
Подъем крышки и передача в камеру 2: Крышка поднимается, и модуль перемещается в камеру 2.
Работа камеры 2: Устанавливается температура 140-150°C. Так как пузырьки были удалены в камере 1, время вакуумирования короткое (около 50-120 с), но время выдержки больше (около 400-600 с) для обеспечения полного сшивания. После сброса вакуума и подъема крышки модуль поступает в камеру охлаждения (камеру 3).
Охлаждение: Охлаждающая вода в плите основания камеры 3 снижает температуру модуля до безопасного диапазона (например, ниже 50°C) для стабилизации структуры. Установки без третьей камеры часто добавляют воздушное охлаждение при атмосферном давлении.
Разгрузка: Крышка поднимается, и ламинированный модуль отправляется на следующую операцию, например, обрезку.
Применение продукта
Ключевые параметры контроля процесса ламинации
Ламинатор используется как центральная станция инкапсуляции практически на всех линиях кристаллического кремния и многих линиях тонкопленочных модулей, и правильная настройка этих параметров обеспечивает его эффективную работу в реальном производстве:
Температура: Должна соответствовать окну плавления и сшивания EVA. Слишком высокая вызывает пожелтение и расслоение; слишком низкая приводит к недостаточному сшиванию и плохой адгезии. Обычно устанавливается 140-150°C (с учетом марки EVA).
Вакуум: Недостаточный начальный и основной вакуум является основной причиной пузырьков и расслоения. На стадии основного вакуума часто требуется 40-100 Па или ниже.
Давление: Слишком низкое давление вызывает неполное заполнение и слабую адгезию; слишком высокое или быстрое может вызвать микротрещины или смещение ячеек.
Время: Время вакуумирования, время выдержки под давлением/вакуумом (отверждения) и время охлаждения требуют точного контроля. Недостаточное время отверждения напрямую снижает степень сшивания.
Скорость охлаждения: Слишком быстрое охлаждение может вызвать внутреннюю концентрацию напряжений или деформацию.
Основы обслуживания оборудования
Регулярное обслуживание — ключ к сохранению производительности и срока службы оборудования:
Ежедневные проверки: Проверка вакуума, давления и равномерности температуры, осмотр уплотнительных лент, очистка и проверка высокотемпературной ткани и силиконового листа (на предмет царапин и старения), смазка конвейерной системы и очистка поверхностей.
Периодическое обслуживание: Регулярно меняйте масло в вакуумном насосе, очищайте или заменяйте вакуумные фильтры, проверяйте систему нагрева (масляный контур или нагревательные трубки), калибруйте датчики температуры/давления/вакуума, проверяйте электрические соединения и тщательно очищайте камеру.
Замена силиконового листа: Силиконовый лист является изнашиваемой деталью, обычно заменяется после 6000-8000 циклов использования или при сильных царапинах, затвердевании или повреждении, чтобы обеспечить равномерность давления и качество поверхности модуля (также рекомендуется замена при переходе между двустекольными и одностекольными модулями, чтобы избежать вмятин на задней пленке).
Ламинатор, несомненно, является сердцем производства фотоэлектрических модулей; его производительность напрямую определяет качество герметизации и долгосрочную надежность. По мере развития фотоэлектрических технологий в сторону более высокой эффективности, больших размеров, более тонких ячеек и двустекольных конструкций, ламинатор сталкивается с более высокими требованиями к равномерности температуры, вакуумным характеристикам, точности контроля давления, а также автоматизации и интеллектуализации.
Мнение Ooitech
Как глобальный поставщик линий по производству солнечных панелей, Ooitech считает, что ламинатор — это место, где надежность модуля действительно выигрывается или теряется: с учетом того, что тонкие пластины и двустекольные конструкции теперь являются основными, разница между хорошей и плохой равномерностью температуры, стабильностью вакуума и контролем давления значительно сузилась, и правильно подобранный трехкамерный ламинатор — это уже не роскошь, а базовое требование. На основе нашего опыта создания модульных линий «под ключ» мы обнаружили, что сочетание точных рецептов процессов на основе ПЛК с дисциплинированным обслуживанием силиконовых листов и уплотнений дает больше для выхода годной продукции, чем погоня за пиковой скоростью. Для получения дополнительных реальных видео с заводов по производству солнечных модулей, вы можете подписаться на канал Ooitech на YouTube по ссылке www.youtube.com/ooitech.
Дополнительное чтение: как формируются цены на станки и где ламинатор находится на линии.