Пятна PL, вспучивание и следы лодки: какой шаг
Содержание
Краткий ответ: Пятна фотолюминесценции, вспучивание и следы лодочки — это три различных сигнатуры дефектов, и сезон имеет значение: с июня по сентябрь более 80% дефектов на уровне пластины на многих линиях вызваны одной и той же группой технологических причин. В изображении с низким разрешением все три выглядят похоже, но устраняются совершенно по-разному. Пятно ФЛ обычно указывает на проблему загрязнения или обращения, а не на термическую. Вспучивание связано с этапом осаждения или сушки, на котором слой сформировался неравномерно. Следы лодочки — это сигнатура носителя: положение пластины в лодочке воспроизвелось в процессе. Задействованные толщины слоёв составляют 1 нм, 1,5 нм, 3 нм, 5 нм и 6 нм, что достаточно тонко, чтобы поверхностный эффект преобладал над объёмным поведением. Порядок диагностики должен следовать форме дефекта, а не порядку процесса.
Производство PV-модулей · от Джерри, Ooitech
Пятна PL, вздутия и следы от лодочек: какой этап проверять первым?
Каждый год с июня по сентябрь более 80% заводов по производству солнечных элементов сталкиваются с одной и той же проблемой. В цехе поддерживается постоянная температура 25℃, рецепты процессов не меняются, расходы газов в норме, а температурные кривые находятся в пределах допусков. Тем не менее, время жизни неосновных носителей после пассивации продолжает падать. Колебания выхода обычно списывают на расплывчатый летний эффект. Это руководство разбирает четыре действенные и отслеживаемые корневые причины и предлагает практические корректировки процесса для летнего сезона.
Сценарий проблемы и профиль дефектов
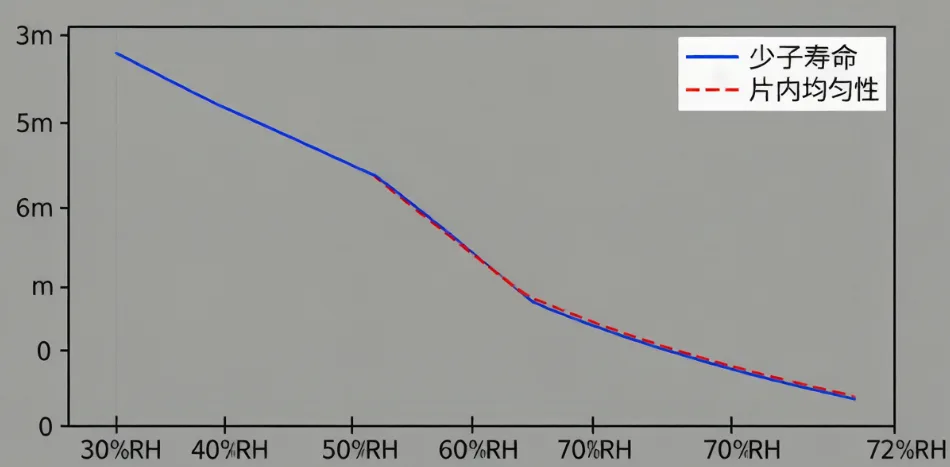
Возьмем реальный случай с завода в Восточном Китае в июне этого года. В цехе была стабильная температура 25℃, но гигрометр чистой комнаты показал 72% влажности. По сравнению с 30% влажности зимой, это более чем вдвое больше. Технологи заметили, что время жизни неосновных носителей после пассивации снизилось повсеместно, упав с обычных 2 мс до 1,2 мс. Хуже того, пластины в верхней и нижней части одной и той же трубы показали разброс времени жизни на 40%.
Это не единичный случай. Вы можете контролировать температуру в цехе, но влажность — это другое дело. Внезапный летний ливень может легко поднять влажность в чистой комнате с 50% до 80%. Каждый этап процесса пассивации крайне чувствителен к этой влаге.
Пассивация — это не просто нанесение пленки. Думайте об этом как о двухступенчатой ракете. Первая ступень — само осаждение, которое полагается на химическую пассивацию от Al₂O₃ или SiNₓ для насыщения оборванных связей, плюс пассивацию полевым эффектом для подавления поверхностной рекомбинации. Вторая ступень — водородная пассивация. Высокотемпературный отжиг заставляет водород выходить из пленки, проникая в поверхность кремния и объемные дефекты, чтобы пассивировать оставшиеся оборванные связи.
Реальный фактор, определяющий конечное качество пассивации, — это то, насколько хорошо водород высвобождается во время отжига. Поведение водорода — от его формы в пленке до кинетики высвобождения и пути диффузии — сильно зависит как от температуры, так и от влажности. Именно поэтому летние дефекты вызваны изменениями влажности, а не температуры.
Четыре линии передачи влаги в пассивации
Давайте разберем это на четыре конкретные технологические линии. В цехе может поддерживаться температура, но эти четыре зоны напрямую подвержены летним условиям.
Линия 1: Отклонение водорода, вызванное температурой охлаждающей воды
Камеры PECVD требуют постоянного охлаждения во время осаждения для поддержания точного температурного поля. Конденсаторы чиллеров обычно расположены на крыше или снаружи, используя речную или колодезную воду, которая полностью зависит от сезона.
Зимой температура на улице составляет около 5–10℃, что обеспечивает стабильную температуру охлаждающей воды на уровне 20–22℃. Летом жара превышает 35℃. Эффективность чиллеров падает, и температура охлаждающей воды легко поднимается до 28–30℃.
Ваш чистый цех может оставаться при 25℃, но более теплая охлаждающая вода напрямую изменяет температуру стенок камеры PECVD. Распределение теплового излучения смещается. Пластины, находящиеся в разных позициях внутри трубы, испытывают совершенно разные фактические температуры осаждения. Температурный разрыв между верхними и нижними пластинами увеличивается, что объясняет огромный разброс в 40% по сроку службы в одной партии.
Используете ли вы ALD для Al₂O₃ или PECVD для SiNₓ, изменение температуры камеры приводит к изменению плотности пленки и содержания водорода.
| Температура осаждения | Характеристики пленки | Поведение водорода |
|---|---|---|
| Слегка низкая | Плотная, высокое содержание H, в основном N-H/Si-H | Требуется более высокая температура отжига для полного выделения |
| Слегка высокая | Рыхлая, высокое содержание H, слабые связи H | Выделяется слишком быстро, скапливается на границе раздела |
Промышленное производство relies на очень узком оптимальном окне, балансирующем плотность пленки и содержание водорода. Отклонение всего на ±5℃ может вывести вас из этого окна. Когда летом охлаждающая вода становится слишком теплой, все температурное поле камеры смещается, и параметры пленки дрейфуют вместе с ним.
Линия 2: Вздутие AlOₓ из-за несоответствия термической истории
Эта проблема скрыта во временном разрыве, который большинство упускает. Основное оборудование ALD обычно выполняет 28–35 циклов осаждения Al₂O₃, достигая толщины 4.5–6 нм. Последующее осаждение SiNₓ методом PECVD происходит при температуре 400–580℃. Эта температура уже достаточно высока, чтобы водород внутри Al₂O₃ начал активно двигаться.
Если скорость нагрева и время выдержки PECVD настроены правильно, часть водорода в Al₂O₃ плавно выделяется на этом этапе предварительного нагрева. Остальная часть остается стабильной и правильно выделяется позже в печи обжига. Летние условия разрушают этот ритм.
Во-первых, происходят колебания процесса ALD. Слой Al₂O₃ толщиной 5 нм является оптимальным для стоимости и пассивации, что означает, что его абсолютное содержание водорода естественно высокое. Высокая летняя влажность означает, что в пленке задерживается больше водорода.
Во-вторых, осаждение PECVD SiNₓ действует как первичный этап отжига для Al₂O₃. Если нагрев слишком быстрый или высокотемпературная выдержка слишком короткая, водород выделяется недостаточно.
В-третьих, температуры обжига достигают 700–900℃. Весь этот захваченный водород вырывается сразу, диффундируя к границе раздела Si/Al₂O₃. Он образует молекулы газа H₂ и создает огромное локальное давление.
Наконец, когда давление превышает прочность сцепления пленки, происходит вздутие.
Высокая влажность -> Больше захваченного H -> Плохое предварительное выделение PECVD -> Высокая температура обжига = Вздутие.
Под микроскопом вы увидите поверхность пластины, покрытую крошечными пузырями диаметром 2–10 мкм. Каждый пузырь представляет собой мертвую зону, где пассивация исчезла.
Линия 3: Повышенная фоновая влажность в трубчатых печах
Это, безусловно, самая недооцененная линия, но невероятно опасная в летнем производстве. Во время простоя трубчатые печи PECVD подвергаются воздействию атмосферы. Летний воздух достигает 60–80% относительной влажности. Труба печи поглощает гораздо больше влаги, чем зимой.
Когда вы откачиваете воздух и нагреваете для осаждения, эта захваченная влага десорбируется и смешивается с вашим технологическим газом. Эта фоновая влага полностью нарушает осаждение SiNₓ тремя способами:
Дрейф показателя преломления: SiNₓ требует строгого показателя преломления 2.05–2.10 для контроля поглощения света и пассивации. Фоновая влага изменяет соотношение Si/N. Летняя влага может легко снизить показатель ниже 2.05, убивая качество пассивации.
Измененные водородные связи: H⁺ в водяном паре конкурирует с связями Si-H и N-H в SiNₓ. Это нарушает выделение водорода во время последующего обжига.
Ухудшенная чистота границы раздела: Влага образует метастабильный слой Si-OH на поверхности пластины в начале осаждения. Это разрушает связь между кремнием и Al₂O₃ или SiNₓ, немедленно увеличивая плотность ловушек на границе раздела.
Линия 4: Скрытый разрыв Q-Time перед туннельным окислением
Это происходит в начале технологической линии, сразу после щелочной полировки и до осаждения туннельного оксида. Открытый кремний, контактируя с воздухом, образует нативный оксидный слой, скорость роста которого полностью зависит от влажности и температуры окружающей среды.
При 25℃ и относительной влажности 80% открытый кремний за один час образует нативный оксидный слой толщиной 1 нм. Если из-за сбоев оборудования или задержек в графике пластины остаются в чистой комнате на два-три часа, этот нативный слой может достичь толщины 1,5 нм или более.
Этот нативный оксид рыхлый и полон дефектов. Когда вы пытаетесь вырастить на нем качественный туннельный оксид толщиной 1,2–1,5 нм, оба слоя объединяются. В результате ваш туннельный слой становится толщиной 2–3 нм — вдвое больше проектного значения, с ужасным структурным качеством.
Это запускает жестокую цепную реакцию. Чрезмерно толстый туннельный слой блокирует туннелирование электронов. Во время легирования поликремния фосфору трудно диффундировать через этот толстый барьер. Участки, где туннельный слой слишком тонкий, получают избыточное легирование, что вызывает оже-рекомбинацию и снижает время жизни носителей, что проявляется в виде темных пятен при PL-тестировании. Участки, где он слишком толстый, получают недостаточное легирование, что увеличивает контактное сопротивление. Это вызывает темные края вокруг следов лодочки при EL-тестировании. В конечном итоге напряжение холостого хода (Voc) резко падает во всей партии.
Сводка по корневой причине: четыре передачи, ни одной неисправности
Проблемы с пассивацией летом не новы, но инженеры тратят время на проверку меню и расходов газов, потому что ищут единую точку отказа. Корневая причина — влажность, нарушающая всю цепочку.
Повышение температуры охлаждающей воды смещает температуру камеры. Высокая влажность окружающей среды увеличивает содержание водорода и вызывает образование пузырей. Влага в резервной печи портит показатель преломления SiNₓ. Задержки в обработке позволяют нативному оксиду расти бесконтрольно, вызывая PL-пятна и следы лодочки.
Практические рекомендации по контролю процесса летом
Вот как это исправить на производстве.
Во-первых, контролируйте охлаждающую воду. Отслеживайте температуру на входе и перепад температур, а не только температуру камеры. Если охлаждающая вода превышает 24℃, немедленно проверяйте чиллеры и при необходимости вручную компенсируйте мощность PECVD или время осаждения. Привяжите точку росы чистой комнаты к ежедневному мониторингу.
Во-вторых, скорректируйте рецепты ALD для лета. Незначительно повысьте температуру осаждения ALD в диапазоне 180–300℃ или увеличьте время продувки. Это делает пленку более плотной и снижает начальное содержание водорода, предотвращая образование пузырей в дальнейшем. Также увеличьте скорость нагрева или время выдержки при осаждении PECVD SiNₓ, чтобы дать водороду больше времени для плавного выхода.
В-третьих, чаще проводите прогрев ваших трубчатых печей. Во время простоя каждые 4 часа выполняйте короткий прогрев при 500℃ в течение 15 минут, чтобы удалить абсорбированную влагу. Если возможно, поддерживайте небольшое избыточное давление продувки азотом во время простоя.
В-четвертых, создайте специальный базовый рецепт пассивации для летнего периода. Не полагайтесь на удачу. Подготовьте набор параметров ALD и PECVD, которые можно быстро применить при превышении определенного порога влажности.
В-пятых, строго контролируйте время Q-time. Пластины должны попадать из щелочной полировки в окислительную печь менее чем за час. При задержке храните их в низковлажностном азотном шкафу.
Краткий контрольный список летней пассивации
| № | Пункт проверки | Целевой показатель | Ответственное лицо |
|---|---|---|---|
| 1 | Температура охлаждающей воды | Ежедневный мониторинг, сигнал при превышении порога | Оборудование/Инфраструктура |
| 2 | Точка росы в чистом помещении | Строгое соблюдение базовых пределов | Инфраструктура |
| 3 | Прогрев трубчатой печи | Короткий прогрев каждые 4 часа простоя | Инженер-технолог |
| 4 | Время Q-time от полировки до окисления | Менее 1 часа | Производственная команда |
| 5 | Рецепты ALD/PECVD | Переключение на предустановленный летний базовый режим | Технологическая команда |
Мнение Ooitech
Стабильность оборудования так же критична, как и технологический рецепт, когда сезонные скачки влажности нарушают производственный процесс. Фабрики часто сталкиваются с падением выхода годных только из-за того, что влажность окружающей среды изменяет термическую историю и динамику водорода в слоях пассивации. Учет этих скрытых переменных — таких как эффективность чиллеров, атмосферное время Q-time и десорбция влаги в режиме ожидания — имеет огромное значение для поддержания стабильной эффективности элементов. Овладение этими тонкими методами контроля окружающей среды отличает среднее производство солнечных панелей от по-настоящему оптимизированной высокопроизводительной линии.