Узкое место в трафаретной печати тонких линий
Содержание
Краткий ответ: Тонкая трафаретная печать находится в постоянном состоянии догоняния собственной спецификации: документ, описывающий, что может делать процесс, устаревает ещё до публикации, потому что ширины пальцев в производстве продолжают уменьшаться. Причина — арифметика. Более узкий палец блокирует меньше света и повышает ток, производимый элементом, но он также имеет более высокое сопротивление и меньшую площадь контакта, поэтому состав пасты, трафаретная сетка и параметры печати должны совершенствоваться вместе. Задействованные размеры варьируются от примерно 13 µm вниз через 9 µm до 6 µm, при этом достижимые ширины, по сообщениям, находятся в диапазоне от 16 µm до 24 µm в зависимости от структуры. Каждое уменьшение — это небольшой выигрыш, который материализуется только при сохранении выхода годных, поэтому тонкая печать — это проблема выхода годных в такой же степени, как и проблема проектирования.
Производство PV-модулей · от Джерри, Ooitech
Статья только что принята, но данные уже устарели. Любой, кто работает в R&D, знает эту неловкую ситуацию.
Статья Fraunhofer ISE «Progress in Fine-Line Front-Side Printing for TOPCon Solar Cells» — типичный пример. В её самом агрессивном дизайне использовался безузловой трафарет с отверстием 13 µm. Всё более тонкое становилось нестабильным в экспериментах. Согласно общедоступной отраслевой информации, ведущие производители элементов уже довели отверстия безузловых трафаретов до 6 мкм к 2026 году— менее половины размера, указанного в статье.
Эта кажущаяся устарелость — именно то, почему статью стоит прочитать. Она определила практическую границу возможностей трафаретной печати в 2024–2025 годах. Производители, которые позже вышли за эту границу, всё ещё работали с той же структурой компромиссов, описанной в исследовании.
Числа устаревают. Методы — нет. Эта статья рассматривает две вещи: что выявила статья на тот момент и как массовое производство позже преодолело этот предполагаемый предел.
1. Что произошло в статье
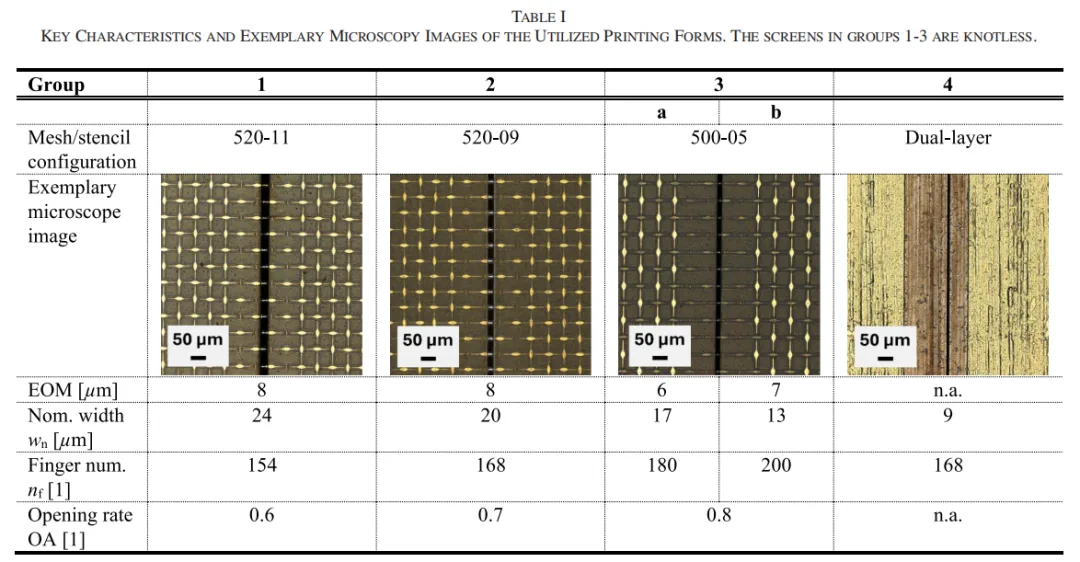
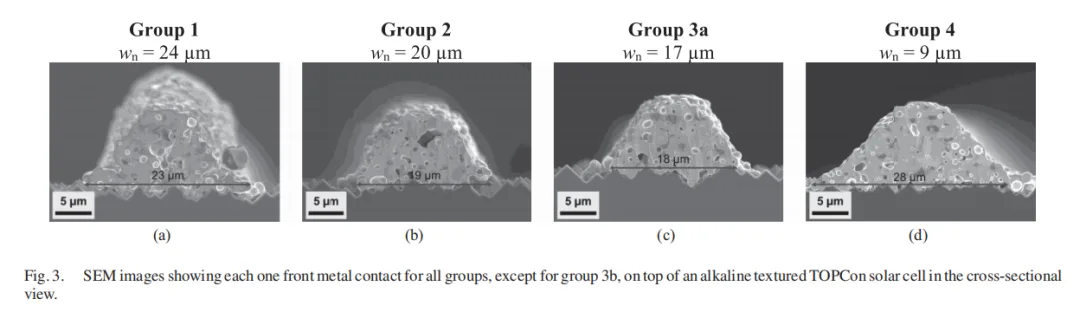
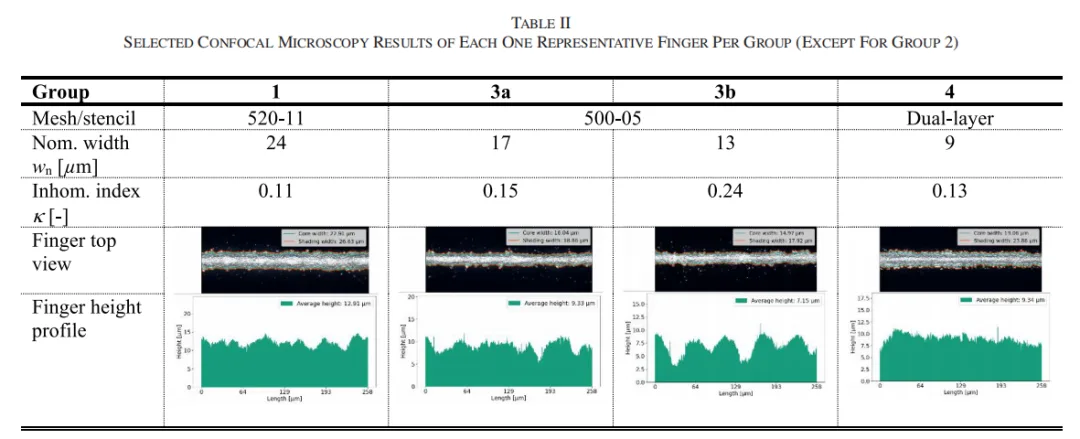
Экспериментальный дизайн был простым. Исследователи использовали n-типа TOPCon солнечные элементы формата M10 и разделили процесс печати фронтальной стороны на несколько групп сравнения с одной переменной. Они включали три безузловых трафарета с номинальными открытиями 24, 20, 17 и 13 мкм, плюс 9 мкм двухслойный металлический трафарет. Процесс тыльной стороны оставался неизменным. Варьировался только метод печати фронтальной стороны.
В исследовании также использовалась полная цепочка характеризации:
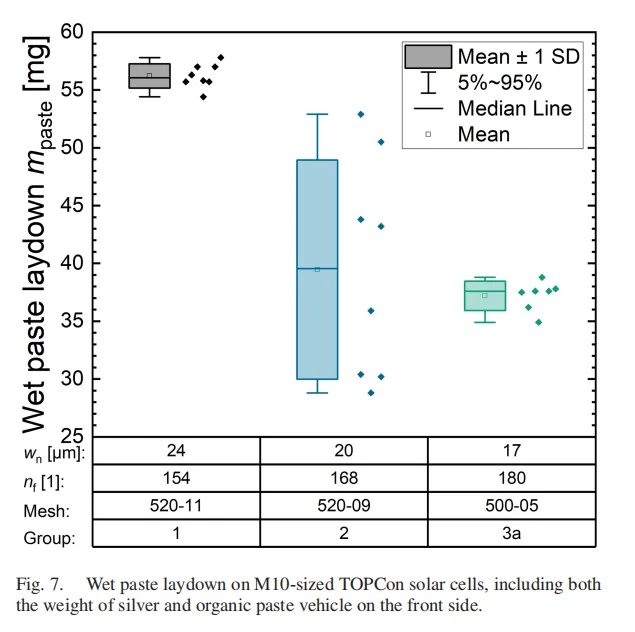
Взвешивание влажной пасты для расчёта расхода серебра
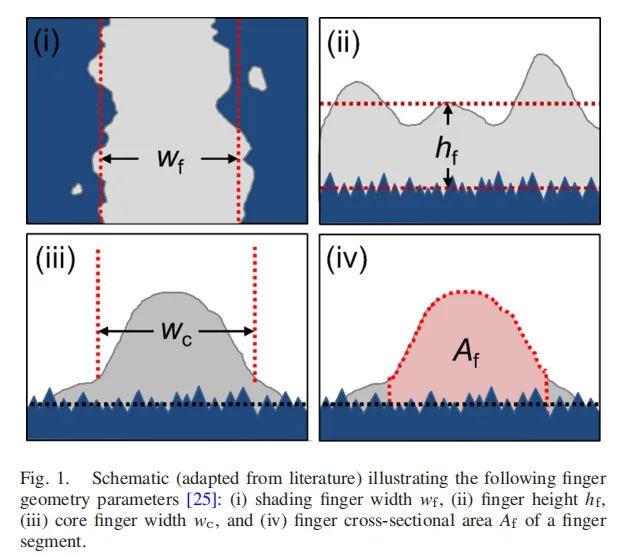
Сканирующая электронная микроскопия и конфокальная микроскопия для измерения ширины пальцев, высоты, площади поперечного сечения и неравномерности κ
Измерения методом длины переноса для контактного сопротивления
I-V тестирование на готовых M10 солнечных элементах
Эта последовательность остается стандартным способом оценки нового экрана, трафарета или металлизационной пасты.
Результаты можно разделить на три уровня:
Отверстие 17 мкм было наилучшим рабочим диапазоном. Он обеспечил ширину напечатанного пальца 16 мкм. По сравнению с контрольной группой 24 мкм, он дал относительный прирост эффективности на 0,9% и снизил расход пасты на лицевой стороне на 30%.
Отверстие 13 мкм уперлось в стену. Неравномерность пальцев κ выросла с 0,15 до 0,24, при этом увеличилось количество прерывистых пальцев и других дефектов. Эта группа не прошла оценку на уровне ячеек.
Трафарет 9 мкм стал отрицательным примером. Пасту для трафаретной печати принудительно наносили на трафарет, несмотря на несоответствие вязкости. Полученный напечатанный палец имел ширину 19 мкм — шире, чем палец, полученный в группе с отверстием экрана 13 мкм.
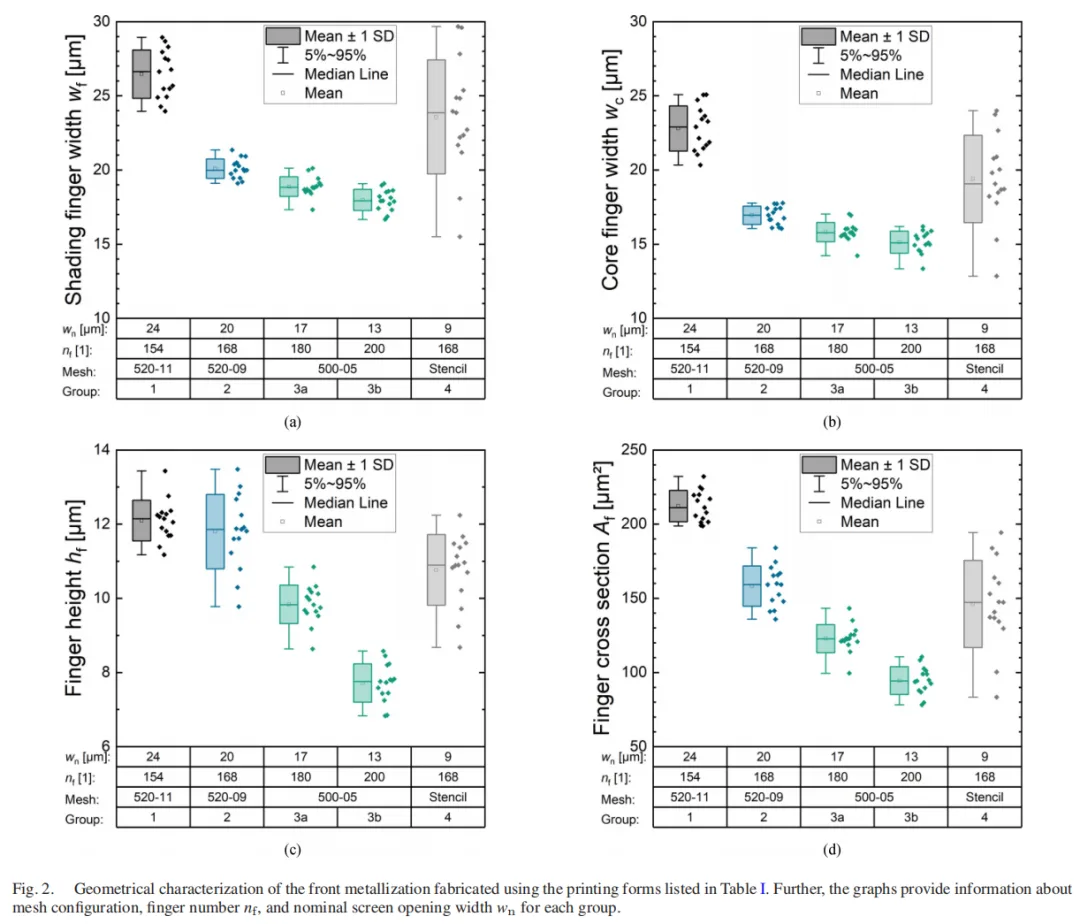
Вывод был очевиден. Для безузловой трафаретной печати практический диапазон тонких линий составлял около 15–17 мкм отверстия. Ниже этой точки качество печати сначала ухудшалось.
Временной разрыв между статьей и производством 2026 года: четыре сравнения
1. Предел печати
В статье отверстие 13 мкм уже было нестабильным. Неравномерность κ выросла до 0,24, дефекты увеличились, и группа так и не дошла до оценки ячеек. Согласно публично доступной отраслевой информации, ведущие производственные линии к 2026 году перешли на безузловые отверстия экрана 6 мкм.
Граница возможностей, обозначенная в статье, была значительно продвинута вперед. Так называемый предел не был постоянной стеной. Это была точка баланса между пастой, экраном и печатным оборудованием, доступными на тот момент.
2. Мотивация экономии пасты
Лучшая группа в статье — отверстие 17 мкм и напечатанный палец 16 мкм — достигла относительного улучшения эффективности на 0,9% при снижении расхода пасты на лицевой стороне на 30%.
К 2026 году расход серебра стал крупнейшей статьей затрат, не связанной с кремнием, во многих структурах себестоимости производства ячеек. Экономия пасты больше не была второстепенной целью оптимизации. Это стало вопросом конкурентоспособности производства, а в некоторых случаях и выживания. Методология статьи сместилась с инструмента повышения эффективности на инструмент контроля затрат.
3. Трафаретный маршрут
Трафарет из металлической фольги 9 мкм в статье не сработал, потому что вязкость пасты не соответствовала методу печати. Он дал палец шириной 19 мкм.
К 2026 году печать стальных пластин на основе полнооткрытого металлического трафарета была запущена в массовое производство. Неудачный маршрут, описанный в статье, позже стал важным промышленным направлением. Урок очевиден: изменение метода печати также требует изменения пасты.
4. Ценность прироста эффективности
В статье сообщалось об относительном приросте эффективности на 0,9%. К 2026 году эффективность ячеек достигла диапазона 26%+, при этом в рассматриваемых примерах сообщалось о результатах от 26,09% до 26,66%.
Предельная ценность снижения затенения все еще существовала, но основной коммерческий драйвер сместился с повышения эффективности на сокращение расхода серебра.
2. От 13 мкм до 6 мкм: как был преодолен предел
Был ли 13 мкм действительно физическим пределом трафаретной печати?
Нет. Сама статья оставила несколько подсказок.
В трех конструкциях трафаретов диаметр проволоки уменьшался с 11 мкм до 9 мкм, а затем до 5 мкм. Коэффициент открытой площади увеличивался с 0,6 до 0,7, а затем до 0,8. Также была введена ориентация сетки под углом 0°.
Другими словами, результат 13 мкм не означал, что трафареты нельзя сделать более тонкими. Это означало, что комбинация пасты, трафарета и оборудования, доступная в то время, не могла оставаться стабильной в этой точке.
Какая сторона этого треугольника была реальным узким местом?
Сам трафарет можно частично исключить. Исследование представляло передовую технологию безузловых трафаретов для своего времени. Диаметр проволоки, коэффициент открытой площади и угол трафарета уже были значительно улучшены. Группа с 13 мкм не провалилась из-за того, что поставщик трафаретов не приложил усилий. Трафарет сдерживался пастой.
Печатное оборудование также было основано на общей промышленной платформе. Аналогичные принтеры были доступны как в лабораториях, так и на ведущих производственных линиях. Это оставляет пасту в качестве ключевой переменной.
Тонколинейная печать — это трехсторонняя борьба. Каждое уменьшение ширины пальца на 1 мкм снижает оптическое затенение, но также уменьшает площадь поперечного сечения пальца. Последовательное сопротивление может возрасти, а риск дефектов печати и потери выхода увеличивается. Результат зависит от того, смогут ли паста, трафарет и процесс продвигаться вместе.
В период с 2024 по 2026 год все три стороны продвинулись вперед.
Паста: от универсального соединения к материалу для формирования рисунка
Размер частиц серебра продолжал уменьшаться, а специализированные пасты для тонких линий стали отдельной категорией продукции. Разработка пасты для тонких пальцев фронтальной стороны TOPCon велась в трех направлениях: печать более узких пальцев, сохранение хорошего поведения при обжиге и предотвращение увеличения электрического сопротивления.
При раскрытии экрана 6 мкм частицы, лишь немного превышающие размер, могут засорить экран. Поддержание стабильного профиля пальцев становится еще сложнее.
Неоднородность тонких пальцев κ, по своей сути, является отражением реологии пасты при чрезвычайно узких раскрытиях. Если паста не может стабильно переноситься через раскрытие 6 мкм, результатом становится засорение экрана, прерывистые пальцы и резкое увеличение κ. Группа с размером 13 мкм в статье, по-видимому, потерпела неудачу из-за качества печати. На более глубоком уровне паста достигла своего предела переноса при данном раскрытии.
Тесная взаимосвязь между составом пасты и методом печати неоднократно демонстрировалась в течение последних двух лет.
Экран: безузелковые структуры и ориентация 0° стали стандартом
Экран 500-05 из статьи — с диаметром проволоки 5 мкм, коэффициентом открытой площади 0,8 и ориентацией 0° — уже был агрессивной конструкцией на тот момент.
Ведущие производственные экраны позже продвинулись еще на одно поколение в том же направлении. Диаметры проволоки стали тоньше, коэффициенты открытой площади увеличились, а контроль натяжения улучшился. Стабильное производство с раскрытием 6 мкм в первую очередь требует чрезвычайно высокой точности изготовления самого экрана.
Процесс: LECO контролирует контактное сопротивление тонких пальцев
Это сторона, которую часто упускают из виду.
По мере того как пальцы становятся уже, площадь контакта уменьшается. Контактное сопротивление обычно резко возрастает. LECO, или лазерная оптимизация контакта, стала широко ассоциироваться с производством TOPCon с тонкими линиями, поскольку позволяет снизить эти электрические потери.
Отраслевые отчеты указывают на то, что LECO уже внедрена на значительной доле мощностей TOPCon. Она перешла из разряда необязательного повышения эффективности в практический enabling-процесс для производства тонких пальцев. Без LECO или эквивалентного подхода к оптимизации контакта успешная печать через раскрытие 6 мкм не обязательно означает, что процесс готов к стабильному массовому производству.
Когда паста, экран и процесс одновременно продвинулись вперед, точка равновесия сместилась с примерно 15 мкм в диапазон 6–8 мкм. Предел был преодолен не одним драматическим изобретением. Три силы одновременно толкали его.
3. Методология, оставленная статьей
Если из этой статьи нужно вынести только одно, то это должна быть методология, а не цифры.
Первое: тройной компромисс
Каждое решение для тонколинейной печати — это баланс между оптическим затенением, электрическим сопротивлением и качеством печати. Эта методология остается актуальной даже по мере уменьшения размеров элементов. Ту же логику можно использовать для оценки печати на стальных пластинах, электроформованных сеток и других методов металлизации.
Второе: цепочка характеризации
Взвесьте пасту, проверьте геометрию, измерьте контактное сопротивление, а затем протестируйте готовую ячейку. После выполнения этих четырех шагов ценность новой сетки или пасты можно количественно оценить.
Почему группа с 13 мкм не перешла к оценке ячейки? Потому что геометрическая характеризация уже выявила проблему через резкий рост κ. Последовательность — сначала проверка морфологии, затем измерение электрических характеристик и в конце оценка ячейки — помогает предотвратить ситуацию, когда одно значение КПД скрывает слабый или нестабильный процесс.
Третье: паста и метод печати должны меняться вместе
Трафарет с 9 мкм не сработал, потому что паста для трафаретной печати была использована в процессе с металлическим трафаретом. Фабрики, внедряющие печать на стальных пластинах, теперь часто корректируют или разрабатывают заново рецептуры своих паст. В статье эта ловушка уже была отмечена через одну неудачную экспериментальную группу.
Четвертое: количество пальцев должно рассчитываться, а не угадываться
В статье использовались предварительно измеренные данные о сопротивлении для расчета оптимального количества тонких пальцев, следуя логике, подобной той, что используется в таких инструментах, как Gridmaster и Pitchmaster.
Переход от проектирования сетки на основе опыта к расчетному проектированию становится все более ценным в эпоху тонких линий. Сужение пальцев без пересчета шага, количества пальцев и сопротивления может просто перенести потери с затенения на последовательное сопротивление.
4. Новое поле битвы, не затронутое в статье
Статья ограничивалась трафаретной печатью и металлическими фольговыми трафаретами. Однако к 2026 году поле битвы за тонкие линии уже не ограничивалось обычной трафаретной печатью. Натяжение сетки и структурные ограничения делают стабильное массовое производство ниже 10 мкм все более сложным, поэтому отрасль исследует несколько альтернатив.
Печать на стальных пластинах: Полноапертурный металлический трафарет может создавать пальцы шириной 14–15 мкм. В рассмотренном здесь примере соотношение сторон увеличилось с 45% до 59%, а контактное сопротивление снизилось на 15%. Исследования, опубликованные в Джоуль от Нинбоского института технологий и инженерии материалов сообщил о прогрессе в этом направлении, а Tongwei сообщалось как первая компания, внедрившая этот процесс в глобальное массовое производство. На практике печать на стальных пластинах превратила неудачную концепцию трафарета из статьи в производственный маршрут, решив проблему согласования пасты.
Электроформованные сетки: Согласно отраслевым отчетам и заявлениям производителей, точность рисунка пальцев может достигать ±2 мкм. Сообщалось, что TOPCon-элементы с использованием электроформованных сеток достигают эффективности 26,2%. Эти цифры следует оценивать с учетом производственного выхода, условий измерения и долгосрочной стабильности процесса.
На исследовательских линиях достигнуты пальцы шириной 10 мкм: Совместная работа Нинбоского института технологий и инженерии материалов и JinkoSolar позволила уменьшить ширину пальцев до 10 мкм и шаг с 1120 мкм до 825 мкм. Промышленный элемент M10 достиг сертифицированной эффективности 26,66% в сообщенном результате.
Статья также не фокусировалась на абсолютном значении расхода серебра. Тонколинейная печать обеспечила относительное сокращение пасты на 30%, но к 2026 году основным конфликтом стало абсолютное потребление на элемент.
Для элементов 210R средний расход серебряной пасты в отрасли вошел в диапазон 70+ мг на элемент, согласно обсуждаемым здесь отраслевым данным. Серебро стало крупнейшей статьей затрат после кремния. Сокращение пасты сместилось с цели оптимизации на производственный приоритет.
Тонколинейная печать — лишь один из подходов. Серебросодержащая медная паста, медное гальванопокрытие и другие маршруты металлизации с сокращением серебра или без него развиваются одновременно.
5. Как инженерам производственных линий следует читать эту статью
Важны три практических действия.
Первое: сосредоточьтесь на структуре, а не на старых цифрах
Производственные рекорды уже вышли за числовые пределы статьи. Ее тройной компромисс, цепочка характеризации и логика связи пасты и процесса по-прежнему полезны. Они предоставляют рабочую модель для оценки любого нового экрана, пасты или процесса металлизации на реальной производственной линии.
Второе: рассчитайте свою собственную точку баланса
Тот факт, что ведущий производитель может работать с отверстием 6 мкм, не означает, что каждая линия должна немедленно его принять.
Ваша система нанесения пасты, поставщик экранов, состояние принтера, конфигурация LECO, окно обжига и базовый выход годных определяют, где находится ваша реальная точка баланса. Следование наименьшему доступному раскрытию без проверки этих факторов может воспроизвести отказ 13 мкм из статьи: рост κ, прерывистые пальцы и внезапное увеличение дефектов.
Третье: разбейте задачу сокращения серебра на инженерные подзадачи
Серебро — основная статья затрат, не связанная с кремнием. Тонколинейная печать, оптимизация пасты, разработка экранов, серебро-покрытая медь и медное гальванопокрытие — у каждого из этих направлений свой баланс между эффективностью, сопротивлением, стабильностью процесса, инвестициями в оборудование и выходом годных.
Статья не дает одного окончательного ответа. Она дает инструмент для разбиения проблемы на измеримые части.
Резюме
Раскрытие 13 мкм когда-то считалось пределом безузловой трафаретной печати. Согласно публично доступной отраслевой информации, к 2026 году эта граница была сдвинута до 6 мкм.
Предел никогда не был стеной. Это было пересечение возможностей материала, точности оборудования и контроля процесса в конкретный момент времени. Паста была одной из самых недооцененных частей этого пересечения. Она вызвала отказ групп в статье, а позже стала одним из решающих факторов в массовом производстве.
Пересечение будет продолжать двигаться. Структура — нет. В этом непреходящая ценность данной статьи.
Опрос: Какого уровня тонких пальцев на лицевой стороне достигла ваша производственная линия?
Какой путь сокращения серебра вы сейчас используете: более тонкие пальцы, серебро-покрытая медь или медное гальванопокрытие?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Мнение Ooitech
Реальная производственная цель — не наименьшее раскрытие экрана, а наименьший расход серебра, который можно поддерживать без ущерба для контактного сопротивления, выхода годных или времени безотказной работы. Процесс с 6 мкм создает ценность только тогда, когда реология пасты, натяжение экрана, параметры печати, окно обжига и настройки LECO квалифицированы как единая система. Для инженеров на линии κ, частота обрывов и распределение сопротивления обычно более полезны, чем единичный результат эффективности лучшей ячейки.