Совместимость с BC-ячейками: шесть производителей, один таббер-стрингер
Содержание
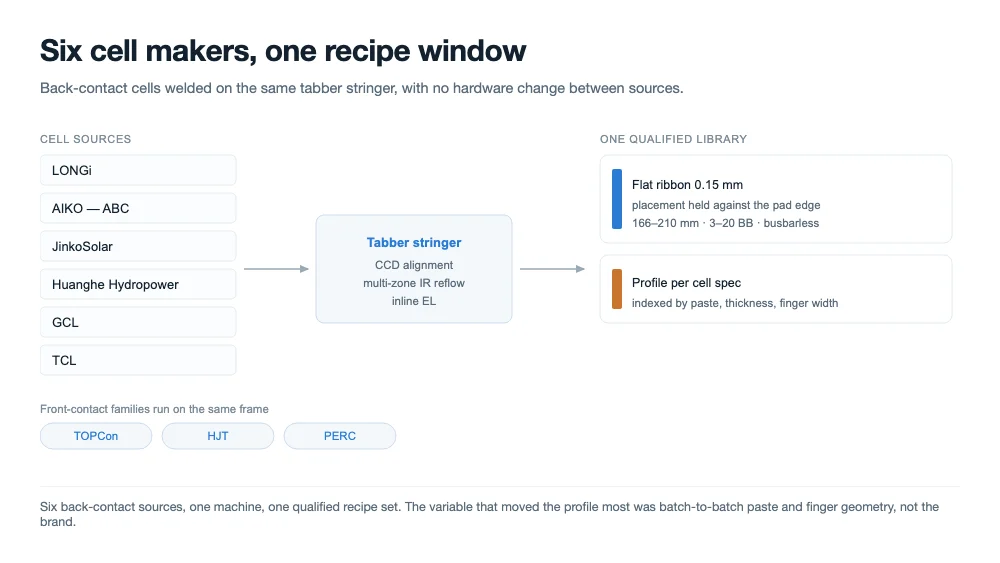
Краткий ответ: Ooitech завершила программу совместимости, в рамках которой на одном и том же таббере-стрингере сваривались back-contact ячейки от LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL и TCL — на одной машине и с одной библиотекой рецептов. Ячейки TOPCon и HJT обрабатывались на той же платформе. Программа охватывала совмещение, смачивание, прочность соединения, электролюминесценцию и поводку после стрингования. Это наша собственная испытательная работа и отзывы зарубежных проектных команд производителей ячеек, а не сертификация.
Что должно было означать «совместимый» до того, как мы начали
Таббер, который хорошо работает с одним типом ячеек, построить несложно. Таббер, который работает со всеми типами ячеек, сейчас находящимися в серийном производстве, на одной раме, без механических изменений между продуктами, — это другая задача. Именно это было целью: не демонстрационная сварка, а производственный рецепт для каждого семейства ячеек, который заказчик мог бы квалифицировать и запустить.
Мы определили совместимость как четыре условия. Машина должна укладывать ленту в пределах окна контактной площадки или пальца, которое задаёт сама ячейка. Соединение должно смачиваться и образовывать интерметаллический слой по всей площади контакта. Ячейка должна выдерживать термический цикл без растрескивания, а стринг должен выходить достаточно плоским для ламинации. Ячейка, которая сваривается, но коробится, или сваривается, но трескается при укладке, не соответствует определению, даже если соединение под микроскопом выглядит правильно.
Типы ячеек, прошедшие через машину
Программа охватывала back-contact продукты, которые реально поставляются в объёме, а также основные семейства front-contact, чтобы линия, переключающаяся между ними, не нуждалась во второй платформе. Back-contact ячейки поступили от шести производителей; front-contact ячейки прошли в тех же прогонах программы.
| Семейство ячеек | Источники в программе | Что должно выдержать соединение |
|---|---|---|
| BC — back contact, без лицевой шины | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | Узкие тыльные площадки, точное совмещение, плоская лента, поводка |
| TOPCon — front contact | Та же программа, основной поставщик | Тонкие пальцы, площадки multi-busbar, тонкие ячейки |
| HJT — гетеропереход | Та же программа, основной поставщик | Потолок температуры, задаваемый пастой и аморфным слоем |
| PERC | Референсные прогоны | Базовая линия, по которой оцениваются остальные |
Размеры ячеек были от 166 мм до 210 мм, включая половинные форматы, которые поставляет каждый производитель, и число шин от трёх до двадцати, включая бесшинные компоновки. Для укладки ленты на back-contact ячейках использовалась плоская лента, а не круглая проволока, потому что тыльная площадка — это плоская поверхность с заданной шириной, а круглая проволока касается её только по линии.
Почему back-contact ячейки сваривать труднее, чем ячейки, которые они заменяют
На front-contact ячейке лента ложится на широкие шинные площадки, и соединение видно. На back-contact ячейке обе полярности находятся на тыльной стороне, в гребенчатом расположении, и паяемая площадь на палец — это доля того, что даёт шина. Отсюда следуют три вещи, и все три механические, а не металлургические.
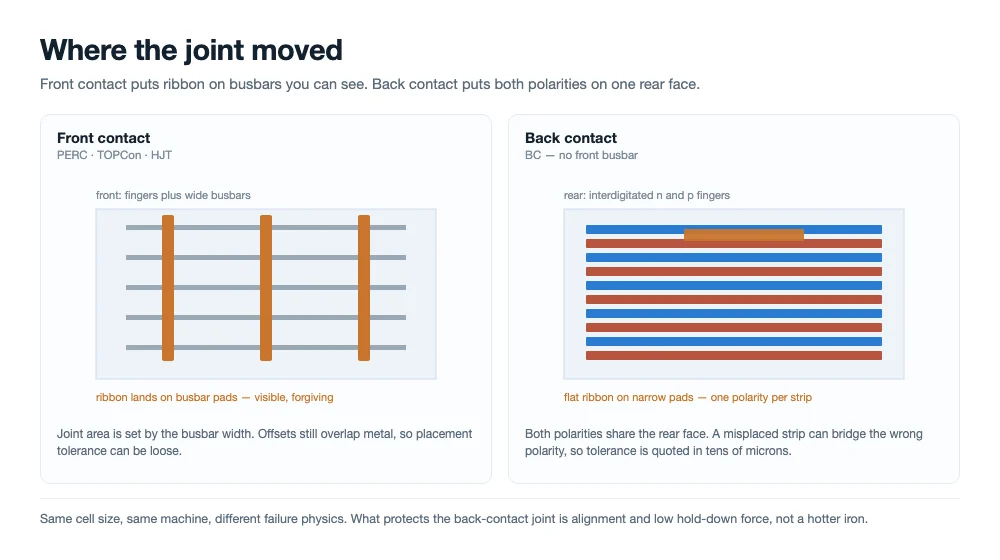
Front contact оставляет соединение на видимых шинах; back contact переносит его на узкие площадки на тыльной стороне, где полоса лежит рядом с противоположной полярностью.
Окно совмещения сужается
Смещённая лента на ячейке с шинами всё ещё перекрывает металл. На back-contact ячейке то же смещение может поместить полосу между двумя пальцами противоположной полярности, что означает не слабое соединение, а короткое замыкание. Поэтому допуск на размещение должен указываться в десятках микрон и выдерживаться в течение всей смены, и именно поэтому платформа использует CCD-совмещение , а не только механические упоры.
Ячейка тоньше и менее снисходительна
Back-contact ячейки в серийном производстве находятся в диапазоне 130–170 микрон, и тыльная поверхность несёт весь рисунок межсоединений. Каждый килограмм усилия прижима, который может позволить себе front-contact машина, здесь является риском растрескивания. Давление должно быть достаточным для гарантии контакта и не более, что перекладывает нагрузку на плоскостность плиты и на то, как натянута полоса.
Поводка появляется после соединения, а не во время него
Припой затвердевает при температуре, намного превышающей собственный диапазон расширения ячейки, и медь сжимается примерно в шесть раз быстрее кремния на пути вниз. Это несоответствие поглощается податливостью ленты при сжатии, что и является задуманным механизмом, — но на back-contact ячейке лента проходит по поверхности, которая также должна оставаться плоской для ламинации. Стринг, который заметно изогнут, — это ждущий своего часа дефект ламинации, и это тот режим отказа, который проявляется последним.
Температура, при которой образуется соединение, — самый крупный единичный рычаг для всего этого. Более низкая температура затвердевания означает меньше деформаций, зафиксированных в ячейке. Она также означает меньший запас для образования интерметаллического слоя, поэтому окно — это не «как можно холоднее», а «настолько холодно, насколько позволяет соединение».
Три химии, три температурных окна, одна платформа
Причина, по которой одна машина может охватить рынок, в том, что различия между семействами ячеек почти полностью термические и механические, а и то и другое программируется. Между продуктами меняются профиль, выдержка, усилие прижима, спецификация ленты и модель совмещения — но не аппаратное обеспечение.
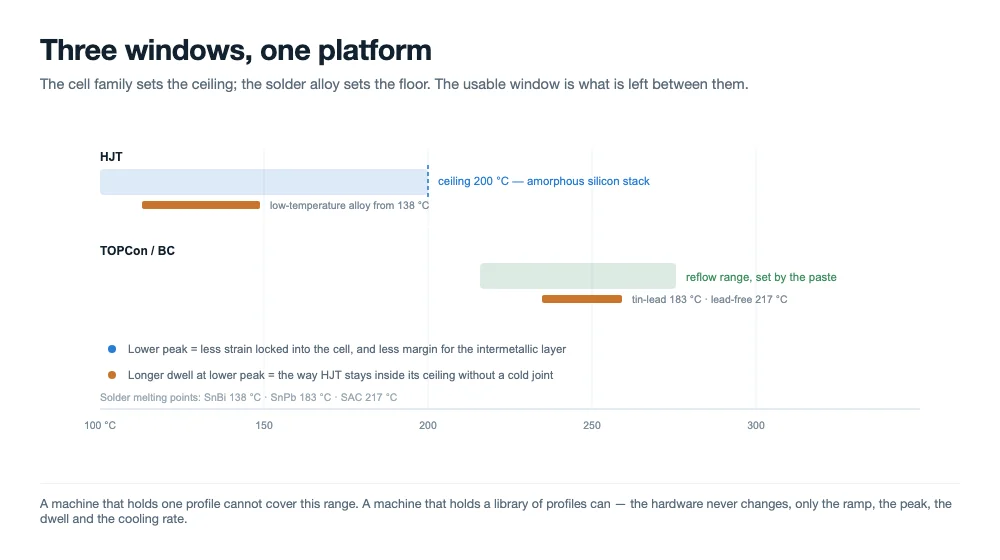
Семейство ячеек задаёт потолок, а припой задаёт пол. Рабочее окно — это промежуток между ними.
| Что меняется | BC / TOPCon | HJT |
|---|---|---|
| Пиковая температура ячейки | Обычный диапазон оплавления, задаваемый пастой | Ограничен стеком аморфного кремния; процесс обычно выдерживается при 200 °C или ниже |
| Припойный сплав | Стандартное оловянно-свинцовое или бессвинцовое покрытие | Низкотемпературный сплав или токопроводящий клей вместо припоя |
| Выдержка и охлаждение | Короткая и контролируемая; скорость охлаждения влияет на коробление | Более длительная выдержка при более низком пике, более плавный подъём для предотвращения термического удара |
| Усилие при обращении | Низкое, критична плоскостность плиты | Наименьшая из трёх; стек является самой хрупкой частью элемента |
Переключение рецепта между двумя семействами элементов на этой платформе — это смена библиотеки: профиль, давления и модель совмещения загружаются вместе, а первая струна проверяется до выпуска линии. В этом и заключается практическая разница между «машина это может» и «вы можете запустить это во вторник днём, когда сменится поставка элементов».
Как выполнялась программа
Каждый тип элемента прошёл те же шесть проверок в том же порядке, чтобы результаты можно было сравнивать между производителями, а не спорить о них.
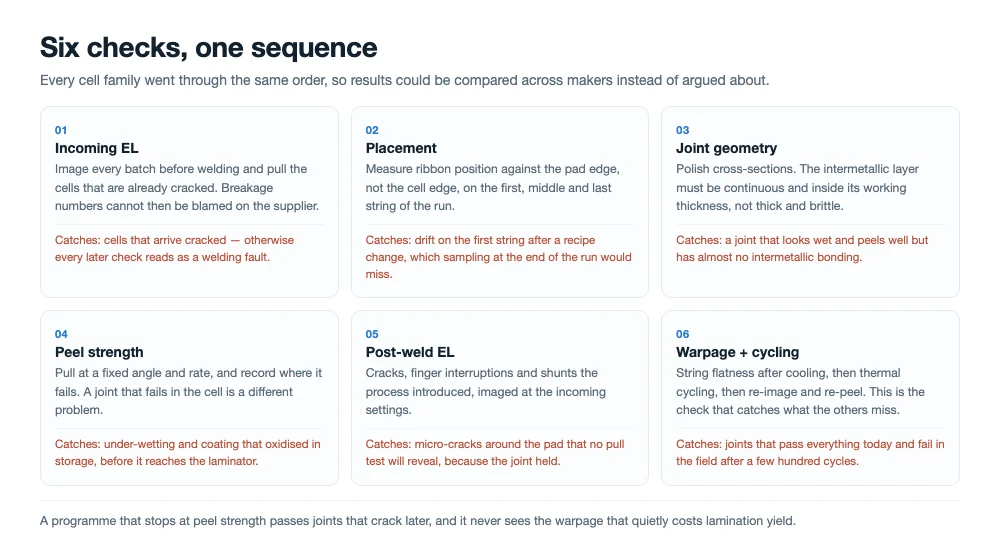
Одни и те же шесть проверок для каждого источника элементов, в одном и том же порядке, чтобы результаты можно было сравнивать, а не спорить о них.
- Входная EL. Каждая партия проходила визуализацию перед пайкой, и любой элемент с уже имевшейся трещиной отбраковывался, чтобы показатели боя не завышались из-за дефектов поставщика.
- Размещение. Положение ленты измерялось относительно края контактной площадки, а не края элемента, на первой, средней и последней струне каждого прогона.
- Смачивание и геометрия соединения. Шлифы полировались для проверки того, что интерметаллический слой непрерывен и находится в пределах рабочей толщины, а не толстый и хрупкий или тонкий и неполный.
- Прочность на отслаивание. Лента отслаивалась под фиксированным углом и с фиксированной скоростью на разрывной машине; фиксировалось как усилие, так и место разрушения, поскольку соединение, разрушающееся в элементе, — это иная проблема, чем разрушающееся на границе раздела.
- EL после пайки. Трещины, разрывы пальцев и шунты, внесённые процессом, визуализировались при тех же настройках, что и входной контроль.
- Коробление и термоциклирование. Плоскостность струны измерялась после охлаждения, затем сборки проходили термоциклирование, после чего повторно визуализировались и подвергались отслаиванию.
Последовательность имеет значение. Программа, которая начинается с прочности на отслаивание и на этом заканчивается, пропустит соединения, которые треснут через три месяца, и упустит коробление, которое портит выход ламинации, так и не проявившись в испытании на отрыв.
Что показали результаты
Все шесть источников обратноконтактных элементов паялись на одной платформе без изменения аппаратного обеспечения между ними. Значимая вариация была не от бренда к бренду, а от партии к партии: толщина пасты, ширина пальцев и толщина элемента влияли на рабочий профиль сильнее, чем производитель элемента, поэтому библиотека рецептов индексируется по спецификации элемента, а не по имени поставщика.
Наблюдавшиеся режимы отказов были знакомыми, и они реагировали на знакомые рычаги. Холодные пайки объяснялись недостаточным пиком или покрытием, окислившимся при хранении. Пожелтение и охрупчивание ленты объяснялись слишком большим количеством тепла в течение слишком долгого времени. Трещины концентрировались там, где давление прижима было наибольшим, а толщина элемента — наименьшей. Коробление коррелировало со спецификацией ленты гораздо сильнее, чем с профилем пайки.
По бою платформа нормируется на уровне 0,2% или ниже на элементах класса A, и прогоны программы соответствовали этому показателю по всем семействам элементов. Проектные команды, получившие паяные образцы от зарубежных подразделений производителей элементов, оценили качество соединений и выход струн выше того, что они видели от сопоставимого оборудования на тех же элементах. Это их оценка образцов, а не сертификация, и мы рассматриваем её как сигнал, а не как спецификацию.
Где заканчиваются эти утверждения
Три ограничения стоит изложить прямо, потому что закупочное решение, построенное на переоценённом утверждении, — плохое решение.
Во-первых, это собственные испытания Ooitech плюс отзывы о пробных испытаниях заказчиков. Ни одна независимая лаборатория не сертифицировала совместимость, и ни один производитель элементов не одобрил машину. Во-вторых, совместимость продемонстрирована на предоставленных нам спецификациях элементов, что не то же самое, что любая будущая ревизия этих продуктов; новая паста или новая геометрия пальцев — это новая квалификация. В-третьих, охват типов элементов — это свойство платформы и рецепта, а не обещание, что любой элемент будет работать на паспортной производительности с первой попытки. Производительность зависит от того, сколько контроля и обращения требует элемент, а обратноконтактные элементы находятся на более медленном конце.
Что это меняет для линии, выбирающей обратный контакт сегодня
Два года назад модульная линия, внедряющая обратный контакт, стояла перед выбором между специализированной машиной и компромиссом. Специализированная машина привязывала линию к одному источнику элементов и одной ревизии элемента. Компромисс означал принятие потерь выхода на новых элементах. Охват поставляемых обратноконтактных продуктов снимает этот компромисс и меняет три решения.
Это меняет то, как вы пишете спецификацию оборудования: независимость от элемента должна входить в критерии приёмки с поименованным перечнем элементов, которые должны быть продемонстрированы на вашем собственном материале до выплаты остатка. Это меняет то, как вы планируете мощности, потому что линии, способной переключать семейства элементов, не нужна вторая струнная машина, когда меняется рынок. И это меняет то, что вы требуете при передаче рецептов, потому что ценность заключается в библиотеке квалифицированных профилей, а не в способности машины поддерживать температуру.
Четыре вопроса, которые стоит задать любому поставщику, делающему такое утверждение
Теперь каждый поставщик струнных машин скажет, что его оборудование работает с обратноконтактными элементами. Вопросы ниже отделяют программу от абзаца маркетинга.
- Какие именно элементы и какой ревизии? Перечень производителей слабее перечня номеров деталей и поколений пасты.
- Что измерялось и относительно чего? Установка относительно края площадки, отслаивание с фиксацией места разрушения, коробление в миллиметрах на струну, EL при согласованных настройках.
- Можно ли это повторить на ваших элементах? Приёмочное испытание на вашем собственном материале, на вашей или их площадке, с заранее согласованными критериями приёмки.
- Сколько стоит переналадка? Время, расходные материалы, брак и обучение оператора в расчёте на переключение, а не на машину.
Если поставщик отвечает на все четыре вопроса цифрами и протоколом испытаний, заявка, вероятно, реальна. Если ответ на третий вопрос — это брошюра, то это ещё не программа совместимости.
Часто задаваемые вопросы
Означает ли это, что машина приваривает любую ячейку на рынке?
Это означает, что платформа была продемонстрирована на ячейках с задним контактом, TOPCon, HJT и PERC, которые нам предоставили, в форматах от 166 мм до 210 мм и с тремя–двадцатью шинами, включая бесшинные компоновки. Ячейка с новой пастой, другой геометрией пальцев или другим металлизационным стеком — это новая квалификация, а не автоматический зачёт.
Заявляет ли Ooitech, что эти производители ячеек одобряют оборудование?
Нет. Их ячейки были испытательным материалом. Отзывы поступили от зарубежных проектных команд, получивших сваренные образцы, и мы приводим их как отзывы. Никакого одобрения, партнёрства или сертификации не подразумевается, а названия брендов указаны здесь только для идентификации ячеек, которые были сварены.
Может ли одна машина действительно работать с HJT и задним контактом?
Да, потому что ограничение для HJT — тепловое, а ограничение для заднего контакта — механическое, и оба контролируются параметрами, а не аппаратной частью. HJT работает при более низком пике с более длительной выдержкой и более плавным нарастанием; задний контакт работает при обычном оплавлении с более точным позиционированием и меньшим усилием прижима.
Какую производительность следует ожидать на ячейках с задним контактом?
Ниже, чем на ячейках с передним контактом при той же номинальной производительности платформы, потому что выравнивание и контроль занимают больше времени на ячейку. Платформа рассчитана на 1 000–1 200 ячеек в час в стандартной конфигурации и 2 400 в высокоскоростной конфигурации; планируйте линии для заднего контакта по консервативному краю и подтверждайте хронометрированным прогоном на ваших собственных ячейках.
Имеет ли плоская лента такое большое значение на тыльной стороне?
Она имеет большее значение, чем на лицевой. Круглая проволока контактирует с плоской площадкой по линии, поэтому площадь соединения мала, а прочность на отслаивание ограничена геометрией раньше, чем металлургией. Плоская лента даёт заданную ширину контакта и меньший профиль, что также снижает деформацию, которую полоса создаёт на тонкой ячейке.
Что происходит, когда появляется новое поколение ячеек?
Рецепт проходит повторную квалификацию: входной EL, позиционирование относительно края площадки, поперечное сечение, отслаивание с локализацией отказа, EL после сварки, коробление и термоциклирование. На этой платформе это смена библиотеки и квалификационный прогон, измеряемые днями, а не перестройкой машины.
Заключительные мысли
Технология ячеек развивается быстрее, чем можно перестроить модульные линии, поэтому побеждает то оборудование, которое не вынуждает принимать решение при каждом изменении ячейки. Сварка шести источников заднего контакта на одной платформе — шаг к этому, и полезная часть здесь не список брендов, а библиотека рецептов и методическая дисциплина испытаний за ней. Требуйте испытаний, а не заявлений.
Дополнительное чтение:
- SS-1500B Автоматическая машина для сварки солнечных элементов: 1 200 ячеек/ч
- SS-2500B Полностью автоматический таббер-стрингер: 2 400 ячеек/ч
- Дорожная карта технологии BC-ячеек: от структуры к процессу
- Почему ячейки BC сложно производить: самомаскируемый двухэтапный процесс AIKO
- Структура и типы фотоэлектрической ленты: плоская, круглая и профилированная
- Машина для таббинга и стрингинга: как она работает и как выбрать
- Стрингование солнечных модулей: устранение холодных паяных соединений
- EL-тестирование солнечных панелей: встроенная и автономная установка
- Польский производитель солнечных модулей закупает BC таббер-стрингер Ooitech