Процесс производства солнечных панелей: 10 этапов и оборудование
Содержание
Краткий ответ: Производство солнечных панелей представляет собой непрерывный процесс, тактируемый временем такта, а не десять независимых машин. На входе — коробка отсортированных ячеек, на выходе — паллетированный протестированный модуль, проходящий через тестирование ячеек, резку, стрингирование, раскладку, ламинирование, обрезку, обрамление, установку соединительной коробки, отверждение и финальное IV-тестирование. Пропускная способность определяется самой медленной станцией, поэтому линия задаётся годовой мощностью — линия на 120 МВт и линия на 20 МВт используют одну и ту же последовательность при разном количестве и скорости станций. Размещение ленты и пайка на стринтере, а также вакуумный и температурный профиль в ламинаторе — источники большинства дефектов; два гейта электролюминесценции выявляют микротрещины и пустоты до того, как они попадут к заказчику. Один и тот же процесс обслуживает ячейки PERC, TOPCon и с обратными контактами, где формат ячейки и количество шин являются основными переменными.
Что на самом деле происходит между коробкой входящих ячеек и паллетированным модулем — каждый шаг с его машиной, временем цикла, энергопотреблением, занимаемой площадью и количеством операторов, от поставщика, чьи линии ежедневно работают по этому процессу.
Производство PV-модулей · Руководство по процессу и оборудованию · от Jerry, Ooitech
Автоматическая линия мощностью 120 МВт выпускает модуль примерно каждые две минуты. Десять шагов отделяют коробку входящих ячеек от этого паллетированного модуля, и у каждого шага есть машина, время цикла, цена и режим отказа. Большинство описаний процесс производства солнечных панелей останавливаются на науке. Эта страница проведёт вас по нему так, как вы проверяли бы его на заводском полу — потому что именно эта версия нужна вам перед подписанием контракта на оборудование.
1. Как процесс на самом деле работает: такт, а не десять отдельных машин
Слово, которое управляет всем, — это такт — ритм, с которым готовые модули покидают линию. На нашей полуавтоматической конфигурации мощностью 20 МВт линия выпускает 16 панелей в час; на автоматической линии мощностью 120 МВт — 32 панели в час, работая 24 часа в сутки. Каждая станция выше по потоку должна успевать за этим ритмом, иначе она станет узким местом, а две самые медленные операции — пайка и ламинирование — задают темп для всего остального.
Именно поэтому список процессов ниже читается как коммерческое предложение. Каждый из десяти этапов соответствует одной группе оборудования с довольно стабильным диапазоном рыночных цен, FOB Китай: стрингеры начального класса находятся в диапазоне $60k–70k, рабочая лошадка класса 2 400 ячеек — между $99 000–120 000 и $140 000–150 000, лазерный скрайбер — около $20k–25k, блок поворота — несколько тысяч долларов — диапазоны, которые на удивление мало изменились за несколько лет котировок. Закончив эту страницу, вы должны уметь взглянуть на технологическую схему любого поставщика и привязать к каждому блоку в ней ценовой диапазон и численность персонала.
2. Десять шагов, от тестирования ячеек до паллеты
| Шаг | Что происходит | Оборудование (типичный диапазон FOB Китай) | Ключевой номер |
|---|---|---|---|
| 1. Тестирование ячеек | Входящие ячейки проходят импульсное тестирование и сортируются по Isc, Voc, Pmax, FF, Rs, Rsh | Тестер ячеек, класс OTCT-A ($15k–18k) | Вспышка 10 мс · ячейки до 210×210 мм |
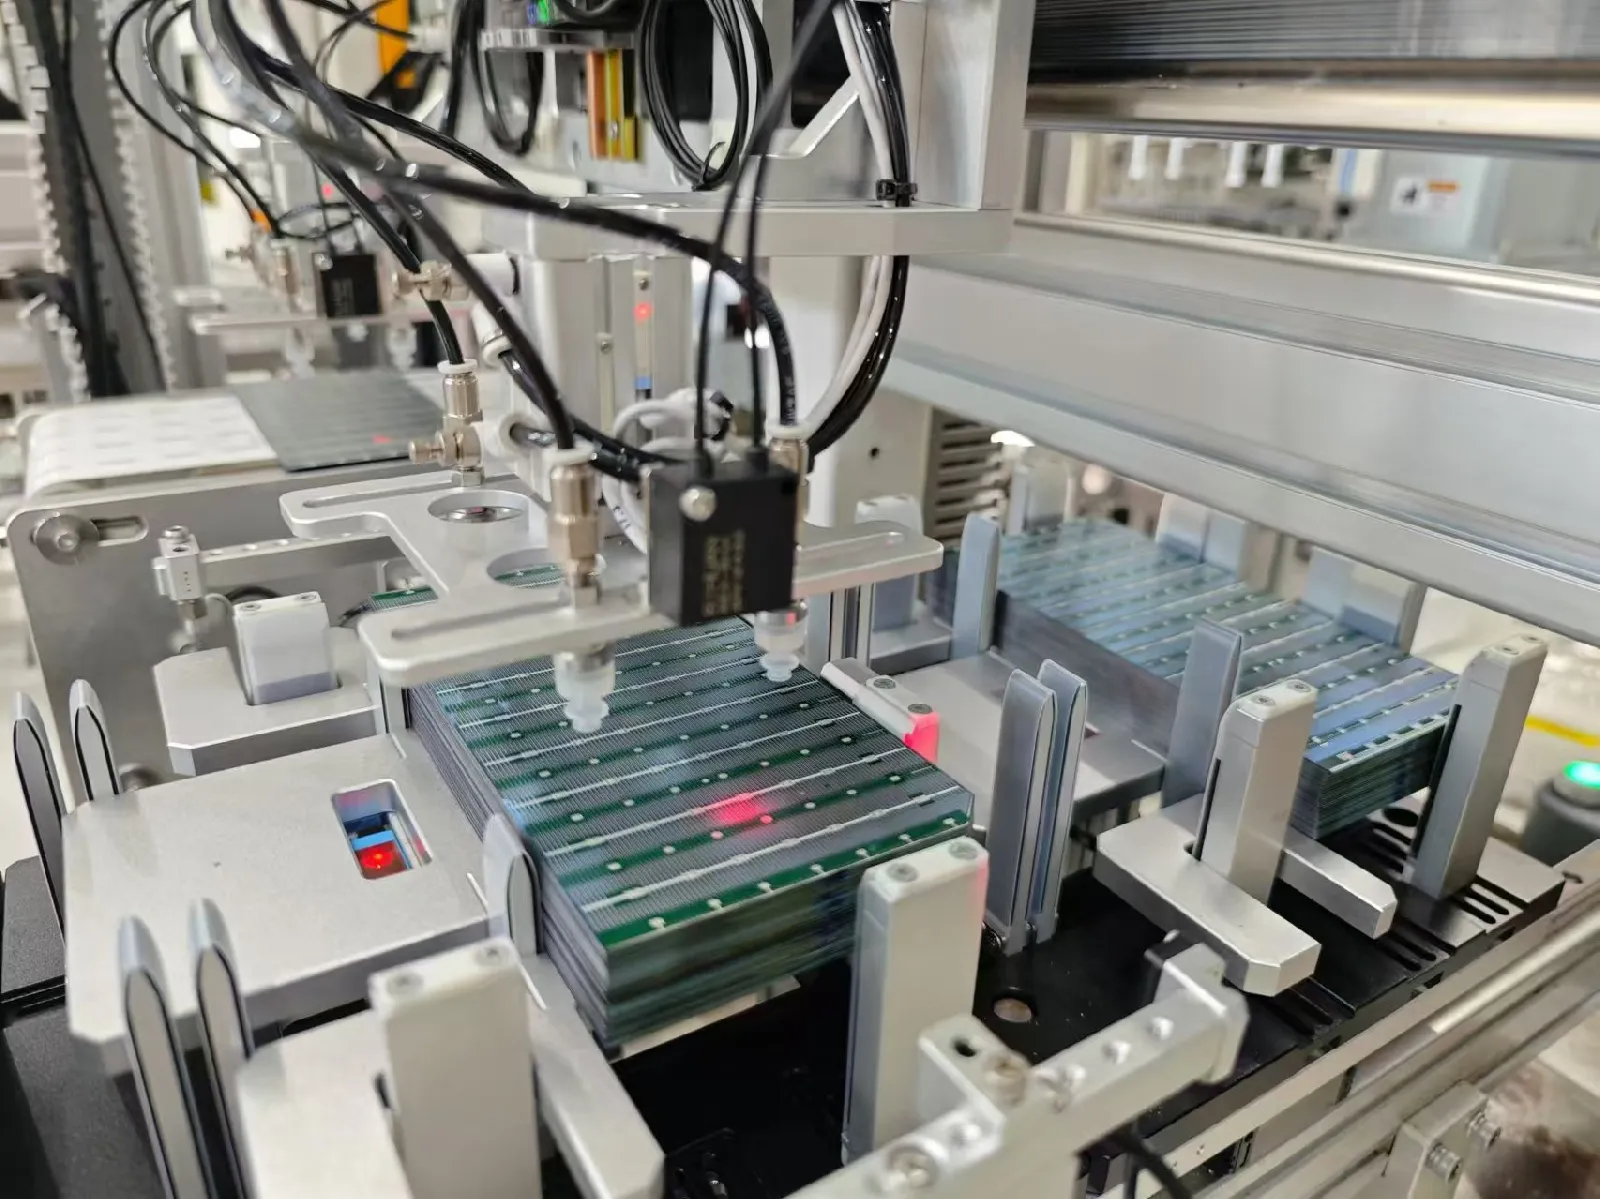
| 2. Лазерная скрайбировка и разделение | Целые ячейки скрайбируются, затем разделяются на половинные или четвертные ячейки | Лазерная скрайбировка, класс OLS-20A ($20k–25k) | 1 500 целых ячеек/ч · скрайб 40 μm · бой ≤0,3% на классе A |
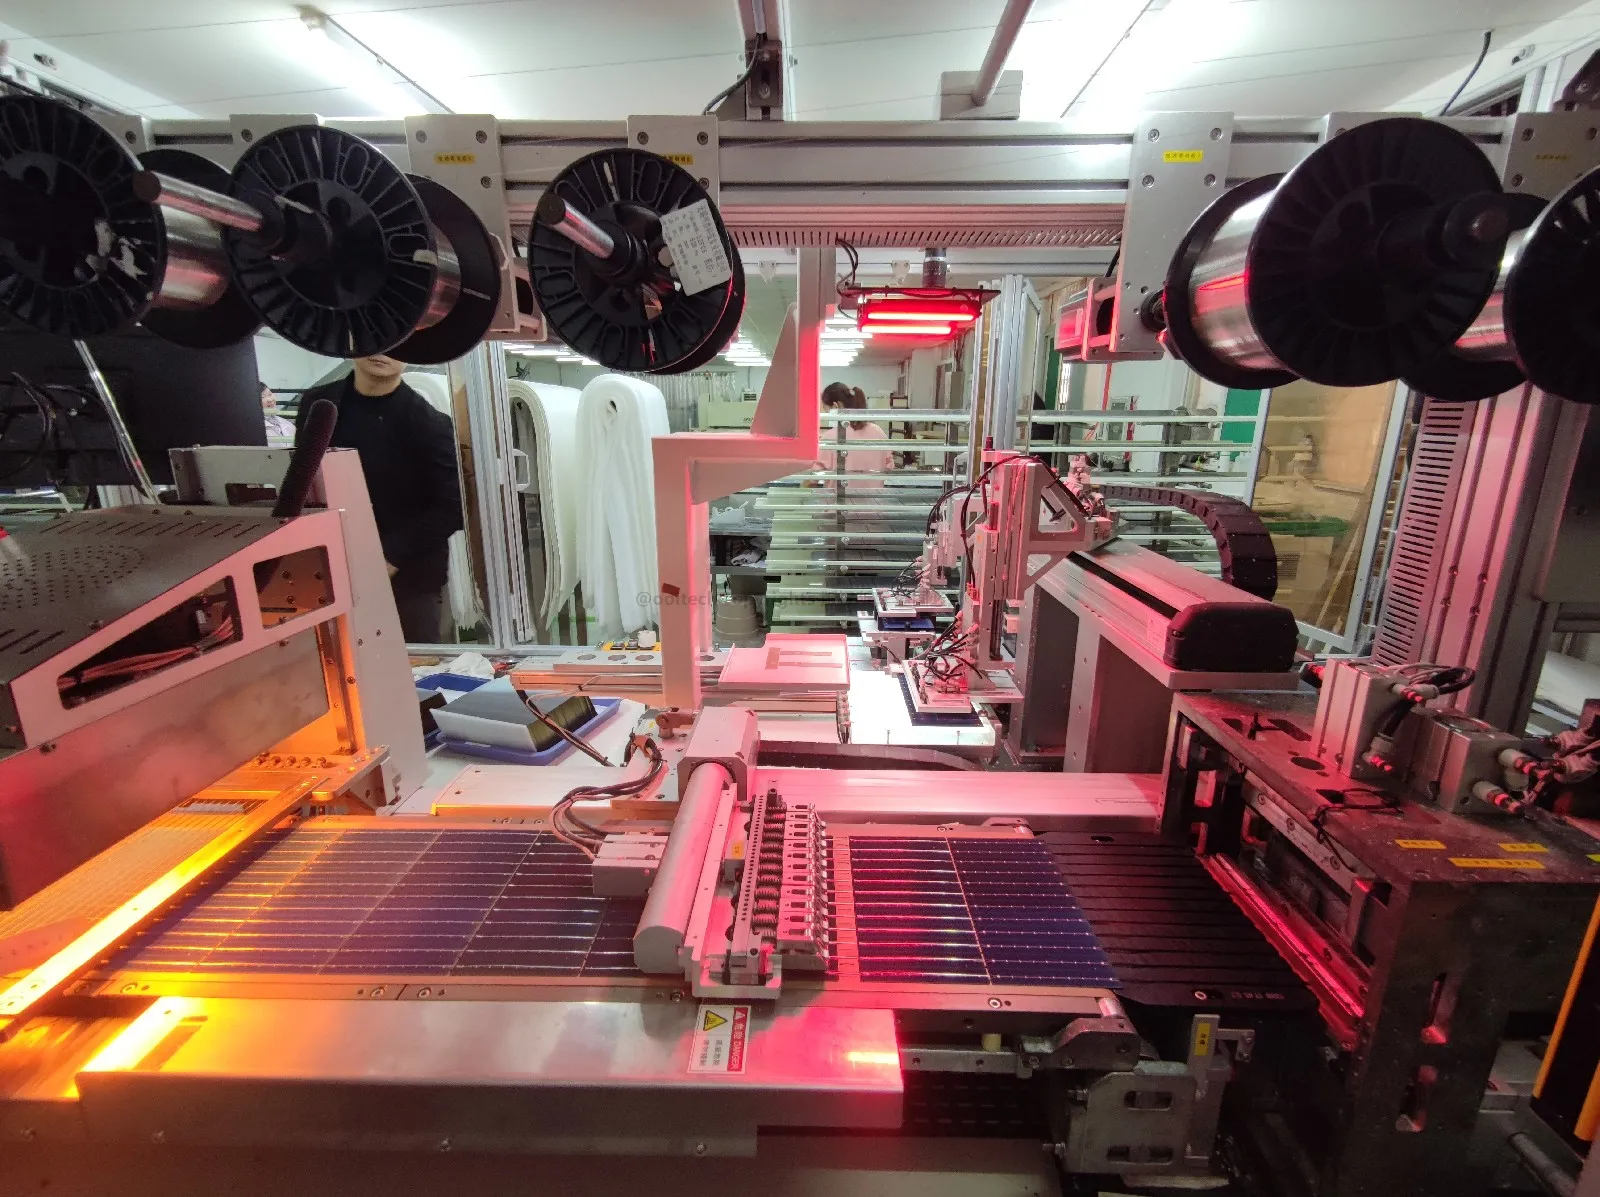
| 3. Присоединение шин и стрингирование | Лента припаивается спереди к сзади, от ячейки к ячейке, в стринги | Класс SS-1500 ($60k–70k) / класс SS-2500 ($120k–140k); класс ATW ($380k–430k) | 2 400 ячеек/ч (SS-2500) · ИК-пайка · бой ≤0,2% |
| 4. Укладка | Стекло, EVA, струны, второй слой EVA и задняя пленка уложены по порядку | Загрузчик стекла $25k–30k · автоматическая укладка $50k–60k · резак EVA/TPT $8k–35k · ручные станции укладки от ~$1 400–1 700 | Полуавтомат: 4 станции на 16 панелей/ч |
| 5. Коммутация | Стринги соединяются в полную цепь; укладывается лента j-box | Ручные столы коммутации ($4k–5k) или автоматическая коммутация ($130k–260k) | Наибольший разброс объёма работ между сметами |
| 6. EL перед ламинацией | Электролюминесценция визуализация выявляет микротрещины и смещённые ленты | EL-тестер, класс 8 камер ($25k–32k) | Последний шанс перед необратимым этапом |
| 7. Ламинация | Стек расплавляется под вакуумом и нагревом в единый склеенный ламинат | Класс OCY-2666 ($90k–105k) однокамерный; двухкамерный $150k–200k | Номинал 98 kW · вакуум 40 Pa · равномерность ±1–2 °C |
| 8. Обрезка и обрамление | Краевой облой удаляется, алюминиевая рама приклеивается и прижимается | Ручная обрезка $4k–5k / авто $30k–35k · обрамление $6k–8k полуавто / $45k–52k авто / $140k–185k всё-в-одном | Всё-в-одном добавляет контроль растекания клея |
| 9. Распределительная коробка и отверждение | J-box приклеен, подключён, залит компаундом; клей отверждается на конвейере | Склеивание $5k–6k · заливка компаундом $12k–17k · автоматическая сварка $60k–70k · конвейер отверждения $30k–70k | 2 оператора по нашему штатному плану для 150 MW |
| 10. IV и финальный EL-тест, упаковка | Вспышка солнечного симулятора присваивает класс мощности; финальный EL проверяет отсутствие новых трещин; модуль упакован | IV-тестер, OTMT-A класс ($20k–28k) или Gsolar Class A ($60k–75k) · финальный EL 4-камерный ($20k–23k) | Вспышка 10 мс · модули до 2500×1400 мм |
Четыре из этих этапов определяют большую часть вашей экономики, поэтому они заслуживают более пристального рассмотрения.

Этап 3 — стрингирование, необратимый этап
Пайка ленты к лицевой стороне ячейки и её прокладка к тыльной стороне следующей ячейки — именно здесь фиксируется электрическое качество модуля. SS-2500 выполняет это со скоростью 2 400 ячеек в час с позиционированием CCD-камерой и роботом, обрабатывающим каждую ячейку, удерживая бой на уровне не выше 0,2% на ячейках класса A для форматов от 3 до 20 busbar от 156 до 210 мм. Как только плохая пайка или скрытая микротрещина проходит эту станцию, ни один последующий этап не сможет это исправить — именно поэтому существует этап 6. Когда что-то отклоняется, симптом конкретен: провода смещаются со своих паяльных площадок, что видно как почерневшие или несмоченные соединения на краю стринга. Исправление почти всегда заключается в выравнивании подачи ленты или рецепте температуры пайки, а не в ячейке.
Этап 7 — ламинирование, задающий темп
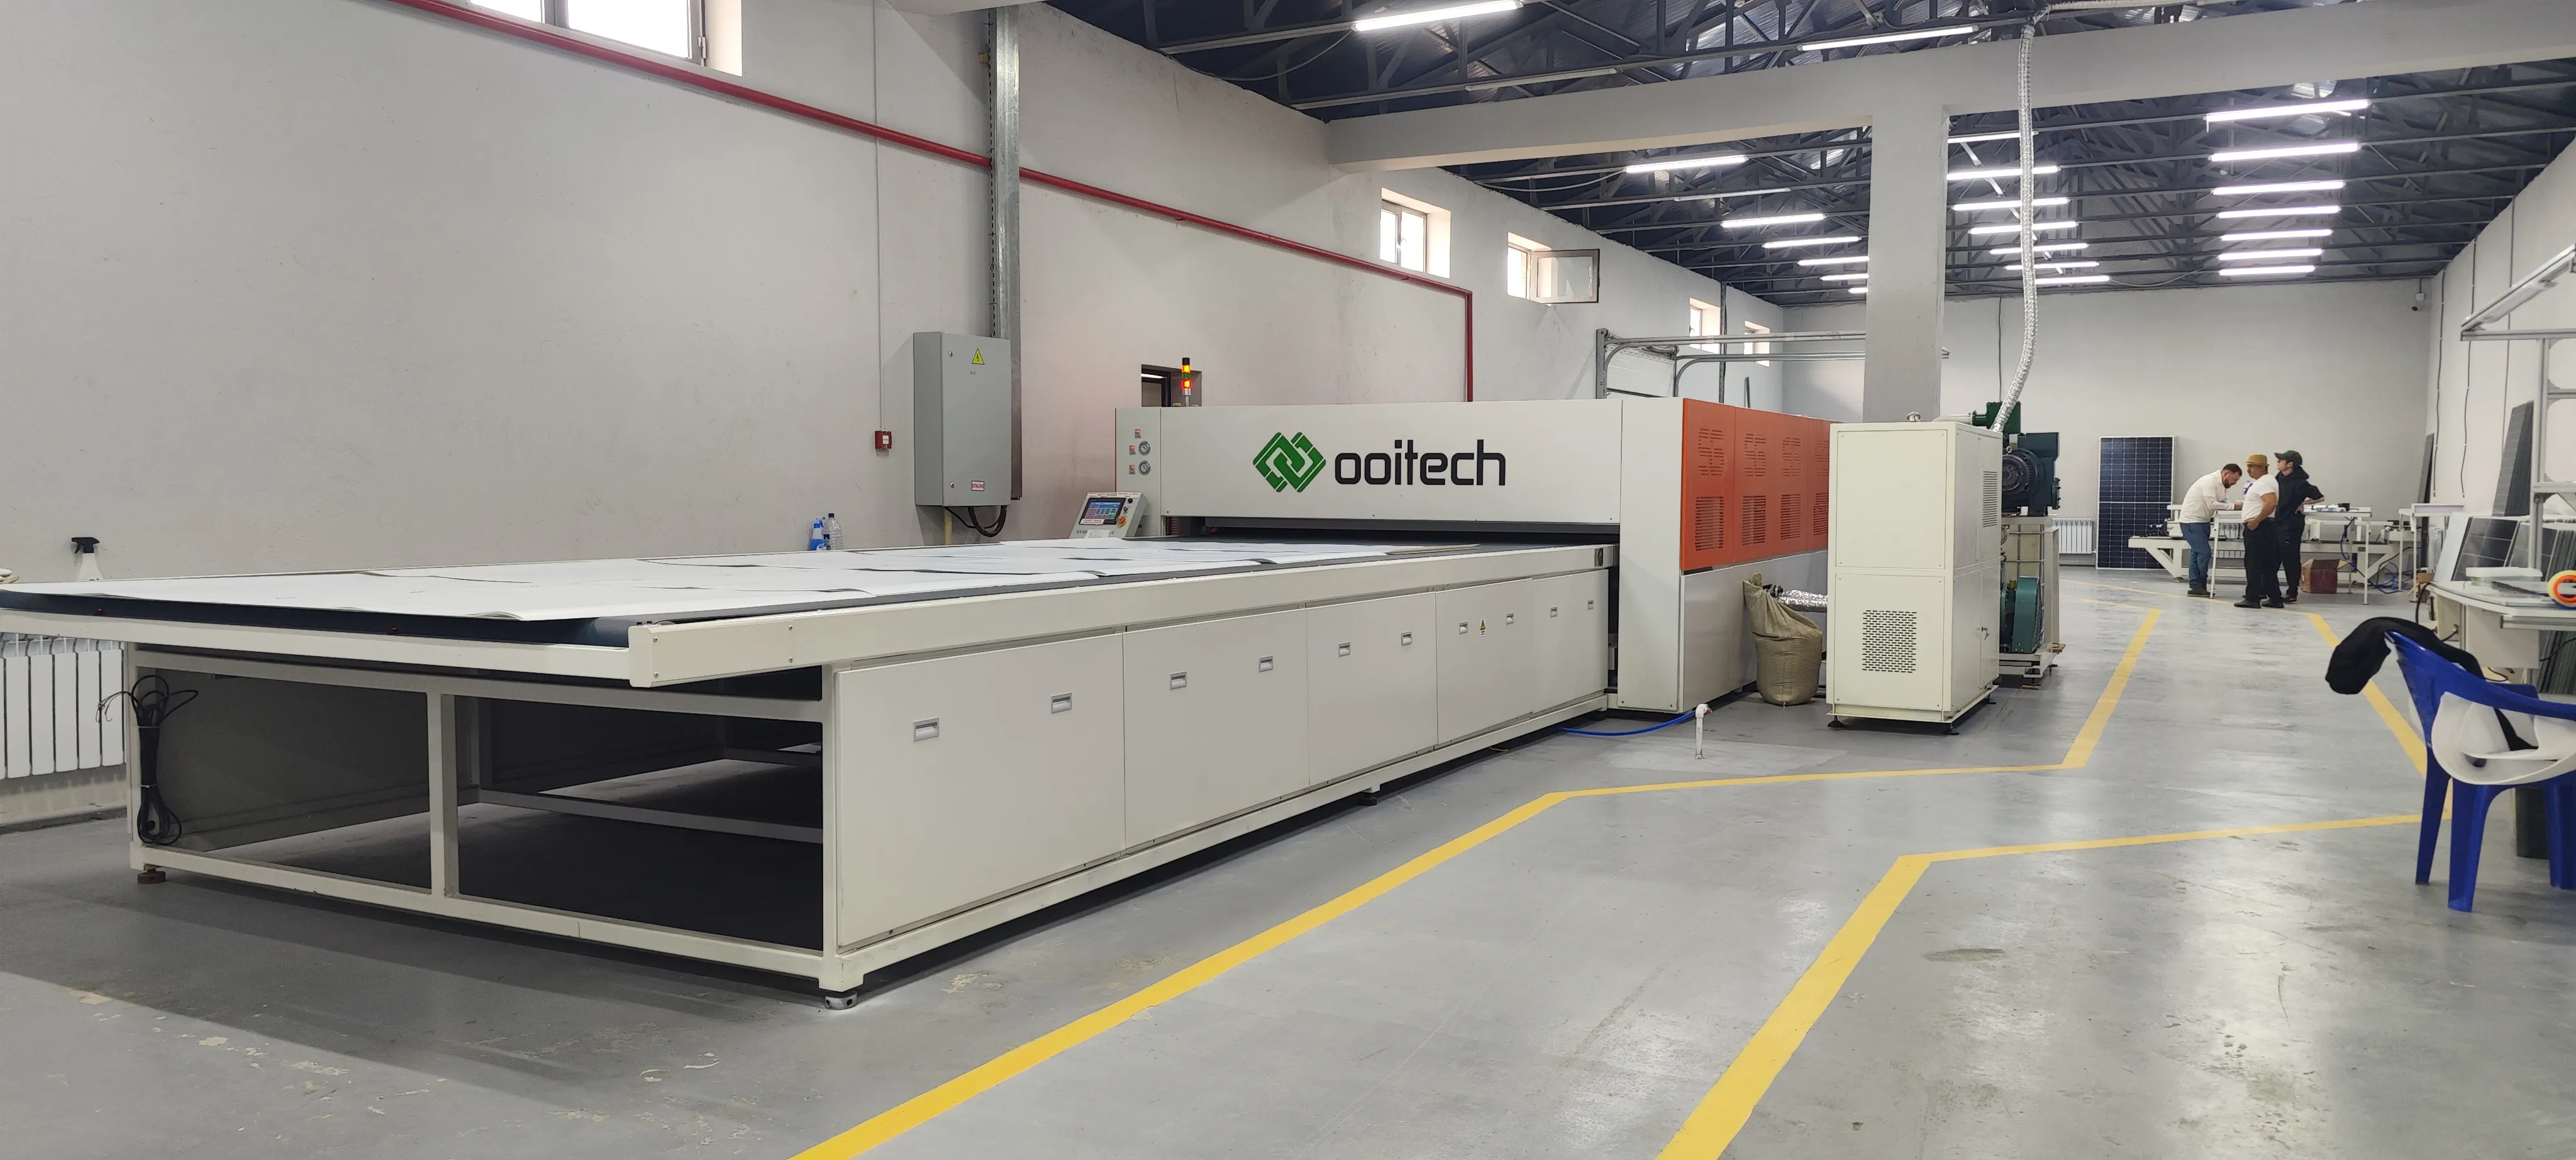
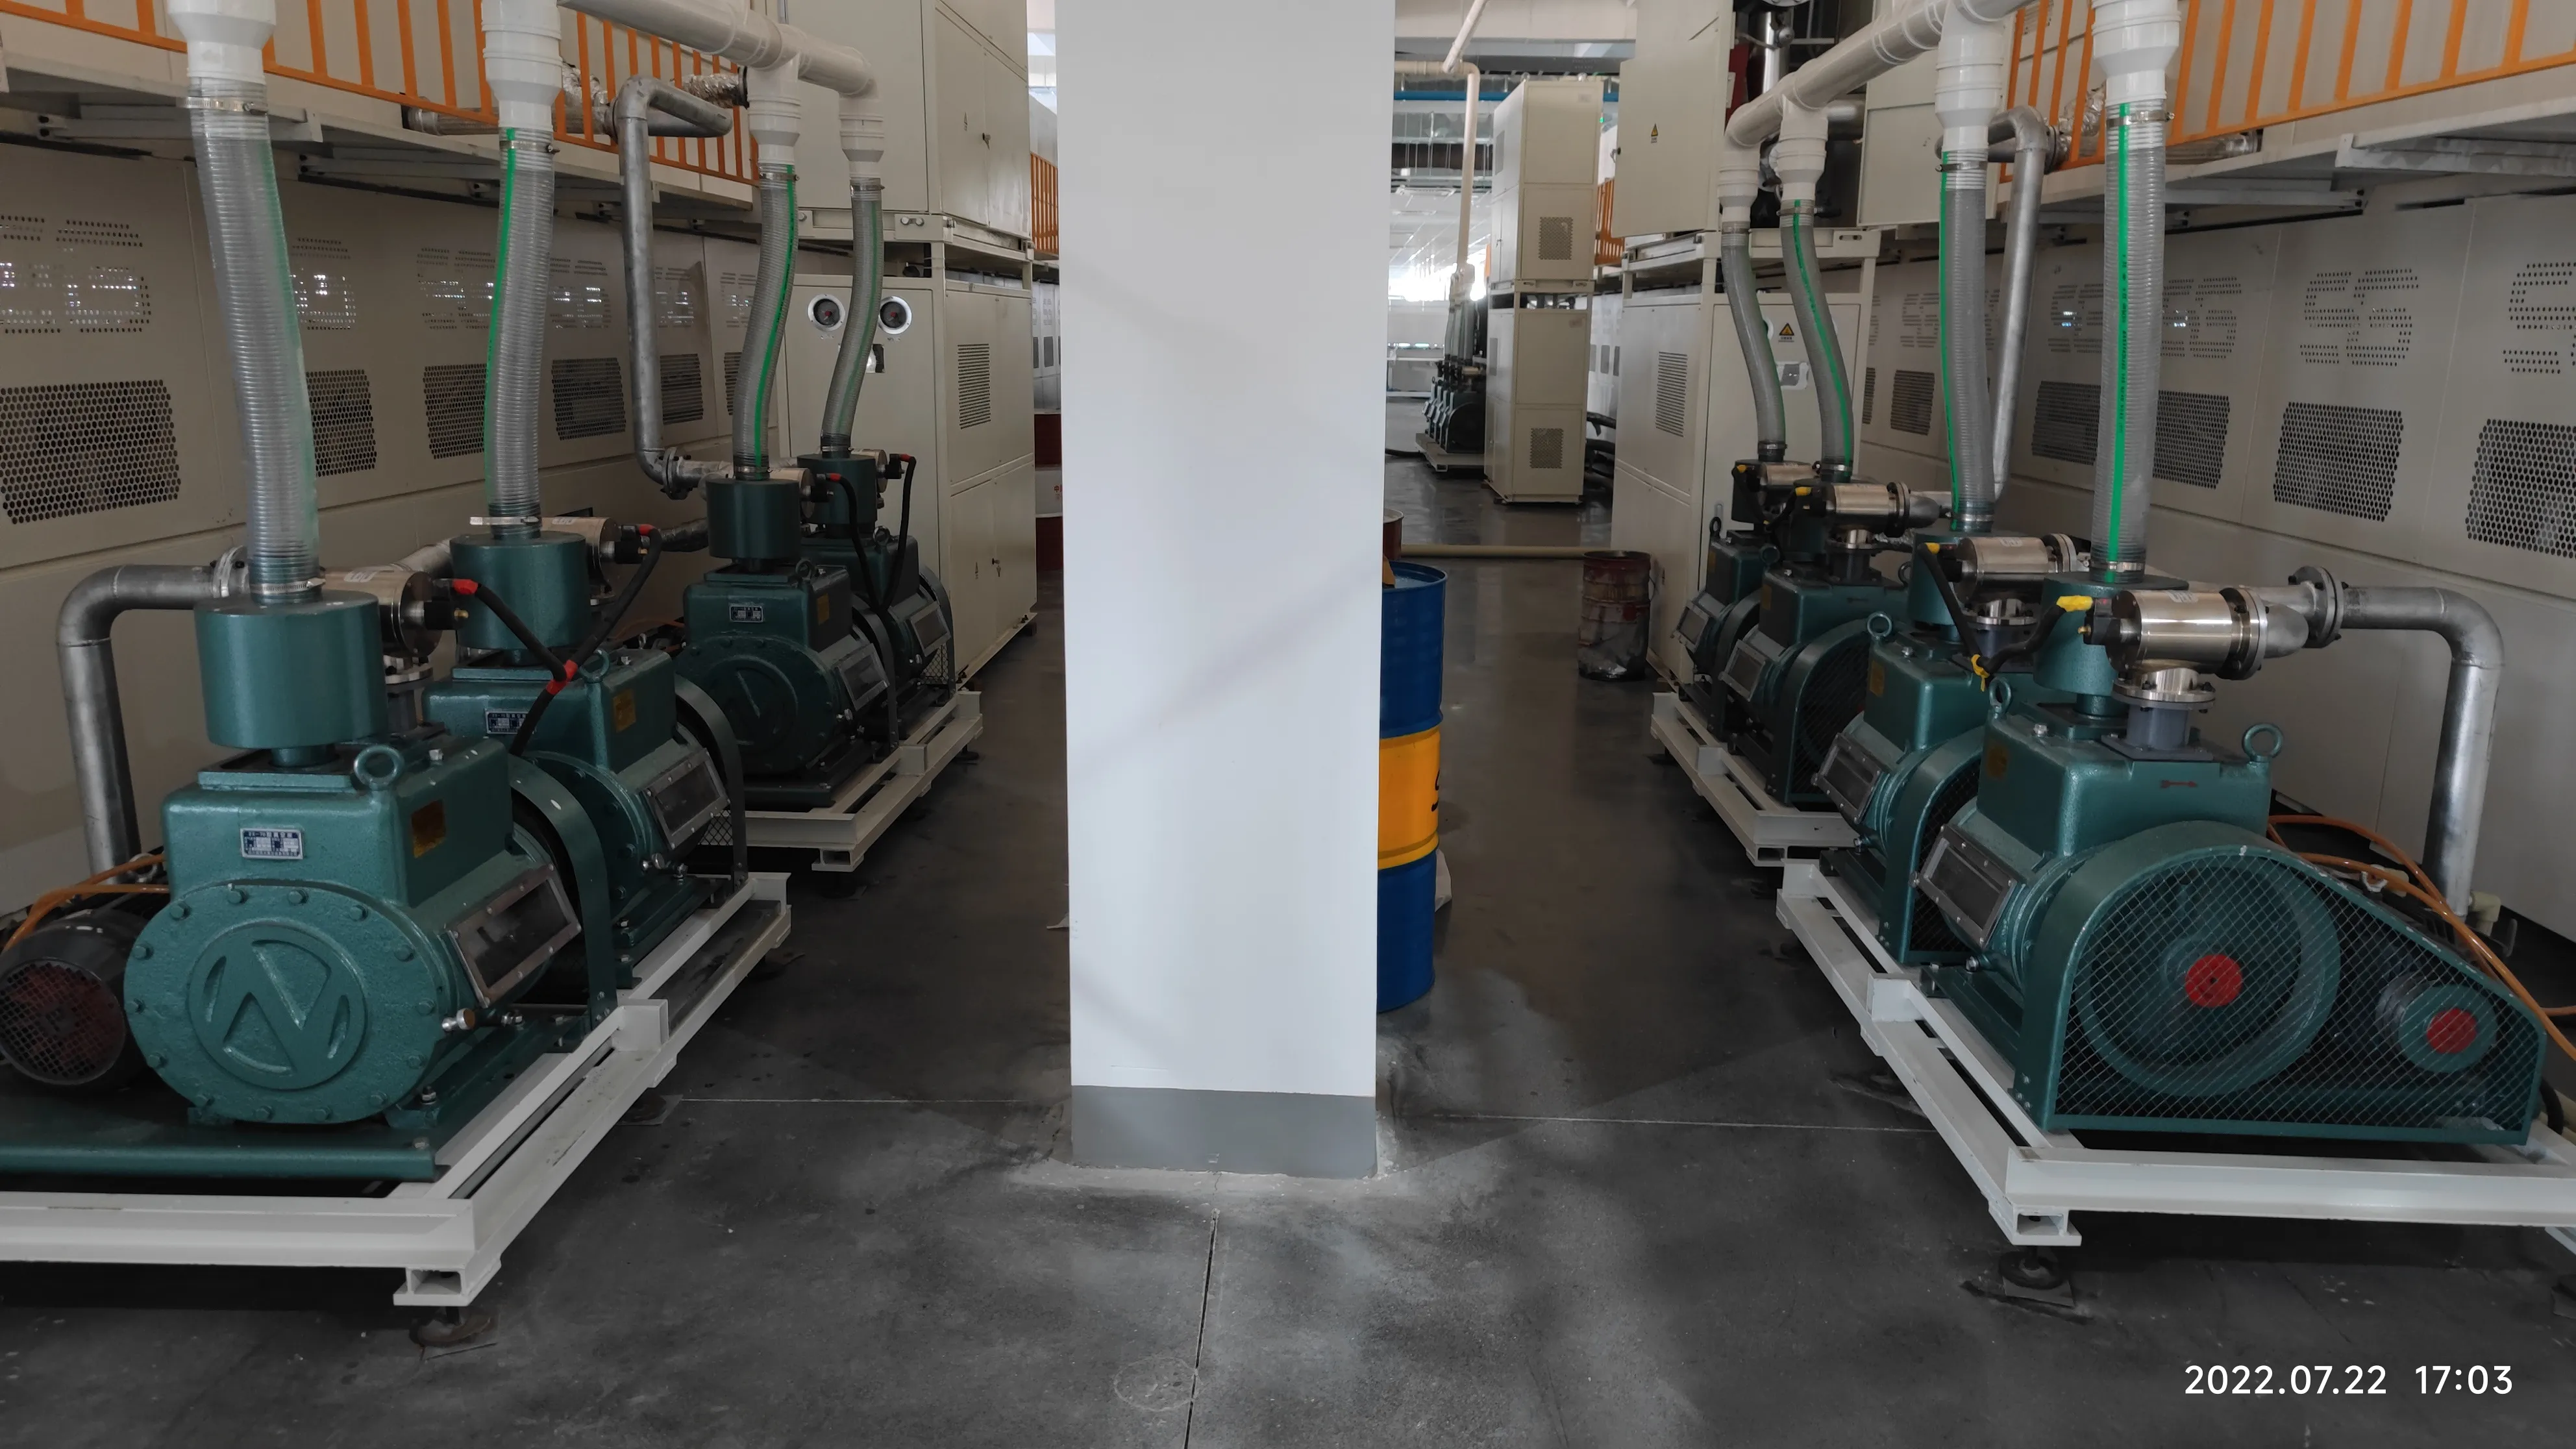
The ламинатор — это единственная машина, внутри которой должен находиться каждый модуль. Класс OCY-2666 предлагает рабочую поверхность 2600 × 6600 мм, масляный нагрев с равномерностью температуры в пределах ±1–2 °C, вакуум до 40 Па и циклы откачки 5–30 минут — именно поэтому ламинация, а не пайка, задаёт такт линии на небольших линиях. Это также самая энергоёмкая отдельная машина: номинальная мощность 98 кВт, из которых 72 кВт приходится на нагрев. На уровне 120 МВт лист обычно переходит на двухкамерную машину ($150k–200k), чтобы одна камера отверждала, пока другая откачивается; при 300–600 МВт — двухкамерные двухслойные установки стоимостью до $400k каждая.
Этапы 4, 5 и 8 — где полуавтомат экономит и стоит
Укладка, шинопроводка и обрезка — это три этапа, которые существуют как в версии ручной станции класса $1 400–1 700, так и в автоматической версии за $45 000–290 000. процесс производства солнечных панелей химически идентичен в любом случае; меняется лишь то, кто выполняет работу. Полуавтоматическая линия на 20 МВт ставит четырёх операторов за столы укладки, двух за столы ошиновки, одного на обрезку — и вся линия укладывается в диапазон от низких до средних $300k. Автоматические аналоги упраздняют эти позиции и вместо них добавляют конвейеры, поворотные устройства и центрирующие станции. Ни один из вариантов не «лучше»: там, где зарплата оператора составляет $400–700 в месяц, ручная версия окупается, а там, где она на европейском уровне, автоматическая — единственная разумная конфигурация.
Шаги 1, 6 и 10 — контроль качества
Три из десяти шагов проверяют, а не преобразуют, и вместе они стоят где-то в диапазоне $60k–100k оборудования: тестер ячеек, EL перед ламинацией, имитатор IV и финальный EL. Покупатели, растягивающие бюджет, соблазняются сократить один из них. Не делайте этого. Без входной сортировки ячеек вы смешиваете сорта в одной строке; без EL перед ламинацией вы заламинируете трещины и обнаружите их после самого дорогого этапа; без финальной IV-вспышки вы отгружаете классы мощности, которые никогда не измеряли. Контрольные точки — самые дешёвые машины на фабрике относительно потерь, которые они предотвращают.

3. Что потребляет процесс: пространство, энергия, воздух, люди
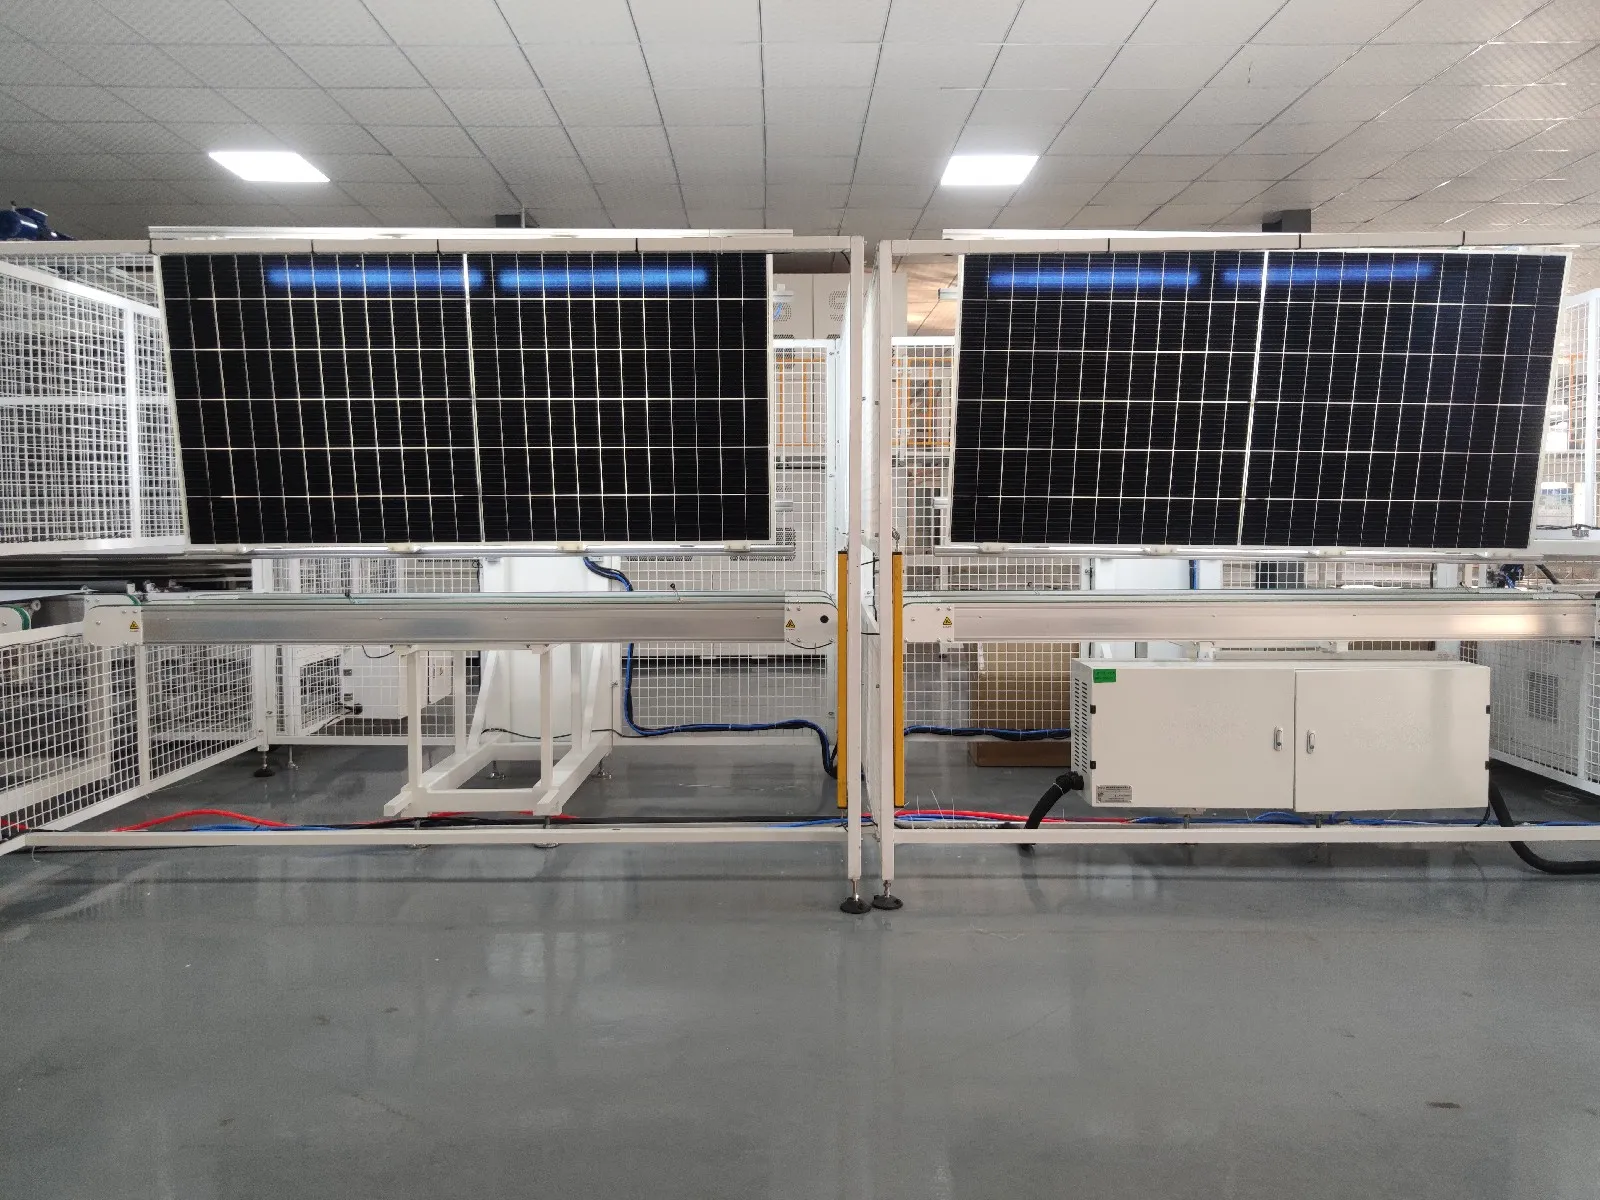
Серьёзные покупатели присылают нам контрольный список, который почти всегда выглядит одинаково: производительность на машину, время цикла, потребляемая мощность, расход воздуха, требуемое количество операторов, габариты машины, уровень автоматизации. Вот ответы на этот список для трёх стандартных уровней — из наших собственных коммерческих предложений и чертежей планировки фабрики.
| Ресурс | 20 MW полуавтомат | 60 МВт автоматическая | 120 MW автоматическая |
|---|---|---|---|
| Ритм выпуска | 16 панелей/ч, одна смена 8 ч | ~24 панели/ч класс | 32 панели/ч, работа 24 ч |
| Производственный цех | ~600–800 м² класс | ~800–1,000 м² класс | ~1,000 м² (50×20 м) |
| Склад (ячейки на входе / модули на выходе) | примерно такая же площадь ещё раз, для всех уровней | — | — |
| Потолок / двери / колонны | Потолок 4,2–6 м · двери шириной 5–6 м · предпочтительно без колонн, иначе шаг ≥6 м (из планировки на 120 МВт) | ||
| Установленная мощность | Класс ~150–200 кВт | ~350–500 кВт класс | ~700 кВт |
| Сжатый воздух | Тысячи литров в минуту на автоматических уровнях — подбирается по планировке; пневмоцилиндры приводят в действие обрамление, поворотные устройства и загрузчики | ||
| Операторов в смену | Полуавтоматическая линия добавляет ручную укладку, ошиновку, позиции обрезки | Бережливая автоматическая бригада | 12–15 операторов + 2 инженера; 24/смена на плане двухстекольных модулей 150 МВт |
| Условия в цехе | Зоны стрингирования и ламинации требуют 25 °C ±2 и 50–60% относительной влажности — при переоборудовании склада обычно приходится оплачивать модернизацию системы климат-контроля | ||
Что касается персонала, план укомплектования для двухстекольных модулей 150 МВт стоит прочитать по позициям, потому что он показывает, куда фактически направляются люди: один оператор на стрингере, по одному на подаче стекла, подаче EVA, установке спейсеров и подаче шин/ленты, один на предламинационном EL, три на переделке, по одному на оклейке кромок, обрезке, переворотной инспекции и нанесении клея/установке рамы, два на станции монтажной коробки, один устанавливает крышки коробок и очищает заднюю сторону, один очищает переднюю сторону, один меняет оснастку для IV/EL-тестов, по одному на IV и финальном EL, два наносят шильдики и штрихкоды, два разгружают. Двадцать четыре человека, и ни один из них не является лишним на линии двухстекольных модулей при таком уровне автоматизации — только на переделке задействовано трое, потому что этапы 6 и 10 постоянно её подпитывают.
4. Где рождаются дефекты — и два EL-контроля
Каждый опытный технолог в этой отрасли говорит одно и то же о выходе годных: дефекты дешево выявлять до ламинации и дорого после нее. Предламинационный EL-контроль на этапе 6 существует потому, что стрингование необратимо; финальный контроль на этапе 10 существует потому, что сама ламинация, обрамление и транспортировка могут внести новые трещины после того, как первый контроль пройден. Вместе две EL-станции стоят значительно меньше $54 000–66 000 суммарно и выявляют те виды отказов, которые иначе проявляются как гарантийные претензии на третий год: микротрещины под шиной, холодные паяные соединения и ячейки, треснувшие при транспортировке по линии.
Практический вопрос, который стоит задать любому поставщику: что происходит между двумя контролями, когда обнаружен дефект. Переделка до ламинации означает повторную укладку стринга — минуты. После ламинации это означает утилизацию склеенного ламината, который уже содержит своё стекло, EVA, ячейки и задний лист: при стоимости материалов примерно $55–60 на модуль класса 585 Вт три пропущенных дефекта в день — это пятизначные годовые потери материалов, которые никогда не появляются в коммерческом предложении на оборудование.
5. Один процесс, три технологических маршрута
Десять шагов не меняются при смене ячейки — но двум машинам в списке нужно сообщить, что они подают. Струнная машина SS-2500 изначально поддерживает PERC и TOPCon в форматах 3–20BB; низкотемпературные требования HJT и форматы back-contact (BC) требуют совместимой конфигурации струнной машины, поэтому покупателям, планирующим объёмы BC или HJT, следует подтвердить совместимость струнной машины прежде всего остального в спецификации. Покупатели также справедливо спрашивают нас, может ли одна линия одновременно работать с несколькими типами ячеек для толлинговых заказов — ответ да, при наличии быстро заменяемых комплектов для ячеек и повторно валидированного рецепта пайки для каждого формата, ценой времени переналадки. Чего процесс никогда не допускает — так это смешивания сортов внутри одной струны: сортировка на шаге 1 существует именно для того, чтобы подобранные ячейки вместе попадали на шаг 3.
FAQ — Процесс производства солнечных панелей
Сколько времени занимает изготовление одной солнечной панели?
Производительность линии измеряется в такте, а не во времени на панель: автоматическая линия на 120 МВт выпускает модуль примерно каждые две минуты, полуавтоматическая линия на 20 МВт — каждые три-четыре. Но любой отдельный модуль дольше всего находится в ламинаторе — откачка и отверждение занимают 5–30 минут за цикл — поэтому более крупные линии используют двухкамерные машины для перекрытия циклов.
Сколько работников нужно производственной линии солнечных панелей?
В нашем штатном плане для двухстекольной линии на 150 МВт — 24 оператора в смену плюс линейные инженеры; автоматическая линия на 120 МВт предусматривает 12–15 операторов плюс 2 инженера; полуавтоматические уровни добавляют ручные позиции на укладке, ошиновке и обрезке вместо оплаты автоматических машин. Численность персонала следует за объёмом автоматизации, а не за цифрой мощности.
Сколько площади требуется для процесса?
Около 1 000 м² производственного цеха для линии на 120 МВт (50×20 м, высота потолка 4,2–6 м, двери шириной 5–6 м, колонны через 6 м или более), плюс примерно такая же площадь для склада сырья и готовых модулей. Таким образом, цех площадью 2 000 м² вмещает линию на 50–100 МВт с работоспособным, но тесным складом; меньшие линии масштабируются вниз от этого. Размещение на втором этаже подходит только для более лёгких станций — нагрузка на пол от ламинации и прямолинейный поток планировки обычно привязывают тяжёлую часть к уровню земли.
Сколько электроэнергии потребляет фабрика солнечных панелей?
Планируйте примерно 700 кВт установленной мощности на автоматическом уровне 120 МВт, при этом ламинатор (номинал 98 кВт в классе 2666) и ИК-струнник — два крупнейших потребителя. Среднее потребление значительно ниже установленной мощности и масштабируется сублинейно: опубликованные отраслевые данные показывают около 150 кВт в среднем для линии на 30 МВт и около 360 кВт для линии на 400 МВт.
Может ли одна производственная линия выпускать элементы PERC, TOPCon и BC?
PERC и TOPCon работают на одном стрингере класса SS-2500 (3–20BB, 156–210 мм). Форматы HJT и back-contact требуют низкотемпературной или BC-совместимой конфигурации стрингера — уточните это, прежде чем запрашивать что-либо ещё. Остальные восемь этапов не зависят от типа элемента, кроме настроек рецептов и испытательных оснасток.
Какой этап вызывает больше всего дефектов?
Стрингование. Оно воздействует нагревом на пластину толщиной 130–180 мкм, и это необратимо: смещение ленты относительно контактных площадок, холодные пайки и микротрещины — всё берёт начало там. Именно поэтому нормы боя (≤0,2% на элементах класса A для SS-2500) и контроль EL перед ламинацией важнее любой цифры производительности в спецификации.
Какое сырьё потребляет процесс?
На модуль TOPCon мощностью 585 Вт — примерно $55–60 материалов по рыночным ценам середины 2025 года: только элементы составляют более 40% сметы, рама и закалённое стекло вместе около 30%, далее паяльная лента, задний лист, POE, EVA, соединительные коробки и герметик. Линия на 120 МВт потребляет это непрерывно при 32 панелях в час, и покупатель в первый год платит в основном авансом — это и есть та цифра оборотного капитала, которая решает, будет ли процесс работать дальше.
Действительно ли нужно обучение, если машины автоматические?
Да. Машины работают сами; процесс — нет. Операторам нужно два-три месяца, чтобы выйти на номинальный выход годных — смена рецептов под формат элемента, чтение EL-изображений, проверка совмещения ленты и резака — это человеческие навыки. В наш стандартный объём входят 30 дней пусконаладки и обучения на месте плюс пожизненная удалённая поддержка процесса, потому что большинство проблем с выходом годных после первого месяца — это вопросы рецептов и совмещения, а не отказы оборудования.
В спецификациях используются данные машин Ooitech; ценовые диапазоны отражают типичные рыночные диапазоны FOB Китай по классам машин и меняются в зависимости от конфигурации и курсов валют — перед составлением бюджета уточните актуальное коммерческое предложение.
Дополнительное чтение: как формируются цены на станки, стоимость завода, коммунальные услуги и персонали как начать бизнес по производству солнечных панелей.
Какие машины и оборудование необходимы для производства солнечных панелей в коммерческих целях?
Для коммерческого производства модулей основной список таков: тестер и сортировщик ячеек, машина для пайки и соединения ячеек в стринги, станция раскладки, машина для шинопроводов или автоматической шиновки, EL-тестер после соединения в стринги, стекер для ламинации, ламинатор, машина для обрезки, машина для обрамления, станция для монтажа соединительной коробки и заливки компаундом, печь для отверждения, второй EL-тестер, IV-тестер с имитатором солнца, тестер гипот и изоляции, а также зона очистки и упаковки.
Вокруг этого ядра находятся вспомогательные системы, которые легко забыть в бюджете: сжатый воздух с осушкой, технологическое охлаждение, вытяжка для флюса и паров ламинации, антистатическое покрытие пола и транспортировка материалов, связывающая станции. На практике именно эти вспомогательные системы отличают список машин от работающей линии, и именно поэтому завод должен быть спроектирован до того, как будет рассчитана его стоимость.
Какое оборудование необходимо для солнечных панелей?
Минимальный честный список для изготовления готового, тестируемого модуля меньше, чем люди ожидают: стрингер, устройство для раскладки и шиновки, ламинатор, машина для обрамления и тестеры для EL и IV. Всё остальное улучшает производительность, выход годной продукции или повторяемость, а не делает продукт возможным в принципе. Это различие важно при составлении бюджета, поскольку оно отделяет станции, без которых нельзя начать, от тех, которые можно добавить по мере оправдания объёмом.
Нельзя пропустить тестирование. Модуль, который не прошёл EL-тестирование и IV-тестирование, является непроверенным продуктом, и стоимость этой проверки ничтожна по сравнению со стоимостью отгрузки модулей со скрытыми трещинами или неправильно классифицированным классом мощности.
Что нужно для производства солнечных панелей?
Четыре вещи, в порядке того, как часто их недооценивают: подходящее здание, оборудование, цепочка поставок сырья и люди. Здание должно выдерживать нагрузку, обеспечивать электропитание и поддерживать температуры ламинации и отверждения. Оборудование — это наиболее заметная статья затрат и наиболее точно оцениваемая. Цепочка поставок — ячейки прежде всего, затем инкапсулянт, стекло, шина и соединительные коробки — определяет, сможет ли линия фактически работать на своей номинальной мощности.
Требование к людям — это тихий пункт. Полностью автоматическая линия всё равно нуждается в технологах, которые могут прочитать EL-изображение, диагностировать дефект ламинации и настроить профиль пайки. Автоматизация убирает руки, а не суждение, и завод без этого суждения тратит время на повторные прогоны партий вместо производства модулей.
Похожие: Оборудование для производства солнечных панелей: станции и компоновка объясняет, как одна и та же технологическая последовательность масштабируется с 5 МВт до 1,2 ГВт и какие входные данные следует зафиксировать перед заказом.
Дополнительные материалы и справочные данные
Публичные справочные материалы по этой теме, опубликованные организациями, которые поддерживают технологическую дорожную карту и рыночные данные отрасли: