Производство солнечных фотоэлектрических модулей:
Содержание
Краткий ответ: Завод по производству солнечных модулей может выпустить один приемлемый модуль и при этом иметь слабую производственную систему. Разница проявляется позже, когда линия должна воспроизводить этот результат в разных сменах, форматах и партиях материалов. IEC 62941 — это стандарт, который устраняет этот пробел: он устанавливает требования к системе менеджмента качества производства фотоэлектрических модулей, охватывая управление процессами, прослеживаемость, управление изменениями и дисциплину измерений, которая обеспечивает достоверность номинальной мощности. Практическое содержание лишено блеска — документированные окна процессов, калиброванное измерительное оборудование, записи, связывающие серийный номер с условиями, в которых он был изготовлен. Для предприятия, переходящего от односменной работы к непрерывному производству или от одного заказчика к рынку с сертификационным аудитом, соответствие этому стандарту часто становится разницей между возможностью участвовать в тендере и её отсутствием.
Производство PV-модулей · от Джерри, Ooitech
Завод может изготовить один приемлемый модуль и при этом иметь слабую производственную систему.
Более сложное испытание наступает позже: приходит новая партия ячеек, заступает другая смена, происходит ламинатор после технического обслуживания или завод переходит с одного формата модулей на другой. Если качество меняется каждый раз при изменении одного из этих условий, завод на самом деле не управляет продуктом. Он управляет чередой неожиданностей.
Это полезный способ понять производство солнечных модулей. Это не просто соединение ячеек, стекла и полимеров. Это контролируемое воспроизведение утвержденной конструкции модуля с достаточными технологическими доказательствами того, что каждый выпущенный продукт был изготовлен в соответствии с замыслом.
Четыре системы должны согласовываться:
| Система | Вопрос, на который она должна ответить |
|---|---|
| Определение продукта | Какой модуль мы на самом деле производим? |
| Контроль материалов и процессов | Использовал ли завод правильные материалы и настройки? |
| Выпуск качества и прослеживаемость | Какие доказательства подтверждают решение о выпуске? |
| Заводские операции | Можно ли поддерживать тот же результат при требуемом объеме производства? |
Машины находятся внутри этих систем. Они не заменяют их.
Один хороший модуль — это еще не производственная система
Стабильным ориентиром на заводе фотоэлектрических модулей является утвержденное определение продукта. Технология ячеек может меняться, партии материалов будут меняться, операторы ротируются, а оборудование изнашивается. Модуль, покидающий линию, должен по-прежнему соответствовать утвержденной конструкции и критериям выпуска.
Это делает воспроизводимость центральной проблемой производства.
Образец, тщательно изготовленный опытными техниками, может показать хорошие результаты. Массовое производство вносит иное давление: многократные операции, короткие такты, параллельные станции, выбор рецептов, пополнение материалов, остановки, перезапуски и переделки. Небольшие отклонения, которые на одной станции выглядят безобидно, могут сочетаться позже. Незначительная ошибка позиционирования струны влияет на укладку. Плохо контролируемое паяное соединение проходит визуальный контроль, но проявляется при ЭЛ. Неправильный рецепт ламинирования может не дать явного дефекта у двери камеры, но изменяет защиту, окружающую цепь ячейки.
Поэтому линия требует большего, чем последовательность действий. Ей нужны определенные пределы, точки измерения и реакция, когда результат выходит за эти пределы.
Определение продукта незаметно формирует фабрику
Выбор оборудования часто начинается с целевого годового объема. Это число важно, но оно не является первым инженерным входным параметром. Сначала идет сам модуль.
Чертёж и спецификация материалов определяют многие физические операции на линии: размер и архитектура ячейки, конструкция из целых или разрезанных ячеек, схема лент и межсоединений, количество струн, размеры стекла, стеклянный или стекло-стеклянный стек, тип инкапсулянт , выбор задняя пленка , профиль рамы, положение распределительной коробки, длина кабеля и требования к маркировке.
Эти решения продолжаются в управлении производством. Правила хранения материалов влияют на подготовку. Конструкция межсоединений влияет на стрингование и шинирование. Размеры модуля влияют на каждую передачу и систему выравнивания. Инкапсулянт и конструкция стека влияют на рецепт ламинирования. Выбор рамы и распределительной коробки влияет на нанесение герметика, сборку и время отверждения. Целевой рынок и план сертификации влияют на тестирование, выборку, записи и хранение документов.
Вот почему список машин не может определить фабрику. Два проекта могут использовать машины с одинаковыми названиями, но требовать разные рабочие диапазоны, оснастку, рецепты, буферы, интерфейсы данных и контрольные точки качества.
Перед настройкой линии чертеж продукта, спецификация, план качества и критерии выпуска должны рассматриваться как исходные документы. Если они еще меняются, спецификация оборудования также меняется, признает ли это закупочный файл или нет.
Физический маршрут прост; контролировать его — нет
Для обычного кристаллического кремниевого модуля общий производственный маршрут легко описать.
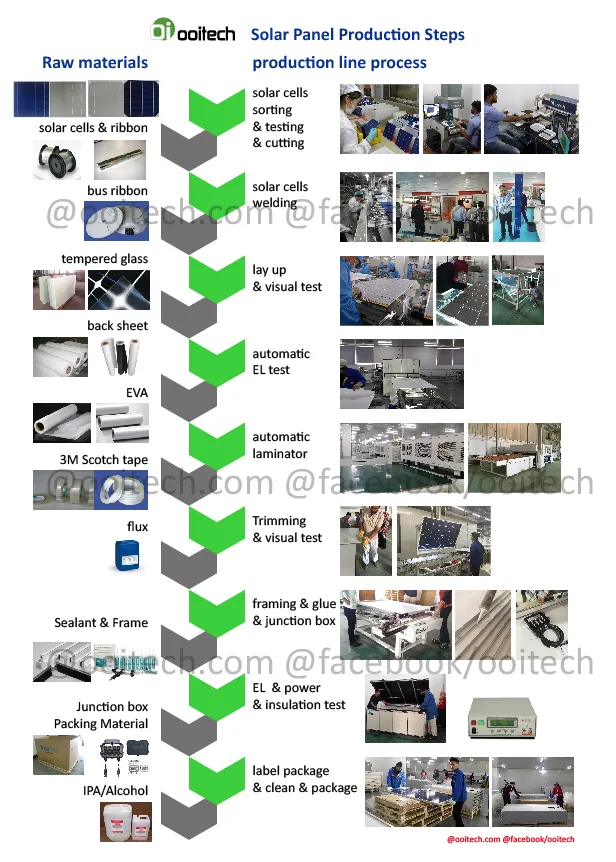
Ячейки осматриваются или сортируются по мере необходимости, затем соединяются проводящей лентой с помощью станок для пайки и стрингирования. Струны размещаются на подготовленном стекле и инкапсулянте, соединяются в заданную электрическую цепь и покрываются остаточным инкапсулянтом и задними материалами. Стек входит в ламинатор, где вакуум, тепло, давление и время превращают рыхлую конструкцию в склеенный ламинат.
Последующие работы завершают механическое и электрическое изделие. В зависимости от конструкции это может включать обрезку, обработку кромок, сборку рамы, установку распределительной коробки, пайку, нанесение клея или заливки, отверждение, очистку и отделку углов. EL-инспекция, измерение вольт-амперной характеристики и испытания на электробезопасность обеспечивают различные части итоговой записи о качестве. Маркировка и сортировка связывают физический модуль с его идентификацией и назначением.
Министерство энергетики США описывает тот же базовый маршрут: таббирование и стрингование, укладка соединенных ячеек со стеклом и инкапсулянтом, ламинирование, затем оснащение модуля требуемой рамой, герметизацией и функциями распределительной коробки.
Ни одна из этих операций сама по себе не является необычной. Сложность производства заключается в сохранении правильного материала, геометрии, рецептуры и идентичности продукта вместе, пока модуль проходит через все эти этапы.
Каждая критическая операция требует рецептуры и записи
Процесс становится управляемым, когда завод может ответить на три вопроса: какая настройка была задана, что фактически произошло и какие действия следуют, если результат неприемлем.
Запись не должна быть детальной на каждой станции. Она должна быть полезной. Запись температуры без указания рецептуры, продукта или партии создает данные, но не доказательства.
| Операция | Что должно оставаться под контролем | Полезный сигнал или проверка | Запись для сохранения |
|---|---|---|---|
| Входящий материал | Утвержденная спецификация, партия поставщика, хранение и состояние | Входной контроль, проверка идентичности, статус хранения | Партия материала и результат приемки |
| Межсоединение ячеек | Положение ленты, условия пайки, обращение с ячейками и геометрия струны | Результат машинного зрения, план испытаний на отрыв, инспекция струн или EL, где указано | Рецептура, партия, результат станции и исключение |
| Укладка и шинирование | Расстояние между струнами, полярность, схема цепи и положение выводов | Изображение для выравнивания, визуальная проверка, EL перед ламинированием | Идентификация модуля и результат проверки |
| Ламинирование | Правильная рецептура продукта, вакуумное поведение, температура, давление и время | Параметры процесса, аварийные сигналы, проверка ламината | Версия рецепта, камера, цикл и привязка к партии |
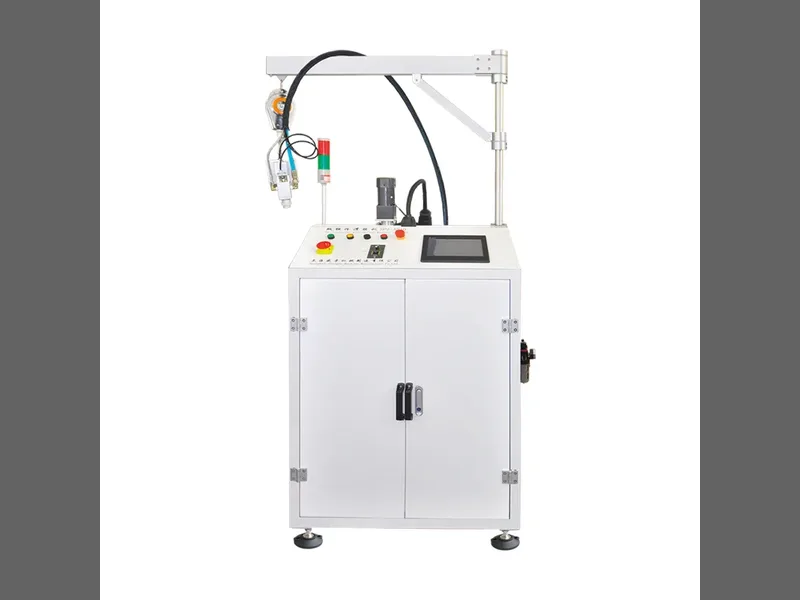
| Работы по рамированию и монтажу распределительной коробки | Размеры, нанесение герметика или клея, электрическое соединение и условия отверждения | Контроль дозирования, проверка размеров, визуальная и электрическая проверка | Партия материала, результат на станции и статус отверждения |
| Финальный выпуск | Состояние цепи, измеренная мощность, электробезопасность и маркировка | EL-изображение, результат IV, результат испытания на безопасность, проверка идентичности | Запись о выпуске, связанная с серийным номером |
Наиболее важные контрольные точки не всегда являются самыми дорогими станциями. Переходы между этапами могут быть не менее критичными. Правильная струна может треснуть при подъеме. Чистый стек может загрязниться во время ожидания. Хороший ламинат может быть поврежден при обрезке или рамировании. Прошедший испытание результат может быть приписан неправильному серийному номеру, если идентификация рассматривается как офисная задача, а не как часть производства.
Поэтому рецепт и запись должны сопровождать продукт через границы станций.
Сертификация — это базовый уровень; стабильность — это ежедневная работа
Квалификация продукта и стабильность производства решают связанные, но разные проблемы.
Программа квалификации проверяет, соответствует ли определенная конструкция модуля применимым требованиям испытаний. Затем фабрика должна воспроизвести эту конструкцию без неконтролируемых замен или отклонений процесса. Однократное прохождение типовых испытаний не доказывает, что более поздний производственный блок получил правильные материалы, условия пайки, цикл ламинирования или проверки финального выпуска.
IEC 62941 напрямую решает этот пробел. Стандарт связывает постоянную уверенность в сертифицированных фотоэлектрических модулях с проектированием продукта и процесса, выбором материалов и контролем производственных процессов. Он предполагает наличие установленной основы управления качеством; он не заменяет ее.
Это различие важно, потому что надежность в полевых условиях начинается задолго до того, как модуль попадает на объект. Программа надежности IEA PVPS изучает, как материалы модулей, конструкции, режимы деградации, испытания и условия эксплуатации влияют на производительность с течением времени. Завод не может контролировать погоду, с которой столкнется модуль, но он может контролировать, соответствует ли отгруженная конструкция квалифицированному проекту и были ли обнаружены производственные отклонения до выпуска.
Требования к сертификации по-прежнему различаются в зависимости от продукта и целевого рынка. Практическое правило простое: определите план сертификации и контроля качества достаточно рано, чтобы он мог повлиять на оборудование, контрольные позиции, выборку, прослеживаемость и документацию.
Прослеживаемость превращает дефект в ограниченную проблему
Представьте, что финальный EL-контроль начинает показывать необычный рисунок. Без прослеживаемости у завода есть куча подозрительных модулей и длинный список возможных причин. С прослеживаемостью расследование может быстро сузиться: какая партия ячеек, какой рецепт стрингера, какая смена, какой цикл ламинатора, какой путь обработки и какие другие модули имеют ту же историю?
Это не означает, что каждый проект нуждается в одном и том же программном стеке. Высокопроизводительная автоматизированная линия может обмениваться рецептами, изображениями и результатами испытаний с MES. Небольшой или полуавтоматический завод может использовать более простые записи. Инвариантом является связь между физическим модулем и доказательствами, используемыми для его выпуска.
Практическая запись о выпуске может включать:
серийный номер модуля и редакцию продукта;
ссылки на критически важные материалы или производственные партии;
статус контроля в процессе производства и соответствующие изображения;
рецепт ламинации и связь с циклом;
результаты финального EL, IV и проверки электробезопасности;
историю переделок, если таковые были;
окончательное решение: принять, удержать, переделать или отклонить.
Прослеживаемость иногда продается как функция отчетности. Ее реальная ценность проявляется, когда что-то меняется. Она помогает ограничить затронутую продукцию, сравнить хорошие и плохие условия, предотвратить возврат отклоненного изделия в принятый запас и превратить повторяющиеся дефекты в проблему корректировки процесса.
Быстрая станция все еще может принадлежать медленному заводу
Время цикла из брошюры — лишь один из факторов производительности. Устойчивый выпуск ближе к следующему соотношению:
Хороший выпуск = запланированное время производства × эффективная скорость линии × выход с первого раза
Каждый термин относится ко всему заводу, а не к одной машине.
Эффективная скорость линии падает, когда станции ждут друг друга, партийное оборудование получает неравномерную работу, смена продукта занимает больше времени, чем планировалось, доступ для обслуживания затруднен, или устранение неисправностей требует повторного ручного вмешательства. Выход годных с первого раза снижается, когда дефекты пересекают несколько операций до обнаружения, рецепты выбираются неправильно, материалы отклоняются, или переделка становится нормальным производством.
Ламинация наглядно демонстрирует это, поскольку обычно является партийным процессом, но та же логика применима и в других местах. Стрингование может производить быстрее, чем лейап может поглощать. Рамка может ждать подготовки клея. Готовые модули могут стоять в очереди на отверждение или тестирование. Проблема с передачей данных может остановить сортировку, даже если механическое оборудование готово.
Буферы могут поглощать кратковременные колебания; они не могут исправить постоянное несоответствие. Больше незавершенного производства может на время скрыть несоответствие, но также занимает место и позволяет дефектам распространяться дальше.
Автоматизацию следует оценивать с учетом этих реальных ограничений. Она ценна там, где снижает хрупкое обращение, стабилизирует выравнивание, повторяет дозирование или пайку, связывает данные испытаний с идентификацией или поддерживает требуемый такт. Она добавляет меньше ценности, когда определение продукта на верхнем уровне нестабильно или когда связанные станции не могут обмениваться ссылками, логикой неисправностей и правилами переналадки.
Определите эти входные данные перед запросом конфигурации линии
Полезный запрос котировки содержит больше, чем просто показатель мощности и площадь заводского цеха. Он предоставляет поставщику достаточно стабильной информации для моделирования продукта, контрольных точек качества, операций и будущих изменений.
| Группа входных данных | Информация для определения |
|---|---|
| Продукция | Чертежи модулей, спецификация, технология элементов и межсоединений, размеры, варианты конструкции и планируемая дорожная карта продукта |
| Выходные данные | Требуемые годные модули за смену, производственный календарь, производственная смесь, частота переналадок и план расширения |
| Качество | Целевые рынки, план сертификации, точки контроля, объем испытаний, выборка, логика приемки и правила переделки |
| Данные | Логика серийных номеров, генеалогия материалов, управление рецептами, хранение изображений, хранение результатов испытаний и интерфейсы MES или ERP |
| Завод | Размеры здания, маршруты материалов, инженерные сети, экологические требования, нагрузка на пол, доступ для обслуживания и складской поток |
| Эксплуатация | Модель труда, уровень квалификации, возможности технического обслуживания, стратегия запасных частей и планируемая структура смен |
| Поставка | Ответственность за компоновку, приемка оборудования, монтаж, пусконаладка, обучение, документация и послепродажная поддержка |
Эти исходные данные выявляют реальную границу конфигурации. Полуавтоматическая линия может быть целесообразна для меняющегося продукта или производства с меньшим объемом. Высокоавтоматизированная линия может быть оправдана, когда продукт стабилен, объем выпуска высок, а завод может обслуживать оборудование и систему данных. В любом случае правильной является та конструкция, которая защищает утвержденное определение модуля, одновременно выполняя операционный план.
Использованные источники
Основы производства солнечных фотоэлектрических модулей — Министерство энергетики США
IEC 62941:2019 — Система качества для производства фотоэлектрических модулей
Надежность и производительность фотоэлектрических систем — IEA PVPS Task 13
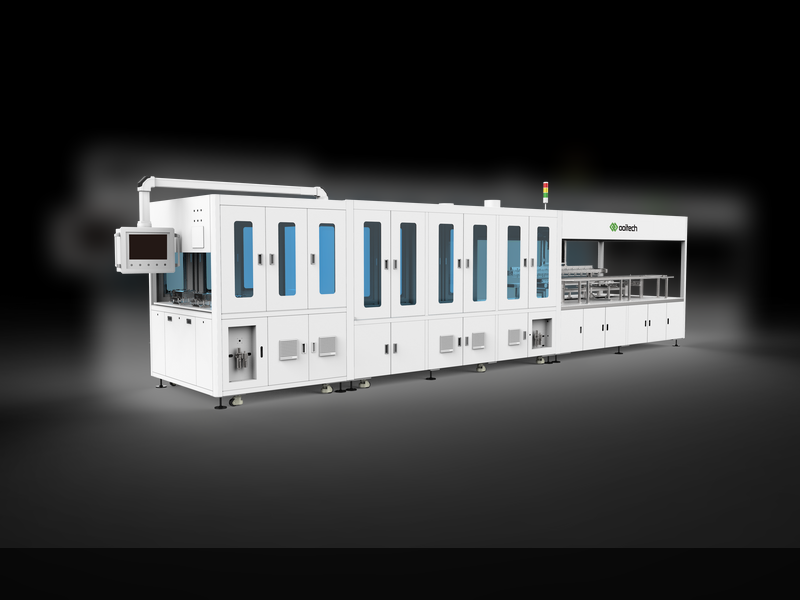
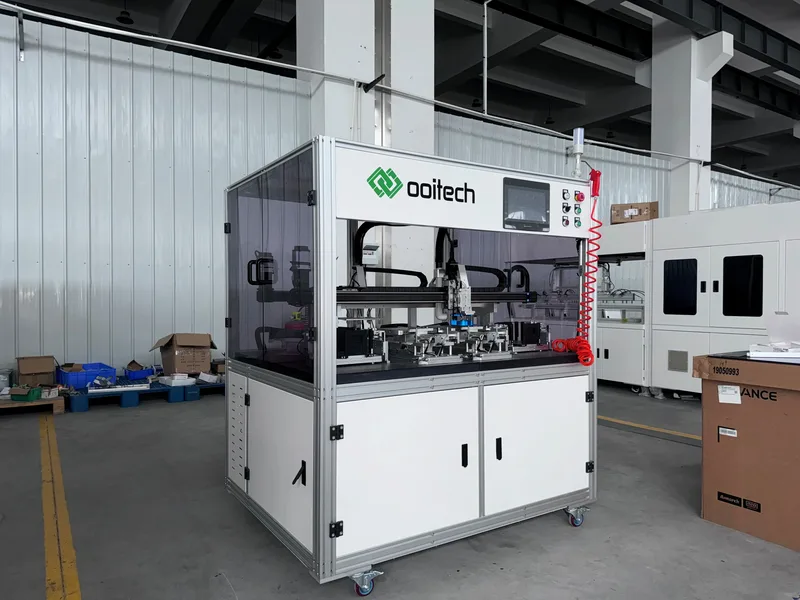
Оборудование для полностью автоматической линии по производству солнечных панелей Ooitech
Оборудование и решения для производственных линий солнечных панелей Ooitech
Производство — это воспроизводимость, ставшая видимой
Самая надежная система производства солнечных фотоэлектрических модулей — это не та, где самый длинный список оборудования. Это та, где определение продукта, материалы, технологические параметры, проверки, идентификация и поток на заводе рассказывают одну и ту же историю для каждого выпущенного модуля.
Ooitech может предоставить конфигурацию производственной линии солнечных фотоэлектрических модулей, оборудование, компоновку завода, монтаж, пусконаладку, обучение операторов и послепродажную поддержку для заказчиков по всему миру, с учетом предполагаемой конструкции модуля и производственного плана.