Почему шинирование (пайка внахлёст) вызывает трещины в элементах
Содержание
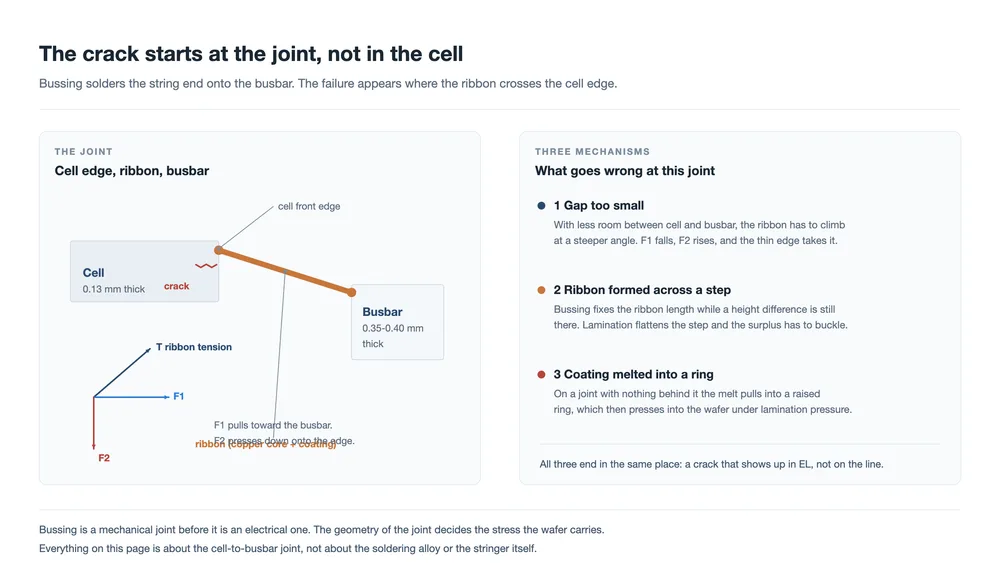
Краткий ответ: Трещина центрального отверстия, выходящая из этапа шинования, — это механическое разрушение в месте соединения края ячейки и шины. Три вещи вызывают её. Резервный зазор между ячейкой и шиной слишком мал, поэтому лента пересекает под крутым углом и давит на край. Лента была сформирована через перепад высоты, который ламинация позже выравнивает, оставляя избыток ленты, которому приходится где-то выпучиваться. Или покрытие ленты расплавилось в приподнятое кольцо припоя, которое вдавливается в пластину. Все три нагружают край пластины толщиной примерно 0,13 мм, и все три обычно проявляются только после ламинации, в электролюминесценции.
Трещины центрального отверстия — одни из самых частых косметических дефектов, которые производит линия модулей, и список возможных причин длинен. Повреждения при обращении, стекло, инкапсулянт, неисправности стрингера и параметры ламинации — у всех свои признаки. Эта страница сужает тему до той её части, которая происходит от шинования — этапа пайки внахлёст, соединяющего конец стринга с шиной, — и разбирает три способа, которыми этот этап ломает ячейки.
Общее у этих трёх причин то, что ни одна из них не является электрическим отказом. Это геометрические проблемы. Соединение края ячейки и шины — это место, где встречаются тонкая пластина, гораздо более толстая полоса ленты и паяный шов, и где полоса под натяжением меняет направление. Ошибись в этой геометрии на несколько десятых миллиметра — и пластина заплатит за это позже, в прессе.
Ниже приведён механизм каждой из трёх причин, то, что отличает их друг от друга на линии, и то, что стоит измерять до ламинации, а не после.
Соединение, о котором эта страница
Шинование — это место, где концы готового стринга припаиваются к шине, которая собирает ток и отводит его к соединительной коробке. На стринге TOPCon лента выходит с лицевой стороны ячейки и припаивается к обратной стороне шины, поэтому шов находится у края ячейки, а не в середине поверхности ячейки.
Приспособление приводит ячейку и шину к общей плоскости во время операции. Это не делает их одинаковой толщины, и разница не мала:
| Позиция | Типичная толщина |
|---|---|
| Пластина TOPCon | 0,13 мм |
| Лента центральной шины | 0,35 мм до 0,40 мм |
Итак, лента покидает пластину толщиной 0,13 мм, пересекает зазор и попадает на полосу примерно в три раза толще. Лента — единственный элемент, перекрывающий эту ступеньку, и делает она это под натяжением. Там, где она касается края ячейки, она давит. Это и есть весь механизм отказа в одном предложении; три причины ниже — просто три способа сделать это давление больше.
Причина первая: резервный зазор между краем ячейки и шиной слишком мал
Зазор между краем ячейки и шиной — это технологическое окно, а не номинальный размер. Несколько обычных вещей приближают край ячейки к шине ближе, чем следует. Смещение CCD-видения на машине шинования может это сделать. Так же может и ошибка позиционирования на той же машине. Стринг, общая длина которого вышла за допуск, тоже делает это, потому что концевая ячейка тогда прибывает не туда, где её ожидает приспособление.
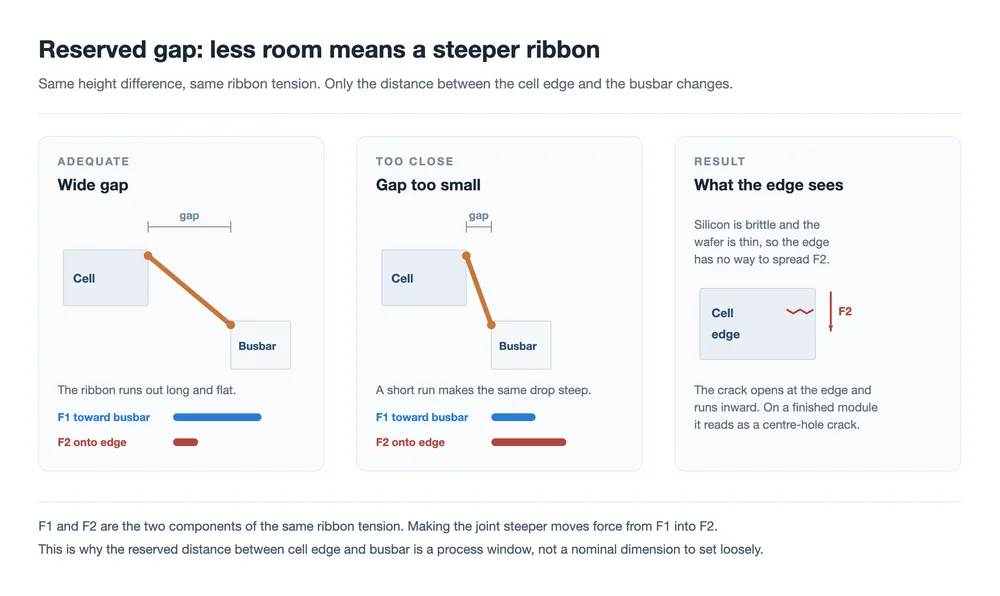
Как только зазор становится коротким, ленте приходится совершать тот же подъём на более коротком участке, поэтому угол между лентой и краем пластины становится круче. Примем натяжение ленты примерно постоянным и разложим его на две составляющие в точке, где лента покидает ячейку:
- F1 действует в плоскости пластины, притягивая ленту к шине.
- F2 действует перпендикулярно пластине, прижимая ленту вниз к краю ячейки.
Более крутое пересечение перемещает натяжение из F1 в F2. Горизонтальное натяжение падает, давление вниз растёт, и именно туда это давление приходит — на край. Кремний хрупок, пластина тонка, а край — это свободная поверхность, вокруг которой нет материала, чтобы распределить нагрузку. Трещина начинается у края и идёт внутрь. На готовом модуле это читается как тёмная линия или тёмное пятно в EL.
Эту причину из трёх легче всего предотвратить и труднее всего увидеть, потому что шов, смещённый на 0,2 мм, выглядит совершенно нормально. Контроль — это само размещение: калибровка видения, повторяемость позиционирования головки шинования и допуск по длине стринга, прибывающего от стрингер.
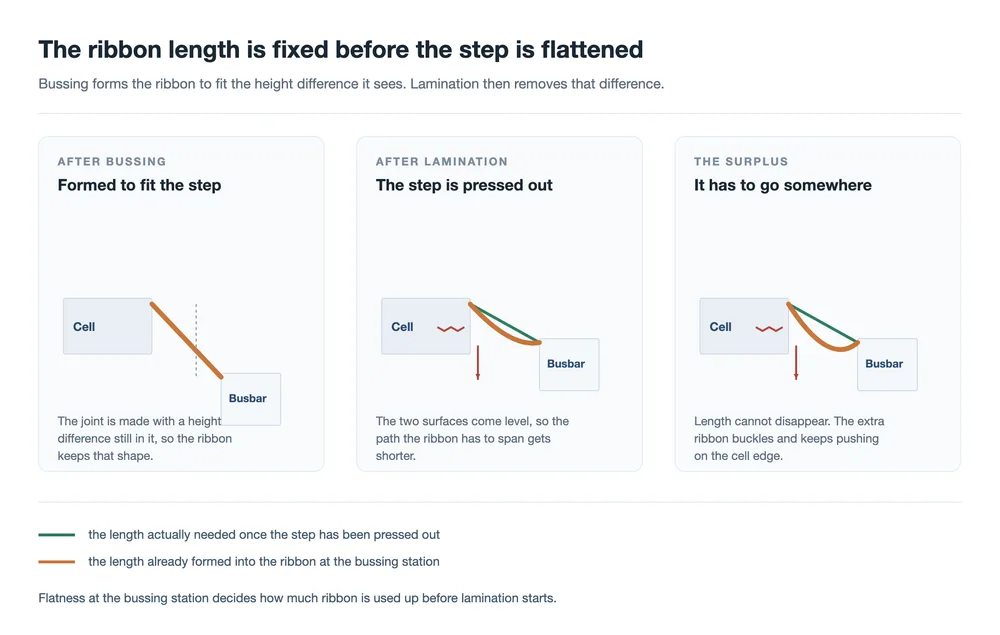
Причина вторая: лента была сформирована через ступеньку, которую ламинация устраняет
Вторая причина начинается так же — с перепада высоты между ячейкой и шиной на станции шинования, — но результат иной. Здесь разница достаточно велика, чтобы лента после пайки сохранила ступеньку в своей форме. Шов сделан, лента зафиксирована, и длина ленты в этом шве теперь фиксированная величина.
Затем ламинация делает то, что делает ламинация: она прижимает сборку к плоскости. Две поверхности выравниваются, и путь, который лента должна перекрыть между ними, становится короче. Лента, однако, уже имеет ту длину, какую имеет, и укоротиться не может. Избытку нужно куда-то деться, поэтому лента выпучивается — и это выпучивание сидит на крае ячейки.
Результат — тот же дефект, что и в причине первой, но с другим признаком: он tends появляться партиями, а не отдельными ячейками, потому что ступенька — это свойство настройки, а не одного шва. Это также причина, по которой шов может пройти инспекцию на станции шинования и всё же заложить трещины в прессе. Копланарность при шиновании — это точка контроля, а не внешний вид шва.
Причина третья: покрытие расплавилось в приподнятое кольцо
Третья причина — самая редкая, она наиболее поучительна и единственная, которая начинается как решение о закупке. В исходном случае она проявилась как линия с устойчивыми трещинами центрального отверстия после ламинации. Несколько ламинаторов производили один и тот же дефект, и машина шинования была единственным фиксированным элементом в картине, что и направило расследование на этап шинования.
Что там происходило: у ячейки и шины была небольшая разница по высоте, а в зоне разветвления, где шина расходится к выводам, под лентой не было шины, к которой можно было бы приварить. Лента отделилась от пластины. Затем тепло пайки расплавило покрытие ленты, которое собралось в каплю вокруг ленты и застыло в виде приподнятого кольца. Под давлением ламинации это кольцо действовало как твёрдая точка на хрупкой пластине и раскололо её.
То, что кольца появлялись партиями, — это и есть самое важное. Линия перешла на более дешёвую ленту с высоким содержанием олова и низким содержанием меди, и покрытие на этой ленте имело разную толщину по длине рулона. Больше припоя в соединении давало большее кольцо. Возврат к стандартной ленте полностью устранил дефект.
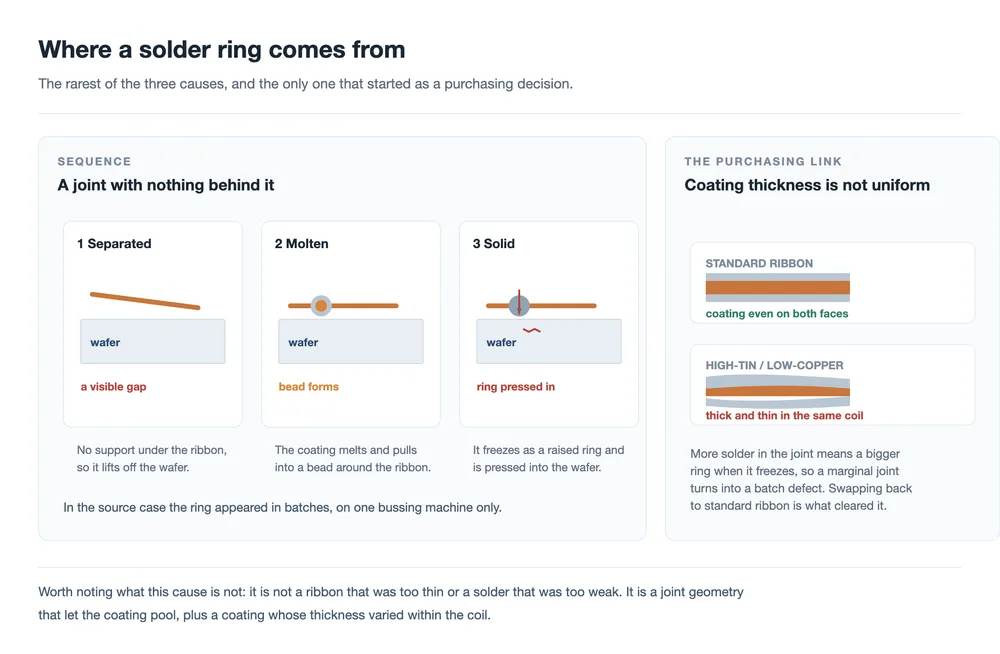
Отсюда следуют два вывода. Толщина покрытия и его однородность должны входить во входной контроль, а не только в спецификацию. покрытие — это та часть ленты, которая выполняет соединение, и рулон с неравномерным покрытием ведёт себя иначе, чем с равномерным, даже если оба соответствуют одному и тому же среднему значению. И за соединением должно что-то стоять. Там, где лента пересекает участок без опоры под ней, и пайка, и ламинация работают против геометрии, а не вместе с ней.
Как различить эти три случая
На линии, где образуются трещины от центрального отверстия, характера дефекта часто достаточно, чтобы указать на причину ещё до каких-либо измерений. Три приведённых ниже — это признаки, связанные с шинованием; существуют и другие признаки, указывающие в другую сторону.
| Что вы видите | Вероятная причина | Что проверить в первую очередь |
|---|---|---|
| Трещины, идущие вдоль шины, появляющиеся на ячейках, соединения которых выглядят приемлемо | Слишком малый резервный зазор | Калибровка зрения и фактический зазор в соединении |
| Партии трещин, которые связаны с изменением настройки, а не со сменой | Лента, сформированная через ступеньку | Компланарность ячейки и шины при шиновании |
| Один и тот же дефект на нескольких ламинаторах, тогда как одна машина шинования остаётся неизменной | Кольцо припоя | Опора под лентой, затем спецификация покрытия ленты |
Третья строка — та, которую стоит усвоить. Когда дефект следует за той частью линии, которая не менялась, причиной может быть именно неизменная часть, а не контроль.
Что нужно обеспечивать на станции шинования
Ни одну из этих трёх причин нельзя выявить после ламинации. Их нужно обеспечивать на станции, где выполняется соединение, и на с модулями мощностью от 450 Вт до 650 Вт+. Система поддерживает различные конфигурации, включая half-cell, multi-busbar (5BB-24BB), двусторонние, а также стекло-стекло и стекло- это означает четыре вещи:
- Размещение. Зазор между краем ячейки и шиной следует измерять и отслеживать, а не принимать на основе программы. Смещения зрения и дрейф длины струны сдвигают его.
- Компланарность. Разница высот между ячейкой и шиной в момент пайки определяет длину ленты. Поддерживающая оснастка и плоскостность приспособления решают это.
- Спецификация ленты. Толщина покрытия и его однородность, проверяемые на входном материале, а не считываемые из спецификации. Структура ленты и её покрытие определяют, сколько припоя окажется в соединении.
- Момент контроля. Электролюминесценция после ламинации — это место, где проявляются эти дефекты. Если ваш контроль EL выполняется раньше в потоке, трещина будет пропущена в тот момент, когда её ещё можно проследить до станции.
Сторона ламинации тоже важна, но в основном как усилитель. Пресс, который равномерно расплющивает сборку, когда вакуумные стадии и нарастание давления работают как положено, обращается с каждым соединением одинаково. Цикл ламинации — это место, где геометрия, созданная при шиновании, наконец встречается со своими последствиями.
Часто задаваемые вопросы
Почему трещина появляется только после ламинации?
Потому что нагрузка, которая ломает край, прикладывается в прессе. Само соединение при изготовлении выглядит нормально; избыточная лента ещё не потеряла устойчивость, и кольцо припоя ещё не под давлением. Повреждение, уже имеющееся в пластине, также может оставаться закрытым, пока давление ламинации не раскроет его в читаемую трещину на EL.
Почему это называется трещиной от центрального отверстия?
Название происходит от места, где дефект виден на готовом модуле. Механическое происхождение — это соединение ячейки с шиной, поэтому все три причины на этой странице указывают обратно на этап шинования, а не на само отверстие.
Это проблема ленты или проблема пайки?
Это проблема геометрии, которая проявляется через паяное соединение. Причины первая и вторая почти не связаны с лентой как продуктом: зазор и разница высот — это свойства того, как детали размещаются и поддерживаются. Третья причина — исключение, и там покрытие ленты участвует напрямую.
Помогла бы более толстая лента?
Она увеличила бы ступеньку, которую лента должна преодолеть у шины, и добавила бы больше материала в любое образующееся кольцо. Направление, которое помогает краю, — противоположное: меньшая и лучше контролируемая ступенька, зазор, удерживаемый внутри своего окна, и покрытие, которое ведёт себя одинаково по всему рулону.
Можно ли что-то из этого выявить до ламинации?
Две из трёх — можно, и только измерением. Резервный зазор — это размер, который можно проверить в соединении. Компланарность при шиновании — это размер, который можно проверить на приспособлении. Кольцо припоя можно увидеть на соединении, если его искать, поэтому стоит иметь этап контроля как после шинования, так и после ламинации.
Применимо ли это к модулям без шин?
Механизм меняется вместе с соединением. На модуле 0BB лента прикрепляется непосредственно к тонким пальцам, поэтому нет края шины, который нужно пересекать, и нагрузки соединения распределяются по гораздо большему числу гораздо меньших соединений. Описанное здесь соединение с шиной — это случай, когда одна толстая полоса пересекает край тонкой пластины.
Заключительные мысли
Три разные истории заканчиваются одной и той же тёмной линией в EL, и причина, по которой их стоит разделять, заключается в том, что они требуют трёх разных решений. Зазор — это проблема размещения. Ступенька — это проблема плоскостности. Кольцо — это проблема материалов и поддержки. Линия, которая рассматривает все три как «проблему ламинации», будет тратить время на настройку пресса, который не является причиной.
Общая нить в том, что полоса ленты под натяжением представляет собой путь нагрузки, и край пластины является самой узкой точкой на нём. Тонкие элементы сделали этот край ещё уже, и рабочее окно, которое раньше поглощало десятую долю миллиметра несовпадения, больше этого не делает.
Дополнительное чтение: Что делает PV-лента: три задачи, один компромисс · Материалы PV-ленты: медная жила, твёрдость и покрытие · Структура и типы PV-ленты: плоская, круглая и профилированная · Автоматическая машина для пайки шин DH200-Y · Машина для пайки шин половинных элементов HDX200-P · Машина для укладки и пайки шин SAW-100A · Ламинатор для солнечных панелей: объяснение процесса ламинации · Как выбрать правильный ламинатор для солнечных модулей · Тесты надёжности PV-модулей: причины отказов элементов и модулей · Машина для таббинга и стрингинга: как она работает и как её выбрать
Значения толщины пластины и центральной шины являются типичными значениями, указанными в исходном материале, и варьируются в зависимости от поставщика и конструкции. Ссылки на компоненты натяжения ленты F1 и F2 описывают направление нагрузки в соединении; распределение между ними следует из угла ленты и не является измеряемой величиной.
Похожие: Горячие точки, микротрещины и PID: три медленных отказа модуля помещает этот дефект соединения в более широкую картину постепенной деградации модуля.
Похожие: Механизмы стрингера солнечных элементов: пошаговое руководство по зонам. Соединение шинопровода выходит из строя ниже по потоку от стрингера, на соединении, которое сделал стрингер.
Дополнительные материалы и справочные данные
Публичные справочные материалы по этой теме, опубликованные организациями, которые поддерживают технологическую дорожную карту и рыночные данные отрасли: