Как делают солнечную панель: каждый этап и каждая проверка
Содержание
Краткий ответ: Солнечная панель собирается в шесть этапов: приём материалов, подготовка и стрингирование элементов, укладка, ламинация и обрамление, электрическая сборка, затем тестирование и упаковка. У каждого этапа свой контроль, и эти проверки не взаимозаменяемы. Камера внешнего вида выявляет дефекты размещения и косметические дефекты, электролюминесценция выявляет трещины и неактивные области, а вспышечный тест сообщает общую мощность, не указывая, откуда возникли потери.
Модуль выглядит как единый продукт, но он собирается из более чем десятка материалов в последовательности шагов, каждый из которых оставляет свой след. Интересна не сама последовательность шагов. Интересно то, что каждый шаг одновременно что-то добавляет и может что-то повредить, поэтому проверки распределены по линии, а не собраны в конце.
Некоторые из этих дефектов становятся невидимыми после завершения ламината. Трещина внутри элемента, пузырь над паяным соединением и частица, застрявшая под плёнкой, снаружи выглядят одинаково: никак. После ламинации единственный способ их обнаружить — получить изображение модуля или измерить его, а к тому моменту стоимость уже добавлена вокруг них.
Эта страница прослеживает процесс от входящего элемента до упакованного модуля, уделяя внимание тому, что проверяется на каждом шаге, и пределам этих проверок. На протяжении всей страницы действуют два правила: компоновка, использованная в иллюстрациях, является примером, а не спецификацией, а инспекционное оборудование на реальной линии выбирается исходя из стандарта продукта и требований заказчика.
Шесть этапов сборки модуля
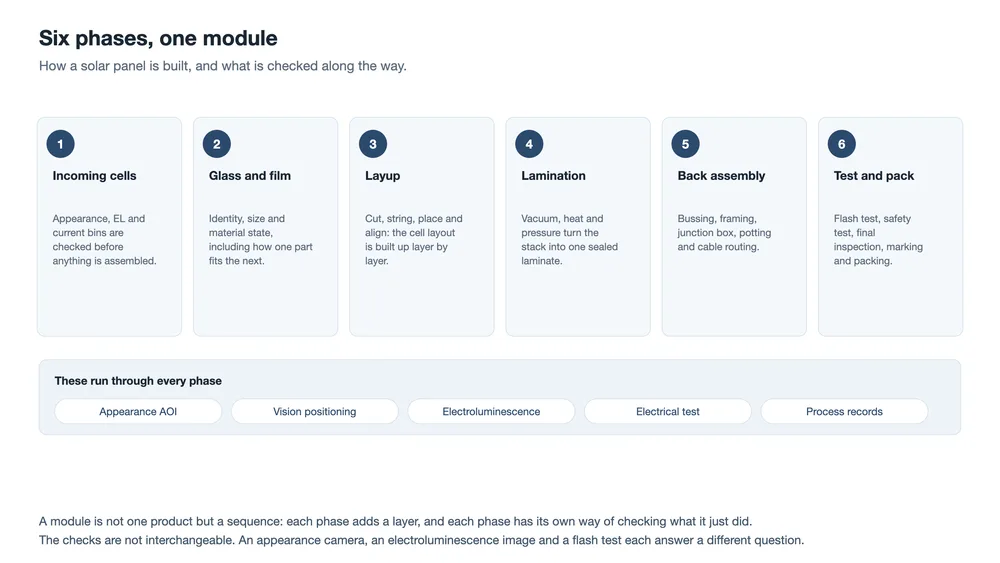
Линию можно разделить несколькими способами. Приведённое ниже деление следует точке, в которой модуль становится необратимым, потому что эта граница определяет, какие проверки ещё возможны после неё.
| Фаза | Что происходит | Соответствующая проверка |
|---|---|---|
| 1. Приём материалов | Элементы, стекло, плёнка, лента и рама поступают и идентифицируются | Идентичность, внешний вид, состояние материала, электрические данные, совместимость со следующей деталью |
| 2. Подготовка элементов | Элементы сортируются и классифицируются, затем разрезаются пополам | Электролюминесценция и разбивка по току, затем состояние кромки после резки |
| 3. Стрингирование и укладка | Лента припаивается к элементам, а компоновка выстраивается на стекле | Визионное позиционирование, инспекция стринга, проверка внешнего вида после укладки |
| 4. Ламинация | Вакуум, тепло и давление превращают стопку в единый герметичный ламинат | Проверка перед ламинацией, затем повторный осмотр в тех же координатах после ламинации |
| 5. Обрамление и электрика | Обрезка кромок, рама, распределительная коробка, выводы, заливка и кабель | Траектория клея, непрерывность валика, инспекция герметизации и отверждения |
| 6. Тест и упаковка | Модуль измеряется, проходит испытания на безопасность, инспектируется и упаковывается | Вспышечный тест, испытание изоляции и на пробой, многосторонняя финальная инспекция |
Две вещи проходят через все шесть этапов. Первая — идентификация: каждая единица несёт идентичность с первой станции, и ценность этой идентичности полностью заключается в том, что к ней прикрепляется. Вторая — позиционирование: почти каждый этап сборки выполняется относительно признака, измеренного мгновением ранее, поэтому точность размещения ограничена точностью измерения.
Из чего состоит модуль
Прежде чем перейти к шагам, стоит конкретно описать создаваемый объект. Стекло-стеклянный модуль представляет собой стопку из пяти слоёв, и только один из них выполняет работу по выработке электроэнергии.
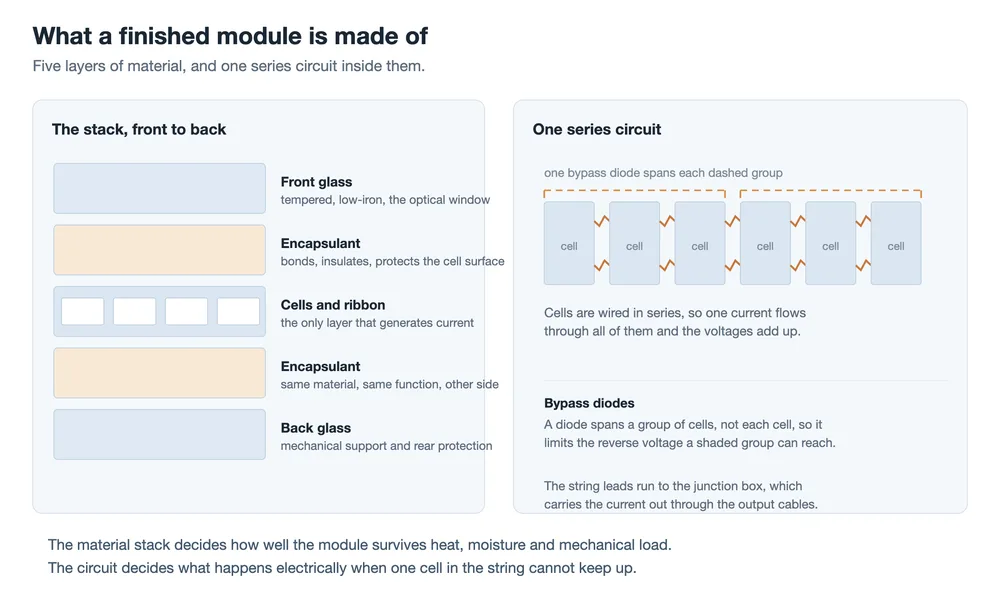
Стекло — это оптическое окно и механическая структура. Инкапсулянт связывает слои, изолирует цепь и защищает поверхность элемента. Элементы вырабатывают энергию. Второе стекло закрывает стопку и защищает заднюю сторону. Ни один из них нельзя оценить изолированно: инкапсулянт защищает только то, до чего может добраться, что зависит от того, как он течёт при ламинации, а стекло защищает элемент только в том случае, если связь с ним выдерживает десятилетия термоциклирования.
Внутри этой стопки находится последовательная цепь. Элементы соединены последовательно, поэтому один ток протекает через все, а напряжения складываются. Такая схема эффективна и создаёт конкретную уязвимость: если один элемент не может нести свою долю, остальная часть стринга заставляет ток проходить через него в обратном направлении. Обходные диоды ограничивают, насколько может подняться это обратное напряжение, и они охватывают группы элементов, а не отдельные элементы, что является конструктивным решением с явными последствиями для поведения затенённого модуля.
Этап первый: приём материалов, и что на самом деле представляют собой элементы
Модуль хорош настолько, насколько хорош материал, поступающий на линию, и входной контроль — это место, где спецификация встречается с поставкой. Проверяемое делится на несколько групп: идентичность материала относительно заказанного, его внешний вид, состояние, в котором он прибыл, электрические данные, прилагаемые к нему, и совместимость с деталями, с которыми он будет контактировать.
Элементы — это случай, где это важнее всего. Коробка элементов несёт номинальную эффективность, но элементы внутри неё слегка различаются по току и по тому, что показывает изображение электролюминесценции. Стоит прямо назвать два факта. Во-первых, оттенок цвета не является эффективностью: цвет элемента происходит от толщины антиотражающего покрытия, и более тёмный элемент не обязательно лучше. Во-вторых, элементы классифицируются по измеренному току и по их внешнему виду на электролюминесценции, потому что элемент со скрытой трещиной или неактивной областью будет вести себя иначе в готовом модуле.
Эта классификация становится правилом подбора для всей линии. Элементы с похожим током попадают в один стринг, потому что стринг, несущий один ток, ограничен своим самым слабым элементом. Поэтому сортировка — не складская операция; это первый шаг контроля качества, и достоверность всего последующего зависит от неё.
Этапы два и три: резка, стрингирование, укладка
Многие модули теперь используют половинные или многократно разрезанные ячейки. Ячейка надрезается лазером по линии, разделяется, и каждая часть поворачивается перед стрингированием. Выигрыш достигается за счёт уменьшения тока вдвое в каждой половине и сокращения пути, который ток должен пройти, но операция также создаёт новую поверхность: резаный край ячейки, который не несёт пассивации исходной поверхности.
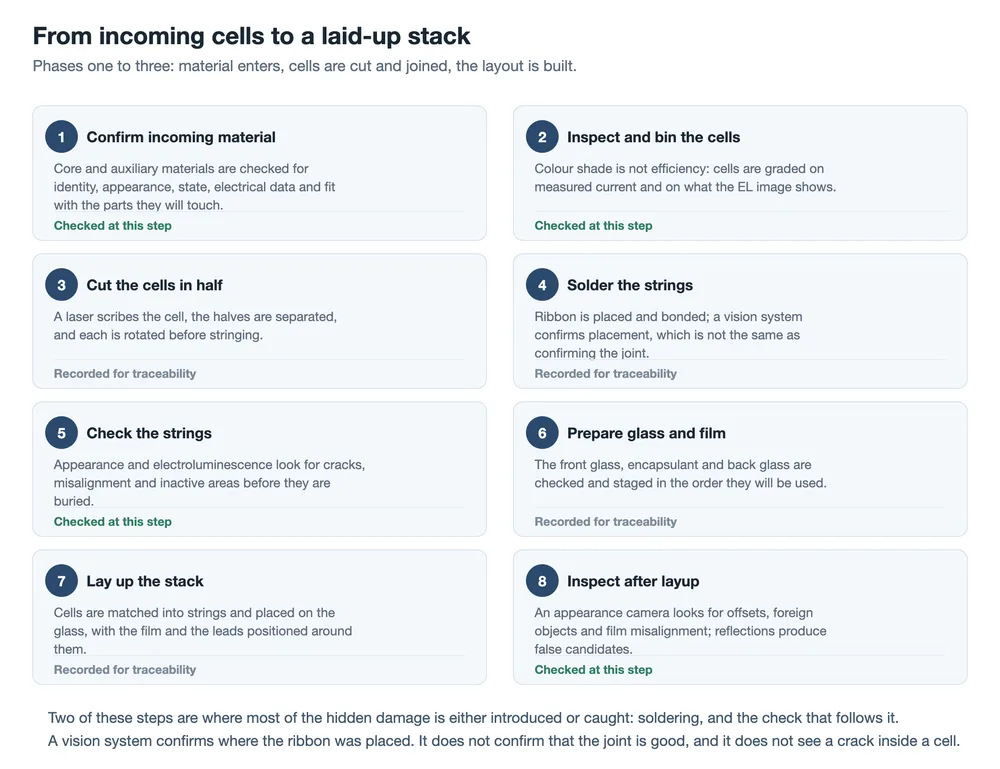
Стрингирование — это этап, которому уделяется больше всего внимания, и именно здесь квалификацию легче всего спутать с проверкой. Система технического зрения подтверждает, куда была помещена лента. Она не подтверждает, что соединение под ней качественное, потому что соединение формируется теплом и давлением в момент склеивания, а камера видит результат сверху. Проверка размещения и проверка пайки — это две разные вещи, поэтому стринг обычно проверяют повторно после пайки, а не считают его правильным по умолчанию.
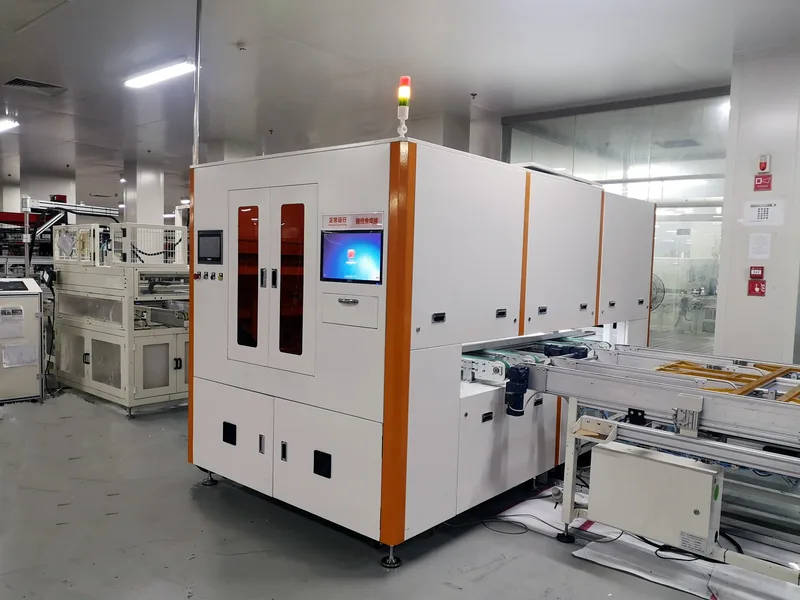
Затем укладка формирует стек: стринги позиционируются на лицевом стекле с инкапсулянтом и соединительными лентами вокруг них, и добавляются задние слои. Проверка, следующая за укладкой, — это визуальный контроль, и стоит знать, что он действительно хорошо умеет. Он находит смещения, отсутствующие или неправильно расположенные детали, несовпадение плёнки, посторонние предметы и пятна. Он хуже справляется с отличием безвредного оптического артефакта от дефекта, потому что полированное стекло и глянцевая плёнка отражают свет так, что это напоминает дефект. Ложные кандидаты — нормальная часть результата, и правила, которые их порождают, — это та часть системы, которая настраивается.
Этап четвёртый: ламинация, точка невозврата
Перед ламинацией стек проверяется ещё раз: посторонние предметы, положение плёнки, прокладка выводов и запас по краю. Это последний момент, когда ошибку можно исправить вручную.
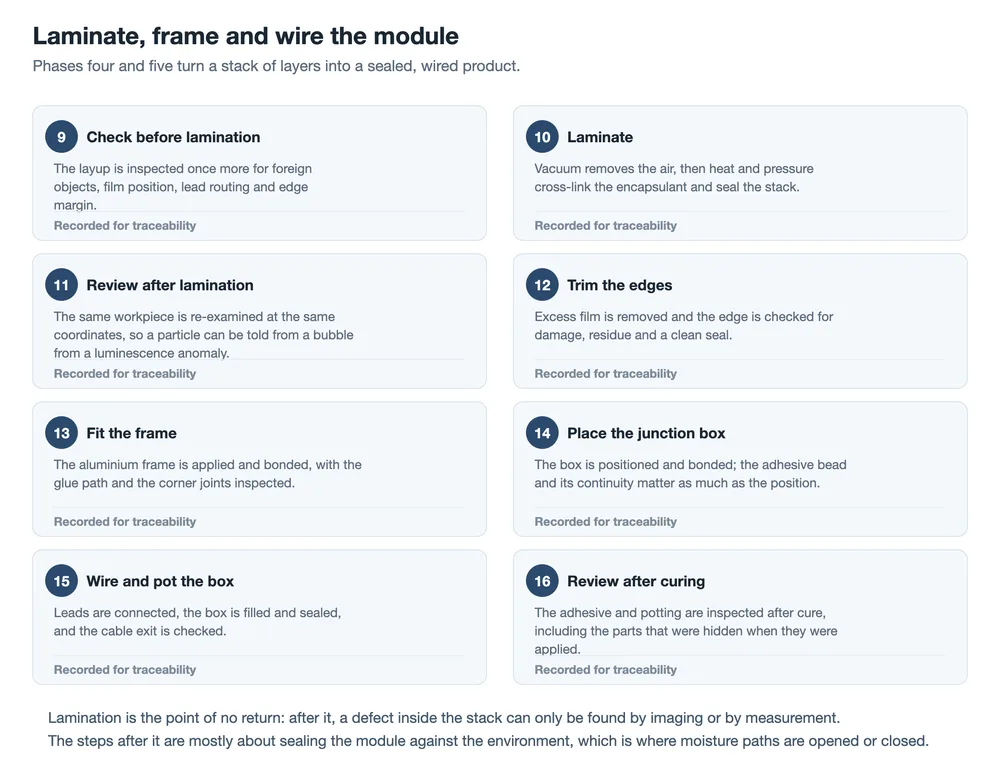
Ламинация — это процесс давления, температуры и вакуума. Вакуум удаляет воздух между слоями, а тепло и давление заставляют инкапсулянт затекать в зазоры и затем сшиваться в твёрдое состояние. Технологическое окно узкое асимметричным образом: слишком малый поток оставляет пузыри, а слишком большой выталкивает инкапсулянт по краям и смещает ячейки. Параметры, которые его контролируют, — это те, что записываются для прослеживаемости, потому что они же объясняют дефект, обнаруженный недели спустя.
Обзор после ламинации использует ту же заготовку и те же координаты, что и проверки до неё, и это единственная причина, по которой данные полезны. С двумя изображениями одного и того же места дефект можно классифицировать. Признак, присутствовавший до ламинации и не изменившийся после, — это захваченный материал. Признак, появляющийся только после, обычно является пузырём. Аномалия, видимая электролюминесценцией, — это подсказка о протекании тока, а не вердикт о качестве.
Этап пятый: обрамление и электрический задний конец
Обрезка удаляет излишки инкапсулянта и открывает чистый край, который затем проверяется на повреждения, остатки и непрерывность герметизации. Рама устанавливается и приклеивается, и здесь цель контроля — путь клея: прерванная валиком дорожка или угловое соединение, заполненное воздухом, — это путь для влаги и механически слабое место.
Распределительная коробка — это место, где встречаются электрические и защитные функции. Она позиционируется и приклеивается, к ней подключаются выводы, коробка заполняется заливочным материалом и герметизируется, а выход кабеля проверяется. Клеевая дорожка и её непрерывность важны не меньше положения: коробка, находящаяся в нужном месте, но плохо приклеенная, пройдёт проверку положения и откажет в эксплуатации. Та же логика применима к заливке, часть которой скрыта сразу после заливки, поэтому обзор выполняется после отверждения, а не при нанесении.
Этап шестой: модуль становится продуктом
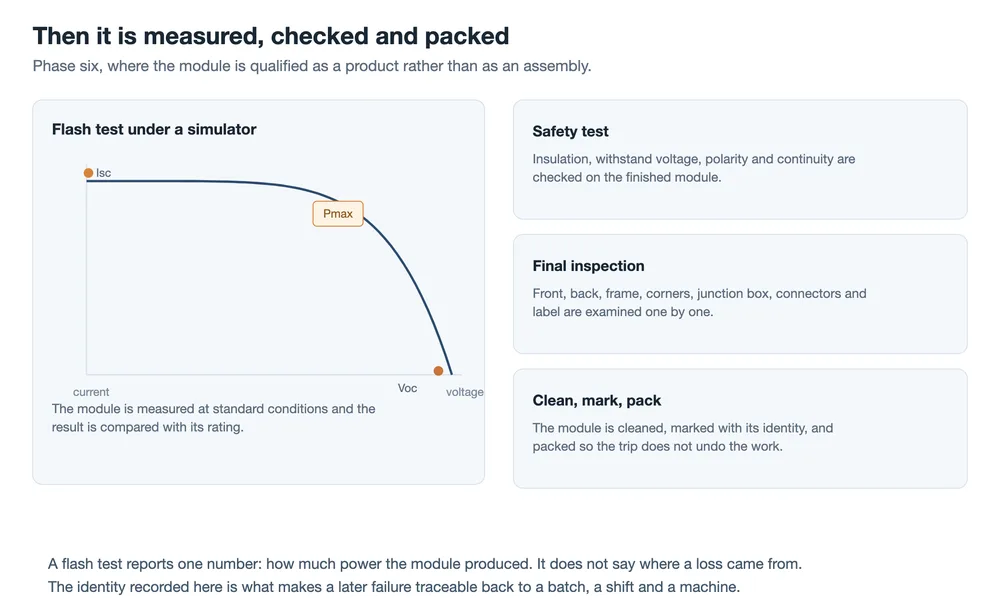
Вспышечный тест измеряет модуль под солнечным симулятором и выдаёт вольт-амперную кривую: ток короткого замыкания, напряжение холостого хода и точку максимальной мощности между ними. Модуль измеряется в стандартных условиях и сравнивается с его номиналом, а допуск является частью спецификации, а не свойством измерения. Тест выдаёт одно число, и стоит чётко понимать, чего это число не содержит. Оно не говорит, откуда возникла потеря. Модуль на нижней границе допуска выглядит точно так же, как модуль, идеально собранный из немного более слабых ячеек.
Испытание на безопасность охватывает другой набор вопросов: сопротивление изоляции между цепью и рамой, испытательное напряжение, полярность, непрерывность и функциональное поведение распределительной коробки и её диодов. Это проверки «прошёл/не прошёл» с порогами, установленными применимым стандартом на продукцию. Это также тесты, которые выявляют ошибку сборки, а не слабость материала.
Финальный контроль осматривает готовый модуль более чем с одной стороны. Он охватывает лицевую сторону на предмет ячеек и ламината, заднюю — на предмет плёнки и выводов, раму и её углы, распределительную коробку и разъёмы, а также этикетку. Проверка этикетки включает соответствие напечатанной на ней идентификации записи. Очистка, маркировка и упаковка идут последними, и они являются частью процесса, а не запоздалой мыслью: транспортировка — один из этапов, на которых готовый модуль наиболее подвержен повреждению.
Куда уходят данные контроля
Автоматизированный контроль часто описывают так, будто это камера, которая говорит «да» или «нет». На практике это цепочка, и каждое звено может отказать независимо.
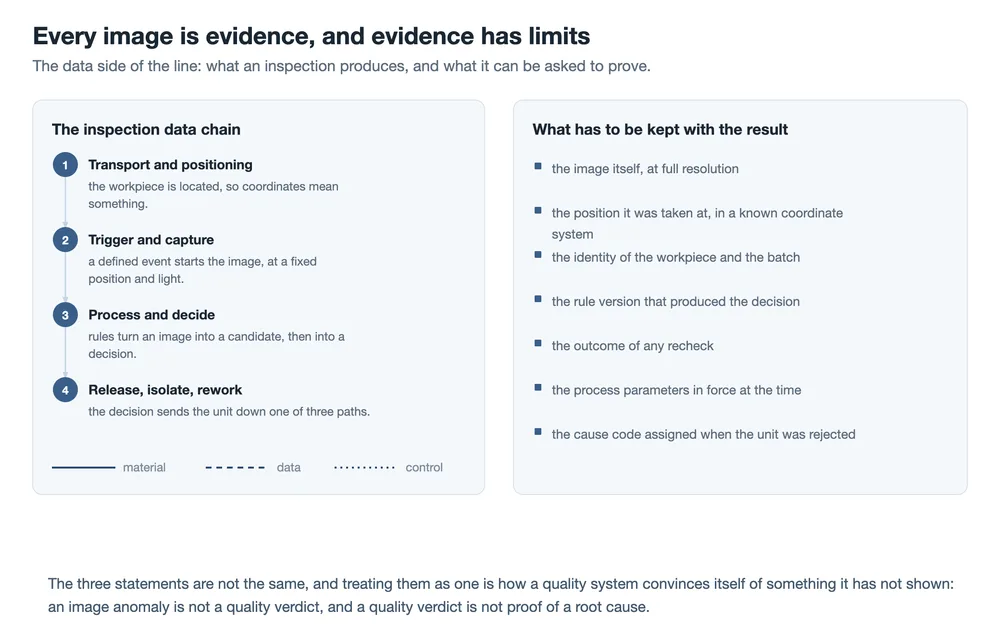
Цепочка начинается с позиционирования, потому что координата бессмысленна, если заготовка не локализована. Она продолжается определённым триггером и контролируемым освещением, затем обработкой изображения и правилом, которое превращает увиденное камерой в кандидата, и наконец решением, которое выпускает, изолирует или возвращает изделие. Камера, которая совершенно исправна, но срабатывает на несколько миллисекунд раньше, порождает поток ложных дефектов, а правило, настроенное ловить всё, порождает поток ложных отбраковок.
Именно записи делают цепочку подотчётной впоследствии. Изображение без позиции нельзя ни с чем сравнить. Позицию без идентичности заготовки нельзя привязать к партии. Решение без версии правила, которое его породило, нельзя объяснить через полгода, когда тот же дефект появится в поле. Ничего экзотического здесь нет; это разница между сбором изображений и работой системы качества.
Стоит сделать одно предостережение на языке самой системы. Аномалия на изображении — это не вердикт о качестве, а вердикт о качестве — не доказательство первопричины. Тёмная область на электролюминесцентном изображении говорит о том, что ток в этой области не течёт так, как ожидалось. Она не говорит, вызвана ли причина трещиной, загрязнённой поверхностью или не припаянной шиной, и именно трактовка первого утверждения как третьего превращает запись о качестве в вводящую в заблуждение.
Проверки не взаимозаменяемы
| Проверка | Видит | Пропускает |
|---|---|---|
| Визуальный контроль внешнего вида (AOI) | Размещение, смещения, отсутствующие детали, несовпадение плёнки, посторонние предметы | Всё, что под плёнкой, и порождает кандидатов, которые не являются дефектами |
| Позиционирование машинным зрением | Находится ли деталь там, где должна быть, перед операцией | Успешна ли сама операция |
| Электролюминесценция | Трещины, неактивные области, некоторые дефекты контактов и межсоединений | Оно не измеряет выходную мощность, а тёмная область — это подсказка, а не диагноз |
| Вспышка (flash-тест) | Суммарная выходная мощность в стандартных условиях | Откуда взялась потеря, и малые потери в пределах допуска |
| Испытание на безопасность | Изоляция, испытание напряжением, полярность, целостность цепи, работа диода | Ничего о производительности и ничего о скрытых дефектах |
Практическое следствие в том, что линию нельзя описать одной инспекцией. Вопрос, который стоит задавать любой станции, — не есть ли у неё камера, а что эта камера способна решить и куда потом попадают пограничные случаи.
Где вводится дефект и где первый шанс его поймать
| Дефект | Вводится на этапе | Первый реальный шанс поймать |
|---|---|---|
| Микротрещина в ячейке | Входной материал, обращение, резка или напряжение при пайке | Электролюминесценция, до того как ячейка погребена в стеке |
| Слабый паяный шов | Стрингование | Инспекция стринга или позже как нагрев под нагрузкой и как горячая точка в эксплуатации |
| Пузырь или полость | Укладка или ламинация | Обзор внешнего вида после ламинации по тем же координатам |
| Смещённая ячейка или стринг | Ламинация | Визуальная инспекция после укладки, до того как ламинация сделает это необратимым |
| Неполная клеевая дорожка | Обрамление или приклеивание распределительной коробки | Инспекция самой дорожки до того, как деталь закрыта поверх неё |
Читайте средний столбец как список станций, а правый — как список крайних сроков. У каждого дефекта есть точка, после которой его уже нельзя исправить дёшево, и большинство этих точек находится до ламинации.
Что это значит для линии
Из этой последовательности следуют два вывода. Первый: стоимость дефекта резко возрастает при ламинации, поэтому наиболее важны проверки непосредственно перед ней. Второй: выпуск линии ограничен её слабейшей инспекцией, а не лучшей. Flash-тест в конце линии найдёт модуль с недостаточной мощностью. Он никому не скажет, какую станцию регулировать.
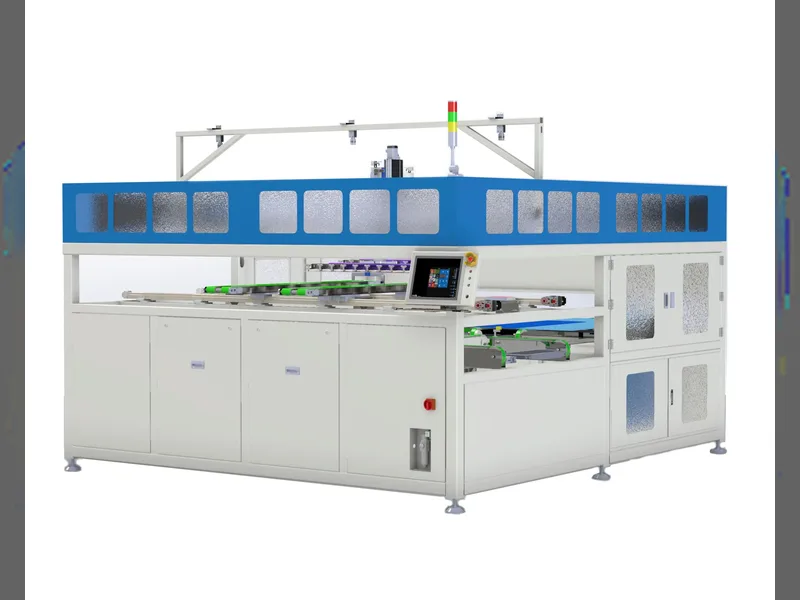
The последовательность станций и компоновка линии — это уровень, на котором это решается, потому что положение проверки в последовательности определяет, на что она ещё может повлиять. Стрингеры и станции шинопроводов — это места концентрации механического риска, а с модулями мощностью от 450 Вт до 650 Вт+. Система поддерживает различные конфигурации, включая half-cell, multi-busbar (5BB-24BB), двусторонние, а также стекло-стекло и стекло- — последняя станция, на которой ячейку можно механически загрузить до закрытия ламината.
Для электрической части станция пайки распределительной коробки и линия сборки распределительной коробки определяют, как модуль покидает завод, а выбор между встроенной и автономной электролюминесценцией определяет, насколько рано можно увидеть трещину. Режимы отказов, которые пытаются предотвратить эти проверки, — тема сопутствующей страницы о горячих точках, микротрещинах и PID.
Часто задаваемые вопросы
Сколько шагов в сборке модуля?
Это зависит от того, насколько мелко разделена линия, и стандартного числа нет. Грубое описание насчитывает шесть фаз; описание современной линии по станциям может перечислять более двадцати операций, если отдельно считать резку, инспекцию стрингов, обрезку кромок, отверждение клея и отдельные испытания. Полезный вопрос — не число шагов, а где находятся необратимые.
Почему ячейки режут пополам или на трети?
Резка снижает ток, который несёт каждая часть, а резистивные потери зависят от квадрата тока, поэтому уменьшение тока вдвое уменьшает потери в межсоединении вчетверо. Она также сокращает расстояние, которое ток проходит внутри ячейки. Компромисс в том, что резка создаёт новую непассивированную кромку и добавляет операции обращения, поэтому резаная кромка и процесс резки стали самостоятельными темами.
Достаточно ли визуальной инспекции для гарантии качества?
Нет. Система визуального контроля сильна в размещении, косметике и посторонних предметах и слепа ко всему, что скрыто под плёнкой или внутри ячейки. Она также порождает больше всего ложных кандидатов, потому что отражения и безобидные отметины выглядят как дефекты. Лучше всего рассматривать её как один слой из набора взаимодополняющих проверок.
Зачем проверять одно и то же место до и после ламинации?
Потому что именно сравнение несёт информацию. Метка, присутствующая на обоих изображениях, — это материал, который уже был там; признак, появляющийся только на втором, — это то, что создал процесс ламинации. Без первого изображения второе не может различить эти два случая, и классификация дефекта становится вопросом мнения.
Что на самом деле доказывает вспышковый тест?
Что модуль выдаёт мощность, на которую он рассчитан, в условиях испытания. Это измерение готового изделия и основа, по которой продаются модули, но оно агрегирует все потери в модуле в одну цифру. Два модуля с одинаковым результатом вспышки могут иметь совершенно разные внутренние дефекты.
Насколько это автоматизировано?
Установка, визуальный контроль, ламинация и испытания на современной линии в значительной степени автоматизированы, а ручной труд сосредоточен на обработке, загрузке и визуальных проверках, требующих суждения человека. Общая тенденция такова, что всё большая часть контроля автоматизируется, а роль оператора всё больше смещается к рассмотрению кандидатов и определению судьбы единиц, которые система изолирует.
Заключительные мысли
Сборка модуля — это последовательность добавлений, каждое из которых может также и отнимать. Стек материалов определяет, насколько хорошо готовое изделие выдерживает воздействие окружающей среды, а последовательность процесса определяет, сколько из этих слоёв изначально собраны правильно. Проверки между ними — это то, что поддерживает связь между двумя: они являются единственным доказательством того, что процесс сделал то, что должен был сделать, и они полезны лишь настолько, насколько полезны записи, которые с ними ведутся.
Вот аргумент в пользу того, чтобы рассматривать контроль как часть процесса, а не как фильтр в конце. Модуль, не прошедший вспышковый тест, — это готовое изделие с проблемой. Ячейка, не прошедшая проверку электролюминесценции при сортировке, — это кусок материала, который всё ещё можно отсортировать, направить или вернуть, и разница в стоимости между этими двумя ситуациями — основная причина того, что проверки распределены именно так.
Станции оборудования для производства солнечных панелей и компоновка линии
Горячие точки, микротрещины и PID: три медленных отказа модуля
EL-тестирование солнечных панелей: в линии или вне линии
Портативный HD EL-тестер для инспекции модулей
Машина для таббинга и стрингирования: как она работает и как выбрать
Испытания надёжности PV-модулей и что ломает каждое из них
Четырёхразрезанные ячейки TOPCon: что меняет разрезание ячейки на четыре части
Автоматическая линия сборки соединительных коробок солнечных панелей
Похожие: Типы кабелей PV DC: H1Z2Z2-K, IEC 62930 и PV1-F. Вывод постоянного тока присоединяется после ламинации, но его тип определяется гораздо раньше.
Примечание к данным: эта страница описывает последовательность сборки модуля как процесс, а не как спецификацию. Компоновка, показанная на иллюстрациях, — стеклянно-стеклянный модуль с половинными ячейками — является одной из распространённых конфигураций, а не требованием. Оборудование, используемое для каждой проверки, пороги контроля и условия испытаний определяются применимым стандартом на продукцию и требованиями заказчика, а параметры ламинации зависят от материала. Упомянутые в тексте испытания — это вспышковый тест под солнечным симулятором и испытания на изоляцию и стойкость, входящие в квалификацию модуля.
Похожие: MC4 или MC4-совместимый: что означает название разъёма — это компонент, который присоединяется вручную после того, как модуль сходит с линии.