Редакционная ответственность за эту статью возложена на Wuhan Ooi Photoelectric Technology Co., Ltd. Написано и проверено редакционной командой Ooitech. Ознакомьтесь с нашей редакционной политикой о том, как мы пишем, где используются инструменты ИИ и как запросить исправление.
Процесс ламинации солнечных панелей: этапы и параметры
Содержание
Краткий ответ: Ламинация — это этап, который превращает свободную стопку из стекла, инкапсулянта, соединённых ячеек и заднего листа в единый герметичный жёсткий блок. Ламинатор создаёт вакуум для удаления захваченного воздуха, затем прикладывает давление, пока плиты нагревают стопку до сшивки EVA. Технологическое окно узкое: сшивка происходит примерно при 140 °C–150 °C, при этом стопка проходит через область около 120 °C, где инкапсулянт ещё текучий и склонен к образованию пузырей, а охлаждение должно контролироваться шагами примерно по 20 °C, чтобы избежать термического напряжения на ячейках. Равномерность температуры по плите — это характеристика, определяющая качество, потому что холодный угол оставляет неотверждённый инкапсулянт, а горячая точка ухудшает его. Оба дефекта выглядят одинаково при финальном контроле и ведут себя совершенно по-разному после пяти лет на открытом воздухе.
Производство PV-модулей · от Джерри, Ooitech
Процесс производства солнечных панелей: ламинация
Сегодня мы рассматриваем один из ключевых процессов в производстве солнечных модулей: ламинация.
В производственной линии фотоэлектрических модулей ламинация — это не просто этап нагрева. Это один из важнейших процессов, определяющих конечные характеристики, надежность, внешний вид и срок службы готовой солнечной панели. За счет контролируемой температуры, вакуума и давления солнечные элементы, стекло, EVA или POE инкапсулянт, задняя пленка и другие материалы соединяются в прочный интегрированный модуль.
Хороший процесс ламинации помогает улучшить долгосрочную выходную мощность и защищает модуль от влаги, механических нагрузок, термических циклов и погодных условий на открытом воздухе. Если ламинация плохо контролируется, могут появиться такие проблемы, как пузыри, плохая адгезия, трещины в ячейках, дефекты кромок или низкая степень сшивки инкапсулянта.
Принцип работы солнечного модуля Ламинатор
Типичный ламинатор солнечных панелей в основном состоит из следующих частей:
| Основная часть | Функция |
|---|---|
| Нижняя плита / нагревательная плита | Плоская нагревательная поверхность. Обычно нагревается высокотемпературным маслом или электрическими нагревательными стержнями для достижения требуемой технологической температуры. |
| Верхняя крышка | Оснащена силиконовой мембраной, уплотнительным кольцом и соответствующими компонентами. Опускается для закрытия камеры и создает давление через мембрану. |
| Верхняя камера | Пространство между верхней крышкой и силиконовой мембраной. |
| Нижняя камера | Пространство между нагревательной плитой и верхней крышкой после закрытия. |
| Вакуумный насос | Используется для откачки верхней или нижней камеры и удаления воздуха из стопки модуля. |
| Воздушный насос / система нагнетания | Используется для нагнетания воздуха в верхнюю или нижнюю камеру и создания давления во время ламинации. |
После понимания этих основных частей мы можем рассмотреть, как ламинатор работает пошагово.
Шаг 1: Закрытие крышки
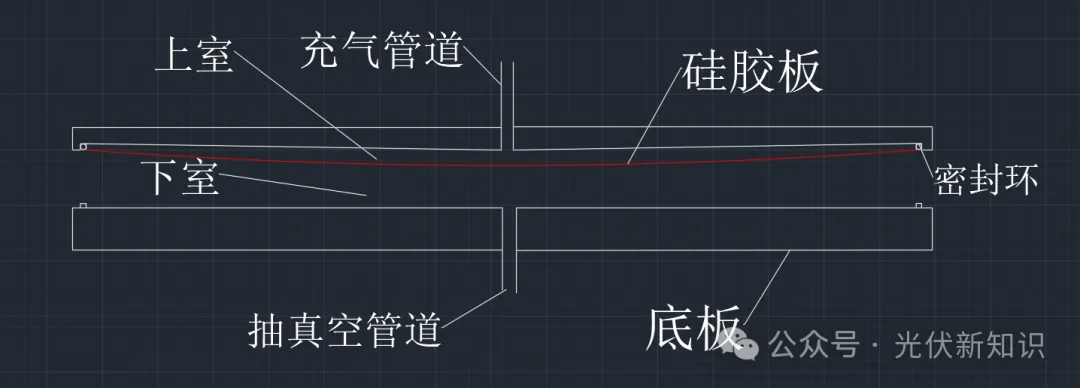
После того как модуль попадает в ламинатор, верхняя крышка опускается вниз под действием гидравлических цилиндров. Когда она достигает нужного положения, уплотнительное кольцо на верхней крышке плотно соприкасается с нижней плитой, создавая герметичное пространство. Это герметичное пространство и есть нижняя камера.
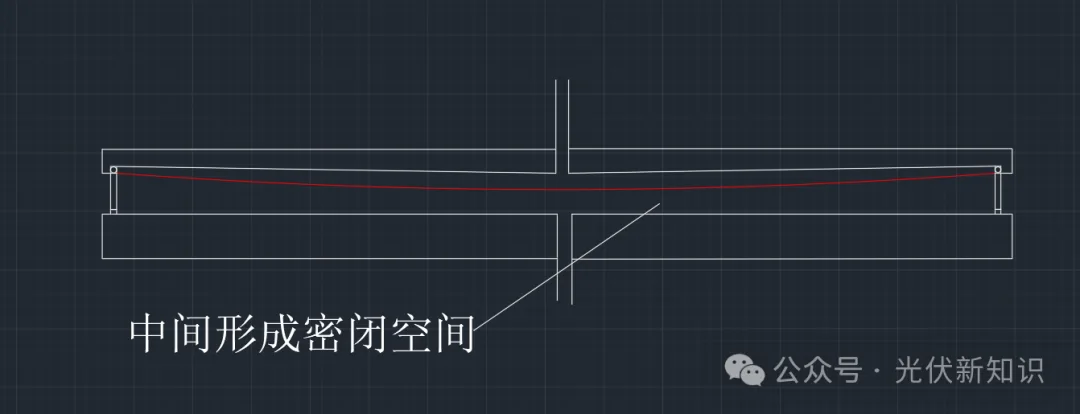
Чертеж может выглядеть просто, но он помогает ясно объяснить базовую структуру.
Шаг 2: Вакуумирование нижней камеры
Как быстро можно откачать эту камеру и какая комбинация насосов выполняет эту работу, описано в вакуумные насосы ламинатора и окно дегазации EVA.
Вакуумный насос начинает откачивать воздух из камеры. Во многих производственных условиях процесс вакуумирования длится около 6 минут, хотя точное время зависит от типа модуля, материала инкапсулянта, конструкции ламинатора и технологического рецепта.
Во время вакуумирования нижняя плита уже нагрета. После попадания модуля в ламинатор он непрерывно нагревается, пока не приблизится к заданной температуре нагревательной плиты. На этом этапе нагрева пленка инкапсулянта начинает плавиться, переходя из твердого состояния в текучее.
Вакуумная среда позволяет воздуху и летучим газам внутри расплавленного инкапсулянта и стопки модуля выходить наружу. Это очень важно. Если захваченный газ не удалить до начала отверждения инкапсулянта, после ламинации внутри модуля могут остаться пузыри.
Шаг 3: Наполнение верхней камеры и давление ламинации
После вакуумирования верхняя камера наполняется воздухом. Силиконовая мембрана — это гибкий материал, поэтому она расширяется и деформируется под давлением воздуха. Затем она плотно прижимается к поверхности модуля и оказывает равномерное давление.
Это давление помогает вытеснить оставшиеся пузырьки из модуля. В то же время сочетание тепла и давления заставляет текучий инкапсулянт начинать отверждаться и сшиваться. Инкапсулянт постепенно переходит из жидкоподобного состояния в стабильный твердый связующий слой.
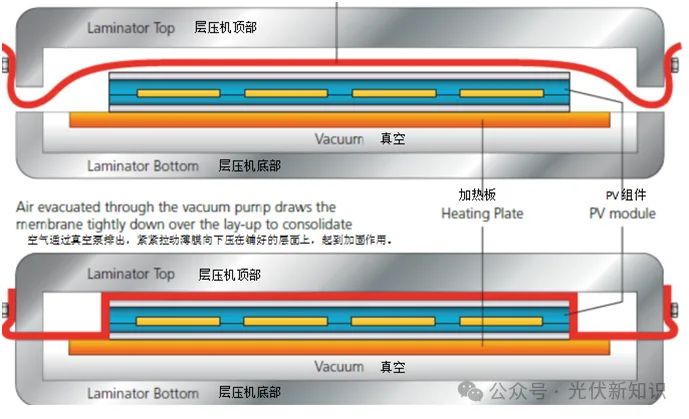
Эта схема показывает, что после наполнения силиконовая мембрана плотно прилегает к модулю. Она также помогает предотвратить чрезмерное выдавливание расплавленного инкапсулянта под давлением.
Шаг 4: Выдержка под давлением и отверждение
Когда верхняя камера достигает требуемого давления, ламинатор поддерживает это давление в течение определенного периода времени. В течение этого периода выдержки инкапсулянт продолжает сшиваться до достижения требуемой степени сшивки.
После завершения процесса нижняя камера наполняется воздухом для снятия вакуума. Одновременно верхняя камера вакуумируется для сброса давления. Затем верхняя крышка отделяется от нижней плиты, и модуль перемещается в камеру охлаждения перед выгрузкой.
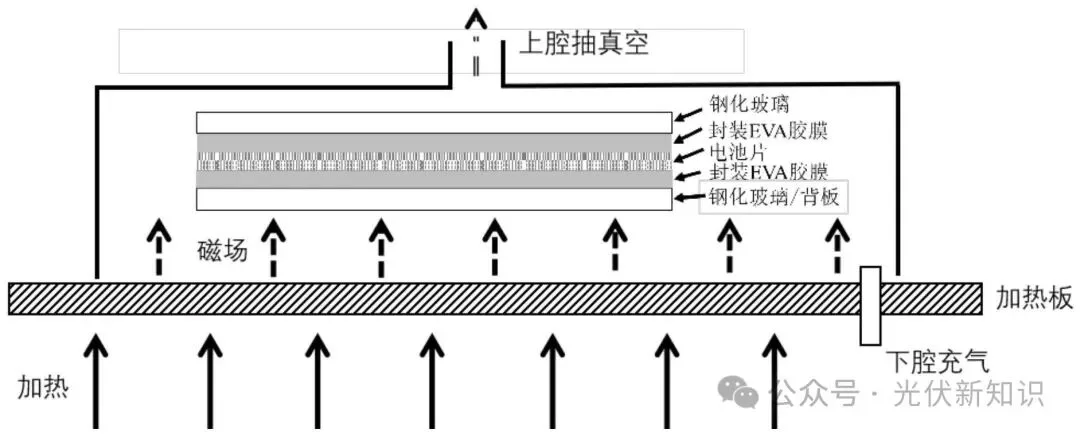
Эта схема с веб-сайта дает общее представление о технологическом процессе.
Важные технологические примечания
Требуется антипригарная ткань
Модуль не контактирует напрямую с силиконовой мембраной или нагревательной плитой. Между ними помещается слой антипригарной ткани. Ее основная функция — предотвратить прилипание расплавленного EVA или другого инкапсулянта к нагревательной плите или силиконовой мембране.
Современные ламинаторы обычно используют три рабочие камеры
Большинство современных ламинаторов для фотоэлектрических модулей спроектированы с тремя рабочими камерами, и каждая камера имеет свое технологическое назначение.
| Этап | Основное назначение | Типичная технологическая особенность |
|---|---|---|
| Первый этап | Расплавить инкапсулянт и удалить пузырьки воздуха | Более низкая температура, вакуум и меньшее давление. Обычно около 120°C в зависимости от материала и рецептуры. |
| Второй этап | Сшивание инкапсулянта и окончательное соединение | Более высокая температура и более высокое давление. Обычно около 140°C в зависимости от материала и рецептуры. |
| Третий этап | Охлаждение и стабилизация формы | Вакуум, очень малое давление и низкая температура плиты около 20°C для охлаждения модуля. |
Причина использования трех этапов заключается в основном в повышении эффективности производства и стабильности процесса.
На первом этапе основная цель — расплавить инкапсулянт и удалить пузырьки воздуха. Температура не должна быть слишком высокой, а давление не должно быть слишком большим. Если инкапсулянт начнет сшиваться слишком рано, внутренние пузырьки могут не выйти должным образом, и пузырьки останутся внутри готового модуля.
На втором этапе основная цель — сшивание. Температура выше, а давление больше, что помогает ускорить реакцию отверждения инкапсулянта и улучшить адгезионные свойства.
На третьем этапе основной задачей является охлаждение. Требуется лишь небольшое давление для уменьшения деформации или изгиба во время охлаждения.
Распространенные аномалии в процессе ламинации
| Дефект | Возможные причины |
|---|---|
| Пузыри на поверхности солнечного элемента | Слишком высокая температура первой стадии, преждевременное сшивание инкапсулянта до выхода пузырей, аномальные условия вакуума, недостаточная скорость вакуумирования или слишком короткое время вакуумирования. |
| Пузыри в виде снежинок по краям или в четырех углах | Высота ламинирующей рамы может быть неподходящей, или размер рамы может не соответствовать модулю. |
| Прочность на отслаивание или степень сшивания не соответствуют требованиям | Слишком низкая температура, слишком малое давление, слишком короткое время выдержки или проблема с качеством инкапсулянта. |
| Трещины элементов после ламинирования | Слишком высокое давление ламинирования, посторонние предметы на высокотемпературной ткани или неровная поверхность ткани. |
| Пузыри вокруг области шин | Проблема с качеством флюса, флюс не полностью высушен или проблемы с остатками после пайки. |
Для стабильного качества модулей рецепты ламинирования не следует слепо копировать с одного продукта на другой. Различная толщина стекла, технология элементов, тип инкапсулянта, размер модуля, структура задней пленки и скорость производства могут требовать корректировки рецепта.
Мнение Ooitech
Как поставщик оборудования, мы видим это так: ламинация часто является тем этапом, где небольшие отклонения процесса становятся видимыми проблемами качества, поэтому заводы должны рассматривать рецепт ламинатора как контролируемый производственный параметр, а не просто как настройку машины. Для высокоэффективных модулей, таких как MBB, TOPCon, IBC или черепичных изделий, равномерное давление, стабильные вакуумные характеристики и правильные зоны нагрева особенно важны, поскольку структура элементов и конструкция межсоединений могут быть более чувствительны к напряжению. Ooitech считает, что хорошая линия производства модулей — это не только покупка оборудования, но и объединение обучения процессам, поведения материалов и ежедневного обслуживания в одну стабильную производственную систему.
Похожие: Почему шинирование (пайка с перекрытием) вызывает трещины в ячейках объясняет, почему соединение, которое выглядит приемлемым до ламинации, всё ещё может дать трещину в прессе.
Дополнительные материалы и справочные данные
Публичные справочные материалы по этой теме, опубликованные организациями, которые поддерживают технологическую дорожную карту и рыночные данные отрасли: