Редакционная ответственность за эту статью возложена на Wuhan Ooi Photoelectric Technology Co., Ltd. Написано и проверено редакционной командой Ooitech. Ознакомьтесь с нашей редакционной политикой о том, как мы пишем, где используются инструменты ИИ и как запросить исправление.
Контактное сопротивление MC4: слабое звено — это обжим на месте
Содержание
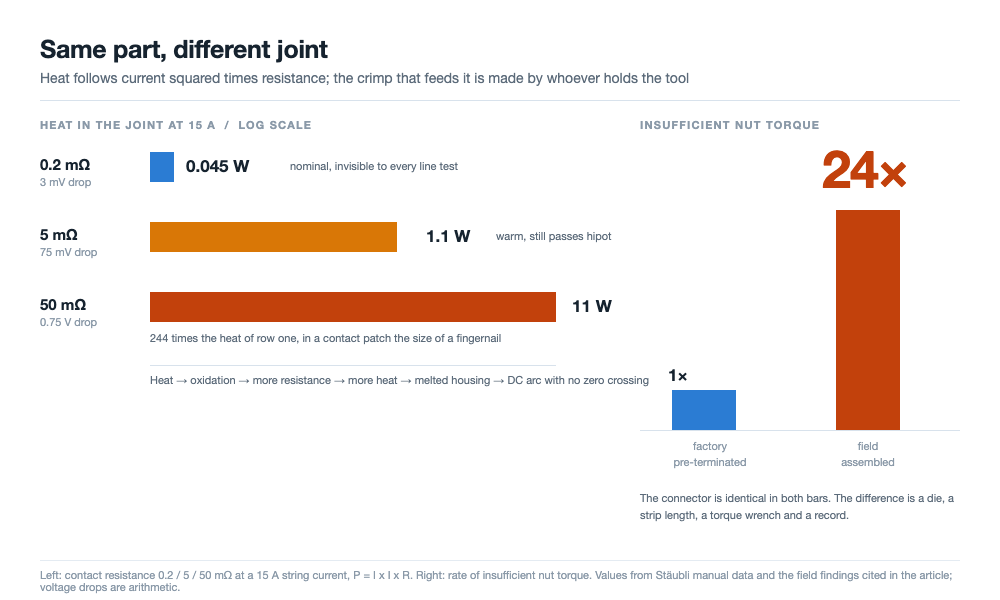
Краткий ответ: Разъём отказывает в одном месте: на границе, где соприкасаются две металлические поверхности, и выделяемое тепло подчиняется I²R. При 15 A соединение с сопротивлением 0,2 мΩ рассеивает около 0,045 Вт, что ничтожно. При 5 мΩ это около 1,1 Вт. При 50 мΩ это 11 Вт на площади размером с ноготь, и на пути оттуда к расплавленному корпусу и дуге постоянного тока нет никакого тормоза. Ничто другое в спецификации материалов не зависит настолько от того, кто выполнил работу. Заводские разъёмы с предварительной заделкой поставляются с опрессовкой, выполненной на калиброванном прессе, проверенной матрицей и выборочным испытанием на вырыв. Полевые разъёмы показывают недостаточный момент затяжки гайки примерно в 24 раза чаще, а расследование пожаров на крышах в Нидерландах в 2019 году приписало более 80 процентов случаев дефектам установки разъёмов или несовместимому сочленению. Переменная, на которую вы можете повлиять, — это не бренд и не номинал. Это то, где была выполнена опрессовка, и был ли зафиксирован момент затяжки.
Два разъёма с одинаковым артикулом могут выйти с двух заводов с десятикратной разницей в качестве соединения. Пластик идентичен. Разница — в опрессовке, матрице и значении момента затяжки, которое никто не записал.
Арифметика: 11 Вт на площади с ноготь
Контактное сопротивление — единственная первопричина, которую стоит отслеживать, потому что любой другой режим отказа либо повышает его, либо повышается им. Проникновение воды корродирует контакт, ослабшая пружина снижает давление, разболтавшийся гильзовый зажим сужает путь. Все три проявляются одним числом, и это число превращается в тепло.
При токе строки 15 A одна сочленённая пара ведёт себя так:
| Контактное сопротивление | Падение при 15 A | Тепло в соединении | В эксплуатации |
|---|---|---|---|
| 0,2 мΩ | 3 мВ | 0,045 Вт | Номинал для свежей пары, невидимый для любого линейного теста |
| 5 мΩ | 75 мВ | 1,1 Вт | Тёплый на ощупь, всё равно проходит испытание изоляции |
| 50 мΩ | 0,75 В | 11 Вт | Нагреватель размером с ноготь, корпус размягчается, риск дуги растёт |
Одиннадцать ватт не кажутся большой величиной, пока не разделишь их на площадь. Сочленённая пара имеет контактную площадку в несколько сотен квадратных миллиметров, поэтому плотность мощности размягчает корпус из PA значительно ниже его предела 115 °C.
Затем петля замыкается сама на себя. Тепло ускоряет окисление покрытия, окисление повышает сопротивление, сопротивление повышает нагрев, а пружина, удерживающая контактное давление, ослабевает по мере деформации металла. Финал — расплавленный корпус и дуга постоянного тока, у которой нет перехода через ноль для погасания, поэтому тёплое соединение заканчивается пожаром.
Каждая цифра здесь — свойство соединения, а не изделия.
Параллельные жалюзи покупают время, а не иммунитет
Контактная система в MC4 — это лента MULTILAM: кольцо штампованных лепестков из медного сплава, расположенных жалюзийно, так что каждый лепесток является независимой пружиной, вставленной в стенку гнезда. Каждый лепесток соприкасается со штырём 4 мм в своей точке, и все эти точки включены параллельно.
Эта геометрия даёт три вещи, и они деградируют по разным графикам. Параллельные точки делят ток, поэтому контактное сопротивление низкое, номинально менее 0,2 мΩ для MC4-Evo 2. Лепестки остаются упругими при термических циклах, поэтому контактное давление не следует за корпусом. И одна деградировавшая точка не размыкает цепь, поэтому соединение ухудшается постепенно, а не скачком.
Постепенность не означает безопасность, и именно здесь репутация формата переоценивается. Лента жалюзи защищает границу штырь-гнездо. Она не защищает гильзовый зажим, где опрессованы жилы кабеля. Это соединение последовательное, у него нет резервирования, и производитель разъёма его не делает. Его делает тот, кто зачищает кабель, вставляет пучок и закрывает матрицу, а на крыше это техник с ручным инструментом.
Четыре защиты, и одна из них покидает завод незавершённой
Изделие построено вокруг четырёх барьеров, и полезно знать, кто выполняет каждый из них, потому что это определяет, будет ли дефект обнаружен.
| Защита | Что он защищает | Кто выполняет | Проверяется позже |
|---|---|---|---|
| Контактная лента | Сопротивление на штыре | Производитель разъёма | Только измерением |
| Герметизация: кольцо интерфейса, сальник на хвосте кабеля, закрывается контргайкой | Путь коррозии | Производитель на интерфейсе, монтажник на сальнике | Визуально, но не сжатие |
| Защёлка: для разблокировки требуется инструмент | Разъединение под ветровой и кабельной нагрузкой | Производитель | Да, визуально защёлкнута |
| Материал и заделка: лужёная медь, PA UL94-V0, испытание соляным туманом, холодная опрессовка | Окружающая среда и качество соединения | Производитель для материала, монтажник для опрессовки | Высота опрессовки, только выборочно |
Заявленная герметизация — IP65 или IP68, с ручным значением 1 м в течение 168 часов. Защёлка существует по нормативной причине не меньше, чем по механической: с 2008 года Национальный электротехнический кодекс США требовал, чтобы фотоэлектрические разъёмы открывались с помощью инструмента, и самоблокирующаяся защёлка удовлетворяла этому в одной детали, что во многом объясняет, почему этот формат выжил. Номинальное напряжение — 1500 В постоянного тока по IEC и UL, а следующий шаг вверх меняет квалификацию, необходимую изделию, а не физику на контакте: переход к 2000 В ложится на тот же самый компонент.
Прочитайте последний столбец ещё раз. Три барьера — это свойства изделия в том виде, в каком оно поставляется. Четвёртый, заделка, — это процесс, выполняемый человеком, и это единственный, чьё качество не оставляет следов.
Что правило одного производителя требует от линии
IEC 62852 охватывает соединители, IEC 62548 охватывает проектирование массивов, IEC 60364-7-712 охватывает фотоэлектрические установки. Все три требуют, чтобы две соединяемые половины были от одного производителя и одного типа, а IEC 61730-1 теперь требует указывать тип соединителя на шильдике модуля. Для заводa по производству модулей эти пункты находят применение в трёх местах.
- Спецификация материалов перестаёт быть локальной. Если инвертор, соединительная коробка или оптимизатор поставляются с определённым типом соединителя, ваш вывод должен соответствовать ему, иначе монтажник соберёт смешанную пару на объекте. О том, как смешивание влияет на номиналы, написано в сравнении MC4 и MC4-Evo 2; здесь важно то, что pairing решается на этапе закупки, за месяцы до того, как кто-либо увидит крышу.
- Маркировка на шильдике делает соединитель заявленной характеристикой. Замена перестаёт быть удобством при закупке и становится изменением сертифицированного документа, который подлежит аудиту.
- Второй источник ради цены переносит интерфейс на монтажника. Ваш вывод встречается с устройством, которое вы не выбирали, и человек, соединяющий их, не может знать, что половины никогда не квалифицировались как пара.
Ничто из этого не говорит в пользу одного бренда ради самого бренда. Это говорит о том, что соединитель следует рассматривать как границу системы, чем его и делает запись на шильдике.
Обжим выполнен в неправильном месте
Вот цифра, которая должна изменить ваше представление об этой детали. Соединитель, собранный в поле, показывает недостаточный момент затяжки гайки примерно в 24 раза чаще, чем заводской предварительно оконцованный. Не на 24 процента чаще. В двадцать четыре раза.
Слева: одна физическая величина, нагрев при 15 A, возрастающий с 0,045 Вт при 0,2 мΩ до 11 Вт при 50 мΩ. Справа: одно соотношение процессов, соединители, собранные в поле, достигают недостаточного момента затяжки гайки примерно в 24 раза чаще, чем заводские предварительно оконцованные.
Это примерно один порядок величины, и это отделяет процесс от импровизации. Заводской обжим выполняется на прессе со штампом, подобранным под соединитель и кабель, при заданной длине зачистки, с проверкой высоты обжима по чертежу. Полевой обжим использует любой инструмент, имеющийся в фургоне, одной рукой на высоте в перчатках и почти никогда с записью.
Мы стандартизируем этот этап на нашей сборочной линии, подбирая калиброванные штампы под сечения кабеля и проверяя размеры обжима по чертежам, чтобы начальное контактное сопротивление оставалось на номинальном уровне 0,2 мΩ при 15 A.
Недостаточная затяжка повреждает две вещи одновременно. Стопорная гайка сжимает уплотнение сальника на хвостовике кабеля и зажимает кабель. Слишком малый момент оставляет уплотнение несжатым, что открывает путь влаге к гильзе, и оставляет проводник незакреплённым, поэтому холодная текучесть жил ослабляет соединение и сопротивление растёт. Одна ошибка, два режима отказа, ни один не виден снаружи.
Момент затяжки — это то, что никто не записывает
Значение момента затяжки — самое дешёвое доказательство на фотоэлектрической установке и чаще всего отсутствующее. С динамометрическим ключом, настроенным на значение и подписанным, спор после отказа идёт о значении. Сделанный на ощупь, он идёт о памяти. Цифра в 24 раза — это то, что происходит, когда калиброванный этап становится некалиброванным.
Каждый цикл соединения стоит сопротивления
Соединение не бесплатно. Приводимые данные показывают рост сопротивления примерно на 10 процентов после 10 циклов и примерно на 30 процентов после 50, потому что каждый цикл истирает покрытие и продукты износа остаются в зоне контакта. Пусконаладка становится процессом износа: каждое повторное подключение для проверки оставляет сопротивление выше.
Отсюда следуют две привычки, обе бесплатные. Никогда не соединяйте и не разъединяйте под нагрузкой, потому что дуга постоянного тока при 15 A разрушает контакт так, что никакая очистка не восстановит. Надевайте пылезащитный колпачок на любой соединитель, который будет оставаться несоединённым, потому что открытое воздействие повреждает контакт и уплотнительную поверхность — две поверхности, на которых держится степень защиты IP.
| Габариты | Заводское предварительное оконцевание | Сборка в поле | Доказательство, хранимое |
|---|---|---|---|
| Инструмент для обжима | Калиброванный пресс, подобранный штамп | Ручной инструмент, часто неуказанный | Линия |
| Момент затяжки | Задаётся машиной | Ключ, если он есть в комплекте, редко записывается | Монтажник |
| Проверка после закрытия | Испытание на вырыв по выборке, высота обжима по чертежу | Нет | Качество |
| Частота недостаточной затяжки | Базовый уровень | Примерно в 24 раза выше базового | Не назначено |
Как выглядят 24 раза, когда это оказывается на крыше
Два европейских исследования указывают в одном направлении с противоположных сторон. В Нидерландах исследование TNO пожаров на крышных фотоэлектрических установках, опубликованное в 2019 году, приписало более 80 процентов изученных случаев дефектам монтажа соединителей или перекрёстно соединённым соединителям. В Великобритании обзор BRE 2017 года также включил соединители постоянного тока в число основных мест возникновения пожаров. Оба доходят до нас через обзор PV Tech, а не через оригиналы, что влияет на точность, но не на направление.
Честное прочтение этих процентов
Расследование пожара — это смещённая выборка: в неё попадают отказы, достаточно серьёзные для расследования, и ни один из почти-инцидентов, мимо которых проходит установка. Так что 80 процентов — это не вероятность того, что соединитель вызовет пожар. Это то, что было обнаружено, когда пожары были прослежены до причины, и это говорит о том, что соединители доминируют в этом списке.
Работа с соединителями имеет высокие последствия и низкую видимость. Ничто в графике строительства не вознаграждает затянутый сальник, и ничто не отказывает, когда этап выполнен. Отказ проявляется годы спустя, в соединении, которое уже было на пределе, когда разбирали леса.
Последний электрический интерфейс перед упаковкой модуля
Модуль покидает линию с двумя выводами и двумя соединителями, и это последние электрические интерфейсы, которых касается завод. Всё выше по потоку находится внутри процесса с привязанными измерениями. Соединитель — это место, где продукт становится установкой.
Это аргумент в пользу того, чтобы рассматривать оконцевание как линейный процесс. Четыре контроля несут большую часть веса.
- Предварительное оконцевание на том же производстве, где сделан модуль. Вывод обрезается, зачищается и обжимается в том же здании, со штампом и испытанием на вырыв под вашим контролем. Машина для пайки соединительной коробки закрывает коробку на выводе и заливка коробки герметизирует внутреннюю часть, но ничто в коробке не защищает обжим снаружи.
- Рассматривайте матрицу и кабель как единую спецификацию. Разъём, кабель и матрица — это три части одного обжима. Смените поставщика кабеля — и номер матрицы может измениться, а испытание на вырыв на старой комбинации ничего не доказывает о новой.
- Фиксируйте момент затяжки для всего, что делается вручную. Если операцию нельзя выполнить машиной, нужен инструмент с настройкой и подписью — только это делает показатель в 24 раза проверяемым.
- Проверяйте соединение, а не только изоляцию. Испытание hipot и проверка целостности пропускают незатянутую гильзу при низком токе, потому что ни одно из них не измеряет сопротивление соединения. Четырёхпроводное измерение — измеряет.
Три из этих четырёх — это процедуры, а не покупки, а четвёртая использует прибор, который уже есть на большинстве линий. Риск кроется в операции, а не в спецификации.
Предварительно оконцованные или оконцованные на месте: реальный компромисс
Оконцовка на месте выживает благодаря логистике. Кабель в бухте поставляется на барабане и режется по длине на объекте, поэтому ничего не тратится впустую на 40 м трассу. Предварительно оконцованные выводы поставляются фиксированной длины с уже обжатым разъёмом, и неверная длина идёт в брак. На кровельных работах с множеством коротких нерегулярных трасс эта разница — реальные деньги.
Компромисс — это экономия на логистике в обмен на вывод процесса с критического пути. Оконцовка на месте берёт операцию с частотой недотяжки в 24 раза выше и передаёт её тому, у кого меньше всего надзора, калибровки и ведения документации.
Что доказывает испытание на вырыв, а что нет
Испытание на вырыв доказывает, что конкретная матрица, на конкретном кабеле, при конкретной длине зачистки дала соединение выше порога на взятых образцах. Оно не доказывает герметичность или момент затяжки гайки и ничего не говорит об изделиях, которые не отбирались в выборку. Выборочный контроль подтверждает процесс, но никогда — отдельное изделие.
Мы сочетаем разрушающие испытания на вырыв на выборках партий с четырёхпроводными электрическими проверками, подтверждая, что обжатые оконцевания сохраняют механическую прочность, удерживая переходное сопротивление на уровне около 0,2 мОм, прежде чем кабели прокладываются в соединительные коробки.
Отсюда следует вопрос ответственности. Разъём, отказавший через два года, — это спор между производителем модуля, поставщиком кабеля, монтажником и брендом. Если обжим был сделан на вашем заводе, ответственная сторона одна, и это обычно стоит больше, чем разница в стоимости перевозки.
Откуда взяты эти цифры
Приведённые здесь значения продукции и результаты натурных испытаний взяты из технической статьи на китайском языке о разъёме MC4, которая ссылается на руководства Stäubli и обзор отказов разъёмов от PV Tech. Каждая цифра выше взята оттуда: три случая сопротивления с их результатами по мощности при 15 А, номинальные 0,2 мΩ, рейтинг IP65/IP68 при 1 м в течение 168 часов, UL94-V0, предел 115 °C, соотношение 24 раза, увеличения на 10 и 30 процентов после 10 и 50 циклов, выводы TNO и BRE и пункт NEC 2008 года.
Три вещи принадлежат нам. Столбец падения напряжения — это арифметика: 15 А через 0,2, 5 и 50 мΩ даёт 3 мВ, 75 мВ и 0,75 В. Утверждение, что жалюзийная лента не защищает обжим гильзы, и отнесение каждой меры защиты к ответственной стороне во второй таблице — это наше прочтение, а не источник.
Два пункта — это общепринятая электротехническая практика, а не выводы: у дуги постоянного тока нет перехода через ноль, и она не гаснет сама, а холодное течение жил ослабляет соединение, которое никогда не было полностью зажато. Проценты TNO и BRE дошли до нас через обзор PV Tech, и мы не читали ни один из оригиналов, поэтому проверьте их, прежде чем включать в спецификацию. Схема типовых испытаний — та, что приведена в списке испытаний надёжности модуля: типовое испытание подтверждает конструкцию, а не монтаж.
Часто задаваемые вопросы
В: Переходное сопротивление важнее номинального тока?
В свежем соединении — нет. Номинальный ток — это то, на что сертифицирована деталь, и новая пара игнорирует сопротивление. Разница в том, что на объекте меняется только сопротивление.
В: Почему обжим на месте хуже, если разъём тот же?
Потому что разъём — один из трёх входных параметров, наряду с матрицей и оператором. Завод фиксирует и то, и другое и проверяет прочность на вырыв на выборке; полевой комплект оставляет это тому, кто держит инструмент.
В: Сколько сопротивления добавляет повторное подключение?
Около 10 процентов после 10 циклов и около 30 процентов после 50, по цифрам, приведённым в источнике. Это мало по сравнению с 0,2 мΩ и много по сравнению с запасом, на который вы рассчитывали.
В: Может ли четырёхпроводное измерение выявить плохой обжим?
Оно выявляет сопротивление, которое создаёт плохой обжим. Двухпроводный прибор измеряет и сопротивление собственных проводов, поэтому при таких значениях показание определяется не тем, чем нужно. Четырёхпроводная проверка относительно заведомо исправного соединения это исправляет.
В: Показатель в 24 раза касается только момента затяжки?
Он указан для недостаточного момента затяжки гайки, и момент — самый чистый индикатор, потому что он измерим и почти никогда не измеряется. Длина зачистки, вставка жил и выбор матрицы показывают такой же разрыв, но не фиксируются.
В: Доказывают ли обследования TNO и BRE, что разъёмы вызывают пожары?
Они показывают, что при расследовании и отслеживании кровельных пожаров разъёмы были доминирующим фактором, причём более 80 процентов нидерландских случаев связаны с ошибками монтажа или несовместимым соединением. Это не частота отказов.
В: Следует ли линии по производству модулей предварительно оконцовывать свои выводы?
Следует решать осознанно. Предварительная оконцовка сохраняет измеримый процесс внутри вашего завода; оконцовка на месте экономит логистику на коротких нерегулярных трассах. Выбор должен зависеть от того, у кого есть доказательства, когда соединение отказывает.
В: Что правило одного производителя требует от завода?
Чтобы он выбирался с учётом нижестоящего устройства, был заявлен на шильдике по IEC 61730-1 и не заменялся без изменения документации. Три стандарта требуют, чтобы ответные половины были от одного производителя и типа.
Заключительные мысли
Разъём — это не расходник и не спецификация. Это соединение, которое кто-то делает. Каждый барьер в конструкции — жалюзийная лента, кольца O-ring, защёлка, огнестойкий корпус — защищает контакт, который остаётся на уровне 0,2 мΩ только если обжим был закрыт правильно. Двадцать четыре раза — это не маленький разрыв в процессе. Это разница между продуктом, который вы можете сертифицировать, и монтажом, на который вы можете только надеяться.
Мы поставляем Комплексные испытатели безопасности PV CHT9980A и CHT9981A для проверки hipot, сопротивления изоляции и целостности заземления на готовых солнечных модулях и выводных сборках. Пришлите нам ваш стек модулей, чертежи кабелей или образцы разъёмов для оценки, чтобы определить подходящие параметры испытаний для вашей производственной линии.