Флюс без отмывки и без галогенов для N-типа ячеек: почему остатки решают срок службы модуля
Содержание
Флюс — самый малый расходный материал на линии производства модулей и тот, который с наибольшей вероятностью определяет, выдержит ли 25-летняя гарантия влажное тепло. Поскольку N-тип элементы — TOPCon, HJT и XBC — заменили PERC, флюс, который работал на толстых пластинах и широких пальцах, перестал быть адекватным: та же активность, которая когда-то чисто очищала шину, теперь атакует ультратонкие пальцы и тонкие пассивирующие слои, а растворители, которые когда-то безвредно испарялись, теперь оставляют остатки, проявляющиеся как потеря изоляции и расслоение после старения при 85 °C / 85 %RH. Эпоха N-типа не нуждается в более сильном флюсе. Ей нужен более мягкий, более чистый и более предсказуемый флюс.
Почему старый флюс перестал работать
Механизмы отказов не теоретические; каждый из них соответствует дефекту, который оператор стрингера уже распознаёт.
| Что изменилось | Как отказывает старый флюс | Что вы видите на линии |
|---|---|---|
| Пальцы гораздо тоньше, пластины гораздо тоньше | Высокоактивный, сильно кислотный флюс атакует серебряный палец и пассивирующий слой | Микротрещины, потеря эффективности, тёмные области на EL вдоль пальца |
| Элементы N-типа требуют низкотемпературного окна пайки | Плохая активация при низкой температуре; активатор улетучивается в предварительном нагреве, прежде чем успевает сработать | Холодные пайки, непаяные соединения, прочность на отслаивание ниже спецификации |
| Надёжность теперь оценивается после влажного тепла | Растворители с высокой температурой кипения оставляют остаток, который выглядит чистым, но таковым не является | Падение сопротивления изоляции, миграция ионов, снижение прочности на отслаивание EVA/POE после 85/85 |
| Производство в холодную погоду | Двухосновные кислотные активаторы кристаллизуются при низкой температуре хранения | Разброс активности от партии к партии, сезонные колебания выхода |
| Галогенные ограничения ужесточились на экспортных рынках | Галогенсодержащие составы не проходят входной контроль | Отклонённые поставки, неудачные выборочные проверки в ЕС, Японии, Корее и Юго-Восточной Азии |
Третья строка — та, которая стоит дороже всего и проявляется позже всего. Остаток флюса, невидимый в конце стрингера, всё ещё может находиться на поверхности элемента, когда модуль попадает в условия влажного тепла, где он становится ионным путём. Именно поэтому отраслевая концепция сместилась от рассмотрения флюса как расходного материала к рассмотрению его как технологического материала с последствиями для надёжности.
Что теперь определяет фотоэлектрический флюс
Четыре свойства перешли из разряда желательных в разряд спецификационных:
- Мягкая, контролируемая активность. Достаточная, чтобы разрушить оксид на ленте и контактной площадке при низкой температуре, но недостаточная, чтобы травить палец или пассивирующий слой.
- Чрезвычайно низкий остаток, действительно бесчистовой. Не просто невидимый после пайки — электрически безвредный после ускоренного старения.
- Глобальное соответствие. Галогенсвободный и с низким содержанием ЛОС, с документацией испытаний для подтверждения на границе.
- Стабильность в массовом производстве. Отсутствие кристаллизации во всём диапазоне температур хранения, чтобы активность партии не дрейфовала в зависимости от сезона.
Эти требования тянут в разные стороны, и в этом вся сложность. Более высокая активность даёт лучшее смачивание и меньше холодных пайок, но атакует тонкие элементы. Более низкая активность мягче, но несёт риск недостаточного удаления оксида. Больше растворителя помогает растеканию, но оставляет больше остатка. Состав — это компромисс, и полезный вопрос при сравнении продуктов — какой компромисс он выбрал.
Что на самом деле меняет состав
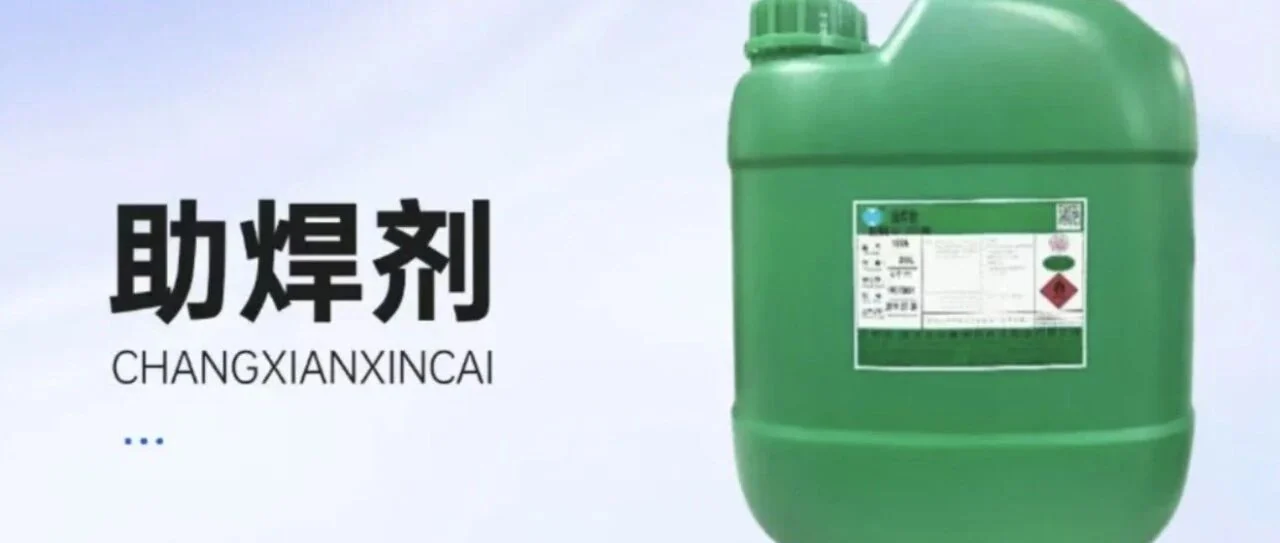
Взяв одно галогенсвободное бесчистовое семейство продуктов в качестве примера — серию CX700/B/D от Changxian, описанную в китайской отраслевой статье, которая является источником для этого материала — три рычага — это система растворителей, система активаторов и функциональные добавки.
Система растворителей
Многие флюсы на рынке полагаются на растворители бутил-эфирного типа: высокая вязкость, трудно испаряются и являются источником проблемы невидимого остатка. Альтернатива, описанная здесь, сочетает низковязкий специальный растворитель с дипропиленгликоль метиловым эфиром (DPM). Специальный растворитель не имеет эфирной связи, мелко распыляется, не засоряя сопло, и испаряется достаточно рано, чтобы предварительный нагрев не улетучил активатор до его действия. DPM добавляется для смачивания и солюбилизации, а также для подавления кристаллизации при низкой температуре.
Система активаторов
Вместо одной агрессивной кислоты описанный подход использует три мягкие органические кислоты — янтарную, глутаровую и адипиновую — вместе с активатором углеводородного типа, каждая выполняет определённую задачу. Предполагаемое поведение состоит в том, что смесь работает при низкой температуре, разрушая оксид ленты, затем полностью активируется в высокотемпературной фазе, не корродируя тонкие пальцы, и в значительной степени улетучивается после, так что кислотный остаток не остаётся, чтобы вызывать PID.
Добавки
Низкопенный неионогенный ПАВ поддерживает высокоскоростные линии распыления — накопление пены является реальной проблемой на автоматических флюсораспылителях и вызывает неравномерное нанесение. Ингибитор коррозии бензотриазол (BTA) включён для подавления окислительного обесцвечивания на медной стороне ленты и для улучшения механической прочности соединения.
Заявления поставщика, сопровождающие этот состав — содержание сухого вещества на уровне 1,4–1,7 %, отсутствие кристаллизации после длительного хранения при 5 °C, отчёты об испытаниях RoHS и REACH, а также результаты на линиях масштаба ГВт, заявляющие улучшение выхода на 3–5 % на линиях TOPCon со снижением микротрещин на линиях HJT — приводятся как опубликовано поставщиком флюса. Это собственные цифры поставщика, а не независимое испытание, и их следует воспринимать именно так.
Как дефекты флюса проявляются на линии
Здесь вопрос переходит в плоскость оборудования, и это та часть, с которой мы имеем дело ежедневно. Когда клиент сообщает о дефекте пайки, флюс редко оказывается первым подозреваемым, но часто — фактической причиной. Диагностическая схема:
Холодные пайки и низкая прочность на отслаивание
Если прочность на отслаивание разбросана, а не равномерно низкая, подозревайте флюс и профиль, а не машину. Активатор, который улетучивается во время предварительного нагрева, даёт пайки, которые выглядят пропаянными и разрушаются при испытании на отрыв. Признак в том, что отказ коррелирует со временем выдержки при предварительном нагреве или с влажностью окружающей среды, а не с точностью установки.
Лента не смачивает контактную площадку
Отказ смачивания при правильной установке и правильной температуре обычно означает, что флюс не удаляет оксид достаточно быстро при этой температуре или наносится неравномерно. На автоматическом распылителе флюса пенообразование и засорение сопел — это механизмы — оба являются характеристиками состава прежде, чем становятся неисправностями машины.
Дефекты, которые появляются только после ламинирования или влажного тепла
Дрейф сопротивления изоляции, расслоение на поверхности элемента и изменение цвета, появляющееся только после старения, указывают на остатки. К моменту их появления модули уже ламинированы, поэтому расследование дорого. Это самый сильный аргумент в пользу квалификации флюса по ускоренному старению, а не по тому, как выглядит пайка на выходе со стрингера.
Мы производим стрингеры, на которых работают эти процессы — SS-1500B, SS-2500B и стрингер AM050FH MBB — и практическое правило, которое мы даём клиентам, состоит в том, что флюс и профиль пайки должны квалифицироваться вместе, на целевом элементе. Флюс, который прекрасно работает на эталонном элементе PERC, не является доказательством для элемента 0BB TOPCon с более тонкими пальцами и меньшим тепловым бюджетом. Наш обзор как работает таббер и стрингер охватывает шесть станций и то, где находится окно процесса; именно флюс определяет, насколько широким это окно является на самом деле.
Соответствие требованиям теперь стало критерием закупки
Содержание галогенов перешло из технической любопытности в торговый барьер. ЕС, Япония, Корея и несколько рынков Юго-Восточной Азии теперь проверяют содержание галогенов, ЛОС и опасных остатков во входящих фотоэлектрических материалах, и несоответствующий флюс — это отклонённая партия, а не обсуждение качества. Практические требования таковы:
- Состав без галогенов и тяжёлых металлов, с указанным пределом и методом испытания
- Документация RoHS и REACH, охватывающая конкретную марку, а не семейство продуктов
- Низкое содержание ЛОС, что важно как для соответствия требованиям, так и для заводской среды
- Сертификаты на уровне партии, потому что вопрос о соответствии задаётся для каждой поставки
Что квалифицировать перед переходом
Смена флюса — это изменение процесса, а не замена расходного материала. Перед переходом выполните как минимум:
- Прочность на отслаивание и внешний вид пайки по всему окну предварительного нагрева, а не при номинальной настройке — вопрос в том, какой запас даёт вам новый флюс до появления дефектов.
- EL-инспекция стринга, чтобы выявить повреждения пальцев и микротрещины, которые пропускает визуальный осмотр. Если у вас нет встроенной EL, это тот момент, когда автономная EL-установка оправдывает свою стоимость.
- Сопротивление изоляции и прочность на отслаивание после влажного тепла, на ламинированных образцах. Это единственное испытание, которое отвечает на вопрос об остатках.
- Проверка холодного хранения. Храните образец при самой низкой температуре, которую фактически достигает ваш склад, затем проверьте активность и внешний вид — если на вашем объекте бывает зима, это не теоретическое испытание.
- Документы о соответствии для точной марки, проверенные по целевому рынку до первой производственной партии, а не до первой поставки.
Часто задаваемые вопросы
Что на самом деле означает «без отмывки» для фотоэлектрического флюса?
Что остаток после пайки электрически безопасен и не требует удаления. На практике это означает низкое содержание сухих веществ, активаторы, которые в значительной степени улетучиваются, и остаток, который не становится проводящим или гигроскопичным после влажного тепла. Это заявление о надёжности, а не о внешнем виде — флюс может не оставлять ничего видимого и всё равно не пройти испытание изоляции во влажном тепле.
Флюс без галогенов слабее галогенсодержащего флюса?
Не обязательно, но химия активации другая. Галогеновые активаторы очень эффективно удаляют оксиды, именно поэтому они ограничены. Составы без галогенов достигают достаточной активности с помощью систем органических кислот и тщательного подбора растворителей. Компромисс смещается от сырой активности к контролю состава и ширине окна процесса.
Почему остаток флюса важнее для N-типа, чем был для PERC?
Две причины. Во-первых, элементы N-типа более чувствительны к состоянию поверхности, на которое влияет остаток. Во-вторых, отраслевой режим испытаний одновременно стал строже — испытания на влажное тепло и PID теперь являются обычными закупочными требованиями, поэтому дефекты, которые раньше были невидимы, теперь измеряются.
Можно ли сменить флюс без повторной квалификации профиля пайки?
Вы можете его сменить, но не должны предполагать, что профиль по-прежнему применим. Разные системы растворителей меняют поведение флюса при предварительном нагреве, а разные активаторы меняют температуру, при которой начинается смачивание. Перед принятием решения повторно проверьте прочность на отслаивание по всему окну предварительного нагрева.
Влияет ли выбор флюса на линии 0BB иначе?
Да. Форматы с нулевой шиной используют более тонкую ленту и более тонкие точки соединения, поэтому тепловая масса и механический запас меньше. Поведение при низкотемпературной активации и мягкость активатора важны больше, а не меньше. Вопрос о формате шины мы отдельно рассмотрели в статье о стрингере, ссылка выше.
Откуда взяты технические детали в этой статье?
Описание состава, четыре заявленных свойства продукта и результаты на линии взяты из китайской отраслевой статьи, опубликованной 新能供应链, в которой описывается серия флюсов без галогенов и без отмывки Changxian CX700/B/D. Это контент, созданный поставщиком, и мы обозначили показатели производительности как заявления поставщика. Общая технология пайки — как связаны химия активатора, остатки растворителя и надёжность при влажном тепле — это стандартная практика в сборке электроники и фотовольтаики. Раздел диагностики на уровне линии отражает то, как мы видим эти дефекты со стороны оборудования. Ничто здесь не основано на наших собственных лабораторных испытаниях какого-либо флюса.