Краткий ответ: Линия по производству солнечных панелей — это упорядоченный набор станций, превращающих ячейки в готовые модули: резка, таббирование, укладка, шинопроводка, ламинирование, обрамление, установка распределительной коробки, тестирование. Поставляется в полуавтоматическом или полностью автоматическом исполнении и рассчитана на уровень мощности от 5 МВт до 1–2 ГВт, при этом компоновка, инженерные коммуникации и персонал соответствуют этому уровню.
Линия по производству солнечных панелей: конфигурации от 5 МВт до 1 ГВт
Покупатели редко попадают в неприятности из-за одного станка. Они попадают в неприятности из-за линии как проекта: уровень мощности выбран до того, как кто-то проверил помещение для инженерных систем, уровень автоматизации выбран без подсчёта операторов, планировка нарисована до того, как кто-то спросил, насколько длинной на самом деле будет очередь к ламинатору.
Что содержит линия по производству солнечных панелей
Последовательность фиксирована. Что меняется между мастерской на 5 МВт и заводом на гигаватт — это сколько делается вручную, сколько буфера находится между станциями и сколько контроля выполняется автоматически.
- Подготовка ячеек — сортировка, затем лазерная резка или скрайбирование для полуячеек, черепичной или back-contact технологии.
- Таббирование и стрингирование — пайка ленты или клеевое соединение в стринги с воспроизводимыми соединениями.
- Ламинация — стринги на стекло с инкапсулянтом и задним листом или задним стеклом, в порядке цепи.
- Шинопроводка и изоляция — соединение концов стрингов в цепь модуля и изоляция соединений.
- Инспекция перед ламинированием — визуальный и EL-контроль, пока дефекты ещё можно устранить.
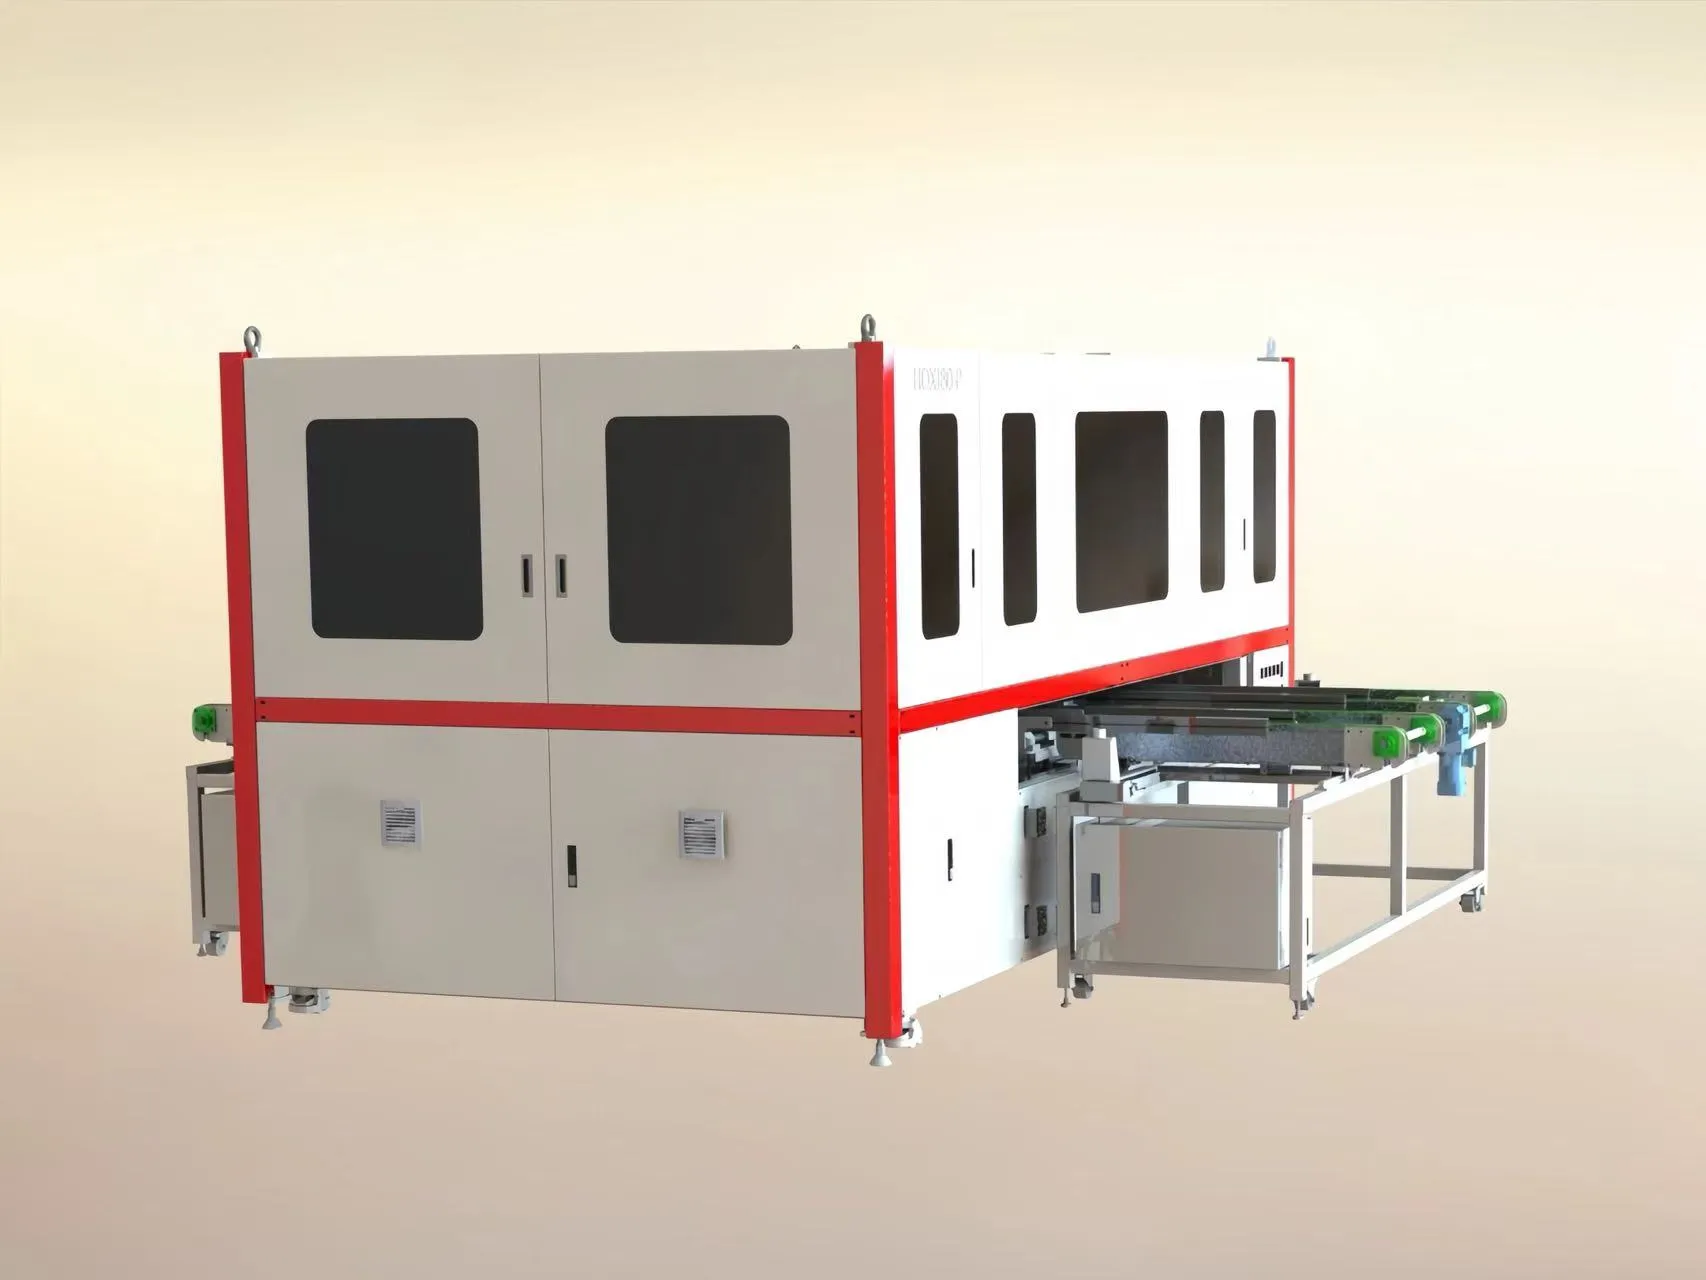
- Ламинирование — нагрев, вакуум и давление для отверждения инкапсулянта и удаления воздуха.
- Обрамление и распределительная коробка — обрезка, клей для рамы, пайка коробки или заливка клеем, отверждение.
- Финальное тестирование — EL-визуализация, IV под имитатором солнца, испытания hipot, сортировка, упаковка.
Две станции задают ритм ниже по потоку: таббер-стрингер, такой как AM050FH для MBB полуячеек, и IV-измерение на имитаторе класса AAA, таком как OTMT. Всё остальное задаётся по функции и по его интерфейсу с соседями.
Полуавтоматическая или полностью автоматическая
Различие не в том, «станки или без станков». Полуавтоматическая линия по производству солнечных панелей использует то же технологическое оборудование; операторы перемещают модули между станциями и больше полагаются на визуальную оценку. Полностью автоматическая линия добавляет передачу, буферизацию, автоматическую загрузку ламинатора и прослеживаемость, поэтому модули никогда не поднимаются вручную.
Ручная передача стоит численности персонала и приносит повреждения при обращении, которые не полностью выявляет ни один тест. Согласованность — настоящий аргумент по мере роста мощности: ручная укладка хороша при нескольких модулях за смену и становится главным источником смещения при сотнях. Восстановление после сбоя работает наоборот — видимый затор устраняет оператор, автоматической линии нужна письменная процедура.
Как конфигурация меняется от 5 МВт до 1 ГВт
Уровни, по которым строит Ooitech: 5 МВт, 10 МВт, 20 МВт, 30 МВт, 60 МВт, 120 МВт, 150 МВт, 300 МВт, 600 МВт и 1–2 ГВт. Таблица показывает, как меняется характер линии; она направляет решение, а не задаёт его.
| Уровень | Характер | Что определяет конструкцию |
|---|
| 5 МВт | Полуавтоматическая, компактная | Наименьшие капитальные затраты; ручная передача. |
| 10 МВт | Полуавтоматическая, частичная автоматизация | Где ручной труд ограничивает качество. |
| 20 МВт | Полуавтоматическая, больше станций | Буфер и поток выше скорости станка. |
| 30 МВт | Hybrid | Загрузка ламинатора — узкое место. |
| 60 МВт | В основном автоматическая | Встроенный контроль и прослеживаемость. |
| 120 МВт | Полностью автоматическая под ключ | Передача, буферизация, интегрированные данные. |
| 150 МВт | Полностью автоматическая, многоформатная | Время переналадки и баланс линии. |
| 300 МВт | Полностью автоматическая, параллельный поток | Резервирование и доступ для обслуживания. |
| 600 МВт | Заводской масштаб | Инженерные системы, логистика, MES. |
| 1–2 ГВт | Многолинейный завод | Общие инженерные системы и система качества. |
Два правила действуют на каждом уровне. Мощность определяется самой медленной станцией в цепочке, а не самым быстрым станком в предложении. И переход от полуавтоматической к автоматической — это шаг в сложности проекта прежде, чем шаг в количестве станций. Покупатели, делающие это впервые, часто начинают с полуавтоматическая линия 5 МВт при этом проектируя здание так, чтобы более поздняя автоматическая конфигурация помещалась в ту же площадь.
Логика компоновки и площади пола
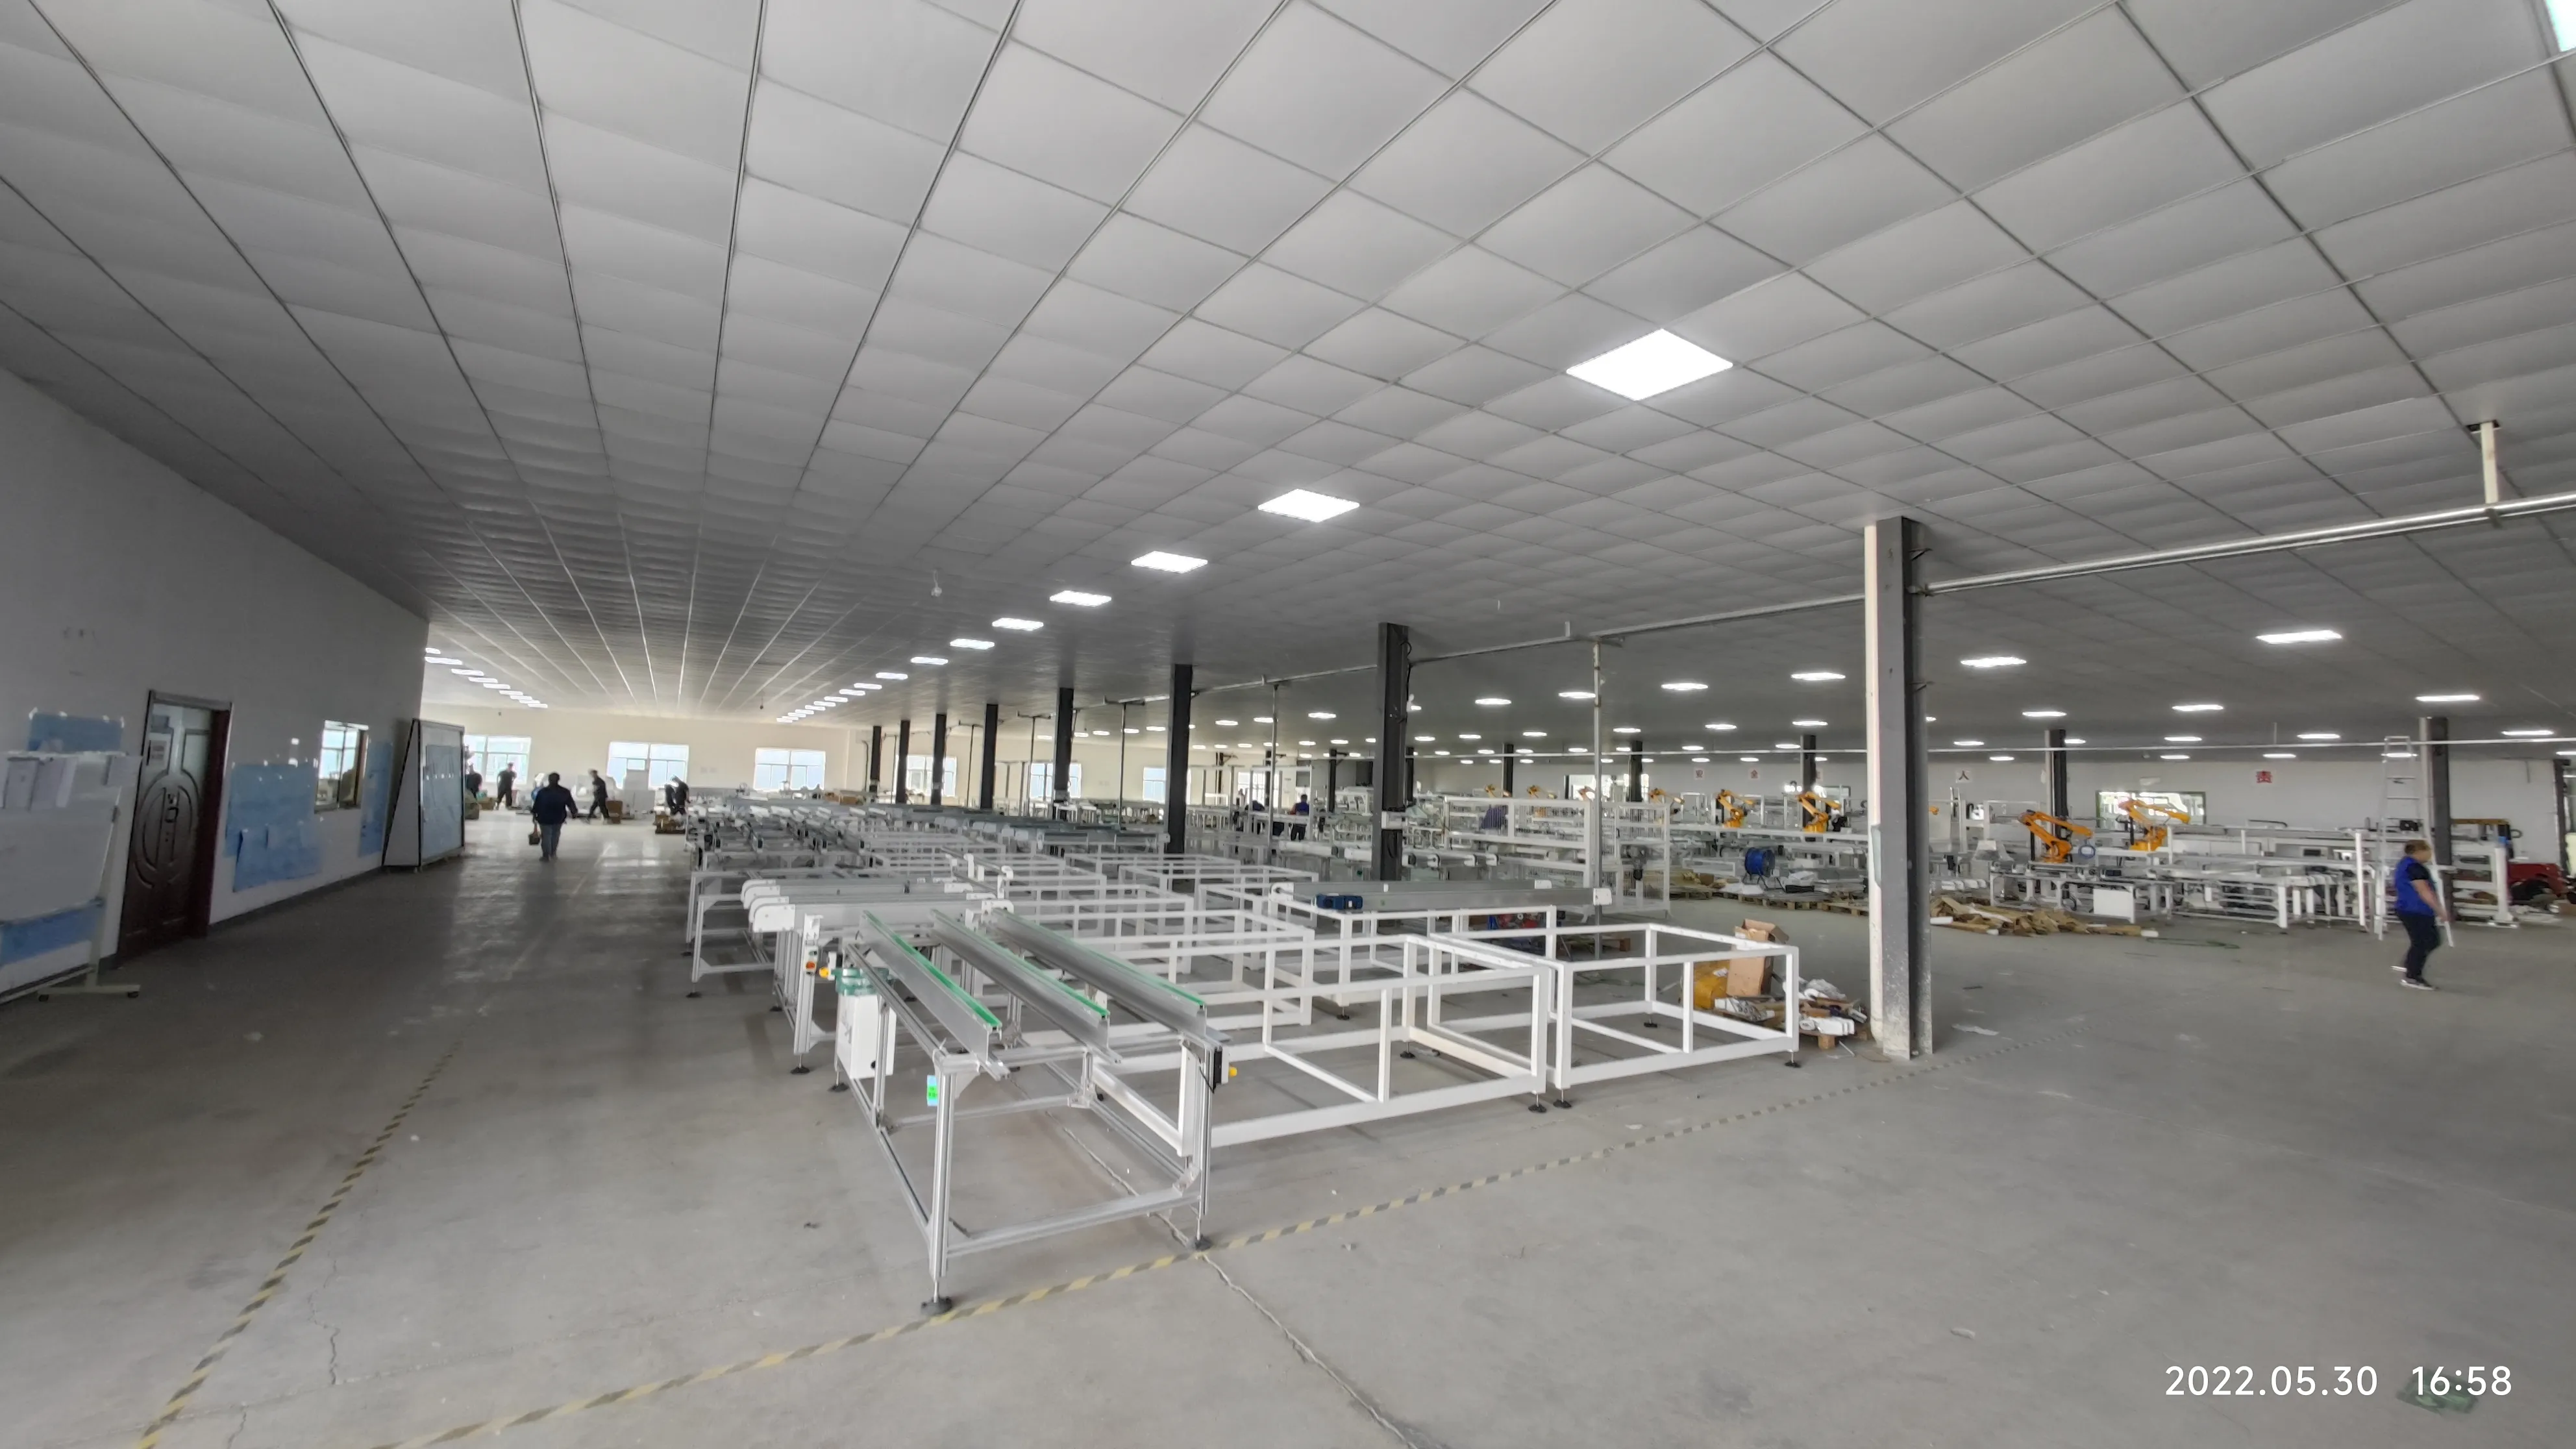
Компоновка следует за материалом, а не за чертёжным листом. Линия идёт в одном направлении от загрузки стекла до упаковки, и каждая передача поднимает одни и те же вопросы: где модули ждут, кто их перемещает, как брак покидает поток, не блокируя его. Прямая линия, U-образная форма с возвратом готовых модулей к проходу со стеклом, или два прохода с укладкой и ламинированием спина к спине.
Площадь пола расходуется на буфер, а не на станки. Между укладкой и ламинатором должна быть достаточная очередь, чтобы питать его во время остановки; между ламинатором и обрамлением должно быть место для охлаждения. Проходы для обслуживания, зазор для шкафов и маршрут, достаточно широкий для выноса ламинатора, дорого дооборудовать позже.
Инженерные системы: электроэнергия, воздух, вода, окружающая среда
Инженерные системы — это та часть линии по производству солнечных панелей, которую подписывают последней и обвиняют первой. Подключённая нагрузка определяется ламинаторами, имитатором солнца и холодильной установкой, и распределение должно быть рассчитано на одновременную работу, а не на номинальную сумму. Сжатый воздух потребляется во многих малых точках — цилиндры, захваты, дозирование клея, приспособления — поэтому стабильное давление важнее общего объёма.
Охлаждённая вода требуется ламинатору и некоторому лазерному и испытательному оборудованию; в спецификации следует указать температуру и расход, которые ожидает станок, с запасом на лето. Ламинирование и отверждение клея также требуют чистого, контролируемого помещения — мастерская, комфортная для людей, не обязательно подходит для инкапсуляции.
Персонал на смену по уровню автоматизации
Численность персонала определяется по компоновке, а не угадывается по брошюре. На полуавтоматической линии люди распределены вдоль процесса — каждая ручная передача это человек, сосредоточенный на укладке, шинопроводке и контроле. На полностью автоматической линии для той же производительности нужен персонал на загрузке стекла, контрольных пунктах качества, упаковке и обслуживании.
На этапе коммерческого предложения вопрос заключается в организации, которую предполагает поставщик: люди на смену, квалификация, требуется ли один человек или два для переналадки, кто устраняет неисправность в три часа ночи. Ooitech поставляет под ключ с обучением, поэтому план по персоналу и план обучения должны поступать одним документом.
Последовательность пусконаладки и обучения
Пусконаладка начинается с проверки инженерных систем и пробных прогонов отдельных станций, проходит через интеграцию участков и завершается полным прогоном линии на реальном материале перед передачей. Обучение идёт параллельно, а не после: операторы изучают станцию в момент её настройки, ремонтный персонал изучает чертежи на той машине, которую будет обслуживать.
Два документа определяют успех или провал этапа — предмонтажный чек-лист, выдаваемый до отгрузки и указывающий, что должно быть завершено в здании до прибытия ящиков, и протокол передачи, указывающий, что демонстрируется, на каком материале и кто подписывает.
Как составить запрос предложения (RFQ) на линию производства солнечных панелей
Хороший RFQ описывает фабрику, а не список названий машин. Сначала укажите продукт: размер и формат модуля, тип и конфигурацию ячеек, стекло, раму или безрамочное исполнение, тип распределительной коробки и комбинацию, если выпускается более одного. Затем коммерческие рамки: целевой тир, смены в сутки, планируемое расширение и является ли площадка новой или реконструкцией.
- Факты о площадке — площадь пола, высота потолка, нагрузка на пол, электроэнергия, воздух, вода, водоотведение.
- Границы объёма работ — где заканчивается поставщик и начинаетесь вы.
- Ожидания по автоматизации для каждого участка, а не единый глобальный ярлык.
- Интерфейсы — прослеживаемость, сбор данных, MES или ERP.
- Результаты поставки — планировки, график инженерных систем, руководства, список запчастей, обучение, критерии приёмки.
- Условия обслуживания — маршрут реагирования, срок поставки запчастей, удалённая поддержка, объём гарантии.
Сопоставимость — это главное: два предложения на одну и ту же "автоматическую линию производства солнечных панелей" редко охватывают одинаковый объём, и ответ по каждому участку — это способ это выяснить. Дисциплина идентична при сравнении 120 МВт автоматической линии с конфигурацией под ключ на 600 МВт.
Распространённые ошибки в спецификации
- Производительность без продукта. Тир ничего не значит, пока не определён формат модуля.
- Самая быстрая машина, а не сбалансированная линия. Узкое место просто перемещается.
- Контроль за пределами объёма. Испытания EL и IV — это технологическое оборудование, а не дополнения.
- Отказ от обучения в ходе переговоров. Необученные операторы производят брак с первого дня.
Последовательность важнее любой отдельной спецификации; процесс описан в разделе десятиэтапный процесс производства и в как работает линия от ячеек до модулей.
Часто задаваемые вопросы
Сколько времени занимает строительство и пусконаладка линии?
Это зависит от тира производительности, уровня автоматизации и того, насколько быстро готово здание. Компактная полуавтоматическая линия — короткий проект; полностью автоматическая многосекционная линия требует более длительного изготовления, монтажа и интеграции. Запросите график по участкам, чтобы строительные работы шли параллельно.
Можно ли позже модернизировать полуавтоматическую линию до автоматической?
Да, если планировка и инженерные системы рассчитаны на это. Обычный путь — добавление транспортировки и буферизации между участками, затем автоматическая загрузка ламинатора при сохранении того же основного оборудования. Ограничения — площадь пола, резерв электрической мощности, запас по воздуху и охлаждению.
Что определяет цену линии производства солнечных панелей?
Тир производительности, уровень автоматизации по участкам, количество станций, обрабатываемые форматы и граница объёма — включены ли загрузка, обработка, контроль и упаковка. Инженерные сооружения и строительные работы — отдельные статьи бюджета. Предложения сопоставимы только тогда, когда RFQ требует ответа по каждому участку; структура затрат по производительности показывает, как читать эти таблицы.
Нужно ли покупать всю линию сразу?
Не обязательно, но последовательность важна. Станции, определяющие качество — стрингирование, ламинация, испытания — труднее всего заменить; обработку и упаковку можно начать вручную. Покупайте процесс раньше транспортировки, сохраняйте полную планировку с первого дня и вводите автоматизацию поэтапно в линию, построенную для её приёма.
Линия производства солнечных панелей — это долгосрочный актив, и предложение, которое вы подписываете, определяет её поведение на годы. Отправьте спецификацию продукта, целевой тир и данные площадки через форму запроса коммерческого предложения и запросите объём по каждому участку; обзор машин по станциям — естественное следующее чтение.