Почему BC-ячейки сложно производить: объяснение двухэтапного процесса с самомаскировкой от AIKO
Содержание
Сложная часть back-contact (BC) солнечного элемента — не фронтальная сторона. Это задняя сторона, где два противоположно легированных пассивирующих контакта должны чередоваться на одной и той же пластине, и где условия процесса, подходящие для одного из них, как правило, портят другой. Ответ AIKO — то, что компания называет своим самомаскирующимся двухэтапным процессом, а китайские отраслевые издания брендируют как SeparaTech — состоит в том, чтобы перестать пытаться сформировать оба контакта за один проход и позволить диффузионным плёнкам, которые всё равно образуются, выполнять роль маски. Это аргумент о производстве, а не о материалах, и именно поэтому его стоит прочитать со стороны модулей.
Сложность — на задней стороне
BC переносит обе полярности на заднюю сторону, поэтому ничто не затеняет фронтальную сторону и нет фронтального металл–кремниевого контакта, на котором происходила бы рекомбинация. В этом весь смысл архитектуры, и это же источник проблемы: задняя сторона теперь должна нести интердигитированный рисунок из P-типа контакта, изоляции, N-типа контакта, повторяющийся по всей пластине.
На BC-элементе с пассивирующими контактами каждый из этих участков может содержать ультратонкий туннельный оксид, легированный слой поликремния и локальный металлический контакт. Две полярности не хотят одного и того же:
- Толщина оксида. Окно, обеспечивающее хорошее туннелирование и хорошую пассивацию, не одинаково для легированной бором и легированной фосфором стороны.
- Толщина и легирование поликремния. N+ и P+ poly-Si имеют разные оптимальные профили легирующей примеси и разную чувствительность к термическому бюджету.
- Глубина диффузии и отжиг. Отжиг, который кристаллизует и активирует один участок, может нарушить состояние границы раздела другого.
- Дефекты границы раздела и металлический контакт. Контактное сопротивление и рекомбинация ведут себя по-разному на двух сторонах.
Это порождает центральное противоречие производства BC. Прибор хочет, чтобы каждый участок был на своём оптимуме. Обычный маршрут хочет, чтобы один набор условий процесса обслуживал оба, чтобы сократить число стадий маскирования, структурирования, травления, очистки и снятия.
Один этап против двух
AIKO описывает традиционный подход как одноэтапный процесс: сформировать туннельный оксид и слой поликремния для обеих полярностей вместе, затем структурировать. Аргумент против него прост — один рецепт, подходящий для N+ poly-Si, не обязательно подходит для P+ poly-Si, и корректировка толщины оксида, легирования или термического бюджета, чтобы спасти P-сторону, может стоить вам N-стороны. В итоге вы получаете компромисс между ними.
| Подход | Как обрабатываются P- и N-области | Следствие |
|---|---|---|
| Традиционный одноэтапный | Формирование оксида, осаждение и термические стадии в значительной степени общие для двух полярностей | Меньше стадий, но компромисс процесса на границе P/N |
| Двухэтапный AIKO (SeparaTech) | Сначала формируется пассивирующий контакт P-типа; затем определяются области и после этого формируется пассивирующий контакт N-типа | Больше организации процесса, но каждая область получает своё окно оптимизации |
Собственное описание AIKO результата состоит в том, что развязка этих двух позволяет оптимизировать каждую сторону независимо, что повышает качество пассивации и, следовательно, эффективность; компания заявляет, что процесс заложил основу для элементов ABC выше 27% в массовом производстве. Это заявление компании, сделанное в собственных опубликованных материалах AIKO, а не независимой испытательной лабораторией, и его следует воспринимать именно так.
Процесс по этапам
Судя по описанию процесса, циркулирующему в китайских отраслевых изданиях, которое ссылается на патентный текст и публичные материалы AIKO, маршрут выглядит примерно так:
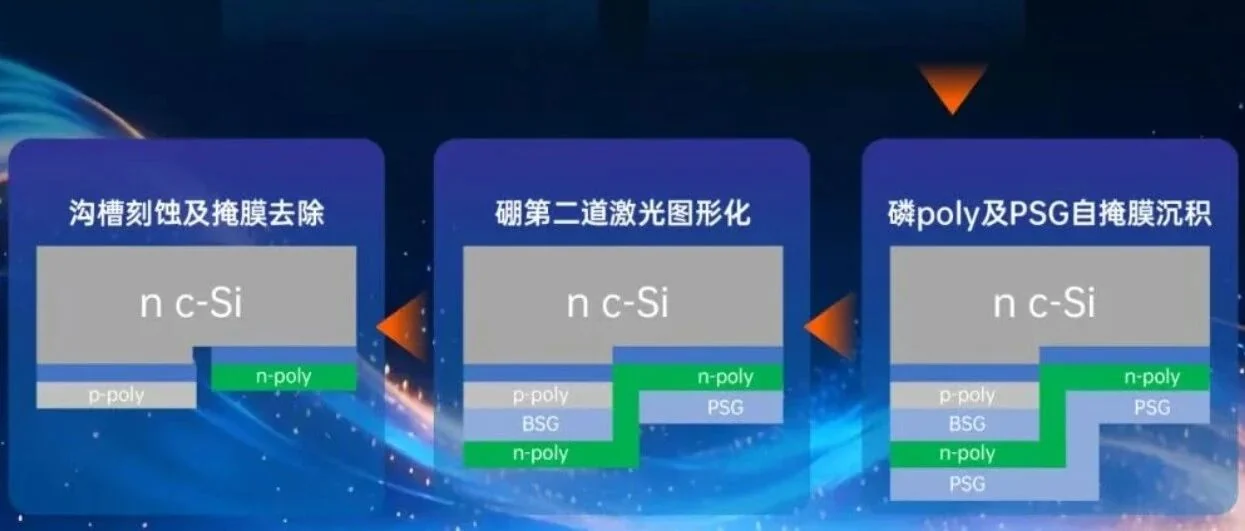
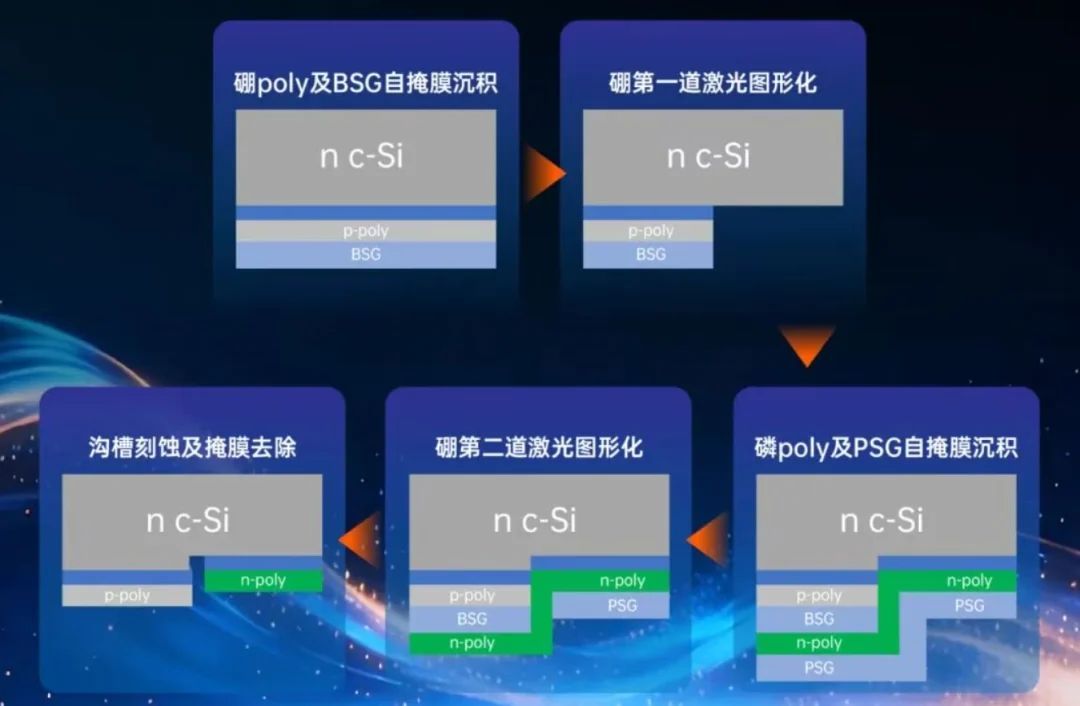
- Сформировать пассивирующий контакт P-типа первым — туннельный оксид, легированный бором поликремний, область P+ — при этом на поверхности в качестве побочного продукта диффузии бора образуется боросиликатное стекло (BSG).
- Использовать первый этап лазерного структурирования для вскрытия позиций, которые станут N-областью и областью изоляции.
- Селективно вытравить или щелочно отполировать открытую структуру P-типа в этих окнах.
- Сформировать новый туннельный оксид и поликремний N-типа, легированный фосфором, при этом на поверхности образуется фосфоросиликатное стекло (PSG).
- Использовать второй лазерный этап и локальное удаление для определения окончательных областей P, N и изоляции.
Важная формулировка состоит в том, что это не новый материал. Это тот же набор слоёв, переупорядоченный во времени и пространстве, а затем повторно интегрированный посредством структурирования. Утверждение касается последовательности и контроля, а не химии.
Диффузионные плёнки — это маска
Это та часть, которая несёт большую часть аргумента о затратах. BSG и PSG — не экзотические слои — они естественно образуются при диффузии бора и фосфора. В традиционном маршруте их рассматривают как остаток, подлежащий удалению. Двухэтапный путь сохраняет их и использует в качестве самосовмещённых масок для последующего структурирования и селективного травления.
Заявленные преимущества AIKO состоят в том, что это устраняет необходимость во внешнем маскировании и очистке, снижает риск загрязнения и расход материалов и сохраняет общую сложность процесса сопоставимой с одноэтапным маршрутом. Компания также описывает воссоздание высокотемпературной термической среды посредством моделирования теплового поля для балансировки ламинарного потока и кинетики пассивации, с поддержанием контроля температуры в пределах плюс-минус 0,5 °C внутри реакционной камеры, а также систему балансировки напряжений для поддержания низких напряжений и однородности плёнок.
Честная оговорка состоит в том, что использование диффузионной плёнки в качестве маски — не новая идея — ранняя патентная литература по IBC содержит похожие соображения. Здесь заявляется конкретная комбинация плёнок, порядок процесса, параметры лазера и способность выдерживать всё это на производственной линии.
Лазерное структурирование: микронный контроль и его собственные ограничения
После того как P- и N-области сформированы за отдельные проходы, что-то должно определять, где находится каждая из них. Это этап лазерного структурирования, и его допуск задаётся геометрией, а не оптикой:
- Слишком большой зазор — вы теряете эффективную площадь генерации.
- Слишком узкий зазор — любое несовмещение или боковая диффузия превращается в риск короткого замыкания, а у изолирующей области остаётся меньше места для выполнения своей задачи.
Размер области, качество края и ширина изоляции одновременно влияют на последовательное сопротивление, рекомбинацию, утечку и выход годных. Литография могла бы выдержать допуск, но её стоимость, такт и требования к чистым помещениям не подходят для фотоэлектрической линии на 10 ГВт или 20 ГВт. Лазер обеспечивает высокоскоростное сканирование, цифровое управление и отсутствие фоторезиста, но приносит и свои проблемы: термическое повреждение, абляцию края, остатки плёнки и неравномерность на большой площади.
В полугодовом отчёте AIKO за 2026 год, как сообщается, сверхбыстрое лазерное структурирование указано наряду с двухэтапным процессом как ключевой процесс ABC, что справедливо указывает на то, куда направлены инженерные усилия.
Что двухэтапный процесс не исправляет
Даже если области сформированы за отдельные проходы, они всё ещё находятся на одной и той же пластине. Второй высокотемпературный этап может повлиять на то, что создал первый:
- Состояние кристаллизации и распределение легирующей примеси в первом слое поликремния
- Уже сформированный туннельный оксид
- Пассивация интерфейса водородом
- Перекрёстное загрязнение между системами бора и фосфора
- Рекомбинация в изолирующей области, совмещение рисунка и боковая диффузия при втором термическом бюджете
Так что точное описание не в том, что две области становятся независимыми. Оно в том, что порядок процессов переработан, чтобы максимально развязать их, расширяя окно независимой оптимизации каждой. Это различие важно, когда вы читаете заявление о «независимо оптимизированных» контактах.
Число, которое на самом деле решает
Формулировка, которая делает эту статью полезной за пределами одной компании, — это экономика. Промышленное внедрение BC решается не только эффективностью элемента. Значимая цифра такова:
прирост эффективности × выход годных ÷ стоимость производства
Каждый дополнительный этап структурирования, травления, очистки или совмещения сдвигает все три члена. Он добавляет капитальные и операционные затраты, потребляет такт и создаёт ещё одну возможность для боя. Вот почему наблюдение со стороны процесса стоит повторить: в масштабе гигаватт удаление одной маски или одного этапа очистки может стоить больше, чем ещё 0,05% лабораторной эффективности. Требование — не рекордный элемент, а сотни тысяч пластин в день с по-прежнему совмещённым рисунком P/N.
Что доходит до модульной линии
Вот где это касается нас, и это момент, который теряется, когда BC обсуждают только как технологию элемента.
BC — это архитектура устройства, а не единственный технологический маршрут. HPBC, ABC, пассивирующий контакт BC N-типа и GPC выглядят одинаково с лицевой стороны — нет фронтального электрода, носители собираются на тыльной стороне — но внутри они могут различаться по селективному по носителям контакту, способу формирования P- и N-областей, способу их структурирования, структуре изоляции, металлизации и по тому, может ли поток повторно использовать существующую линию TOPCon. Мы освещали сторону наименований в Разве BC — это всего одна технология? а структурную сторону в Технологическая дорожная карта BC.
Для модульной линии следствие конкретно:
- Элементы, которые выглядят одинаково с лицевой стороны, не одинаковы в обращении. Компоновка и шаг тыльных контактов различаются между вариантами BC, и это задаёт процесс пайки, допуск на установку и рецепт контроля.
- Изменение процесса происходит выше по потоку от модульной линии, но механические последствия ложатся на неё. Более плотный тыльный рисунок означает более узкое окно установки; более тонкий или более напряжённый элемент означает больше потерь при обращении между резаком и ламинатором. Изгиб и коробление BC уже известная проблема на стороне модуля, и мы писали о почему элементы BC изгибаются сильнее и почему стринги BC коробятся.
- Маршрут тыльной металлизации полностью меняет межсоединение. Проблема стоимости перемещается на тыльный электрод, поэтому низкосеребряная и медная металлизация и конструкции без шин продвигаются одновременно с фронтальным процессом. Дебаты о бессеребряной технологии и потребность в изолирующем клее на тыльной стороне оба приходят на стрингер, а не в печь.
- То же экономическое правило действует и ниже по потоку. Модульная линия, покупающая стрингер, готовый к BC, делает тот же расчёт, что и производитель элементов: прирост возможностей × выход годных ÷ стоимость. Машина, которая добавляет процесс, но снижает выход годных, не помогла.
Что инновация процесса на стороне элемента меняет для нас — это не новая категория машин. Это спецификация существующих станций — платформа лазерной резки для тыльных контактов SC-20P, OSLB-1300 back-contact cell stringer и сварочный аппарат для тыльных контактов SL-1000 — потому что именно эти станции первыми видят тыльный рисунок.
Хронология и опубликованные цифры
| Веха | Ссылка |
|---|---|
| Изобретён тыльный контакт N-типа (ABC) | Хронология технологий AIKO, 2019 |
| Эффективность элемента ABC достигла 26,5% | Презентация AIKO на семинаре по тыльным контактам 2023 года |
| Первая очередь линии элементов ABC на 6,5 ГВт в Чжухае в производстве | Сообщалось в китайских отраслевых публикациях, 2022 |
| Самоэкранирующийся двухэтапный процесс публично описан как коммерциализированный | Опубликованные материалы AIKO и отраслевое обновление PV Tech, июль 2025 |
| Элементы ABC выше 27% заявлены как основа массового производства | Опубликованные материалы AIKO, июль 2025 (заявление компании) |
| 2282 патентные заявки, связанные с ABC, 820 выдано, 234 выданных патента на изобретения | Отчёт AIKO за первое полугодие 2026 года, как цитируется в освещении китайской отрасли |
| Полноэкранный модуль Ultra G4 заявлен с максимальной эффективностью 26%, до примерно 690 Вт в стандартном формате | Анонс продукта AIKO 2026 года (спецификация запуска) |
Одно предостережение, которое источник хорошо делает и которое стоит сохранить: цифра запуска продукта и сторонний коммерческий рейтинг — это не одно и то же измерение. По состоянию на сентябрь 2026 года сторонние коммерческие рейтинги модулей ставят перечисленные продукты AIKO на максимальную эффективность 25,0%, разделив первое место с LONGi. Спецификация запуска 26% и коммерческий листинг 25,0% описывают разные стадии одного и того же продукта, и сравнивать их так, будто это одно и то же число, — ошибка.
Часто задаваемые вопросы
Двухэтапный процесс — это новый материал или новый процесс?
Новый процесс. Слои относятся к тем же семействам — туннельный оксид, легированный поликремний, металлический контакт. Меняется порядок, в котором формируются P- и N-стороны, и то, как впоследствии определяются области.
Почему две области нельзя просто оптимизировать за один проход?
Потому что несколько ключевых параметров являются общими. Толщина оксида, условия осаждения и термический бюджет каждый задают качество обоих контактов сразу, а оптимум для легированного бором поли-Si не является оптимумом для легированного фосфором поли-Si. Один проход означает компромисс где-то на пластине.
Что означает самоэкранирование?
Этапы диффузии бора и фосфора оставляют BSG и PSG на поверхности как естественный побочный продукт. Вместо их удаления процесс сохраняет их и использует в качестве маски для последующей литографии и селективного травления, что устраняет несколько внешних этапов нанесения маски, покрытия, экспонирования, снятия и очистки.
Решает ли это проблему стоимости BC полностью?
Нет. Это касается изготовления приборов на фронтальной стороне. Стоимость тыльного электрода — отдельная проблема, поэтому параллельно разрабатываются металлизация с низким содержанием серебра и на основе меди, а также межсоединение без шин. Очень эффективная ячейка, для соединения которой всё ещё требуется большое количество серебряной пасты, пока не является экономически завершённым решением.
Упрощает ли лучший процесс изготовления ячеек работу линии по сборке модулей?
Не автоматически. Он может её усложнить. Более плотный тыльный рисунок повышает требования к точности размещения, а любое изменение напряжений или толщины ячейки проявляется как потери при обработке и бой на сборочной линии. Выигрыш на стороне ячейки и затраты на стороне модуля нужно рассматривать вместе.
Откуда взята информация в этой статье?
Из трёх мест, и они имеют разный вес. Описание процесса, название SeparaTech, количество патентов и формулировка «эффективность, умноженная на выход годных» взяты из статьи китайской отрасли, опубликованной 新能供应链, которая цитирует текст патентов AIKO, отчёт за первое полугодие 2026 года и публичные материалы компании. Английское описание процесса и утверждения об эффективности выше 27% взяты из собственных опубликованных материалов AIKO, перепечатанных как отраслевое обновление компанией PV Tech — это контент, созданный компанией, и мы обозначили его как заявление, а не как независимый результат. Данные по эффективности и срокам ABC взяты из презентации AIKO на семинаре по тыльным контактам 2023 года. Ничто в этой статье не основано на наших собственных измерениях BC-ячейки или процесса AIKO.