Редакционная ответственность за эту статью возложена на Wuhan Ooi Photoelectric Technology Co., Ltd. Написано и проверено редакционной командой Ooitech. Ознакомьтесь с нашей редакционной политикой о том, как мы пишем, где используются инструменты ИИ и как запросить исправление.
УФ-клей и инкапсулянт: слабое место при влажном тепле
Содержание
Краткий ответ: Ретрофит обратного контакта добавляет две органические системы, которые должны отверждаться внутри одного сэндвича: УФ-отверждаемый клей в каждом соединении и сшивающая плёнка инкапсулянта вокруг него. Ни один поставщик не тестирует продукт другого на вашем стеке, и последующий отказ проявляется при влажном тепле как отказ соединения или пузырь, а не как проблема плёнки. Химия здесь обычная. Нелипкая поверхность клея связывается хуже, чем неотверждённая, неполное отверждение выделяет летучие вещества именно там, где плёнка пытается герметизировать, отверждённый клей намного жёстче размягчённой плёнки, поэтому при охлаждении нагрузка ложится на край соединения, а низкомолекулярные частицы могут мигрировать в плёнку и нарушать её сшивание. Что исправляет большую часть этого — рецепт ламинации с более длительной выдержкой под вакуумом, температурное окно, учитывающее оба графика отверждения, более медленное охлаждение и распределение прочности на отрыв, измеренное после 1 000 часов, а не до.
Два поставщика, два технических паспорта, одна граница раздела. Производитель клея тестировал на стекле. Производитель плёнки тестировал на стеке, в котором нет УФ-клея. Ваш модуль — первое место, где оба условия выполняются одновременно, и ни один из них этого не прогонял.
Два полимера, один график отверждения
Модуль обратного контакта 0BB несёт две системы отверждения, которые были спроектированы отдельно. Клей наносится и облучается внутри станции стрингирования, потому что соединение должно держаться до того, как стрингу можно будет поднять. Плёнка инкапсулянта сшивается позже, в ламинаторе, под вакуумом при температуре около 140–150 °C в течение выдержки, измеряемой минутами. Обе реакции должны достичь полезной степени конверсии в одном стеке, причём вторая происходит в контакте с поверхностью первой.
Вот и вся проблема в одном предложении. Всё остальное в этой статье — следствие: как выглядит поверхность клея, когда плёнка ложится на неё, что выделяется из клея при повторном нагреве и что происходит с соединением, когда стек остывает и плёнка твердеет вокруг связи, которая уже стеклообразна.
Что такое УФ-клей и чего его отверждение не видит
Два семейства, используемых в этом применении, отверждаются по разной химии. Акрилатные системы полимеризуются через радикалы, а радикалы гасятся кислородом, поэтому поверхность радикально отверждённой капли может оставаться недоотверждённой, пока объём уже твёрдый. Эпоксидные системы отверждаются катионно, ингибируются влагой, а не кислородом, и продолжают реагировать после выключения лампы, что удобно и также означает, что степень отверждения в момент ламинации зависит от того, как долго стринга пролежала до этого.
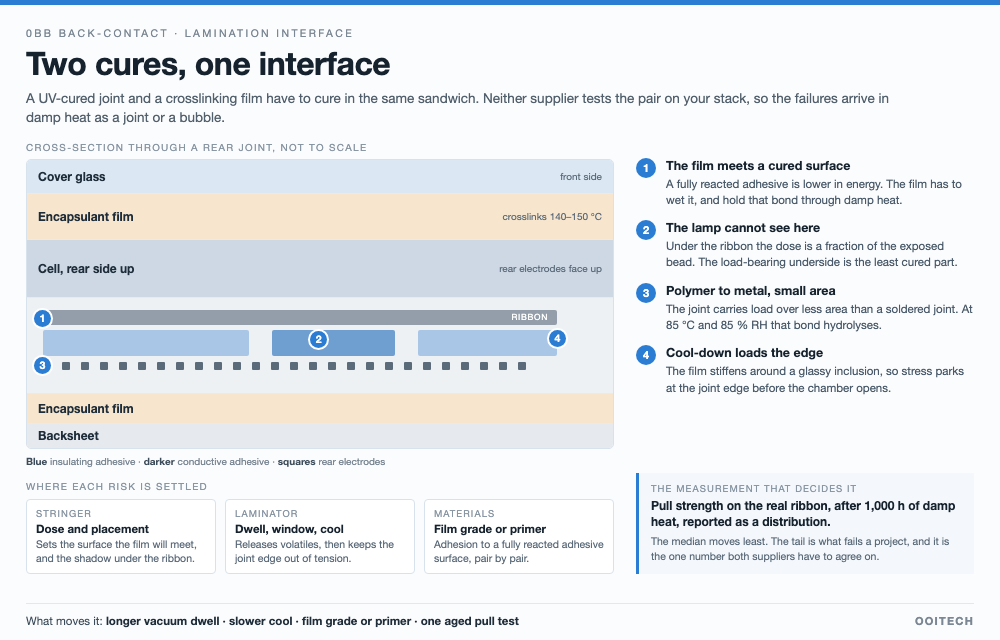
Есть и второе слепое пятно, и оно геометрическое. Ультрафиолетовый свет достигает того, что он видит. Клей под лентой и вдоль затенённой стороны соединения получает лишь долю дозы, которую получает открытая капля, поэтому соединение отверждается неравномерно, и нижняя сторона, часть в контакте с пальцем, — это та часть, которая будет нести нагрузку. Предварительное отверждение на стринговщике — это требование обработки, а не окончательное отверждение.
«Отверждать сильнее» — интуитивный ответ, и это двусторонняя ручка. Большая доза улучшает когезию в клее, а также приводит поверхность к полностью прореагировавшему низкоэнергетическому состоянию, которое хуже связывается с плёнкой, и может усилить миграцию фрагментов фотоинициатора и других низкомолекулярных частиц. Полезный диапазон — это окно, а не максимум.
Четыре вопроса на границе раздела с плёнкой
Когда плёнка ложится, четыре вещи решают, выживет ли граница раздела. Ни одна из них не видна в тесте на отслаивание, проведённом в тот же день.
Заднее соединение в разрезе: плёнка ложится поверх уже отверждённого клея, лампа не может достичь пространства под лентой, металлическая связь мала, а охлаждение оставляет напряжение на краю соединения. Не в масштабе.
- Поверхностная энергия. Полностью отверждённая акриловая или эпоксидная поверхность химически отличается от неотверждённой и часто имеет более низкую энергию. Плёнка должна смачивать её, образовывать связь и сохранять эту связь в течение цикла влажного тепла. Смачивает ли данная плёнка данный клей — это вопрос рецептуры, на который отвечает тестирование пары, а не чтение любого из технических паспортов.
- Летучие вещества, выделяемые при втором нагреве. Частично отверждённый клей всё ещё содержит непрореагировавший мономер, фрагменты фотоинициатора и поглощённую влагу. Нагрев под вакуумом выгоняет их в пространство, которое плёнка пытается закрыть, что является одним из путей образования пузырей, выстроенных в линию вдоль ряда соединений. Это то же семейство дефектов, что и линейные пузыри вдоль лент , наблюдаемые с плёнкой EPE, но возникающие из другого источника.
- Ступень модуля. При температуре ламинации плёнка мягкая, а отверждённый клей — нет. По мере охлаждения стека плёнка твердеет и сжимается вокруг включения, которое не следует за ней, и напряжение концентрируется на краю соединения. Поэтому соединение, прошедшее тест на отрыв при 25 °C, может быть предварительно нагружено ещё до того, как оно попадёт в камеру.
- Миграция в плёнку. Низкомолекулярные частицы на границе раздела не остаются на границе раздела. Если они диффундируют в инкапсулянт, они могут локально нарушить сшивание, изменить поведение при пожелтении и изменить адгезию вокруг соединения. Ничто из этого не видно на производственной линии. Химия остатков, определяющая надёжность модуля, — не новый аргумент на этой линии, и именно это показывает вопрос о флюсе без отмывки применительно к ленте.
Почему влажное тепло первым находит соединение
Два свойства этой архитектуры объясняют, почему последовательность квалификации обычно заканчивается на заднем соединении, а не на плёнке или стекле.
Во-первых, соединение — это связь полимера с металлом, несущая механическую нагрузку, на площади меньшей, чем была бы у паяного соединения. Адгезия на границе с металлом деградирует путём гидролиза при 85 °C и 85 % относительной влажности, и образующийся оксид или гидроксид — не то, для сцепления с чем был разработан клей. Паяное соединение отказывает иначе, через рост интерметаллидов, который медленный и лучше изучен. Во-вторых, электрические и механические функции находятся в одном месте: клей проводит или изолирует так же, как и держит, поэтому частичная потеря адгезии и частичная потеря контактного сопротивления приходят вместе.
Практическое следствие касается последовательности. Испытания на влажное тепло, термоциклирование и тесты на потенциально-индуцированную деградацию обычно проводятся как отдельные квалификационные пункты, и стек, проходящий каждое из них по отдельности, всё равно может отказать при их последовательном проведении, потому что первый тест открывает границу раздела, которую второй тест затем механически нагружает, а третий прогоняет через неё ионный ток. Если план состоит в продаже в проекты, требующие проверки банкабельности, читается именно результат последовательного испытания.
Параметры ламинирования, которые реально на это влияют
Граница раздела фиксируется в ламинатор, что обычная модель затрат на модернизацию считает повторно используемым оборудованием. Такая классификация верна для капитального бюджета и вводит в заблуждение для процесса: машина не меняется, меняется рецепт.
| Параметр | Что он меняет на границе раздела | Чем это обходится |
|---|---|---|
| Вакуумная выдержка перед давлением | Даёт частично отверждённому адгезиву время выделить летучие вещества и поглощённую влагу до того, как плёнка закроется над ним | Время цикла, напрямую, на каждом модуле |
| Температурный диапазон | Должна находиться выше диапазона размягчения плёнки и при этом учитывать пост-отверждение и миграционное поведение адгезива | Производительность, и это сужает окно, в котором можно работать |
| Давление и равномерность плиты | Закрывает пустоты вдоль ряда соединений и прижимает плёнку к отверждённой поверхности | Состояние оснастки, плоскостность и износ диафрагмы становятся переменными процесса |
| Скорость охлаждения под давлением | Позволяет плёнке застыть до того, как напряжение передастся на край соединения | Самое длительное единичное добавление к циклу |
| Марка плёнки или праймер | Адгезия к отверждённой поверхности адгезива, рецептура за рецептурой | Строка в спецификации и повторная квалификация |
Порядок важен при настройке. Вакуумная выдержка и скорость охлаждения — это два параметра, которые воздействуют на вышеуказанные виды отказов без изменения химии, и они же два параметра, которые стоят времени цикла, поэтому их первыми сокращают, когда линия гонится за выпуском. Такой компромисс оправдан только при наличии данных по соединению, измеренных после старения, о чём пойдёт речь в следующем разделе.
При настройке рецепта ламинирования для этой границы раздела мы сохраняем более длительную вакуумную выдержку и обеспечиваем контролируемую скорость охлаждения, принимая затраты по времени цикла, чтобы снять механическое напряжение с заднего соединения.
Что спросить у обоих поставщиков
Самый полезный вопрос касается не адгезива и не плёнки. Он касается пары.
- Поставщику адгезива: на каком инкапсулянте были получены данные по соединению и подвергались ли они старению? Прочность на отрыв, измеренная на чистом стекле в нулевой день, — это свойство материала, а не результат модуля. Также запросите окно отверждения в терминах дозы, чувствительность к кислороду и влаге на поверхности и что происходит с поверхностью после переотверждения.
- Поставщику плёнки: какую адгезию даёт плёнка на полностью отверждённой акрилатной или эпоксидной поверхности и есть ли для этого случая праймер или специальная марка. Спросите, влияют ли низкомолекулярные вещества, выделяемые адгезивом, на их систему сшивания.
- Обоим: проведите испытание пары на вашем стеке. Это запрос, от которого чаще всего отказываются и который важнее всего, потому что оба технических паспорта внутренне согласованы и совместно не проверены.
Что мы измерили бы перед принятием решения
Четыре измерения, в таком порядке, на реальном стеке с реальной лентой.
Первое: распределение прочности на отрыв после 1 000 часов влажного тепла, а не до. Медиана смещается меньше всего; именно хвост распределения приводит к отказу проекта. Второе: поперечное сечение через ряд соединений, потому что пузырь или пустота под лентой невидимы снаружи и очевидны при 200-кратном увеличении. Третье: адгезия плёнки к поверхности адгезива, либо в виде отслаивания, либо в виде сдвига при нахлёсте, до и после того же старения. Четвёртое: то же соединение после последовательности, а не после единичного теста, поскольку именно последовательность будет представлена в сертификате.
В ходе оценки процесса мы проверяем полированные поперечные сечения при 200-кратном увеличении, чтобы выявить скрытые пустоты под лентой до проведения испытаний на прочность на отрыв на образцах, подвергнутых 1 000 часов влажного тепла.
Мы производим ламинаторы и стрингеры и не продаём УФ-адгезивы или инкапсулирующие плёнки, поэтому нам нечего защищать в этом сравнении. Наше собственное наблюдение из проектов модернизации более узкое и практичное: рецепт, который был валидирован на первом стеке, — это документ, и он должен сопровождать модуль, потому что второй стек из другой партии плёнки — это другой эксперимент. Процесс ламинирования — это то место, где этот документ создаётся, и именно его запись превращает отказ по влажному теплу в отказ с установленной причиной.
Откуда взяты эти цифры
Существование проблемы, схема с двумя адгезивами, требование проверки совместимости плёнки и наблюдение, что отказы по влажному теплу проявляются после того, как оборудование уже закуплено, взяты из статьи на китайском языке о переоборудовании линии модулей TOPCon под сборку с задним контактом, где указано, что УФ-адгезивы и плёнки EVA или POE различаются по совместимости и что некоторые производители переходят на специальную плёнку. Ничто в этом источнике не даёт количественной оценки границы раздела, и мы тоже этого не делаем: описания механизмов и соответствие параметров видам отказов — это общие рассуждения о полимерах и ламинировании, применённые к данной архитектуре, и это отмечено как таковое, и мы не проводили 1 000-часовую последовательность влажного тепла на стеке с УФ-адгезивом для этой статьи. Рассматривайте числа, которые нужно получить, как план испытаний, а не как результаты.
Часто задаваемые вопросы
Можем ли мы сохранить существующий EVA?
Возможно, и ответ зависит от конкретной пары. EVA сшивается через пероксиды и со временем гидролизуется до уксусной кислоты, POE не образует кислоту и имеет более высокое удельное объёмное сопротивление, и любой из них должен образовывать прочную связь с вашей отверждённой поверхностью адгезива. Некоторые производители в итоге переходят на специальную плёнку; способ узнать — провести испытание соединения на вашем стеке, со старением.
Это тот же дефект, что и пузыри, которые мы уже видим вдоль лент?
Связанный, но не идентичный. Пузыри в форме линий вдоль ленты возникают из-за влаги и летучих веществ, захваченных при ламинировании. Здесь у летучих веществ есть второй источник — сам адгезив, и дефект находится там, где расположено соединение, что делает его не только косметической, но и механической проблемой.
Почему бы просто не переотвердить адгезив?
Потому что поверхность становится менее способной к склеиванию по мере полного протекания реакции, а переотверждение может усилить миграцию низкомолекулярных веществ в плёнку. Доза отверждения — это окно с двумя границами, и предварительное отверждение на стрингере — это этап обращения внутри этого окна, а не его конец.
Помогает ли более горячий цикл ламинации?
Это помогает пропитке, но вредит адгезиву. Более горячий или длительный цикл усиливает постотверждение и миграцию, а при охлаждении создаёт большую нагрузку на соединение. Обычно полезнее увеличить выдержку под вакуумом и замедлить охлаждение при той же пиковой температуре.
Какой единственный тест вы бы провели первым?
Прочность на отрыв на реальной ленте после 1000 часов влажного тепла, представленная в виде распределения. Это самое дешёвое измерение, которое отвечает на вопрос, который задаст сертификат, и оно заставляет обоих поставщиков провести один и тот же эксперимент.
Это проблема только модернизации?
Нет. Любая линия, которая соединяет back-contact элементы УФ-адгезивом, имеет тот же интерфейс — будь то новое строительство или переоборудование. Модернизация сокращает кривую обучения, потому что рецепт ламинации, марка плёнки и команда были проверены на другой архитектуре.
Может ли стрингер исправить это вместо ламинатора?
Частично. Доза отверждения, позиционирование и геометрия валика — это решения стрингера, и они задают поверхность, с которой будет контактировать плёнка. Сам интерфейс формируется в ламинаторе. Для установления причинно-следственной связи нужны данные по каждой станции, иначе два отдела месяц обмениваются мнениями.
Нужно ли переквалифицировать, если мы меняем партию плёнки?
Не всю последовательность, но отрыв соединения после влажного тепла на новой партии — дешёвая страховка. Партии плёнки различаются по поведению при сшивке, и рецепт, проверенный на первой партии, — это отправная точка, а не гарантия.
Заключительные мысли
Модернизация обычно бюджетируется как проект стрингирования со статьёй расходов на материалы. Интерфейс между адгезивом и плёнкой — это место, где этот бюджет сталкивается с реальностью, потому что это единственное место, где у двух поставщиков есть по половине доказательств. Дополнительная выдержка под вакуумом, более медленное охлаждение и один тест на отрыв после старения стоят меньше, чем неудачная последовательность влажного тепла, и это единственные три вещи в этой статье, которые можно решить до ламинации первого модуля.
OOITech производит однокамерные и двухкамерные машины для ламинации солнечных панелей с опциями электрического или масляного нагрева, предназначенными для управления чувствительными соединениями элементов. Отправьте нашему отделу схему вашего модульного стека, чертежи ленты или тестовые образцы для оценки рецепта и испытаний совместимости интерфейса.